 Fresas de precisión,Herramientas de corte para el mecanizado CNC de todos los materiales


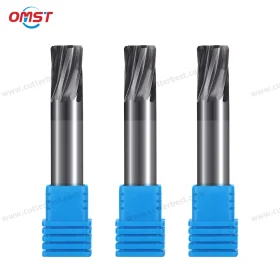
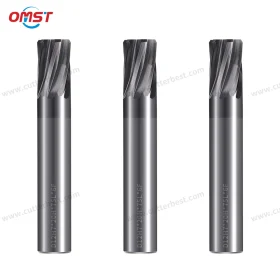
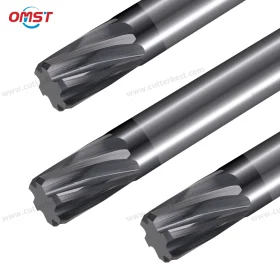

¿Cuándo debería elegir un 6 Molino de extremo de flauta?
A 6 La fresa de ranurado es una opción práctica cuando se necesita un mecanizado estable de paredes laterales., buena rigidez de la herramienta, o un pase de finalización controlado.
Sus seis filos de corte proporcionan más contactos de corte durante cada revolución del husillo.. Esta estructura funciona bien para fresado lateral., fresado de perfiles, mecanizado de contornos, semiacabado, y terminando.
La compensación es un espacio reducido en el chip.. Por esta razón, una herramienta estándar de seis flautas generalmente no es la mejor opción para ranurar profundamente en todo el ancho, desbaste pesado, u operaciones que producen un gran volumen de chips.
Lea nuestro guía de aplicación y selección de materiales para comprobar los principales usos, materiales adecuados, y limitaciones de corte.
Operaciones recomendadas para un 6 Molino de extremo de flauta
Lado, Perfil, y fresado de contornos
Seis filos de corte proporcionan un compromiso estable durante el corte lateral controlado. Por lo tanto, la herramienta puede mecanizar paredes rectas, espalda, contornos del molde, perfiles de componentes, y otras características de precisión.
Desviación de la herramienta, condición del titular, rigidez de la máquina, compromiso radial, velocidad, y la alimentación todavía afecta el resultado final.
Semiacabado y Acabado
Una herramienta de seis flautas es adecuada cuando el objetivo del mecanizado es eliminar una cantidad controlada de material manteniendo la calidad de la pared y la consistencia dimensional..
Más bordes cortantes pueden dejar marcas de corte más finas durante una pasada de acabado. Sin embargo, La calidad final de la superficie también depende del soporte., máquina, trayectoria de herramienta, material de la pieza de trabajo, y parámetros de corte.
Ranurado superficial
El ranurado superficial es posible cuando las virutas pueden salir del área de corte de manera efectiva.
Para ranuras más profundas o cortes de ancho completo, una herramienta de canal inferior puede proporcionar más espacio para virutas y una evacuación de virutas más confiable.
Mecanizado de alta velocidad
Las herramientas de seis flautas pueden soportar el mecanizado de alta velocidad cuando el grado de carburo, revestimiento, geometría de corte, titular, y los parámetros coinciden con la aplicación.
La alta velocidad del husillo por sí sola no es suficiente. La estrategia completa de mecanizado también debe controlar el calor., sin, vibración, y evacuación de virutas.
Operaciones normalmente no recomendadas
Evite un diseño estándar de seis flautas para:
- Ranurado profundo de ancho completo
- Desbaste pesado
- Eliminación agresiva de virutas
- Configuraciones de máquina inestables
- Operaciones que producen virutas grandes.
- Condiciones de corte con mala evacuación de viruta
En estas situaciones, Menos flautas generalmente proporcionan más espacio para el chip..
Lea nuestro comparación de cuatro y seis flautas a la hora de decidir si es más importante la evacuación de viruta o la estabilidad del acabado.
Para una comparación más amplia, lee nuestro guía de selección de recuento de flautas.
Elige un 6 Fresa de extremo de flauta por material de pieza de trabajo
Diferentes materiales de piezas de trabajo requieren diferentes grados de carburo, revestimientos, geometrías de flauta, y preparaciones de bordes.
El nombre del material por sí solo no es suficiente para seleccionar la herramienta.. Considere también la dureza del material., profundidad de corte, condición del refrigerante, rigidez de la máquina, y operación de mecanizado.
Acero al carbono y acero aleado
Los recubrimientos AlTiN y TiAlN son opciones comunes para acero al carbono y acero aleado..
Los maquinistas utilizan principalmente herramientas de seis flautas para el fresado lateral., fresado de perfiles, semiacabado, y acabados en estos materiales.
Acero inoxidable
A 6 máquina de latas de molino de extremo de flauta 304, 316, y otros grados de acero inoxidable cuando la geometría de corte, revestimiento, método de refrigerante, velocidad, y el feed coincide con la aplicación.
Están disponibles revestimientos AlTiN y TiSiN. La selección final depende del grado de acero inoxidable., dureza, profundidad de corte, y operación de mecanizado.
Acero para herramientas y acero preendurecido
El acero para herramientas y el acero pretemplado requieren una resistencia de borde adecuada y condiciones de corte estables..
El grado de carburo, revestimiento, diseño del núcleo, y la preparación de los bordes debe coincidir con la dureza de la pieza de trabajo y la cantidad de material que se elimina.
Acero endurecido hasta HRC65
Diferentes rangos de dureza requieren diferentes series de herramientas. HRC45, HRC55, HRC60, y HRC65 no describen una herramienta idéntica que pueda mecanizar todos los niveles de dureza..
HRC45–50: Recubrimiento TiAlN o AlTiN
HRC50–55: Recubrimiento TiAlN o AlTiN
HRC55–60: Recubrimiento de TiSiN
HRC60–65: Recubrimiento de TiSiN
Envíe el grado exacto del material y la dureza para que podamos igualar el grado de carburo., revestimiento, diseño del núcleo, y preparación de bordes.
Hierro fundido
Se pueden producir herramientas de seis flautas para fresado lateral de hierro fundido, mecanizado de perfiles, y terminando.
La preparación más moderna debe adaptarse al tipo de hierro fundido y al estado de superficie requerido..
Aleación de titanio
El mecanizado de titanio requiere un control cuidadoso del calor de corte y la carga de la herramienta..
Las herramientas de seis flautas para titanio pueden utilizar recubrimientos TiSiN o AlTiN con geometría de flauta específica para la aplicación., preparación de bordes, y diseño de refrigerante.
Por favor proporcione el grado de titanio., operación de corte, profundidad de corte, saliente de la herramienta, y condición del refrigerante antes de confirmar el diseño de la herramienta.
Aluminio, Cobre, y metales no ferrosos
Las herramientas de seis flautas pueden mecanizar aluminio, cobre, y otros materiales no ferrosos cuando utilizan una forma de flauta dedicada, filo afilado, diseño adecuado de control de chip, y el recubrimiento correcto.
Opciones DLC y sin recubrimiento disponibles. Sin embargo, Las seis flautas normalmente no son la primera opción para ranuras de aluminio profundas o eliminación de virutas pesadas..
Aleaciones de alta temperatura y a base de níquel
Las aleaciones a base de níquel y de alta temperatura requieren una herramienta especialmente diseñada.
Proporcione el grado de aleación, dureza del material, operación de mecanizado, método de refrigerante, y condiciones de corte actuales para evaluación..
Diseños de extremo y vástago disponibles
Extremo plano y cuadrado
Los diseños de extremos planos y cuadrados son adecuados para paredes rectas, características de fondo plano, espalda, fresado lateral, y rematar pases.
Ver nuestro molino de extremo plano gama para más opciones de herramientas de corte de fondo plano.
Extremo del radio de la esquina
Un radio de esquina refuerza la transición entre el filo final y el lado de la herramienta. Puede reducir la tensión en las esquinas cortantes afiladas durante operaciones de mecanizado adecuadas..
Radios de esquina estándar y personalizados disponibles.
Ver nuestro fresa de punta de toro opciones para más diseños de radios de esquina.
Extremo de punta esférica
Hay diseños de punta esférica de seis flautas disponibles para aplicaciones de acabado y mecanizado de contornos adecuadas..
La geometría de la herramienta debe coincidir con el perfil de la pieza de trabajo., trayectoria de herramienta, profundidad de corte, y calidad superficial requerida.
Mangos rectos y Weldon
Los mangos rectos están disponibles como opción estándar.. También se pueden suministrar mangos planos Weldon cuando el soporte requiere una superficie de bloqueo lateral..
La tolerancia estándar del vástago es h6. También se encuentran disponibles tolerancias y diámetros de vástago personalizados.
Opciones de corte central y refrigerante
Los diseños de corte central están disponibles según el estilo final., diámetro, y requisitos de mecanizado.
Se pueden producir configuraciones de refrigerante externo e interno. La disponibilidad de refrigerante interno depende del diámetro de la herramienta., geometría de la flauta, y disposición del orificio de refrigerante.
Opciones de especificación
| Artículo | Especificaciones disponibles |
|---|---|
| Material de la herramienta | Carburo sólido / Carburo de tungsteno |
| Conteo de flauta | 6 Flautas |
| Estilos finales | Departamento, Cuadrado, Radio de esquina, o nariz esférica |
| Estilos de mango | Vástago recto o vástago plano Weldon |
| Ángulo de hélice estándar | 35° |
| Geometría personalizada | Hélice personalizada, Hélice variable, Paso variable, Espaciado desigual de flautas, o Diseño antivibración |
| Diámetro de corte estándar | 0.5–25mm |
| Diámetro de corte personalizado | Hasta aproximadamente 30 milímetro |
| Longitud total | 38–200 mm o personalizado |
| Longitud de la flauta | Seleccionado según el diámetro, Rigidez, y requisito de corte |
| Tamaños métricos y en pulgadas | Disponible |
| Tolerancia del diámetro de corte | 0 / -0.03 mm Estándar |
| Tolerancia del mango | h6 estándar |
| Longitud de la flauta y tolerancia OAL | ±1 mm Estándar |
| Tolerancia del radio de esquina | ±0,02 mm Estándar |
| Tolerancia de precisión | ±0,01mm, ±0,005 mm, o según dibujo |
| Opciones de recubrimiento | Altin, TiAlN, TiSiN, Estaño, nanoazul, contenido descargable, o sin recubrimiento |
| Opciones de refrigerante | Refrigerante externo o refrigerante interno personalizado |
| Servicios personalizados | Dimensiones, Geometría, Capa, Calificación, y embalaje |
Longitudes de flauta largas, diámetros pequeños, tolerancias estrictas, y los diseños de refrigerante interno requieren revisión técnica antes de la producción..
Geometría de corte personalizada
El ángulo de hélice estándar es de 35°.. También podemos ajustar el ángulo de la hélice., paso, diseño del núcleo, preparación de bordes, y geometría de la ranura según el material de la pieza de trabajo, operación de mecanizado, y condiciones de corte.
Por favor envíanos tu material, solicitud, tamaño de la herramienta, dibujo, o modelo de herramienta actual. Revisaremos los requisitos y recomendaremos una geometría de corte adecuada..
Costumbre 6 Fresas de extremo de flauta para HEM
Las aplicaciones HEM requieren un diseño de herramienta dedicado en lugar de un cortador estándar de seis flautas.. Podemos ajustar la hélice., paso, centro, Bordes de corte, revestimiento, y diseño del refrigerante según el material de la pieza, tamaño de la herramienta, parámetros de corte, y condiciones de la máquina.
OEM, Calificación, y embalaje
Aceptamos pedidos OEM y ODM., incluyendo marcado láser del logotipo, embalaje neutro, embalaje de etiqueta privada, etiquetas personalizadas, y repetir la producción de acuerdo con las especificaciones aprobadas. Todos los detalles de la herramienta y los requisitos de embalaje se confirmarán antes de la producción..
Preguntas frecuentes
¿Significa “6 flautas” una 6 mm Diámetro de corte?
No. “6 flautas” significa que la herramienta tiene seis filos de corte.
El diámetro de corte es una especificación separada.. Los diámetros estándar varían desde 0.5 mm a 25 milímetro, mientras que los tamaños más grandes se pueden personalizar.
es un 6 Fresa de extremo de flauta adecuada para acero inoxidable?
Sí. Se puede utilizar para fresado lateral de acero inoxidable., fresado de perfiles, semiacabado, y terminando cuando el recubrimiento, geometría, refrigerante, velocidad, y la alimentación coincide con el material.
Los recubrimientos AlTiN y TiSiN están disponibles para aplicaciones de acero inoxidable..
¿Puede un 6 Fresa de extremo de flauta de aluminio cortado?
Sí, con un agudo, geometría de corte específica del material. Para ranuras profundas o eliminación de virutas pesadas, una herramienta con menos flautas suele ser una mejor opción.
¿Se puede utilizar para ranuras profundas??
No se recomienda una cortadora estándar de seis canales para ranurado profundo de ancho completo porque el espacio más pequeño de los canales puede restringir la evacuación de virutas..
Elija una herramienta de flauta inferior cuando los principales requisitos sean ranuras profundas o eliminación intensa de virutas..
¿Es adecuado para acero endurecido??
Sí. Hay diferentes series de herramientas disponibles para HRC45, HRC55, HRC60, y materiales HRC65.
Cada serie utiliza un grado de carburo adecuado, revestimiento, diseño del núcleo, y preparación de bordes.
¿Se puede fabricar según un dibujo o muestra??
Sí. La producción puede basarse en un dibujo., muestra de herramienta existente, modelo original, boceto dibujado a mano, o lista de especificaciones.
¿Por qué elegir OMIST??
OMIST tiene 16 Años de experiencia en la fabricación de herramientas de corte y admite herramientas estándar., muestras, lotes pequeños, diseños personalizados, y repetir la producción.
Las herramientas se fabrican según el material de la pieza confirmado., operación de mecanizado, dimensiones, revestimiento, tolerancia, calificación, y requisitos de embalaje.
Solicite una cotización para un 6 Molino de extremo de flauta
Envíanos cualquier dibujo disponible, muestra de herramienta, número de modelo, o dimensiones, junto con el material de la pieza, dureza, operación de mecanizado, requisito de recubrimiento, y cantidad. Revisaremos su aplicación y le recomendaremos una herramienta estándar o personalizada adecuada..
No es necesario preparar un documento técnico completo. Contacto sales@cutterbest.com para precios, revisión técnica, y disponibilidad de producción.
Para más diseños de herramientas de fresado de carburo sólido, ver nuestro Opciones de cortadora de fresado.