 Präzisions-Fräser,Schneidwerkzeuge für die CNC-Bearbeitung jedes Materials


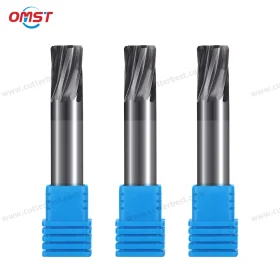
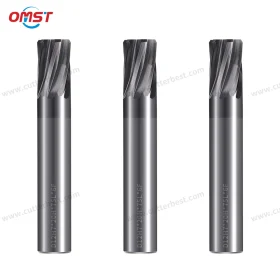
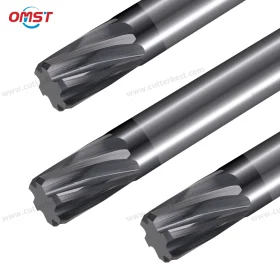

Wann sollten Sie a wählen? 6 Schaftfräser mit Nut?
A 6 Der Nutfräser ist eine praktische Wahl, wenn Sie eine stabile Seitenwandbearbeitung benötigen, gute Werkzeugsteifigkeit, oder ein kontrollierter Enddurchgang.
Seine sechs Schneidkanten sorgen bei jeder Spindelumdrehung für mehr Schneidkontakte. Diese Struktur eignet sich gut zum Seitenfräsen, Profilfräsen, Konturbearbeitung, Halbfertigbearbeitung, und Abschluss.
Der Kompromiss besteht darin, dass weniger Platz für den Chip zur Verfügung steht. Aus diesem Grund, Ein standardmäßiges sechsschneidiges Werkzeug ist normalerweise nicht die beste Option für tiefe Nuten über die gesamte Breite, starkes Schruppen, oder Betriebe, die eine große Menge an Spänen produzieren.
Lesen Sie unsere Leitfaden zur Anwendung und Materialauswahl um die Hauptverwendungen zu überprüfen, geeignete Materialien, und Schnittbeschränkungen.
Empfohlene Operationen für a 6 Schaftfräser mit Nut
Seite, Profil, und Konturfräsen
Sechs Schneidkanten sorgen für stabilen Eingriff beim kontrollierten Seitenschneiden. daher, Das Werkzeug kann gerade Wände bearbeiten, Schultern, Formenkonturen, Komponentenprofile, und andere Präzisionsmerkmale.
Werkzeugunrundheit, Zustand des Halters, Steifigkeit der Maschine, radialer Eingriff, Geschwindigkeit, und Futter Einfluss auf das Endergebnis haben.
Halb- und Endbearbeitung
Ein sechsschneidiges Werkzeug eignet sich, wenn das Bearbeitungsziel darin besteht, eine kontrollierte Menge an Material abzutragen und gleichzeitig die Wandqualität und Maßhaltigkeit beizubehalten.
Mehr Schneidkanten können beim Schlichtdurchgang feinere Schnittspuren hinterlassen. Jedoch, Die endgültige Oberflächenqualität hängt auch vom Halter ab, Maschine, Werkzeugweg, Werkstückmaterial, und Schnittparameter.
Flache Schlitzung
Flaches Schlitzen ist möglich, wenn die Späne den Schneidbereich effektiv verlassen können.
Für tiefere Schlitze oder Schneiden über die gesamte Breite, Ein Werkzeug mit niedrigerer Spannweite bietet möglicherweise mehr Spanraum und eine zuverlässigere Spanabfuhr.
Hochgeschwindigkeitsbearbeitung
Sechsschneidige Werkzeuge können bei der Hartmetallsorte die Hochgeschwindigkeitsbearbeitung unterstützen, Beschichtung, Schnittgeometrie, Halter, und Parameter passen zur Anwendung.
Eine hohe Spindeldrehzahl allein reicht nicht aus. Die komplette Bearbeitungsstrategie muss auch die Wärme kontrollieren, Auslaufen, Vibration, und Spanabfuhr.
Operationen, die normalerweise nicht empfohlen werden
Vermeiden Sie ein standardmäßiges sechsschneidiges Design:
- Tiefe Schlitzung über die gesamte Breite
- Schweres Schruppen
- Aggressive Spanabfuhr
- Instabile Maschinenkonfigurationen
- Betriebe, die große Späne produzieren
- Schnittbedingungen mit schlechter Spanabfuhr
In diesen Situationen, Weniger Spannuten bieten normalerweise mehr Spanraum.
Lesen Sie unsere Vier-Flöten- und Sechs-Flöten-Vergleich bei der Entscheidung, ob die Spanabfuhr oder die Endstabilität wichtiger sind.
Für einen breiteren Vergleich, Lesen Sie unsere Leitfaden zur Auswahl der Flötenanzahl.
Wählen Sie ein 6 Nutfräser nach Werkstückmaterial
Unterschiedliche Werkstückmaterialien erfordern unterschiedliche Hartmetallsorten, Beschichtungen, Nutgeometrien, und Kantenvorbereitungen.
Der Materialname allein reicht nicht aus, um das Werkzeug auszuwählen. Berücksichtigen Sie auch die Materialhärte, Schnitttiefe, Kühlmittelzustand, Steifigkeit der Maschine, und Bearbeitungsvorgang.
Kohlenstoffstahl und legierter Stahl
AlTiN- und TiAlN-Beschichtungen sind gängige Optionen für Kohlenstoffstahl und legierten Stahl.
Für das Seitenfräsen nutzen Maschinenbauer überwiegend sechsschneidige Werkzeuge, Profilfräsen, Halbfertigbearbeitung, und Veredelung in diesen Materialien.
Edelstahl
A 6 Nutfräser kann bearbeitet werden 304, 316, und andere Edelstahlsorten bei der Schneidgeometrie, Beschichtung, Kühlmittelmethode, Geschwindigkeit, und Futter passen zur Anwendung.
Es stehen AlTiN- und TiSiN-Beschichtungen zur Verfügung. Die endgültige Auswahl hängt von der Edelstahlsorte ab, Härte, Schnitttiefe, und Bearbeitungsvorgang.
Werkzeugstahl und vorgehärteter Stahl
Werkzeugstahl und vorgehärteter Stahl erfordern eine geeignete Kantenfestigkeit und stabile Schnittbedingungen.
Die Hartmetallsorte, Beschichtung, Kerndesign, Die Kantenvorbereitung sollte der Härte des Werkstücks und der Menge des abzutragenden Materials entsprechen.
Gehärteter Stahl bis HRC65
Unterschiedliche Härtebereiche erfordern unterschiedliche Werkzeugserien. HRC45, HRC55, HRC60, und HRC65 beschreiben nicht ein identisches Werkzeug, das jeden Härtegrad bearbeiten kann.
HRC45–50: TiAlN- oder AlTiN-Beschichtung
HRC50–55: TiAlN- oder AlTiN-Beschichtung
HRC55–60: TiSiN-Beschichtung
HRC60–65: TiSiN-Beschichtung
Bitte senden Sie uns die genaue Materialgüte und Härte mit, damit wir die Hartmetallsorte anpassen können, Beschichtung, Kerndesign, und Kantenvorbereitung.
Gusseisen
Für das Seitenfräsen von Gusseisen können sechsschneidige Werkzeuge hergestellt werden, Profilbearbeitung, und Abschluss.
Die Schneidkantenvorbereitung sollte auf die Gusseisensorte und die gewünschte Oberflächenbeschaffenheit abgestimmt sein.
Titanlegierung
Die Bearbeitung von Titan erfordert eine sorgfältige Kontrolle der Schneidwärme und der Werkzeugbelastung.
Sechsschneidige Werkzeuge für Titan können TiSiN- oder AlTiN-Beschichtungen mit anwendungsspezifischer Spannutengeometrie verwenden, Kantenvorbereitung, und Kühlmitteldesign.
Bitte geben Sie die Titansorte an, Schneidvorgang, Schnitttiefe, Werkzeugüberhang, und Kühlmittelzustand, bevor Sie die Werkzeugkonstruktion bestätigen.
Aluminium, Kupfer, und Nichteisenmetalle
Sechsschneidige Werkzeuge können Aluminium bearbeiten, Kupfer, und andere Nichteisenmaterialien, wenn sie eine spezielle Nutenform verwenden, scharfe Schneide, geeignetes Chip-Control-Design, und die richtige Beschichtung.
DLC- und unbeschichtete Optionen sind verfügbar. Jedoch, Für tiefe Aluminiumschlitze oder starke Spanabfuhr sind sechs Spannuten normalerweise nicht die erste Wahl.
Hochtemperatur- und Nickelbasislegierungen
Hochtemperatur- und Nickelbasislegierungen erfordern ein speziell entwickeltes Werkzeug.
Bitte geben Sie die Legierungssorte an, Materialhärte, Bearbeitungsvorgang, Kühlmittelmethode, und aktuelle Schnittbedingungen zur Auswertung.
Verfügbare End- und Schaftausführungen
Flaches und quadratisches Ende
Für gerade Wände eignen sich flache und quadratische Endausführungen, Merkmale mit flachem Boden, Schultern, Seitenfräsen, und Abschlussdurchgänge.
Sehen Sie sich unsere an Flachfräser Sortiment für mehr Optionen für Schneidwerkzeuge mit flachem Boden.
Eckradiusende
Ein Eckenradius verstärkt den Übergang zwischen der Stirnschneide und der Werkzeugseite. Es kann die Belastung an der scharfen Schneidecke bei geeigneten Bearbeitungsvorgängen reduzieren.
Standard- und kundenspezifische Eckradien sind verfügbar.
Sehen Sie sich unsere an Bull-Nase-Schaftfräser Optionen für mehr Eckenradius-Designs.
Kugelkopfende
Six-flute ball nose designs are available for suitable contour machining and finishing applications.
The tool geometry should match the workpiece profile, Werkzeugweg, Schnitttiefe, and required surface quality.
Straight and Weldon Shanks
Straight shanks are available as a standard option. Weldon flat shanks can also be supplied when the holder requires a side-locking surface.
The standard shank tolerance is h6. Custom shank diameters and tolerances are also available.
Center Cutting and Coolant Options
Center-cutting designs are available according to the end style, Durchmesser, und Bearbeitungsanforderungen.
External coolant and internal coolant configurations can both be produced. Internal coolant availability depends on the tool diameter, Flötengeometrie, and coolant-hole arrangement.
Spezifikationsoptionen
| Artikel | Verfügbare Spezifikation |
|---|---|
| Werkzeugmaterial | Vollhartmetall / Wolframcarbid |
| Flötenzählung | 6 Flöten |
| End Styles | Wohnung, Quadrat, Eckenradius, or Ball Nose |
| Shank Styles | Straight Shank or Weldon Flat Shank |
| Standard Helix Angle | 35° |
| Custom Geometry | Custom Helix, Variable Helix, Variable Tonhöhe, Ungleicher Nutenabstand, oder Anti-Vibrations-Design |
| Standard-Schnittdurchmesser | 0.5–25 mm |
| Benutzerdefinierter Schnittdurchmesser | Up to Approximately 30 mm |
| Gesamtlänge | 38–200 mm oder benutzerdefiniert |
| Flötenlänge | Ausgewählt nach Durchmesser, Steifigkeit, und Schnittbedarf |
| Metrische und Zollgrößen | Verfügbar |
| Toleranz des Schnittdurchmessers | 0 / -0.03 mm Standard |
| Schafttoleranz | h6 Standard |
| Nutlänge und OAL-Toleranz | ±1 mm Standard |
| Eckenradiustoleranz | ±0,02 mm Standard |
| Präzisionstoleranz | ±0,01 mm, ±0,005 mm, oder nach Zeichnung |
| Beschichtungsoptionen | Altin, TiAlN, TiSiN, Zinn, Nanoblau, DLC, oder unbeschichtet |
| Kühlmitteloptionen | Externes Kühlmittel oder kundenspezifisches internes Kühlmittel |
| Kundenspezifische Dienstleistungen | Abmessungen, Geometrie, Beschichtung, Markierung, und Verpackung |
Lange Flötenlängen, kleine Durchmesser, enge Toleranzen, und interne Kühlmittelkonstruktionen erfordern vor der Produktion eine technische Überprüfung.
Benutzerdefinierte Schnittgeometrie
Der Standardschrägungswinkel beträgt 35°. Wir können auch den Spiralwinkel anpassen, Tonhöhe, Kerndesign, Kantenvorbereitung, und Nutgeometrie entsprechend dem Werkstückmaterial, Bearbeitungsvorgang, und Schnittbedingungen.
Bitte senden Sie uns Ihr Material zu, Anwendung, Werkzeuggröße, Zeichnung, oder aktuelles Werkzeugmodell. Wir prüfen die Anforderungen und empfehlen eine passende Schneidgeometrie.
Brauch 6 Nutfräser für HEM
HEM-Anwendungen erfordern ein spezielles Werkzeugdesign anstelle eines standardmäßigen sechsschneidigen Fräsers. Wir können die Helix anpassen, Tonhöhe, Kern, Schneiden, Beschichtung, und Kühlmittelauslegung entsprechend dem Werkstückmaterial, Werkzeuggröße, Schnittparameter, und Maschinenbedingungen.
OEM, Markierung, und Verpackung
Wir unterstützen OEM- und ODM-Bestellungen, inklusive Laser-Logo-Markierung, neutrale Verpackung, Private-Label-Verpackungen, benutzerdefinierte Etiketten, und Wiederholung der Produktion gemäß genehmigten Spezifikationen. Alle Werkzeugdetails und Verpackungsanforderungen werden vor der Produktion bestätigt.
Häufig gestellte Fragen
Bedeutet „6 Flöten“ a 6 mm Schnittdurchmesser?
NEIN. „6-schneidig“ bedeutet, dass das Werkzeug sechs Schneiden hat.
Der Schnittdurchmesser ist eine gesonderte Angabe. Standarddurchmesser reichen von 0.5 mm bis 25 mm, während größere Größen individuell angepasst werden können.
Ist ein 6 Schaftfräser mit Nut, geeignet für Edelstahl?
Ja. Es kann zum Seitenfräsen von Edelstahl verwendet werden, Profilfräsen, Halbfertigbearbeitung, und Endbearbeitung bei der Beschichtung, Geometrie, Kühlmittel, Geschwindigkeit, und Vorschub auf das Material abgestimmt.
Für Edelstahlanwendungen sind AlTiN- und TiSiN-Beschichtungen erhältlich.
Kann ein 6 Nutenfräser aus Aluminium?
Ja, mit einem scharfen, materialspezifische Schneidengeometrie. Für tiefe Schlitze oder schwere Spanabnahme, Ein Werkzeug mit weniger Nuten ist normalerweise die bessere Wahl.
Kann es zum Tiefschlitzen verwendet werden??
Für tiefe Nuten über die gesamte Breite wird ein Standardfräser mit sechs Schneiden nicht empfohlen, da der kleinere Nutenraum die Spanabfuhr einschränken kann.
Wählen Sie ein Werkzeug mit niedrigerer Spannweite, wenn tiefe Schlitze oder starke Spanabfuhr die Hauptanforderungen sind.
Ist es für gehärteten Stahl geeignet??
Ja. Für HRC45 stehen verschiedene Werkzeugserien zur Verfügung, HRC55, HRC60, und HRC65-Materialien.
Für jede Serie wird eine passende Hartmetallsorte verwendet, Beschichtung, Kerndesign, und Kantenvorbereitung.
Can You Manufacture According to a Drawing or Sample?
Ja. Production can be based on a drawing, existing tool sample, original model, hand-drawn sketch, or specification list.
Warum OMIST wählen??
OMIST hat 16 years of cutting tool manufacturing experience and supports standard tools, Proben, kleine Chargen, custom designs, and repeat production.
Tools are manufactured according to the confirmed workpiece material, Bearbeitungsvorgang, Abmessungen, Beschichtung, Toleranz, Markierung, und Verpackungsanforderungen.
Fordern Sie ein Angebot für a an 6 Schaftfräser mit Nut
Send us any available drawing, tool sample, model number, oder Abmessungen, together with the workpiece material, Härte, Bearbeitungsvorgang, Beschichtungsanforderung, und Menge. We will review your application and recommend a suitable standard or custom tool.
You do not need to prepare a complete technical document. Kontakt sales@cutterbest.com for pricing, technical review, and production availability.
For more solid carbide milling tool designs, Sehen Sie sich unsere an end mill cutter options.