 หัวกัดที่มีความแม่นยํา,เครื่องมือตัดสําหรับเครื่องจักรกลซีเอ็นซีทุกวัสดุ

การเลือกรัศมีดอกกัดปลายมนควรเริ่มต้นด้วยคุณสมบัติของชิ้นส่วน, ไม่ใช่กฎทั่วไป เช่น "ใช้ R เล็กๆ ในการเก็บผิวละเอียด" หรือ "ใช้ R ขนาดใหญ่ในการกัดหยาบ"
ก่อนเลือก R0.5, R1, R2, หรือรัศมีมุมอื่น, ขั้นแรกให้ระบุรัศมีบนภาพวาดที่ควบคุมจริงๆ. ภาพวาดอาจระบุการเปลี่ยนจากล่างสู่ผนัง, มุมภายในของระนาบ XY, รัศมีโปรไฟล์อื่น, หรือคุณสมบัติขอบอื่น. ข้อกำหนดเหล่านี้ไม่ได้สอดคล้องกับรัศมีมุมของเครื่องมือตัดโดยตรงเสมอไป.
กระบวนการคัดเลือกภาคปฏิบัติก็คือ:
ระบุคุณสมบัติที่เสร็จสมบูรณ์ → ยืนยันรัศมีที่ต้องการ → ตรวจสอบเส้นผ่านศูนย์กลางของหัวกัดและการเข้าถึง → เปรียบเทียบการรวม D/R มาตรฐาน → ยืนยันข้อกำหนดของเครื่องมือที่สมบูรณ์.
รัศมีของดอกกัดปลายจมูกวัวหมายถึงอะไร?
ดอกเอ็นมิลล์บูลโนสมีก้นตัดแบนและมีรัศมีตามที่กำหนดที่มุมตัด. รูปทรงนี้มักจัดอยู่ในหมวดหมู่ของดอกเอ็นมิลล์รัศมีมุม, แม้ว่าคำศัพท์อาจแตกต่างกันระหว่างผู้ผลิต.
มิติข้อมูลพื้นฐานสองมิติที่กล่าวถึงในคู่มือนี้คือ:
- D — เส้นผ่านศูนย์กลางคัตเตอร์
- R - รัศมีมุมเครื่องมือ
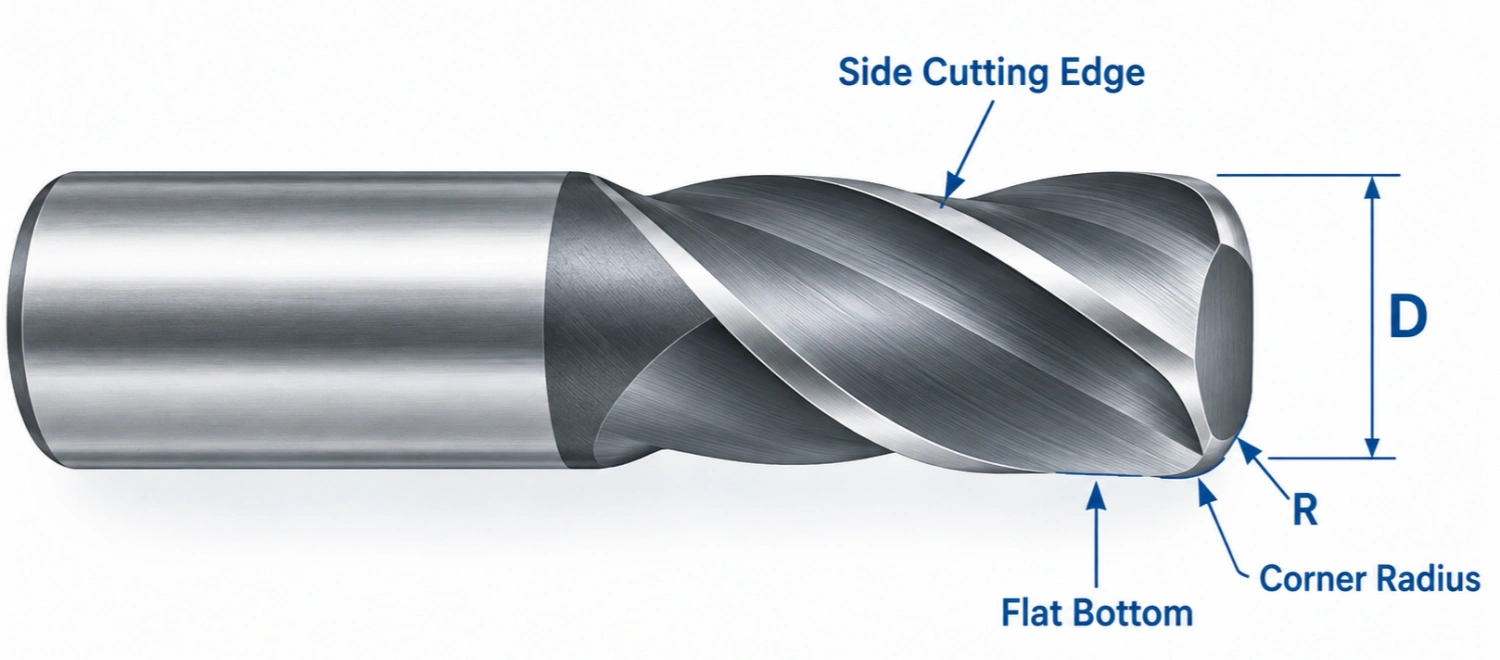
รัศมีมุมจะอยู่ระหว่างคมตัดด้านล่างและคมตัดด้านข้าง. โดยจะส่งผลต่อรูปทรงที่สร้างขึ้นโดยที่พื้นเครื่องจักรเปลี่ยนเข้าสู่ผนังด้านข้าง.
หากคุณต้องการคำอธิบายที่กว้างขึ้นเกี่ยวกับรูปทรงของหัวกัดและการใช้งานทั่วไป, ดู เอ็นมิลล์บูลโนสคืออะไร?
สำหรับการเลือกรัศมี, อย่างไรก็ตาม, คำถามที่สำคัญที่สุดไม่ใช่แค่ว่า “อาร์คืออะไร”?มันคือ:
ซึ่งฟีเจอร์สำเร็จรูปนี้ R นี้คาดว่าจะผลิตหรือรองรับได้?
เริ่มต้นด้วยรูปทรงของชิ้นส่วนที่ต้องการ
ระบุรัศมีการควบคุมการวาด
อย่าคิดว่าทุกมิติรัศมีที่แสดงบนแบบร่างควรกลายเป็นรัศมีมุมของดอกเอ็นมิลล์บูลโนส.
ขั้นแรกให้ระบุคุณสมบัติที่ควบคุมโดยมิติการวาด.
รัศมีที่ระบุอาจหมายถึง:
- การเปลี่ยนจากล่างสู่ผนังเสร็จสิ้น;
- มุมภายในที่มองเห็นได้ในระนาบ XY;
- คุณลักษณะโปรไฟล์โค้ง;
- การเปลี่ยนขอบ;
- หรือคุณลักษณะท้องถิ่นอื่นในส่วนนั้น.
ตำแหน่งของมิติมีความสำคัญ.
หากรัศมีควบคุมการเปลี่ยนระหว่างพื้นกลึงกับผนังด้านข้าง, รัศมีมุมเครื่องมือบูลโนสอาจเกี่ยวข้องโดยตรง.
หากมิติอธิบายมุมกระเป๋าของระนาบ XY หรือโปรไฟล์อื่น, เส้นผ่านศูนย์กลางของเครื่องตัด, เส้นทางเครื่องมือ, ค่าเผื่อการตัดเฉือน, และเรขาคณิตอื่นๆ อาจส่งผลต่อวิธีสร้างคุณลักษณะนั้นด้วย.
ด้วยเหตุนี้, รัศมีการวาดและรัศมีเครื่องมือไม่ควรถือเป็นค่าเดียวกันโดยอัตโนมัติ.
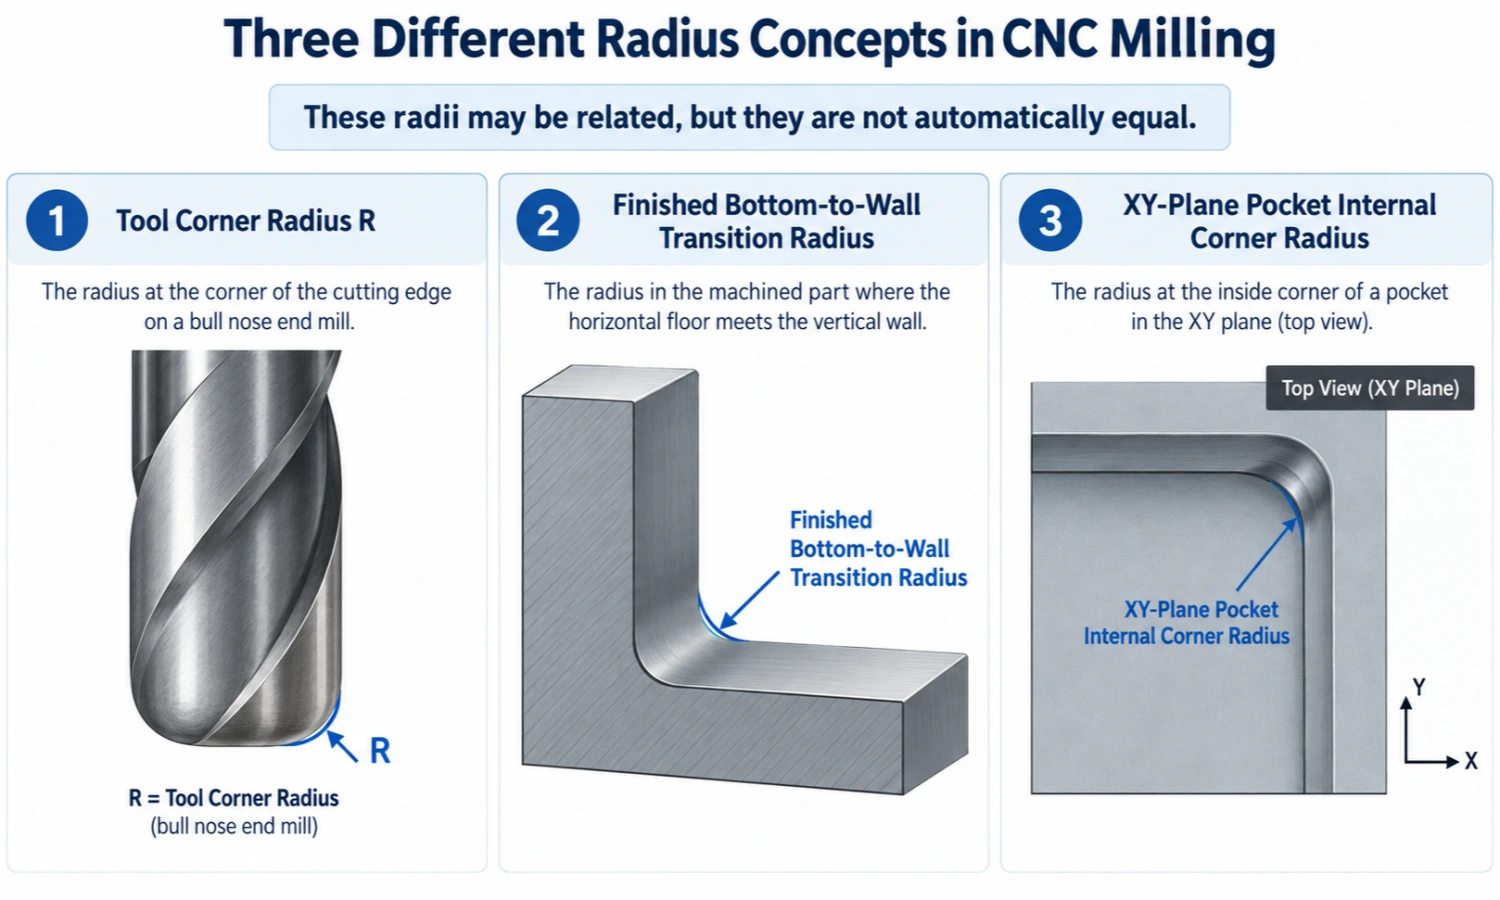
แยกแยะแนวคิดรัศมีที่แตกต่างกันสามแบบ
แนวคิดเกี่ยวกับรัศมีที่แตกต่างกันสามแบบสามารถปรากฏในการอภิปรายเกี่ยวกับการตัดเฉือนเดียวกันได้.
| แนวคิดเรื่องรัศมี | มันอธิบายอะไร | ความเกี่ยวข้องในการคัดเลือกหลัก |
|---|---|---|
| รัศมีมุมเครื่องมือ R | รัศมีที่มุมตัดของดอกเอ็นมิลล์บูลโนส | ข้อมูลจำเพาะของเครื่องมือ |
| รัศมีการเปลี่ยนจากล่างสู่ผนังที่เสร็จสิ้นแล้ว | รัศมีที่เสร็จแล้วระหว่างพื้นกลึงกับผนังด้านข้าง | อาจได้รับอิทธิพลโดยตรงจากเครื่องมือ R, ขึ้นอยู่กับกระบวนการตัดเฉือน |
| รัศมีมุมภายในพ็อกเก็ต XY | มุมภายในที่มองจากมุมมองด้านบนของกระเป๋าหรือโปรไฟล์ | มักได้รับอิทธิพลจากเส้นผ่านศูนย์กลางของคัตเตอร์, เส้นทางเครื่องมือ, เข้าถึง, และวัสดุเหลือใช้ |
รัศมีทั้งสามนี้อาจเกี่ยวข้องกัน, แต่พวกเขาเป็น ไม่เท่ากันโดยอัตโนมัติ.
ตัวอย่างเช่น, มุมกระเป๋า XY ที่มีเครื่องหมาย R5 ไม่ได้หมายความว่าควรเลือกดอกเอ็นมิลล์จมูกวัวที่มีรัศมีมุมเครื่องมือ R5 โดยอัตโนมัติ. มิติ R5 อาจอธิบายมุมมุมมองแผนผังที่เกิดจากทางเดินของเครื่องตัด แทนที่จะเป็นรัศมีจากพื้นถึงผนังที่เกิดจากมุมตัด.
ความแตกต่างนี้ควรได้รับการยืนยันก่อนเลือกเครื่องมือ.
ตรวจสอบการเปลี่ยนจากล่างสู่ผนังที่จำเป็น
รัศมีมุมบูลโนสมีความเกี่ยวข้องอย่างยิ่งเมื่อชิ้นส่วนที่เสร็จแล้วต้องใช้พื้นเรียบหรือพื้นขั้นบันไดพร้อมกับการเปลี่ยนรัศมีเข้าไปในผนังด้านข้าง.
ตรวจสอบว่าจำเป็นต้องใช้ชิ้นส่วนหรือไม่:
- รัศมีพื้นถึงผนังที่ระบุ;
- มุมล่างที่มีรัศมีอยู่ในโพรง;
- คุณลักษณะขั้นบันไดที่มีการเปลี่ยนผ่านที่ต่ำกว่าที่กำหนดไว้;
- หรือโปรไฟล์ที่สามารถรองรับมุมตัดรัศมีได้.
หากรัศมีมุมเครื่องมือก่อให้เกิดการเปลี่ยนแปลงขั้นสุดท้ายโดยตรง, โดยทั่วไป R ที่เลือกจะต้องเหมาะสมกับรูปทรงและพิกัดความเผื่อที่เสร็จแล้วที่ต้องการ.
อย่างไรก็ตาม, คุณสมบัติขั้นสุดท้ายอาจขึ้นอยู่กับค่าเผื่อการตัดเฉือนด้วย, เส้นทางเครื่องมือ, การดำเนินการขั้นสุดท้าย, หรือเงื่อนไขกระบวนการอื่นๆ. ดังนั้น, เครื่องมือ R ควรได้รับการยืนยันว่าเป็นส่วนหนึ่งของแผนการตัดเฉือนที่สมบูรณ์ แทนที่จะเลือกจากค่ารัศมีเพียงอย่างเดียว.
พิจารณาเส้นผ่านศูนย์กลางของคัตเตอร์และรัศมีร่วมกัน
D และ R แยกจากกันแต่เป็นมิติที่เกี่ยวข้อง
เส้นผ่านศูนย์กลางคัตเตอร์ D และรัศมีมุม ร เป็นมิติที่แยกจากกัน.
เส้นผ่านศูนย์กลางของหัวกัดจะกำหนดความกว้างของการตัดโดยรวม และกำหนดว่าเครื่องมือจะเข้าสู่คุณสมบัติดังกล่าวได้หรือไม่. รัศมีมุมจะควบคุมรูปทรงเฉพาะที่บริเวณมุมตัด.
เส้นผ่านศูนย์กลางหัวกัดเดี่ยวสามารถผลิตได้โดยมีรัศมีมุมต่างกัน.
ตัวอย่างเช่น, ซีรีส์มาตรฐานที่ได้รับการยืนยันจาก CutterBest มีตัวเลือก R มากกว่าหนึ่งตัวสำหรับเส้นผ่านศูนย์กลางหัวกัดหลายแบบ. ในเวลาเดียวกัน, รัศมีมุมเดียวกันอาจปรากฏบนหัวกัดที่มีเส้นผ่านศูนย์กลางต่างกัน.
ซึ่งหมายความว่าไม่มีกฎสากลเช่น:
- R ต้องเท่ากับเปอร์เซ็นต์คงที่ของ D;
- เส้นผ่านศูนย์กลางหนึ่งเส้นจะต้องมีรัศมีหนึ่งรัศมีเสมอ;
- หรือ R เฉพาะเจาะจงจะเป็นตัวเลือกที่ดีที่สุดสำหรับ D เฉพาะเจาะจงโดยอัตโนมัติ.
คุณลักษณะที่ต้องการควรกำหนดรัศมีก่อน, ในขณะที่เส้นผ่านศูนย์กลางของหัวกัดจะต้องเหมาะสมกับพื้นที่การตัดเฉือนและสภาพการเข้าใช้งาน.
ตรวจสอบเส้นผ่านศูนย์กลางคัตเตอร์และการเข้าถึงคุณลักษณะ
R ที่ถูกต้องไม่ได้ทำให้เครื่องตัดทั้งหมดเหมาะสมโดยอัตโนมัติ.
เส้นผ่านศูนย์กลางของหัวกัดที่เลือกจะต้องพอดีกับคุณสมบัติดังกล่าวด้วย.
ตรวจสอบ:
- ความกว้างของกระเป๋าหรือช่อง;
- เข้าถึงรอบกำแพงและคุณสมบัติที่อยู่ติดกัน;
- ความลึกของการตัดที่ต้องการ;
- การเข้าถึงเครื่องมือ;
- การรบกวนชิ้นงานหรือฟิกซ์เจอร์;
- และการตั้งค่าเครื่องโดยรวม.
หัวกัดที่มีรัศมีมุมที่ถูกต้องอาจยังไม่เหมาะสมหากเส้นผ่านศูนย์กลางใหญ่เกินไปสำหรับลักษณะเฉพาะ หรือความยาวตัดและระยะตัดไม่สามารถเข้าถึงพื้นที่ที่ต้องการได้.
นี่คือเหตุผลที่ควรยืนยัน D และ R ร่วมกัน แทนที่จะเลือกแยกกัน.
การรวม D/R มาตรฐานที่เป็นตัวแทน
ตัวอย่างด้านล่างแสดงการผสมผสานเส้นผ่านศูนย์กลาง/รัศมีมุมมาตรฐานที่ได้รับการยืนยันจากซีรีส์ผลิตภัณฑ์ 4 ร่องของเรา.
นี่เป็นเพียงตัวอย่างข้อมูลจำเพาะเท่านั้น. ไม่ใช่แผนภูมิรัศมีที่แนะนำ, กฎ D/R คงที่, หรือทดแทนการตรวจสอบการเขียนแบบชิ้นส่วน, เรขาคณิตสำเร็จรูป, การเข้าถึงเครื่องมือ, ความต้องการเครื่องจักร, และการกำหนดค่าผลิตภัณฑ์ในปัจจุบัน.
| เส้นผ่านศูนย์กลางคัตเตอร์ D | ตัวอย่างรัศมีมุมที่ยืนยันแล้ว |
|---|---|
| Ø2 มม | R0.2 / R0.3 |
| Ø3 มม | R0.2 / R0.3 / R0.5 |
| Ø4 มม | R0.2 / R0.5 / R1 |
| Ø6 มม | R0.5 / R1 |
| Ø8 มม | R0.5 / R1 |
| Ø10 มม | R0.5 / R1 |
| Ø12 มม | R0.5 / R1 |
| Ø14 มม | R1 / R2 |
| Ø16 มม | R1 |
| Ø20 มม | R1 |
ตารางแสดงจุดสำคัญ: ความพร้อมใช้งานไม่ได้หมายถึงคำแนะนำ.
ตัวอย่างเช่น, การที่มีทั้ง R1 และ R2 บนเส้นผ่านศูนย์กลางหัวกัดเฉพาะไม่ได้หมายความว่าหัวกัดจะดีกว่าหัวกัดอื่นๆ. ตัวเลือกที่ถูกต้องขึ้นอยู่กับคุณสมบัติที่ต้องตัดเฉือน.
สำหรับขนาดผลิตภัณฑ์เพิ่มเติมและการกำหนดค่าที่มีอยู่, ดู ดอกเอ็นมิลล์บูลโนส.
จะเกิดอะไรขึ้นถ้ารัศมีมาตรฐานไม่ตรงกับรูปวาด?
ขั้นแรกให้ยืนยันว่ารัศมีการวาดหมายถึงอะไร.
ถ้าเป็นมุมภายในระนาบ XY หรือมิติโปรไฟล์อื่น, การเปลี่ยนรัศมีมุมเครื่องมือบูลโนสอาจไม่ใช่วิธีแก้ปัญหาที่ถูกต้อง.
หากรัศมีที่ต้องการคือการเปลี่ยนจากล่างสู่ผนังโดยเฉพาะและการผสม D/R มาตรฐานไม่เป็นไปตามข้อกำหนด, อาจพิจารณาเครื่องตัดแบบกำหนดเอง.
เมื่อพิจารณาดอกเอ็นมิลล์บูลโนสสั่งทำพิเศษ, ไม่ควรยืนยันรัศมีแบบแยกส่วน. ขนาดอื่นๆ อาจต้องตรงกับการใช้งานด้วย, รวมทั้ง:
- เส้นผ่านศูนย์กลางของเครื่องตัด;
- ความยาวของการตัด;
- ความยาวโดยรวม;
- เส้นผ่านศูนย์กลางก้าน;
- การกำหนดค่าขลุ่ย;
- การเคลือบหรือการรักษาพื้นผิว;
- และข้อกำหนดการวาดภาพอื่น ๆ.
การกำหนดค่าแบบกำหนดเองสามารถประเมินได้จากข้อกำหนดการวาดและการตัดเฉือนจริง.
หากตัวเลือกมาตรฐานไม่ตรงกับรูปทรงที่ต้องการ, ส่งแบบหรือขนาดที่ต้องการเพื่อยืนยัน.
ยืนยันข้อกำหนดเครื่องมือที่สมบูรณ์
ความยาวและระยะเอื้อมของเครื่องมือ
หลังจากยืนยัน D และ R แล้ว, ตรวจสอบว่าเครื่องตัดสามารถเข้าถึงพื้นที่การตัดเฉือนได้หรือไม่.
มิติที่สำคัญอาจได้แก่:
- ความยาวของการตัด;
- การเข้าถึงที่มีประสิทธิภาพ;
- ความยาวโดยรวม;
- เส้นผ่านศูนย์กลางก้าน;
- และมีช่องว่างรอบๆ เครื่องมือ.
มิติข้อมูลเหล่านี้อธิบายแง่มุมต่างๆ ของการเข้าถึงเครื่องมือ และไม่ควรถือว่าใช้แทนกันได้.
ช่องที่ลึกกว่าหรือคุณลักษณะแบบฝังอาจต้องมีการเข้าถึงเพิ่มเติม, ในขณะที่เครื่องมือที่ยาวกว่าก็อาจเปลี่ยนความแข็งแกร่งของการตั้งค่าการตัดเฉือนได้.
ขนาดที่ต้องการจึงควรเป็นไปตามชิ้นส่วนจริงและการกำหนดค่าเครื่องจักร แทนที่จะเป็นสมมติฐานความยาวมาตรฐาน.
ข้อกำหนดของชิ้นงานและการตัดเฉือน
ข้อกำหนดของวัสดุชิ้นงานและการตัดเฉือนยังส่งผลต่อการกำหนดค่าเครื่องตัดขั้นสุดท้ายด้วย.
ขึ้นอยู่กับการใช้งาน, การกำหนดค่าเครื่องมือที่สมบูรณ์อาจแตกต่างกันไป:
- เรขาคณิตของขลุ่ย;
- การเคลือบหรือการรักษาพื้นผิว;
- ความยาวเครื่องมือ;
- การออกแบบตัดตรงกลาง;
- หรือข้อกำหนดความอดทน.
ปัจจัยเหล่านี้ควรได้รับการยืนยันหลังจากเข้าใจรูปทรงของชิ้นส่วนและข้อกำหนดรัศมีแล้ว.
ไม่ควรใช้วัสดุชิ้นงานเพียงอย่างเดียวในการเลือกรัศมีมุมคงที่. ตัวอย่างเช่น, ไม่มีกฎสากลว่าสแตนเลส, อลูมิเนียม, เหล็กแม่พิมพ์, หรือเหล็กชุบแข็งต้องใช้ค่า R เฉพาะ.
รูปทรงเรขาคณิตที่ต้องการยังคงเป็นจุดเริ่มต้น.
เมื่อรัศมีจมูกวัวอาจไม่ใช่รูปทรงที่ถูกต้อง
เมื่อการวาดต้องใช้มุมที่คมชัด
หากคุณสมบัติที่ต้องการต้องการผลลัพธ์ที่คมชัด แทนที่จะต้องเปลี่ยนรัศมีจากล่างสู่ผนัง, การเปลี่ยนจากรัศมีจมูกวัวหนึ่งไปอีกรัศมีหนึ่งอาจไม่ช่วยแก้ปัญหาได้.
ในกรณีนั้น, การตัดสินใจอันดับแรกคือหัวกัดจมูกวัวมีรูปทรงเครื่องมือที่ถูกต้องหรือไม่.
สำหรับการเปรียบเทียบนั้น, ดู บูลโนสกับดอกเอ็นมิลล์แบบแบน.
เมื่อฟีเจอร์นี้ต้องการโปรไฟล์ที่โค้งมนเต็ม
เอ็นด์มิลล์แบบบูลโนสทำให้ก้นการตัดเรียบและเพิ่มรัศมีที่มุมตัด.
ไม่มีปลายตัดที่โค้งมนเต็มที่ของดอกเอ็นมิลล์บอลโนส.
หากคุณสมบัติที่ต้องการมีก้นโค้งมนต่อเนื่อง, พื้นผิวทรงกลม, หรือรูปทรงอื่นที่เหมาะกับปลายตัดที่โค้งมนเต็มที่, เครื่องตัดประเภทอื่นอาจเหมาะสมกว่า.
สำหรับความแตกต่างทางเรขาคณิต, ดู เอ็นมิลล์บูลโนส vs เอ็นมิลล์บอลโนส.
คำถามที่ถามบ่อย
ฉันจะเลือกรัศมีเอ็นด์มิลล์บูลโนสได้อย่างไร?
เริ่มต้นด้วยการระบุคุณลักษณะที่ควบคุมรัศมีการวาด.
หากรัศมีใช้กับการเปลี่ยนจากล่างสู่ผนังที่เสร็จสิ้นแล้ว, ยืนยันรูปทรงและพิกัดความเผื่อที่เสร็จแล้วที่ต้องการ. จากนั้นตรวจสอบเส้นผ่านศูนย์กลางของคัตเตอร์, การเข้าถึงคุณสมบัติ, การเข้าถึงเครื่องมือ, และชุดค่าผสม D/R ที่มีจำหน่าย.
เครื่องมือขั้นสุดท้ายควรตรงกับข้อกำหนดในการตัดเฉือนทั้งหมด แทนที่จะเป็นกฎรัศมีทั่วไป.
รัศมีของเครื่องมือต้องตรงกับรัศมีของชิ้นส่วนหรือไม่?
ไม่เสมอไป.
หากรัศมีมุมเครื่องมือก่อให้เกิดการเปลี่ยนจากล่างสู่ผนังในขั้นสุดท้ายโดยตรง, โดยทั่วไปเครื่องมือ R จะต้องเหมาะสมกับรูปทรงและพิกัดความเผื่อที่เสร็จแล้ว.
อย่างไรก็ตาม, รัศมีการวาดอาจอธิบายมุมภายใน XY, คุณสมบัติโปรไฟล์อื่น, ค่าเผื่อการตัดเฉือน, หรือเรขาคณิตที่สร้างโดยเส้นทางเครื่องมืออื่นหรือการดำเนินการในภายหลัง. ในกรณีเหล่านั้น, ไม่ควรใช้รัศมีการวาดเป็นเครื่องมือจมูกวัว R โดยอัตโนมัติ.
เส้นผ่านศูนย์กลางหัวกัดเดียวกันสามารถมีรัศมีมุมต่างกันได้หรือไม่?
ใช่.
ตัวอย่างเช่น, ซีรีส์ 4 ร่องที่ได้รับการยืนยันจาก CutterBest ประกอบด้วยหัวกัด Ø4 มม. ที่มี R0.2, R0.5, และตัวเลือก R1.
นี่ไม่ได้หมายความว่ารัศมีใดรัศมีหนึ่งเหล่านี้เป็นตัวเลือกที่แนะนำสำหรับการใช้งานทุกๆ Ø4 มม. คุณลักษณะที่จำเป็นจะกำหนดว่า R ใดควรได้รับการพิจารณา.
จะเกิดอะไรขึ้นหากรัศมีที่ต้องการไม่ใช่ขนาดมาตรฐาน?
ขั้นแรกให้ยืนยันว่ารัศมีที่ระบุนั้นอ้างอิงถึงคุณลักษณะที่ควบคุมโดยรัศมีมุมเครื่องมือจริงๆ.
หากจำเป็นต้องใช้เครื่องมือ R ที่ไม่ได้มาตรฐาน, CutterBest สามารถประเมินการกำหนดค่าแบบกำหนดเองได้จากแบบร่าง, ขนาดที่ต้องการ, วัสดุชิ้นงาน, และความต้องการเครื่องจักร.
ความเป็นไปได้ที่กำหนดเอง, ขนาด, และข้อกำหนดอื่น ๆ ควรได้รับการยืนยันสำหรับแอปพลิเคชันเฉพาะ.
รัศมีมุมที่ใหญ่กว่าจะดีกว่าเสมอ?
เลขที่.
รัศมีมุมที่ใหญ่ขึ้นไม่ใช่ตัวเลือกที่ดีกว่าโดยอัตโนมัติ. R ที่เลือกจะต้องเหมาะสมกับรูปทรงที่เสร็จแล้วที่ต้องการก่อน.
เส้นผ่านศูนย์กลางคัตเตอร์, การเข้าถึงคุณสมบัติ, การเข้าถึงเครื่องมือ, ความต้องการเครื่องจักร, และจำเป็นต้องพิจารณาการกำหนดค่าเครื่องตัดที่สมบูรณ์ด้วย.
บทสรุป
การเลือกรัศมีดอกเอ็นมิลล์บูลโนสเริ่มต้นด้วยชิ้นส่วน, ไม่ใช่ด้วยสูตรสากล D/R.
ขั้นแรกให้ระบุคุณลักษณะใดของการควบคุมรัศมีการวาด. จากนั้นพิจารณาว่าข้อกำหนดเกี่ยวข้องกับรัศมีมุมเครื่องมือหรือไม่, การเปลี่ยนจากล่างสู่ผนังเสร็จสิ้นแล้ว, หรือมุมภายในระนาบ XY.
หลังจากที่ได้รูปทรงเรขาคณิตที่ชัดเจนแล้ว, ยืนยันเส้นผ่านศูนย์กลางของเครื่องตัด, ค่าอาร์, การเข้าถึงเครื่องมือ, เข้าถึง, และการกำหนดค่ามาตรฐานหรือแบบกำหนดเอง.
ชุดค่าผสม D/R มาตรฐานสามารถแสดงว่ามีการกำหนดค่าใดบ้าง, แต่ไม่ได้กำหนดรัศมีที่ถูกต้องสำหรับชิ้นส่วนนั้น.
หากคุณต้องการความช่วยเหลือในการยืนยันหัวกัดสำหรับส่วนประกอบเฉพาะ, ส่งของคุณ การวาดภาพหรือร่าง, ขนาดที่ต้องการ, วัสดุชิ้นงาน, และความต้องการเครื่องจักร เพื่อการตรวจสอบ.