 หัวกัดที่มีความแม่นยํา,เครื่องมือตัดสําหรับเครื่องจักรกลซีเอ็นซีทุกวัสดุ
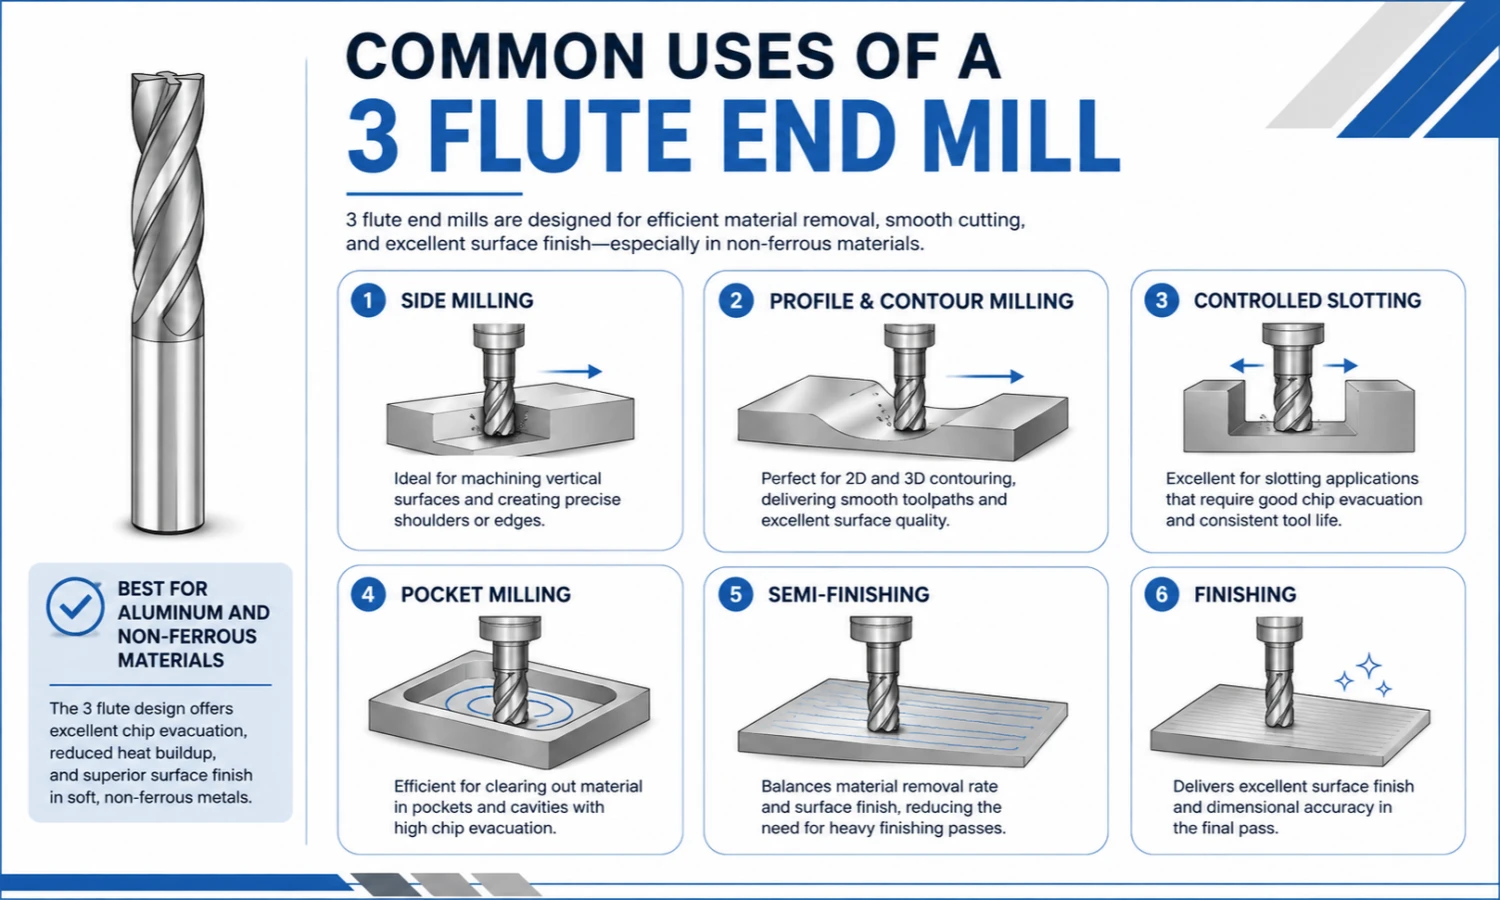
ก 3 ดอกเอ็นมิลล์ขลุ่ยส่วนใหญ่จะใช้สำหรับการตัดเฉือนอลูมิเนียม, การกัดข้าง, การกัดโปรไฟล์, ช่องควบคุม, การกัดกระเป๋า, กึ่งสำเร็จ, และการตกแต่ง. คมตัดทั้งสามด้านให้ความสมดุลในทางปฏิบัติระหว่างพื้นที่ชิป, ความแข็งแกร่งของเครื่องตัด, and surface quality.
เมื่อเทียบกับก 2 เครื่องตัดขลุ่ย, คมตัดที่สามจะเพิ่มการมีส่วนร่วมของเครื่องมือและรองรับการกัดข้างที่มีความเสถียรมากขึ้น. ในเวลาเดียวกัน, โดยทั่วไปการออกแบบแบบสามฟันจะรักษาพื้นที่ชิปไว้มากกว่าเครื่องมือที่มีร่องฟันสูงหลายตัว.
ความสมดุลนี้ทำให้หัวกัดมีประโยชน์สำหรับชิ้นส่วนอะลูมิเนียมที่ต้องการผนังที่สะอาดและการกำจัดเศษที่มีการควบคุม. อย่างไรก็ตาม, ตัวเลือกที่ถูกต้องยังคงขึ้นอยู่กับการดำเนินการ, ความลึกของการตัด, การเข้าถึงเครื่องมือ, การตั้งค่าเครื่อง, และวิธีการหล่อเย็น.
ตอบด่วน: การใช้งานทั่วไปของ 3 ดอกเอ็นมิลล์ขลุ่ย
การใช้งานทั่วไปได้แก่:
- การกลึงอะลูมิเนียมและอะลูมิเนียมอัลลอยด์
- การกัดข้าง
- การกัดโปรไฟล์และคอนทัวร์
- ช่องที่ควบคุมได้
- การกัดกระเป๋า
- การกัดขั้นบันไดและการกัดบ่า
- กึ่งสำเร็จ
- ตกแต่ง
หัวกัดแบบสามร่องจะทำงานได้ดีที่สุดเมื่อกระบวนการตัดเฉือนต้องการทั้งการคายเศษและการตัดที่มั่นคง. มีประโยชน์อย่างยิ่งสำหรับการกลึงโปรไฟล์และการเก็บผิวละเอียดที่คุณภาพของผนังมีความสำคัญ.
สำหรับร่องลึกเต็มความกว้างหรือการกัดหยาบหนัก, ก 2 เครื่องมือขลุ่ยอาจทำงานได้ดีกว่าเนื่องจากมีช่องว่างของขลุ่ยที่ใหญ่กว่า.
ทำไมสามขลุ่ยจึงทำงานได้ดีกับอลูมิเนียม
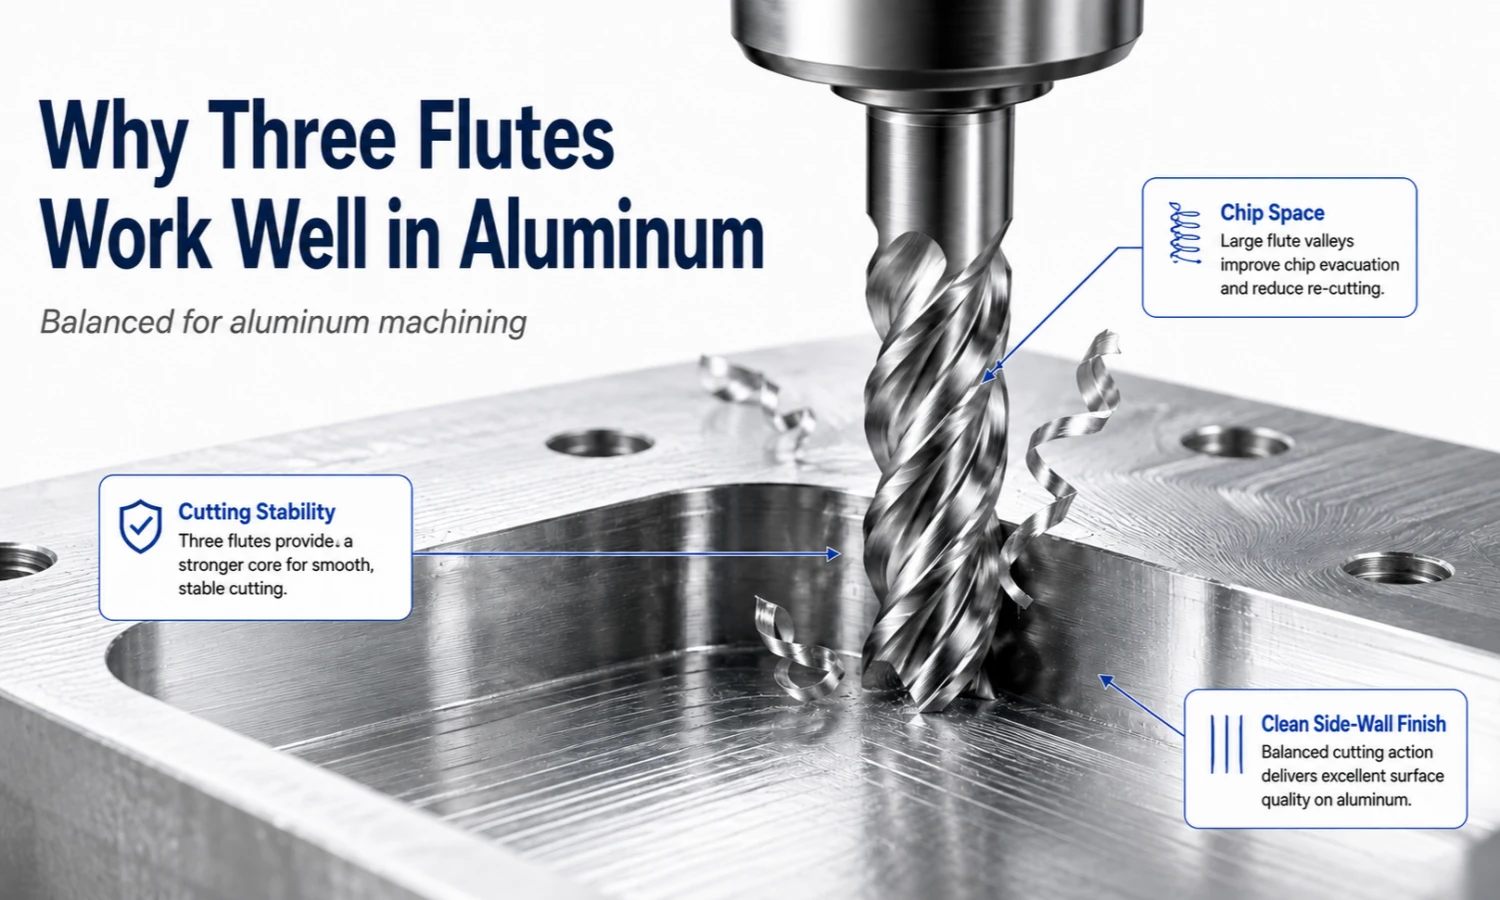
Flute Space ช่วยควบคุมเศษอลูมิเนียม
อะลูมิเนียมมักจะผลิตเศษขนาดใหญ่หรือต่อเนื่องกัน. หากเศษเหล่านี้ยังคงอยู่ในบริเวณการตัด, พวกเขาอาจจะถูกตัดออก, รวบรวมไว้ในขลุ่ย, หรือยึดติดกับขอบตัด.
หัวกัดแบบสามฟันช่วยรักษาพื้นที่เศษที่มีประโยชน์ในขณะที่เพิ่มคมตัดอีกอันหนึ่ง. ดังนั้น, มันสามารถเอาอลูมิเนียมได้อย่างมีประสิทธิภาพเมื่อเส้นทางเครื่องมือ, สารหล่อเย็น, ระเบิดทางอากาศ, ความเร็ว, และฟีดรองรับการอพยพของเศษได้อย่างราบรื่น.
หัวกัดไม่สามารถแก้ปัญหาการควบคุมเศษที่ไม่ดีได้ด้วยตัวเอง. การมีส่วนร่วมอย่างลึกซึ้ง, โหลดเครื่องมือมากเกินไป, หรือการจ่ายน้ำหล่อเย็นที่อ่อนแอยังสามารถทำให้เกิดการแตกร้าวได้.
แกนที่แข็งแกร่งยิ่งขึ้นรองรับความเสถียรในการตัด
ในการออกแบบเครื่องตัดที่เทียบเคียงได้, การเพิ่มขลุ่ยที่สามมักจะเพิ่มส่วนแกนเมื่อเทียบกับเครื่องมือสองขลุ่ย. แกนที่แข็งแรงขึ้นสามารถลดการโก่งตัวของเครื่องมือและช่วยให้การยึดเกาะมั่นคงยิ่งขึ้น.
เรื่องนี้มีความสำคัญในระหว่างการกัดข้าง, การทําโปรไฟล์, และการตกแต่ง. การโก่งตัวน้อยลงสามารถช่วยรักษารูปทรงของผนังและทำให้พื้นผิวมีความสม่ำเสมอมากขึ้น.
อย่างไรก็ตาม, ความยาวของเครื่องมือก็มีความสำคัญเช่นกัน. ความยาวร่องฟันที่ยาวหรือระยะยื่นที่มากเกินไปสามารถลดความแข็งแกร่งได้ แม้ว่าหัวกัดจะมีแกนที่แข็งแรงก็ตาม.
การมีส่วนร่วมที่ล้ำหน้ามากขึ้นสามารถปรับปรุงการตกแต่งได้
คมตัดเพิ่มเติมจะเพิ่มจำนวนหน้าสัมผัสในการตัดต่อการหมุนรอบเครื่องมือ. ส่งผลให้, เครื่องมือนี้สามารถรองรับผิวสำเร็จที่เรียบเนียนและสม่ำเสมอยิ่งขึ้นภายใต้สภาวะที่เหมาะสม.
วิ่งหนี, สภาพผู้ถือ, ฟีดต่อฟัน, เรขาคณิตของขอบ, และความแข็งแกร่งของเครื่องจักรยังคงส่งผลต่อผลลัพธ์สุดท้าย. การนับขลุ่ยเป็นสิ่งสำคัญ, แต่เป็นเพียงส่วนหนึ่งของระบบตัดเท่านั้น.
หลัก 3 การใช้งานดอกเอ็นมิลล์ฟลุต
การกัดข้างและการกลึงโปรไฟล์
การกัดข้างและการกัดโปรไฟล์เป็นการใช้งานทั่วไปของหัวกัดแบบสามฟัน. การดำเนินการเหล่านี้จำเป็นต้องมีการติดต่อที่มั่นคง, เรขาคณิตของผนังที่แม่นยำ, และควบคุมการกำจัดเศษ.
คมตัดที่สามรองรับการจับชิ้นงานอย่างสม่ำเสมอ. ขณะเดียวกัน, ช่องว่างของขลุ่ยเหลือพื้นที่สำหรับเศษอลูมิเนียม.
ชุดนี้เหมาะกับผนังแนวตรง, โปรไฟล์ภายนอก, รูปทรงภายใน, และขอบส่วนประกอบ.
การควบคุมช่องแคบ
ก 3 ดอกเอ็นมิลล์ร่องสามารถตัดเฉือนร่องได้เมื่อความลึกของร่องและสภาวะการควบคุมเศษมีความเหมาะสม.
สำหรับการกัดร่องตื้นหรือแบบควบคุม, มันให้ความสมดุลที่ดีระหว่างการขจัดวัสดุและความมั่นคง. อย่างไรก็ตาม, การร่องเต็มความกว้างทำให้คมตัดทั้งสามคมตัดสัมผัสกับวัสดุ และทำให้มีพื้นที่สำหรับเศษน้อยลง.
หากชิปเริ่มสะสมภายในช่องลึก, ลดภาระการตัด, ปรับปรุงการจ่ายน้ำหล่อเย็นหรืออากาศ, หรือย้ายไปที่ 2 เครื่องตัดขลุ่ย.
การกัดกระเป๋า
Pocket milling requires both stable cutting and an effective toolpath. The cutter must remove material while allowing chips to leave the pocket.
รายการทางลาด, รายการลาน, หรือเส้นทางเครื่องมือแบบปรับได้สามารถลดการกัดเศษได้. ในทางตรงกันข้าม, aggressive full-width engagement may overload the cutter or trap chips.
Toolpath design therefore matters as much as flute count.
กึ่งสำเร็จรูปและการตกแต่ง
Three-flute cutters also work well for semi-finishing and finishing aluminum parts.
The additional cutting edge can support cleaner walls and a more uniform surface than some two-flute tools. ดังนั้น, this flute count is useful when surface quality matters more than maximum chip volume.
วัสดุอะไรได้บ้าง 3 การตัดดอกเอ็นมิลล์ฟลุต?
อลูมิเนียมและอลูมิเนียมอัลลอยด์
Aluminum is the main application for many three-flute tools. การออกแบบผสมผสานพื้นที่เศษเข้ากับความแข็งแกร่งที่จำเป็นสำหรับการกัดข้าง, การทําโปรไฟล์, การแทง, และการตกแต่ง.
ก่อนจะเลือกคัตเตอร์, ทบทวนเกรดอลูมิเนียม, การดำเนินการ, ความลึกของการตัด, รูปแบบชิป, วิธีหล่อเย็น, และข้อกำหนดให้เสร็จสิ้น.
ทองแดงและทองเหลือง
หัวกัดคาร์ไบด์แบบสามร่องยังสามารถตัดเฉือนทองแดงและทองเหลืองได้เมื่อรูปทรงของคมตัดและสภาพการตัดเหมาะสมกับวัสดุ.
คมตัดที่คมและการควบคุมเศษที่ดีช่วยลดการเกิดครีบและรักษาคุณภาพพื้นผิว. อย่างไรก็ตาม, ทองแดงและทองเหลืองไม่ทำงานเหมือนอลูมิเนียมทุกประการ, ดังนั้นการออกแบบเครื่องมือแบบเดียวอาจไม่เหมาะกับทุกเกรด.
พลาสติกและวัสดุที่ไม่ใช่เหล็กอื่นๆ
พลาสติกบางชนิดและวัสดุที่ไม่ใช่เหล็กอื่นๆ สามารถตัดเฉือนด้วยเครื่องมือสามร่องได้เช่นกัน.
สำหรับพลาสติก, การสะสมความร้อนและการหลอมละลายของเศษอาจมีความสำคัญ. ดังนั้น, ใช้รูปทรงเครื่องมือและวิธีการจ่ายน้ำหล่อเย็นเพื่อรักษาพื้นที่การตัดให้ชัดเจน.
วัสดุคอมโพสิต
คัตเตอร์แบบสามฟันอาจเหมาะกับวัสดุคอมโพสิตที่เลือก, แต่โครงสร้างประกอบนั้นแตกต่างกันอย่างมาก. ทิศทางไฟเบอร์, ปริมาณเรซิน, คุณภาพขอบ, และความเสี่ยงจากการหลุดร่อนสามารถเปลี่ยนรูปทรงที่ต้องการได้.
สำหรับการใช้งานคอมโพสิต, confirm the material structure and cutting goal before choosing the tool.
ปัญหาทั่วไปและการตรวจสอบเชิงปฏิบัติ
| ปัญหาการตัดเฉือน | การตรวจสอบการปฏิบัติ |
|---|---|
| ชิปสะสมอยู่ภายในช่อง | ลดการมีส่วนร่วม, ปรับปรุงการจ่ายน้ำหล่อเย็นหรือการระเบิดของอากาศ, หรือพิจารณาก 2 เครื่องตัดขลุ่ย |
| อลูมิเนียมติดอยู่ที่ขอบ | ตรวจสอบการอพยพของชิป, การหล่อลื่น, เรขาคณิตของขอบ, และการรักษาพื้นผิว |
| ผนังด้านข้างดูหยาบ | ตรวจสอบการวิ่งหนี, ส่วนที่ยื่นออกมาของเครื่องมือ, สภาพผู้ถือ, ให้อาหาร, และการมีส่วนร่วมในแนวรัศมี |
| เกิดการพูดคุยหรือการสั่นสะเทือน | ลดระยะการเข้าถึงเครื่องมือ, ปรับปรุงการหนีบ, และลดการมีส่วนร่วมที่ไม่มั่นคง |
| อายุการใช้งานของเครื่องมือไม่สอดคล้องกัน | รีวิวหมด, การตัดชิป, ตัดภาระ, สารหล่อเย็น, และการเลือกเครื่องมือ |
| เสี้ยนยังคงอยู่ในส่วนนั้น | ตรวจสอบความคมชัดของขอบ, การสึกหรอของเครื่องมือ, ทิศทางการตัด, และพารามิเตอร์การตกแต่ง |
อาการเหล่านี้ไม่ได้เกิดจากการนับขลุ่ยเสมอไป. ตัวอย่างเช่น, การเปลี่ยนจากสองฟันเป็นสามฟันไม่สามารถแก้ไขการเบี่ยงเบนหนีศูนย์ที่มากเกินไปหรือตัวจับยึดเครื่องมือที่อ่อนแอได้.
เริ่มต้นด้วยการตรวจสอบการตั้งค่าที่สมบูรณ์. จากนั้นปรับจำนวนขลุ่ยหากพื้นที่ชิป, ความแข็งแกร่ง, หรือการมีส่วนร่วมที่ล้ำสมัยยังคงเป็นปัญหาหลัก.
เมื่อเป็น 3 ดอกเอ็นมิลล์ฟลุตเป็นทางเลือกที่ดี?
เมื่อเลือกคัตเตอร์สามฟัน:
- ชิ้นงานเป็นอะลูมิเนียมหรือวัสดุอื่นที่ไม่ใช่เหล็กที่เหมาะสม
- การดำเนินการนี้รวมถึงการกัดข้างหรือการกัดโปรไฟล์
- คุณภาพของผนังเป็นสิ่งสำคัญ
- จำเป็นต้องมีการตกแต่งแบบกึ่งสำเร็จหรือการตกแต่งขั้นสุดท้าย
- ก 2 เครื่องมือขลุ่ยไม่ได้ให้ความเสถียรเพียงพอ
- เครื่องมือที่มีร่องฟันสูงจะทำให้พื้นที่เศษไม่เพียงพอ
- ทางเดินเครื่องมือและวิธีจ่ายน้ำหล่อเย็นสามารถควบคุมการคายเศษได้
หัวกัดไม่ใช่ตัวเลือกที่ดีที่สุดสำหรับงานอะลูมิเนียมทุกประเภทโดยอัตโนมัติ. ความลึกของการตัด, การสู้รบในแนวรัศมี, การเข้าถึงเครื่องมือ, ความแข็งแกร่งของเครื่องจักร, และรูปแบบชิปควรเป็นแนวทางในการตัดสินใจขั้นสุดท้าย.
เมื่อใดที่คุณควรเลือกการนับขลุ่ยอื่น?
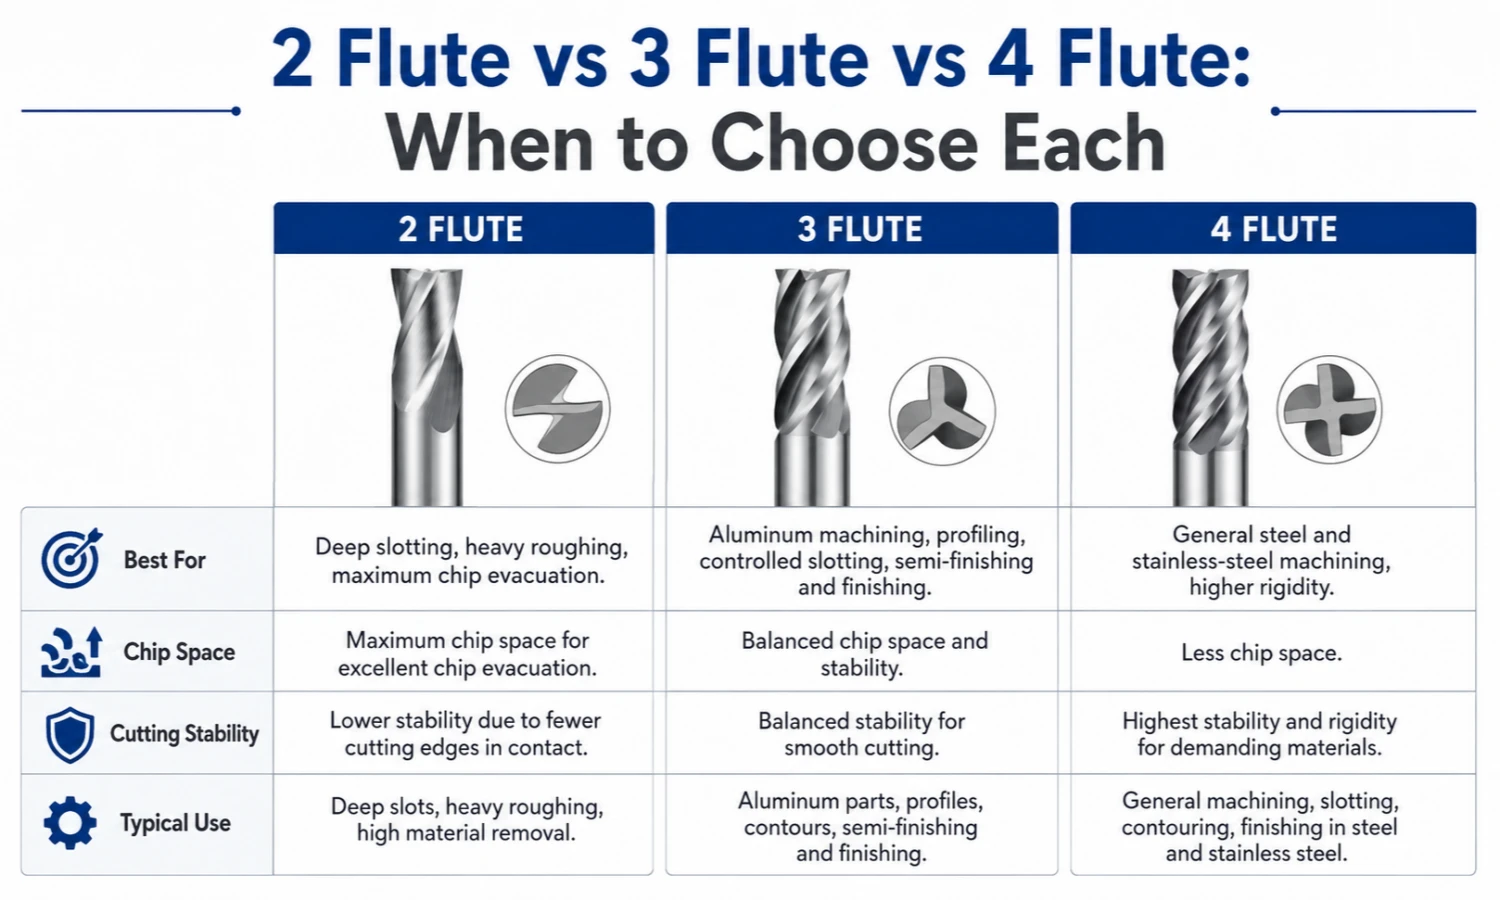
จำนวนขลุ่ยที่แตกต่างกันเหมาะกับวัสดุที่แตกต่างกัน, ความต้องการในการควบคุมเศษ, และการทำงานของเครื่องจักร. การเปรียบเทียบต่อไปนี้ให้ข้อมูลอ้างอิงการเลือกอย่างรวดเร็ว.
เลือก 2 ร่องฟันสำหรับการกัดร่องลึกและการกัดหยาบหนัก
ก 2 เครื่องตัดฟลุตให้พื้นที่ร่องขนาดใหญ่ขึ้น. มักจะเป็นทางเลือกที่ดีกว่าสำหรับ:
- ช่องร่องลึกเต็มความกว้าง
- การกัดหยาบอะลูมิเนียมหนัก
- โหลดชิปขนาดใหญ่
- การทำงานที่การคายเศษสูงสุดเป็นปัญหาหลัก
หัวกัดแบบสามฟันจะดูน่าดึงดูดยิ่งขึ้นเมื่อคุณภาพของผนังและความเสถียรในการตัดมีความสำคัญมากขึ้น.
เพื่อการเปรียบเทียบโดยละเอียด, อ่านของเรา 2 ขลุ่ยกับ 3 ดอกเอ็นมิลล์สำหรับรางอะลูมิเนียม.
คุณยังสามารถดูของเรา 2 ดอกเอ็นมิลล์ขลุ่ย สำหรับการกัดร่องลึกและการกัดหยาบอะลูมิเนียม.
พิจารณา 4 ร่องสำหรับเหล็กกล้าและสเตนเลส
ก 4 หัวกัดร่องฟันให้คมตัดได้มากกว่าและมักจะมีแกนที่แข็งแรงกว่าเครื่องมือร่องฟันล่าง. โดยทั่วไปจะเลือกใช้สำหรับการกลึงเหล็กกล้าทั่วไปและสเตนเลส, โดยที่ปริมาณเศษอาจลดลงและความแข็งแกร่งเป็นสิ่งสำคัญ.
อย่างไรก็ตาม, สี่ขลุ่ยไม่ได้ดีขึ้นโดยอัตโนมัติ. ทางเลือกที่ถูกต้องขึ้นอยู่กับวัสดุ, รูปแบบชิป, ความลึกของการตัด, และการดำเนินงาน.
สำหรับงานเหล็กและสแตนเลส, ดูของเรา 4 ดอกกัดเอ็นมิลฟลุต.
วิธีการเลือก 3 ดอกเอ็นมิลล์ขลุ่ย
เริ่มต้นด้วยวัสดุชิ้นงาน
อันดับแรก, ระบุวัสดุและเกรด. อลูมิเนียม, ทองแดง, ทองเหลือง, พลาสติก, และวัสดุคอมโพสิตจะทำให้เกิดเศษและอุณหภูมิการตัดที่แตกต่างกัน.
วัสดุส่งผลต่อรูปทรงของขอบที่ต้องการ, การรักษาพื้นผิว, และวิธีการควบคุมเศษ.
จับคู่เครื่องมือกับการดำเนินการ
ต่อไป, ระบุการดำเนินการหลัก.
หัวกัดที่ใช้สำหรับการกัดข้างอาจต้องใช้ความยาวร่องฟันและการออกแบบคมตัดที่แตกต่างจากหัวกัดที่ใช้สำหรับการกัดร่อง, การแทง, หรือการตกแต่ง.
หน้าสัมผัสเต็มความกว้างยังสร้างความต้องการในการควบคุมเศษที่แตกต่างจากการเก็บผิวละเอียดในแนวรัศมีเบา.
เลือกขนาดและการเข้าถึงที่เหมาะสม
มิติที่สำคัญ ได้แก่:
- เส้นผ่านศูนย์กลางการตัด
- ความยาวขลุ่ย
- ความยาวโดยรวม
- เส้นผ่านศูนย์กลางก้าน
- ความยาวคอ, เมื่อจำเป็น
ใช้ความยาวร่องฟันที่ใช้งานได้จริงและความยาวโดยรวมที่สั้นที่สุด. โดยทั่วไปการตั้งค่าที่สั้นลงจะช่วยเพิ่มความแข็งแกร่งและลดการสั่นสะเทือน.
เครื่องมือที่มีการเข้าถึงระยะไกลสามารถเข้าถึงคุณลักษณะเชิงลึกหรือแบบจำกัดได้. อย่างไรก็ตาม, ส่วนยื่นเพิ่มเติมจะเพิ่มความเสี่ยงต่อการโก่งตัว, ดังนั้นกลยุทธ์การตัดจะต้องตรงกับการตั้งค่า.
ตรวจสอบรูปทรงของขอบและการรักษาพื้นผิว
รูปทรงของขอบและการรักษาพื้นผิวควรตรงกับวัสดุ, การดำเนินการ, สภาพน้ำหล่อเย็น, ความเสี่ยงต่อการติดชิป, และอายุการใช้งานเครื่องมือที่ต้องการ.
สำหรับอะลูมิเนียม, คมตัดที่คมและการไหลของเศษเรียบเป็นสิ่งสำคัญอย่างยิ่ง. ควรเลือกตัวเลือกที่ถูกต้องสำหรับการใช้งาน แทนที่จะเลือกตามชื่อการเคลือบเท่านั้น.
ยืนยันพารามิเตอร์เริ่มต้นสำหรับเครื่องมือจริง
ความเร็วและค่าป้อนเดียวไม่สามารถใช้ได้กับคัตเตอร์สามฟันทุกตัว.
เส้นผ่านศูนย์กลางเครื่องมือ, ความยาวขลุ่ย, การออกแบบขอบ, การเคลือบ, เกรดชิ้นงาน, ความแข็งแกร่งของเครื่องจักร, เจ้าของ, สารหล่อเย็น, ความลึกของแกน, และการมีส่วนร่วมในแนวรัศมีล้วนส่งผลต่อพารามิเตอร์เริ่มต้น.
ดังนั้น, ใช้พารามิเตอร์ที่ให้มาสำหรับข้อกำหนดเฉพาะของเครื่องมือที่ได้รับการยืนยัน. เริ่มต้นด้วยการทดลองที่มีการควบคุม, จากนั้นตรวจสอบแบบฟอร์มชิป, การตกแต่งพื้นผิว, โหลดแกนหมุน, เสียง, และการสึกหรอของเครื่องตัด.
คำถามที่พบบ่อย
ก.คืออะไร 3 ดอกเอ็นมิลล์ขลุ่ยใช้สำหรับ?
ส่วนใหญ่จะใช้สำหรับงานอะลูมิเนียมที่ต้องควบคุมการคายเศษ, การตัดที่มั่นคง, และทำความสะอาดผนังด้านข้าง.
จะถูกเลือกเมื่อการทำงานต้องการทั้งการคายเศษและการตัดที่มั่นคง.
เป็นเครื่องตัดแบบ 3 ร่อง เหมาะสำหรับการกัดร่องลึก?
มันอาจทำงานในช่องควบคุม, แต่โดยปกติจะไม่ใช่ตัวเลือกแรกสำหรับการกัดร่องเต็มความกว้างที่ลึกมาก.
ช่องลึกทำให้มีที่ว่างให้ชิปหลบหนีน้อยลง. In that situation, ก 2 เครื่องตัดขลุ่ย, การมีส่วนร่วมที่เบากว่า, หรือเส้นทางเครื่องมืออื่นอาจช่วยควบคุมเศษได้ดีขึ้น.
ทำไมอลูมิเนียมถึงเกาะติดกับคมตัด?
อะลูมิเนียมอาจเกาะติดเมื่อเศษไม่หลุดออกอย่างรวดเร็ว, การหล่อลื่นไม่เพียงพอ, คมตัดสึกหรอ, หรือรูปทรงของเครื่องมือไม่เหมาะกับวัสดุ.
ตรวจสอบการจ่ายน้ำหล่อเย็นหรืออากาศ, การตัดชิป, ตัดภาระ, สภาพขอบ, และการรักษาพื้นผิว.
เครื่องตัดเหล็กสามฟันได้?
หัวกัดแบบ 3 ฟันสามารถออกแบบให้เหมาะกับงานเหล็กบางประเภทได้. อย่างไรก็ตาม, เครื่องมือแบบ 3 ฟันจำนวนมากมีไว้สำหรับอะลูมิเนียมและวัสดุที่ไม่ใช่เหล็กเป็นหลัก.
สำหรับการตัดแต่งขึ้นรูปด้วยเครื่องจักร เหล็กกล้าทั่วไป และ สเตนเลส, ก 4 เครื่องมือร่องอาจให้ความสมดุลระหว่างความแข็งแกร่งและจำนวนคมตัดที่เหมาะสมกว่า.
ต้องการ 3 ดอกเอ็นมิลล์ฟลุตสำหรับอะลูมิเนียม?
สำหรับข้อมูลจำเพาะของผลิตภัณฑ์, มิติข้อมูลที่กำหนดเอง, เรขาคณิต, การเคลือบ, การทำเครื่องหมาย, และตัวเลือกบรรจุภัณฑ์, ดูของเรา 3 ดอกเอ็นมิลล์ปลายแบนคาร์ไบด์สำหรับอะลูมิเนียม.
ส่งวัสดุชิ้นงาน, การทำงานของเครื่องจักร, ขนาดที่ต้องการ, ปริมาณ, และข้อมูลรูปวาดหรือเครื่องตัดปัจจุบันที่มีอยู่.
ส่งอีเมลรูปวาดของคุณ, ภาพถ่ายเครื่องมือ, หรือข้อกำหนดในการ sales@cutterbest.com.