 قواطع الطحن الدقيقة,أدوات القطع لتصنيع كل مادة باستخدام الحاسب الآلي
في أ 2 الناي مقابل 4 مقارنة مطحنة نهاية الفلوت, القرار الرئيسي هو كيفية تحقيق التوازن بين إخلاء الرقائق, العد المتطورة, دعم الأداة, ونتيجة المعالجة المطلوبة.
غالبًا ما يُفضل استخدام أداة القطع ذات الفلوتين عندما تكون إزالة الرقائق هي التحدي الرئيسي. تتضمن الأمثلة النموذجية فتحات ذات عرض كامل, جيوب مغلقة, وتصنيع الآلات ذات الحجم الكبير من الرقائق في الألومنيوم أو المواد غير الحديدية الأخرى.
غالبًا ما يتم اختيار أداة القطع ذات الأربعة مزامير عندما تتمكن الرقائق من مغادرة منطقة القطع بشكل موثوق وتستفيد العملية من المزيد من اتصالات القطع, دعم أساسي أكبر, أو الطحن والتشطيب الجانبي المستقر.
لكن, عدد الناي ليس عامل الاختيار الوحيد. قطر القاطع, عمق الناي, وصول الأداة, مادة الشغل, طلاء, ارتباط, صلابة الآلة, ويؤثر توصيل المبرد أيضًا على النتيجة.
إجابة سريعة
استخدم أ 2-مطحنة نهاية الفلوت عندما تؤدي العملية إلى إنشاء حجم كبير للرقاقة أو تقييد إخلاء الشريحة. إنه اتجاه بداية شائع للفتح بالعرض الكامل, جيوب عميقة, تصنيع الألمنيوم, وغيرها من التخفيضات الثقيلة.
استخدم أ 4-مطحنة نهاية الفلوت عندما تكون مساحة الشريحة كافية وتستفيد العملية من المزيد من حواف القطع. يعتبر عادة للطحن الجانبي, التنميط, نصف تشطيب, التشطيب, والعديد من تطبيقات الصلب.
لا يعتبر أي من التصميمين أفضل تلقائيًا لكل وظيفة. يعتمد الاختيار الصحيح على مكان عمل القاطع, كيف تترك الرقائق القطع, وعما إذا كانت مساحة الشريحة, صلابة, إنتاجية, أو الانتهاء هو الأولوية الرئيسية.
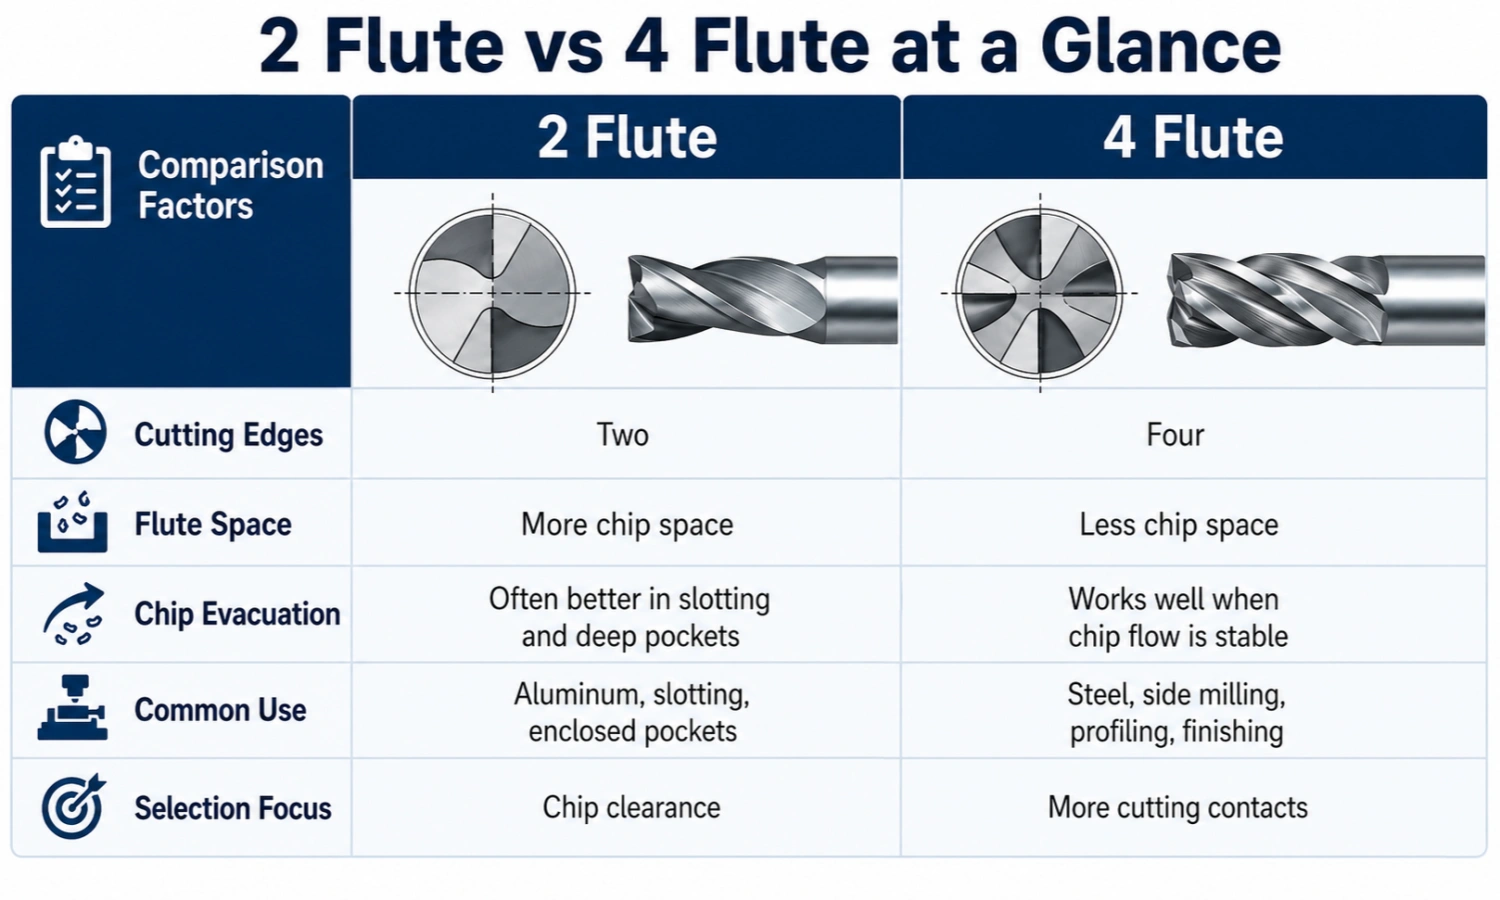
2 الفلوت مقابل 4 مطحنة نهاية الفلوت في لمحة
| عامل | 2-اتجاه الفلوت | 4-اتجاه الفلوت |
|---|---|---|
| حواف القطع | اثنين من حواف القطع | أربع حواف قطع |
| مساحة الفلوت | مساحة أكبر للرقائق | مساحة أقل بين حواف القطع |
| إخلاء الشريحة | غالبًا ما يكون مفيدًا في عمليات القطع المغلقة أو الثقيلة | مناسب عندما تتمكن الرقائق من ترك القطع بشكل موثوق |
| الدعم الأساسي | يعتمد على عمق الناي والهندسة | غالبًا ما يسمح بمزيد من الدعم الأساسي |
| فتحة كاملة العرض | شائع عندما يكون حجم الرقاقة مرتفعًا | يتطلب إزالة رقاقة كافية |
| الطحن الجانبي | مناسب عندما يظل إخلاء الشريحة مهمًا | غالبًا ما يكون مفيدًا مع الارتباط الشعاعي الأخف |
| الانتهاء من السطح | يمكن أن تنتج تشطيبًا جيدًا في ظل ظروف مستقرة | المزيد من اتصالات القطع قد تدعم التشطيب |
| اتجاه المواد | شائع في قطع الألمنيوم وغير الحديدية | شائع في العديد من تطبيقات الصلب والتشطيب |
| التركيز الرئيسي على الاختيار | مساحة الرقاقة والإخلاء | العدد المتطور ودعم الأدوات |
 كيف يغير عدد الفلوت أداء القطع
مساحة الناي وإخلاء الرقاقة
يحتوي القاطع على مساحة محدودة بين حواف القطع والقلب.
مع اثنين من المزامير, يمكن عادةً تخصيص المزيد من قطر القاطع لأخاديد الفلوت. لذلك, تتمتع الرقائق بمساحة أكبر للتشكل والابتعاد عن منطقة القطع.
يمكن أن يكون هذا مفيدًا أثناء:
- فتحة كاملة العرض
- طحن الجيب العميق أو المغلق
- تصنيع الألمنيوم
- تصنيع البلاستيك
- عمليات أخرى ذات حجم كبير من الرقائق
يحتوي القاطع ذو الأربعة مزمار على المزيد من حواف القطع داخل نفس القطر. نتيجة ل, غالبًا ما تكون أخاديد الفلوت الفردية أصغر.
هذا لا يعني أن الأداة ذات المزامير الأربعة لا يمكنها إخلاء الرقائق. بدلاً من, فهذا يعني أن التطبيق يجب أن يوفر مساحة كافية, المبرد, هواء, أو حركة مسار الأدوات للرقائق لترك القطع.
حواف القطع وسعة التغذية
يحتوي القاطع ذو الفلوتين على ملامستي قطع لكل دورة, في حين أن القاطع ذو الأربعة مزمار لديه أربعة.
بنفس سرعة المغزل وحمل الرقاقة لكل سن, ستتطلب الأداة ذات المزمار الأربعة تغذية مبرمجة أعلى لأن المزيد من حواف القطع تدخل المادة أثناء كل دورة.
لكن, هذه التغذية الأعلى تكون عملية فقط عندما:
- يظل إخلاء الشريحة مستقرًا
- قوة الآلة كافية
- مشاركة الأداة مناسبة
- يتم التحكم في حرارة القطع
- قطعة العمل والحامل جامدة
- تتوافق هندسة القاطع مع المادة
لذلك, أربعة مزامير لا تعني تلقائيًا تصنيعًا أسرع. على نفس المنوال, اثنين من المزامير لا يعني تلقائيا انخفاض الإنتاجية.
تعتمد التغذية القابلة للاستخدام على ظروف المعالجة الشاملة.
الدعم الأساسي وصلابة الأداة
غالبًا ما يسمح التصميم ذو الأربعة مزامير ببقاء المزيد من المواد بالقرب من قلب الأداة. يمكن أن يوفر هذا دعمًا أساسيًا أكبر في بعض تصميمات القطع.
لكن, تعتمد الصلابة الفعلية أيضًا على:
- قطر القاطع
- عمق الفلوت
- طول الناي
- الطول الإجمالي للأداة
- أداة المتراكمة
- زاوية الحلزون
- درجة كربيد
- حالة الحامل
قد يكون القاطع القصير ذو الفلوتين أكثر ثباتًا من القاطع الطويل ذو الأربعة مزمار من نفس القطر. لهذا السبب, لا ينبغي استخدام عدد الفلوت كمقياس وحيد لصلابة الأداة.
الانتهاء من السطح واستقرار القطع
المزيد من حواف القطع يمكن أن توفر اتصالات قطع أكثر تكرارًا. لذلك, قد يدعم القاطع ذو الأربعة مزمار تشطيبًا متسقًا أثناء عمليات الطحن والتشطيب الجانبية المناسبة.
مع ذلك, يعتمد تشطيب السطح أيضًا على:
- نفاذ الأداة
- الجودة المتطورة
- تغذية لكل سن
- المشاركة الشعاعية
- انحراف الأداة
- استقرار الآلة
- لقط الشغل
- استراتيجية مسار الأدوات
لا يزال بإمكان أداة القطع ذات الفلوتين المختارة جيدًا إنتاج سطح نهائي جيد, وخاصة في الألومنيوم وغيرها من المواد غير الحديدية.
للحصول على شرح أوسع لمساحة الناي, القطر الأساسي, زاوية الحلزون, واختيار عدد الناي, اقرأ لدينا تصميم الناي مطحنة نهاية ودليل الاختيار.
متى تستخدم مطحنة نهاية 2-الفلوت
فتحة كاملة العرض
تعمل الفتحة ذات العرض الكامل على تشغيل القاطع عبر قطره الكامل. بالتالي, تنتج العملية حجمًا كبيرًا للرقاقة بينما تقيد جدران الفتحات مسارات خروج الشريحة المتاحة.
غالبًا ما يتم التفكير في مطحنة نهاية ذات مزمارين نظرًا لأن أخاديد الفلوت الأوسع توفر مساحة أكبر للرقاقة.
يعتمد الشق المستقر أيضًا على:
- عمق الفتحة
- قطر القاطع
- طول الناي
- أداة المتراكمة
- تسليم الهواء أو المبرد
- صلابة الآلة
- معلمات القطع
لا تخلق الفتحة الضحلة والفتحة العميقة نفس ظروف القطع. لذلك, يجب أن تتطابق الأداة واستراتيجية القطع مع الميزة الفعلية.
جيوب عميقة أو مغلقة
قد تبقى الرقائق داخل جيب عميق أو مغلق بدلاً من مغادرة منطقة القطع.
عندما يتم إعادة قطع الرقائق, يمكن أن تزيد حرارة القطع وحمل الأداة. علامات السطح, الحافة المبنية, وقد يتطور أيضًا تلف الحافة المبكر.
يمكن للقاطع ثنائي الفلوت أن يوفر إزالة مفيدة للرقاقة في هذه التطبيقات. لكن, عمق الجيب, طريقة الدخول, المشاركة الجانبية, وصول الأداة, ولا يزال يتعين مراجعة الوصول إلى سائل التبريد.
الألومنيوم وتصنيع الآلات غير الحديدية
تنتج العديد من سبائك الألومنيوم رقائق كبيرة أو مستمرة نسبيًا. نحاس, النحاس, ويمكن أن تتطلب المواد البلاستيكية المختارة أيضًا إزالة موثوقة للرقائق.
لهذه المواد, يمكن استخدام أداة ذات مزمار:
- حواف القطع الحادة
- أسطح الناي الملساء أو المصقولة
- مساحة الناي المناسبة
- إعداد الحافة الخاصة بالتطبيق
- هواء موثوق, شَبُّورَة, أو تسليم المبرد
التصميم ذو الفلوتين ليس هو الخيار الوحيد للألمنيوم. قد تعمل أيضًا القواطع ذات المزامير الثلاثة والقواطع ذات الأربعة مزمار الخاصة بالتطبيق بشكل جيد في بعض ظروف الطحن الجانبي أو التشطيب.
يجب أن يعتمد الاختيار على العملية بدلاً من اسم المادة وحده.
عمليات أخرى ثقيلة الرقاقة
يمكن للأدوات ذات الفلوتين أيضًا أن تدعم تطبيقات التخشين الخفيف وتحديد فترات زمنية معينة من الصلب عندما يكون إخلاء الرقاقة أمرًا صعبًا.
السؤال الرئيسي هو:
هل تؤدي العملية إلى إنشاء عدد أكبر من الرقائق مما يمكن لمساحة الفلوت المتوفرة إزالته بشكل موثوق?
إذا كان الجواب نعم, قد يوفر عدد الفلوت المنخفض اتجاهًا مفيدًا للبدء.
للحصول على أمثلة مفصلة لتطبيقات الفلوتين, يقرأ ما أ 2 يتم استخدام مطحنة نهاية الفلوت ل.
عرض لدينا القياسية والعرف كربيد صلب 2 مطحنة نهاية الفلوت خيارات.
متى يتم استخدام مطحنة نهاية ذات 4 فلوت
الطحن الجانبي والتنميط
أثناء الطحن الجانبي, فقط جزء من قطر القاطع قد يشرك قطعة العمل. عادةً ما تحتوي الرقائق على مساحة مفتوحة أكبر للمغادرة مقارنةً بالفتحات ذات العرض الكامل.
في هذه الحالة, قد توفر أداة ذات أربعة مزمار:
- المزيد من قطع الاتصالات
- دعم أساسي أكبر في العديد من التصاميم
- قطع شعاعي مستقر
- التنميط المتسق
- تحسين الإنتاجية في ظل الظروف المناسبة
لكن, يجب أن يظل الارتباط الشعاعي مناسبًا. لا يزال من الممكن أن يؤدي الارتباط الجانبي الثقيل إلى توليد الحرارة, انحراف, ومشاكل التحكم في الرقاقة.
نصف تشطيب وتشطيب
يتم استخدام قواطع ذات أربعة فلوت بشكل شائع في أعمال نصف التشطيب والتشطيب لأن العملية غالبًا ما تؤدي إلى انخفاض حجم الرقاقة مقارنة بالتخشين ذي العرض الكامل.
قد يتم دعم المزيد من جهات الاتصال المقطوعة:
- تشطيب متناسق للجدران
- طحن كفاف مستقر
- ملف تعريف أكثر سلاسة
- تغذية مبرمجة أعلى في ظل الظروف المناسبة
ما زال, أداة ذات أربعة مزمار لا تضمن سطحًا أفضل.
نفد, تغذية لكل سن, جودة الحافة, مسار الأدوات, المشاركة شعاعي, وتظل صلابة الماكينة مهمة.
تطبيقات الصلب والفولاذ المقاوم للصدأ
تُستخدم المطاحن النهائية ذات الأربعة فلوت على نطاق واسع في العديد من عمليات تصنيع الفولاذ والفولاذ المقاوم للصدأ.
في هذه المواد, الأداة قد تستفيد منها:
- دعم أساسي أكبر
- المزيد من حواف القطع
- طلاء مناسب
- المشاركة الشعاعية التي تسيطر عليها
- ظروف مستقرة للآلة والتركيبات
لكن, فئة المادة وحدها لا تحدد عدد الفلوت.
على سبيل المثال, قد لا تزال عملية الشق ذات العرض الكامل في الفولاذ تتطلب مزاميرين أو ثلاثة عندما يكون إخلاء الرقاقة محدودًا. يتطلب الفولاذ المقاوم للصدأ أيضًا التحكم الدقيق في حرارة القطع, تصلب العمل, طلاء, وقوة الحافة.
العمليات مع إخلاء الشريحة المستقر
تصبح أداة القطع ذات المزامير الأربعة أكثر عملية عندما تتمكن الرقائق من مغادرة منطقة القطع دون التعبئة حول الأداة.
قد يحدث هذا أثناء:
- الطحن الجانبي
- التنميط الضحلة
- لمسة نهائية بجيب مفتوح
- نصف تشطيب
- تخفيضات شعاعية خفيفة
- العمليات باستخدام سائل التبريد أو توصيل الهواء الفعال
عندما لم تعد مساحة الشريحة هي القيد الرئيسي, يمكن أن يحظى دعم العدد المتطور والأدوات بأولوية أكبر.
2 الفلوت مقابل 4 الناي بواسطة مادة الشغل
يوضح الجدول التالي اتجاهات البداية الشائعة بدلاً من القواعد الثابتة.
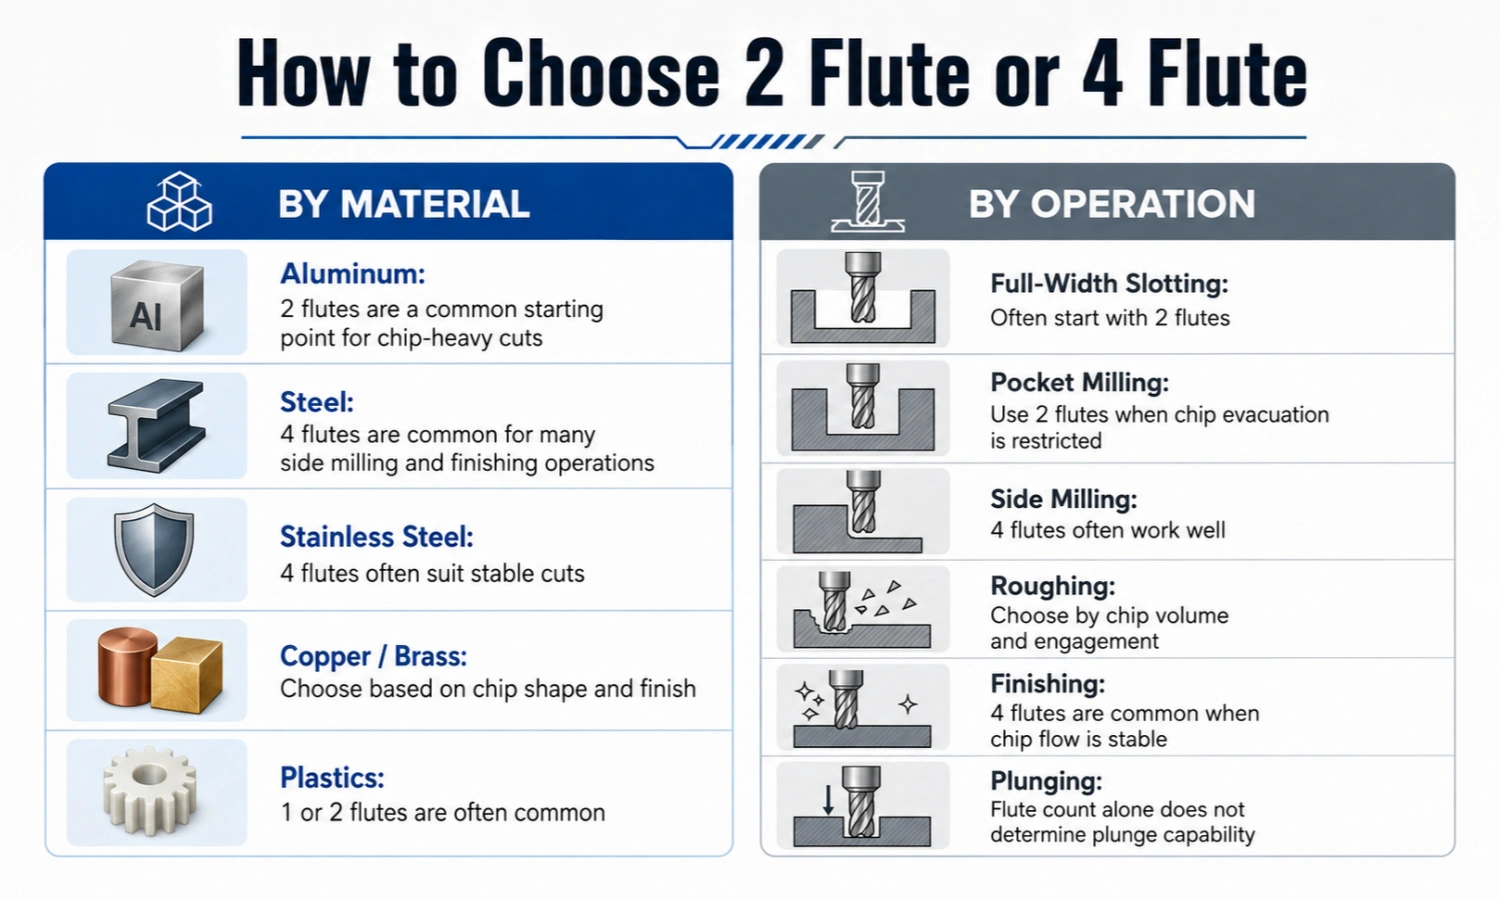
| مادة | اتجاه البداية المشترك | ما قد يغير الاختيار |
|---|---|---|
| ألمنيوم | اثنان أو ثلاثة مزامير للقطع الثقيل | الطحن الجانبي, التشطيب, درجة السبائك والمبرد |
| نحاس | اثنين من المزامير لإزالة الرقائق | درجة النحاس, السيطرة على لدغ والانتهاء |
| النحاس | قد يعمل مزماران أو أكثر | درجة النحاس, شكل الرقاقة وتشغيل الآلات |
| البلاستيك | واحد أو اثنين من المزامير شائعة | نوع من البلاستيك, قطع الحرارة ومتطلبات الحافة |
| فولاذ | أربعة مزامير شائعة | الشق الكامل, قطر الأداة, طلاء وعمق |
| الفولاذ المقاوم للصدأ | أربعة مزامير تناسب العديد من العمليات | تصلب العمل, ارتباط, قوة المبرد والحافة |
| الحديد الزهر | قد تعمل عدة تهم الناي | كشط, القطع الجاف, الغبار والتشغيل |
| مركبات مختارة | مطلوب قاطع خاص بالتطبيق | هيكل المواد, الكشط وجودة الحافة |
وينبغي استخدام هذا الجدول كدليل أولي. يجب أن يعكس القرار النهائي أيضًا قطر الأداة, عمق القطع, حالة الآلة, والتشطيب المطلوب.
2 الفلوت مقابل 4 الناي عن طريق عملية CNC
الشق
للحصول على فتحة كاملة العرض, غالبًا ما يكون المزماران نقطة انطلاق عملية لأن العملية تنتج حجمًا كبيرًا من الرقاقة وتقييد حركة الرقاقة.
قد يستمر القاطع ذو الأربعة مزمار في إجراء شق ضحل أو متحكم فيه عندما يكون ذلك ممكنًا:
- الفتحة ليست عميقة
- إخلاء الشريحة موثوق به
- تنتج المادة رقائق يمكن التحكم فيها
- يتم ضبط معلمات القطع بشكل صحيح
كلما أصبحت الفتحة أعمق وأكثر انغلاقًا, عادة ما تصبح مساحة الفلوت الأكثر أهمية.
طحن الجيب
تتضمن الطحن الجيبي كلاً من حركة الدخول ومسار إزالة المواد اللاحق.
قد يناسب القاطع ذو الفلوتين الجيوب العميقة أو المغلقة حيث تكون تعبئة الرقائق مصدر قلق. قد يناسب القاطع ذو الأربعة مزمار المشاركة الجانبية أو التشطيب بعد فتح الجيب الرئيسي.
لذلك, يمكن أن يشتمل الجيب الواحد على متطلبات مختلفة لعدد الفلوت خلال مراحل مختلفة من العملية.
الطحن الجانبي والتنميط
للطحن الجانبي, غالبًا ما يكون إخلاء الشريحة أقل تقييدًا مما هو عليه الحال في الشق كامل العرض.
أربعة مزامير قد تدعم المزيد من قطع الاتصالات والتنميط المستقر. لكن, لا يزال بإمكان اثنين من المزامير العمل بشكل جيد عند تصنيع الألومنيوم, البلاستيك, أو غيرها من المواد التي تستفيد من مساحة الشريحة الإضافية.
يجب أن يعكس التحديد المشاركة الشعاعية, الانتهاء المطلوب, وصلابة الأداة.
التخشين
لا يعني التخشين تلقائيًا أن هناك حاجة إلى مزمارين.
قد تستفيد عملية التخشين ذات العرض الكامل أو الحجم الكبير للرقاقة من عدد أقل من المزامير. في المقابل, قد يستخدم التخشين الجانبي مع الاشتباك الشعاعي المتحكم فيه ثلاثة, أربعة, أو أكثر من حواف القطع.
قد تستخدم طواحين نهاية التخشين المخصصة أيضًا قاطع الرقاقة أو الهندسة المسننة. لذلك, لا ينبغي أن يتم اختيارهم عن طريق عدد الفلوت وحده.
الانتهاء
تعتبر قواطع الفلوت الأربعة شائعة في التشطيب لأن حجم الرقاقة غالبًا ما يكون أقل وقد يؤدي المزيد من اتصالات القطع إلى تحسين استمرارية المعالجة.
لكن, عدد الناي لا يمكن تعويضه:
- الجريان المفرط
- لقط غير مستقر
- تغذية غير صحيحة لكل سن
- أداة طويلة المتراكمة
- مسار الأدوات ضعيف
- حواف القطع البالية
يمكن للقاطع ثنائي الفلوت أيضًا إنتاج تشطيب جيد للسطح عندما يتوافق مع المواد وظروف القطع.
الغرق والانحدار
لا يحدد عدد الفلوت ما إذا كانت طاحونة النهاية يمكن أن تغرق أم لا.
يمكن تصنيع كل من أدوات القطع ذات الفلوتين والأربعة مزمار بهندسة القطع المركزي أو غير المركز. قبل البرمجة يغرق على التوالي, تعلية, أو دخول حلزوني, التأكد من أن حواف القطع النهائية وتصميم الأداة يدعمان الحركة المطلوبة.
للحصول على إرشادات مفصلة, يقرأ هل يمكنك الغطس بمطحنة نهائية؟.
قائمة مراجعة الاختيار السريع
قبل الاختيار بين اثنين وأربعة مزامير, يتأكد:
- ما هي المواد التي تقوم بتصنيعها?
- هل يتم إجراء عملية الشق بالعرض الكامل أو الطحن الجانبي?
- ما هو حجم الرقاقة التي سيتم إنتاجها؟?
- هل إخلاء الشريحة مقيد?
- هل الجيب عميق أم مغلق?
- هل تشطيب السطح أكثر أهمية من مساحة الفلوت؟?
- كم من الوقت تتراكم الأداة?
- هل إعداد الماكينة والتركيبات جامد؟?
- يمكن أن يصل المبرد أو الهواء إلى منطقة القطع?
- هل تتطلب العملية هندسة القطع المركزي؟?
- هل القاطع مخصص للتخشين, نصف تشطيب, أو التشطيب?
اختر مزمارين عندما تكون مساحة الرقاقة هي القيد الرئيسي.
اختر أربعة مزامير عندما يكون إخلاء الشريحة مستقرًا وتستفيد العملية من المزيد من جهات الاتصال المقطوعة أو دعم أساسي أكبر.
لإجراء مقارنة أوسع لعدد الناي, يقرأ يقارن 2, 4, و 6 مطاحن نهاية الفلوت.
الأسئلة الشائعة حول 2 الفلوت مقابل 4 مطاحن نهاية الفلوت
ما هو الفرق الرئيسي بين 2 و 4 مطاحن نهاية الفلوت?
والفرق الرئيسي هو التوازن بين مساحة الفلوت والعدد المتطور.
عادةً ما يوفر القاطع ذو الفلوتين مساحة أكبر للرقائق. يوفر القاطع ذو الأربعة فلوت المزيد من حواف القطع وغالبًا ما يسمح بدعم أكبر للقلب.
لا يزال الأداء الفعلي يعتمد على هندسة الأداة الكاملة وظروف التصنيع.
يكون 2 الناي أو 4 الفلوت أفضل للألمنيوم?
يعد المزامير خيارًا شائعًا لتقطيع الألومنيوم, جيب, وغيرها من التخفيضات ذات الحجم الكبير.
لكن, قد تعمل أداة قطع الألمنيوم ذات الأربعة مزامير بشكل جيد أثناء الطحن الجانبي أو التشطيب عندما توفر هندستها خلوصًا كافيًا للرقاقة.
العملية لا تقل أهمية عن المادة.
هي مطحنة نهاية ذات 4 فلوت جيدة للصلب?
نعم. تُستخدم المطاحن النهائية ذات الأربعة فلوت بشكل شائع في الطحن الجانبي, نصف تشطيب, والتشطيب من الفولاذ.
لكن, قد تتطلب الفتحات ذات العرض الكامل أو القطع العميقة عددًا أقل من المزامير عندما يصبح إخلاء الرقاقة أمرًا صعبًا.
طلاء, هندسة القاطع, صلابة, ويجب أن تتوافق ظروف القطع أيضًا مع درجة الفولاذ.
يمكن لطاحونة نهاية ذات 4 فلوت قطع الألومنيوم?
نعم. يمكن للقاطع ذو الأربعة مزمار أن يقوم بتشكيل الألمنيوم عندما يكون شكله هندسيًا, إعداد الحافة, وظروف القطع تناسب المادة.
قد يكون مفيدًا للطحن أو التشطيب الجانبي الأخف. من أجل الشق العميق أو إزالة الرقائق الثقيلة, غالبًا ما يكون من الأسهل إدارة عدد أقل من المزامير.
ما هو عدد الفلوت الأفضل للفتح بالعرض الكامل؟?
Two flutes are often preferred because full-width slotting produces a high chip volume and limits chip-exit paths.
مع ذلك, a four-flute cutter may work in shallow slots when chip evacuation remains stable and the cutting parameters are suitable.
Which Is Better for Side Milling?
Four flutes are often useful for side milling because chips have more open space to leave, while the additional cutting edges can support productivity and finishing.
لكن, two flutes may still be preferred in aluminum, البلاستيك, or other applications where chip clearance remains important.
Does a 4-Flute End Mill Always Give a Better Finish?
لا. More cutting edges may help in some finishing operations, but they do not guarantee a better surface.
نفد, جودة الحافة, تغذية لكل سن, المشاركة شعاعي, tool deflection, استقرار الآلة, and toolpath also affect the result.
Can a 2-Flute End Mill Machine Stainless Steel?
يمكن لبعض أدوات القطع ذات الفلوتين تصنيع الفولاذ المقاوم للصدأ, خاصة أثناء تحديد فترات زمنية محددة أو العمليات التي يتم فيها تقييد إخلاء الرقاقة.
لكن, يتطلب الفولاذ المقاوم للصدأ أيضًا درجة كربيد مناسبة, طلاء, قوة الحافة, استراتيجية المبرد, والسيطرة على تصلب العمل.
يجب مراجعة التطبيق الدقيق.
هل يحدد عدد الناي قدرة الغطس؟?
لا. تعتمد قدرة الغطس على هندسة النهاية, خاصة إذا كان القاطع ذو حواف قطع مركزية.
قد تكون الأداة ذات الفلوتين أو الأربعة مزمار إما قطعًا مركزيًا أو قطعًا غير مركزي.
تأكد دائمًا من مواصفات الأداة قبل الإدخال المحوري.
أدلة ذات صلة
لمزيد من المعلومات, يقرأ:
كربيد صلب 2 مطحنة نهاية الفلوت
ما هو 2 مطحنة نهاية الفلوت المستخدمة ل?
هل يمكنك الغطس بمطحنة نهائية؟?
يقارن 2, 4, و 6 مطاحن نهاية الفلوت
بحاجة الى مساعدة في الاختيار 2 أو 4 المزامير?
أرسل لنا مادة الشغل الخاصة بك, عملية التصنيع, حجم القاطع, عمق القطع, وصول الأداة, رسم, النموذج المرجعي, والكمية المطلوبة عند توفرها.
سنراجع المعلومات ونساعد في تحديد ما إذا كانت مساحة الشريحة أم لا, العد المتطورة, دعم الأداة, أو يجب أن تحظى متطلبات السطح بأولوية أكبر.
البريد الإلكتروني: sales@cutterbest.com