 Fresas de precisión,Herramientas de corte para el mecanizado CNC de todos los materiales
Esta guía de selección de fresas cortadoras explica cómo elegir una fresa según la operación de mecanizado., perfil final, material de la herramienta, recuento de flauta, revestimiento, dimensiones, y configuración de la máquina. Elegir la herramienta incorrecta puede provocar una mala evacuación de la viruta, charla, desgaste rápido del borde, errores dimensionales, rotura de herramienta, o un acabado superficial inconsistente.
Esta guía está escrita para maquinistas., ingenieros de procesos, jefes de taller, distribuidores, y compradores que necesitan un punto de partida práctico antes de seleccionar o solicitar una fresadora.
¿Qué es una fresa de extremo??
Una fresa de extremo es una herramienta de corte rotativa que se utiliza para ranurar., embolsarse, Perfiles, fresado lateral, desbaste, refinamiento, y contorno 3D. A diferencia de una broca estándar, Puede cortar tanto con el extremo como con los bordes cortantes exteriores..
Algunos diseños de corte central admiten rampas, entrada helicoidal, o inmersión limitada. Sin embargo, La geometría del centro y el método de entrada deben adaptarse a la operación..
Para una explicación básica, leer ¿Qué es una fresa de extremo?.
Guía rápida de selección de fresas de extremo
La siguiente tabla proporciona instrucciones prácticas de inicio.. La selección final de la herramienta aún debe reflejar el grado de la pieza de trabajo., diámetro del cortador, profundidad de corte, condición del titular, rigidez de la máquina, y método de eliminación de virutas.
| Situación de mecanizado | Dirección inicial de la herramienta | Razón principal |
|---|---|---|
| Ranuras de aluminio o bolsillos profundos | 2–3 flautas, Borde afilado, Flautas pulidas | Más espacio para chips y menor riesgo de empaquetamiento de chips |
| Fresado lateral de acero general | 4 Flautas, Núcleo fuerte, Revestimiento resistente al calor | Equilibrio de rigidez, recuento de bordes, y evacuación de virutas |
| Fresado lateral o acabado de acero inoxidable | 4–6 flautas, Geometría de hélice variable o de paso desigual | Ayuda a controlar la vibración., calor, y corte inestable |
| Desbaste pesado | Conteo de flautas inferior o medio, Geometría de Desbaste o Rompevirutas | Más espacio para virutas y carga de corte controlada |
| Terminar con un compromiso ligero | Mayor número de flautas y geometría estable | Más contactos de corte y consistencia superficial mejorada |
| Ranuras y bolsillos de fondo plano | Fresa de extremo plano | Produce un fondo plano y paredes rectas. |
| 3D Contornos y cavidades del molde | Molino de extremo de punta esférica | El extremo redondeado sigue superficies curvas. |
| Semiacabados y esquinas más resistentes | Fresa de extremo con punta de toro o radio de esquina | Radius fortalece la esquina de corte exterior |
| Funciones profundas con profundidad de corte limitada | Herramienta de cuello largo con longitud de flauta mínima necesaria | Reduce la deflexión en comparación con una flauta excesivamente larga. |
Utilice esta matriz como primer filtro.. Después, confirmar el perfil final, material de la herramienta, recuento de flauta, revestimiento, dimensiones, y configuración de la máquina.
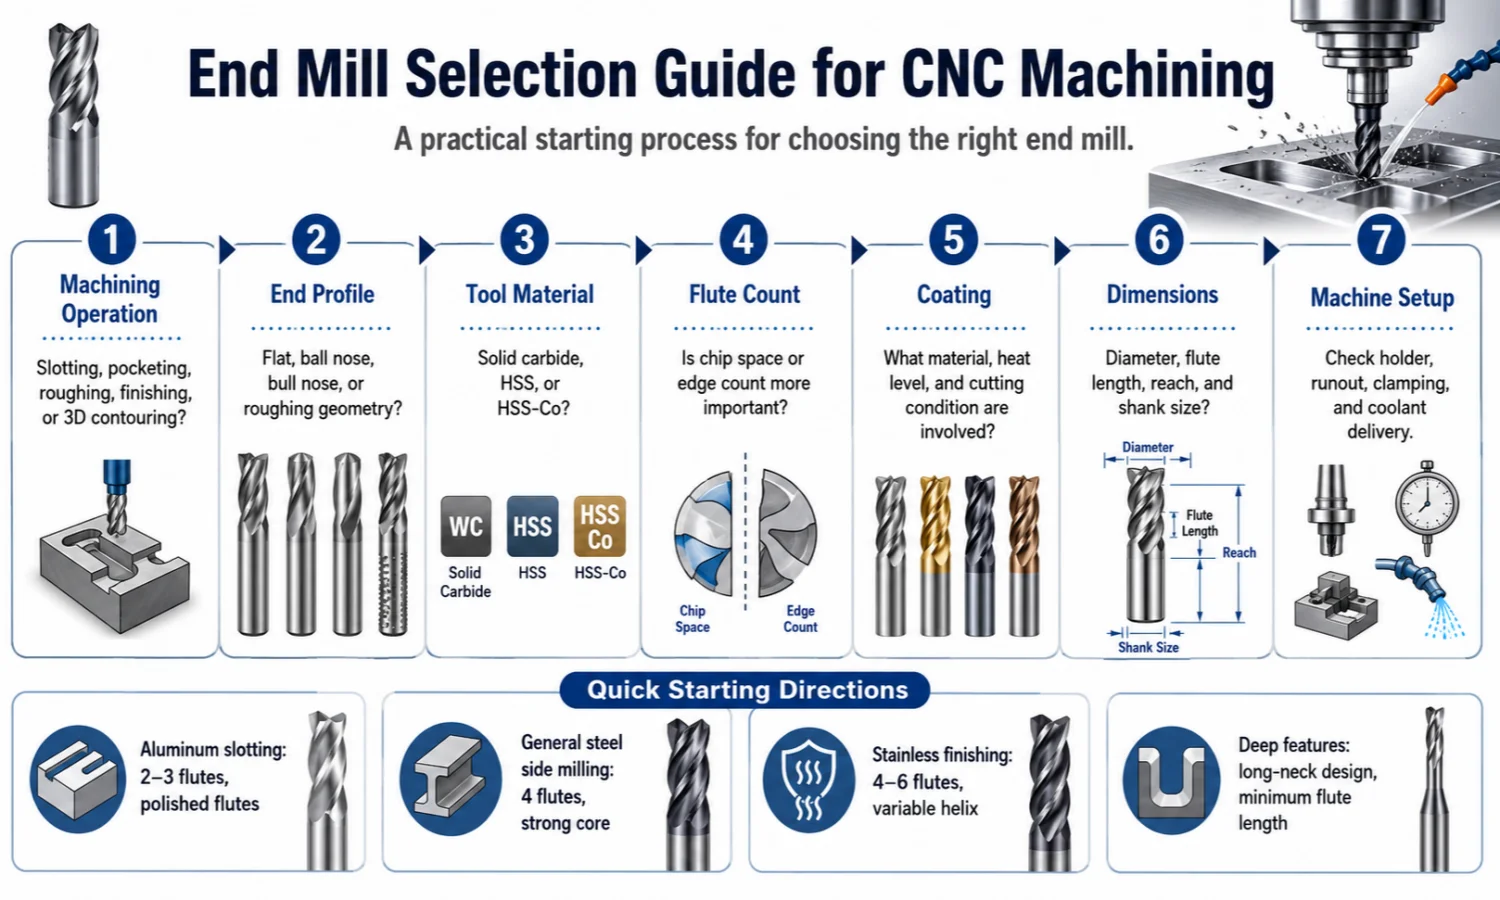
Paso 1: Elija una fresadora mediante operación CNC
La operación de mecanizado debe guiar la primera decisión porque determina la dirección de corte., volumen de chip, compromiso, y superficie requerida.
Ranurar
El ranurado de ancho completo crea un alto volumen de viruta porque el cortador se acopla al material en todo su diámetro..
Al cortar una ranura de ancho completo, priorice el espacio del chip antes de aumentar el número de flautas. Comience con menos canales cuando las virutas sean grandes o la evacuación sea difícil..
Una herramienta de ranurado adecuada normalmente requiere:
- Suficiente espacio para flauta
- Evacuación de virutas fiable
- Un diseño de corte central cuando se requiere entrada directa
- Voladizo de herramienta corto y estable
- Resistencia del borde adaptada al material
Para aluminio u otros materiales que producen virutas más grandes, 2–3 flautas proporcionan un punto de partida práctico. para acero, el número final de flautas también depende de la profundidad de la ranura, compromiso radial, diámetro del cortador, y suministro de refrigerante o aire.
Si quedan fichas dentro de la ranura, no aumente inmediatamente el avance ni cambie el recubrimiento. Primero revisa el espacio de la flauta., profundidad de corte, dirección del aire o del refrigerante, y saliente de la herramienta.
Fresado de bolsillo
El fresado de cavidades puede combinar rampas, entrada helicoidal, corte lateral, compromiso de esquina, y acabado inferior.
Utilice una fresa de corte central cuando la entrada programada requiera cortar cerca del centro de la herramienta. Sin embargo, El corte central no convierte una fresa en una broca estándar.. La geometría de la herramienta y la estrategia de entrada CAM deben soportar el movimiento..
Los bolsillos profundos también necesitan una eliminación fiable de las virutas. Las virutas atrapadas se pueden volver a cortar, lo que aumenta el calor y puede dañar el filo.
Cuando la cavidad es profunda pero la profundidad de corte real es corta, Elija una herramienta de cuello largo en lugar de una fresa con una ranura innecesariamente larga..
Fresado lateral y perfilado
El fresado lateral carga los filos de corte exteriores. Como resultado, compromiso radial, rigidez del cortador, sin, y la precisión de las paredes laterales se vuelve importante.
Utilice una fresa de extremo plano para paredes y hombros rectos. Elija una herramienta de punta redondeada o de radio de esquina cuando la esquina exterior necesite más fuerza.
Para fresado lateral de acero en general, una herramienta de 4 flautas proporciona un equilibrio práctico entre el número de filos, fuerza central, y espacio para chips.
Para un enganche radial más ligero y un acabado estable, 5–6 flautas pueden aumentar el número de contactos de corte. Sin embargo, la evacuación de viruta debe permanecer estable.
Desbaste
El desbaste produce una alta carga de corte y volumen de viruta.. Por lo tanto, el cortador necesita suficiente espacio para la flauta y una estructura de borde que pueda manejar el compromiso.
Para desbaste tradicional, Elija un número de canales bajo o medio cuando la eliminación de virutas sea difícil.. La geometría de desbaste o rompevirutas divide las virutas en secciones más pequeñas y puede reducir la resistencia al corte..
Para trayectorias de herramientas dinámicas o trocoidales con un compromiso radial más ligero, un mayor número de canales puede resultar práctico porque cada canal elimina una viruta más pequeña mientras la herramienta sigue una trayectoria de compromiso controlada.
La estrategia CAM, rigidez de la máquina, condición del titular, y la geometría de la herramienta deben trabajar juntas. Una herramienta de desbaste de alto rendimiento no puede compensar una sujeción débil o un voladizo excesivo.
Acabado
El acabado requiere una geometría estable, agotamiento controlado, filos de corte consistentes, y un perfil de herramienta que coincida con la superficie requerida.
Cuando el acoplamiento radial es ligero y la evacuación de viruta permanece estable, más flautas aumentan la cantidad de contactos de corte y pueden lograr un acabado más suave.
Antes de cambiar la cortadora, inspeccionar:
- Desgaste de vanguardia
- Precisión del soporte
- Saliente de herramienta
- Sujeción de piezas
- Consistencia de alimentación
- Forma de esquina requerida
Una herramienta desgastada o un soporte inestable pueden producir un acabado deficiente incluso cuando el número de ranuras es correcto..
3D Contorneado y mecanizado de moldes
Las fresas de punta esférica se utilizan ampliamente para superficies curvas., cavidades del molde, muere, y acabado 3D. Su extremo redondeado sigue superficies complejas con mayor eficacia que un extremo cortante plano..
Las herramientas de punta redondeada son adecuadas para semiacabado y perfilado cuando se requieren esquinas exteriores más fuertes.. El radio de sus esquinas fortalece el filo manteniendo un área central más plana..
Para acero de molde endurecido, Adaptar la serie de herramientas a la dureza real de la pieza.. Una herramienta destinada a materiales hasta HRC45 puede utilizar un grado de carburo diferente., preparación de bordes, y revestimiento de uno diseñado para HRC60 o HRC65.
Paso 2: Seleccione el perfil final
| Perfil final | Característica principal | Aplicación común |
|---|---|---|
| Fresa de extremo plano | Extremo de corte plano con esquinas exteriores afiladas. | Tragamonedas, bolsillos, espalda, superficies planas, y paredes laterales |
| Molino de extremo de punta esférica | Extremo de corte completamente redondeado | 3contornos D, superficies curvas, muere, y acabado de la cavidad del molde |
| Molino de punta de toro | Extremo plano con esquinas exteriores redondeadas. | Perfiles, semiacabado, mecanizado de moldes, y esquinas más fuertes |
| Fresa de desbaste | Filos de corte dentados o rompevirutas | Alta eliminación de material y mecanizado en desbaste. |
| Fresa de corte central | Los bordes cortantes se extienden a lo largo o cerca del centro. | Ciertas rampas, entrada helicoidal, y operaciones de entrada de bolsillo |
Seleccione el perfil según la característica que se está mecanizando..
Una fresa de extremo plano produce características de fondo plano y paredes rectas. Un cortador de punta esférica sigue superficies curvas. Una herramienta de punta redondeada fortalece la esquina exterior y, a menudo, es adecuada para semiacabados..
Una fresa de corte central puede soportar movimientos de entrada específicos, pero su capacidad de inmersión depende de la geometría del centro., diámetro del cortador, material de la pieza de trabajo, y trayectoria programada.
Para una comparación más detallada, lee nuestro Guía de tipos y usos de fresas de extremo..
Paso 3: Elija carburo sólido o HSS
El material de la herramienta afecta la rigidez., tenacidad, resistencia al desgaste, potencial de velocidad de corte, y costo.
Fresas de carburo sólido
El carburo sólido proporciona alta rigidez, buena resistencia al desgaste, y rendimiento dimensional estable bajo condiciones de mecanizado adecuadas.
Elija carburo sólido cuando la aplicación lo requiera:
- Mecanizado CNC a velocidades de corte más altas
- Precisión dimensional estable
- Acero, acero inoxidable, hierro fundido, o mecanizado de acero en moldes
- Tiradas de producción más largas
- Calidad de superficie constante
- Diámetros de fresa pequeños o medianos con suficiente rigidez de la máquina
El carburo es menos tolerante al impacto., agotamiento excesivo, sujeción inestable, y vibraciones severas. Por lo tanto, La máquina y el soporte deben soportar la herramienta..
Para opciones de carburo sólido, ver nuestro Página de producto de fresa de carburo.
Fresas HSS y HSS-Co
HSS y cobalto HSS proporcionan mayor dureza y pueden tolerar mejor la vibración o el corte interrumpido en algunas aplicaciones..
Elija HSS o HSS-Co cuando:
- La máquina funciona a una velocidad de husillo más baja.
- La configuración tiene rigidez limitada.
- El corte se interrumpe.
- Se requiere un cortador personalizado más grande
- La cantidad del pedido es pequeña.
- La dureza importa más que la velocidad máxima de corte
Para una máquina de baja rigidez, HSS-Co puede tolerar la vibración y el corte interrumpido mejor que el carburo sólido. Sin embargo, El carburo generalmente ofrece mayor rigidez y resistencia al desgaste cuando la configuración es estable..
La elección final debe reflejar la máquina., pieza de trabajo, tamaño del cortador, operación de corte, cantidad, y objetivo de costos.
Paso 4: Elija el recuento de flautas
El recuento de flautas cambia el espacio del chip, fuerza central, capacidad de alimentación, y el número de filos de corte.
| Conteo de flauta | Dirección General de Selección |
|---|---|
| 2 Flautas | Espacio máximo de chip; Útil cuando la evacuación de virutas es la primera prioridad |
| 3 Flautas | Equilibrio entre el espacio del chip, rigidez, y conteo de vanguardia |
| 4 Flautas | Dirección común para fresado de acero en general y corte lateral. |
| 5–6 flautas | Más filos de corte para un fresado lateral estable o un acabado con enganche controlado |
Utilice de 2 a 3 flautas cuando el espacio del chip sea la principal prioridad. Esto se aplica a menudo a las ranuras de aluminio., bolsillos profundos, y operaciones que producen chips más grandes.
Usar 4 Flautas como punto de partida práctico para muchas aplicaciones generales de acero y fresado lateral..
Elija entre 5 y 6 flautas cuando el compromiso radial sea más ligero, la maquina es rigida, y la evacuación de viruta ya está controlada.
Más flautas no hacen que una herramienta sea adecuada automáticamente para materiales más duros. En ranurado de ancho completo, Demasiadas flautas pueden atrapar virutas y provocar calor., daño en el borde, o rotura de herramienta.
Para una explicación más profunda, lee nuestro guía de selección de flautas de fresado final.
Para una comparación directa, leer 2 flauta vs. 4 flauta vs. 6 fresa de ranura.
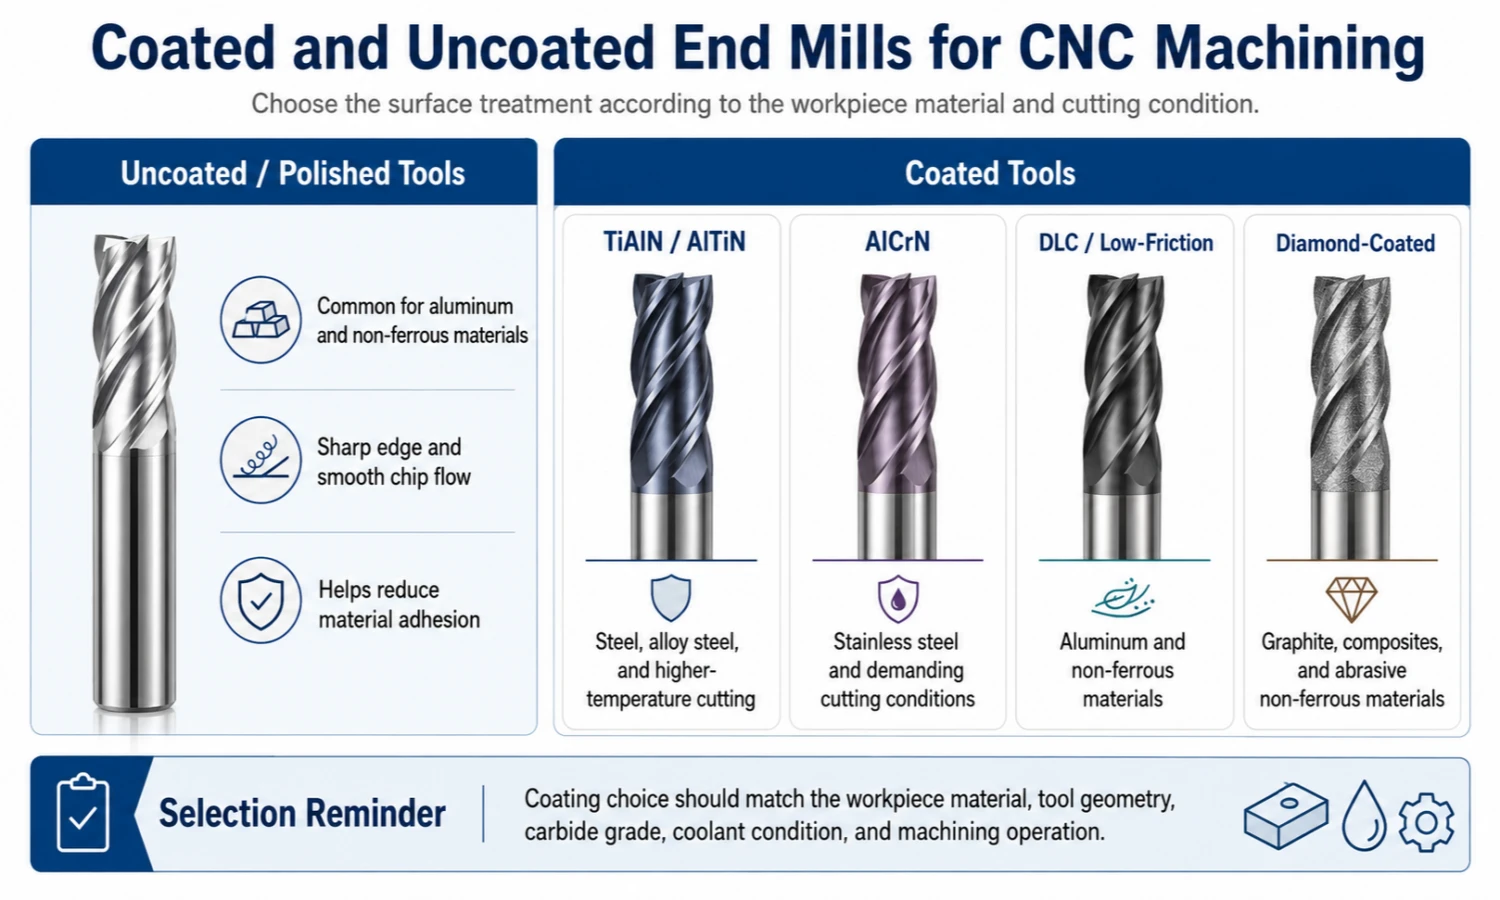
Paso 5: Elija fresas con revestimiento o sin revestimiento
El recubrimiento afecta la fricción., resistencia al calor, resistencia al desgaste, adhesión de materiales, y protección de vanguardia.
Utilice la siguiente tabla como dirección de selección en lugar de regla fija..
| Dirección de la pieza de trabajo | Revestimiento o dirección de la superficie | Consideración principal |
|---|---|---|
| Aluminio y Materiales No Ferrosos | Sin recubrimiento, Pulido, contenido descargable, o Revestimiento adecuado de baja fricción | Reduce la adherencia y favorece el flujo de virutas. |
| Acero al carbono y aleado | TiAlN, Altin, o revestimiento resistente al calor adecuado | Resistencia al calor y protección de bordes. |
| Acero inoxidable | AlCrN, TiAlN, Altin, o Recubrimiento para aplicaciones específicas | Calor, tener puesto, y estabilidad de corte |
| Grafito y compuestos abrasivos | Herramientas recubiertas de diamante | Resistencia al desgaste abrasivo |
| Aplicaciones generales de baja velocidad | Opciones de TiN o sin recubrimiento | Lubricidad y protección general contra el desgaste. |
Aluminio y Materiales No Ferrosos
Para aluminio, empezar con un borde afilado, flauta pulida, y superficie sin revestimiento o de baja fricción.
Un revestimiento con alta resistencia al calor no es automáticamente adecuado para el aluminio.. Si la superficie aumenta la adherencia del material., Puede producirse un borde acumulado y un flujo deficiente de virutas..
Acero
Para acero al carbono y aleados, TiAlN, Altin, TiSiN, u otro revestimiento adecuado resistente al calor puede proteger el filo.
A medida que aumentan la dureza de la pieza de trabajo y la temperatura de corte, grado de carburo, preparación de bordes, y el recubrimiento se vuelven más importantes.
Acero inoxidable
Para acero inoxidable, Elija un recubrimiento y una geometría que favorezcan el control del calor y la estabilidad del corte..
AlCrN, TiAlN, o AlTiN pueden proporcionar indicaciones de inicio útiles, pero la elección final debe coincidir con el grado de acero inoxidable., operación, recuento de flauta, condición del refrigerante, y carga de corte.
Herramientas recubiertas de diamante
Las fresas con revestimiento de diamante se adaptan al grafito, compuestos, materiales abrasivos no ferrosos, y otras aplicaciones específicas.
No utilice el recubrimiento de diamante como opción universal para todos los metales.. La química de la pieza de trabajo y las condiciones de corte deben ser compatibles..
El recubrimiento exacto debe coincidir con el grado de carburo., geometría de la herramienta, grado de la pieza de trabajo, operación de corte, y condición del refrigerante.
Paso 6: Confirmar dimensiones y geometría
El diámetro del cortador es sólo una parte de la especificación de la herramienta..
Antes de realizar el pedido, confirmar:
- Diámetro del cortador
- longitud de la flauta
- Longitud total
- Diámetro del mango
- Profundidad de mecanizado requerida
- Alcance de la herramienta
- Radio de esquina
- ángulo de hélice
- recuento de flautas
- Requisito de corte central
- Tolerancia dimensional
Utilice la herramienta práctica más corta que llegue a la zona de mecanizado..
Si el alcance requerido es largo pero la profundidad de corte es corta, Elija una herramienta de cuello largo en lugar de una fresa con una ranura innecesariamente larga.. Una sección de corte más corta puede proporcionar una mejor rigidez..
La longitud excesiva de la flauta o la longitud total aumenta el riesgo de:
- Charla
- Deflexión de la herramienta
- error dimensional
- Desgaste desigual
- astillado de esquina
- Rotura de herramienta
Elija una fresa de mango personalizada cuando las dimensiones o la geometría estándar no puedan alcanzar la característica o cumplir con el diámetro requerido, radio de esquina, tolerancia, revestimiento, o destino de la aplicación.
Paso 7: Máquina de cheques, Titular, y condiciones de sujeción
La fresa frontal correcta aún puede funcionar mal en una configuración inestable.
Saliente de herramienta
El largo voladizo reduce la rigidez. Mantenga la herramienta tan cerca del soporte como lo permita la profundidad de mecanizado..
Antes de cambiar el recubrimiento o el recuento de flautas, comprobar si el cortador se extiende más de lo necesario.
Desviación del soporte
El descentramiento puede hacer que un filo soporte más carga que los demás.. Esto provoca un desgaste desigual y puede provocar un acabado superficial deficiente., astillado, o falla prematura.
Inspeccionar el titular, coronilla, limpieza del mango, y asiento de herramientas cuando una flauta muestra más desgaste que las otras.
Rigidez de la máquina
Condición del husillo, precisión del titular, estructura de la máquina, y la sujeción de la pieza de trabajo afectan el resultado.
Una herramienta de carburo rígido no puede corregir el movimiento en la pieza de trabajo o en el soporte..
Entrega de chips y refrigerante
El aire o el refrigerante deben llegar a la zona de corte..
Una mala entrega puede dejar fichas dentro de bolsillos y ranuras profundas.. Luego, la herramienta vuelve a cortar esas virutas., lo que aumenta el calor y daña el borde.
Sujeción de la pieza de trabajo
El movimiento en la pieza de trabajo puede parecer un problema de herramienta.
Antes de cambiar la cortadora, Confirme que el accesorio sujeta la pieza de forma segura y que la trayectoria de la herramienta no crea vibraciones innecesarias..
Cómo el material de la pieza de trabajo afecta la selección de la fresa
El material de la pieza de trabajo sigue siendo importante, pero debe considerarse junto con la operación de mecanizado..
- El aluminio necesita bordes afilados y suficiente espacio para las virutas..
- El acero al carbono y aleado necesita filos de corte más fuertes y resistencia al desgaste..
- El acero inoxidable necesita un corte estable para controlar el calor y el endurecimiento por trabajo.
- El hierro fundido necesita una buena resistencia a la abrasión..
- El acero para moldes y herramientas requiere una serie de herramientas adaptada a la dureza real.
- Las aleaciones de titanio requieren un cuidadoso control del calor y un compromiso estable..
Para una selección detallada basada en el material, leer Cómo elegir una fresa de carburo.
Problemas de configuración y selección de fresas finales
| Síntoma | Posible causa | Primera dirección de ajuste |
|---|---|---|
| Paquete de fichas dentro de la ranura | demasiadas flautas, espacio insuficiente para la flauta, mala evacuación de virutas | Reducir el número de flautas, mejorar la entrega de aire o refrigerante, y verifique la longitud de la flauta |
| Rotura de herramienta | Embalaje de chips, saliente excesivo, titular inestable, gran compromiso | Mejorar la eliminación de virutas, acortar el alcance, comprobar la sujeción, y reducir el compromiso inestable |
| Marcas de vibración | Largo voladizo, configuración débil, fuerzas de corte repetitivas | Acortar la herramienta, mejorar la sujeción, y considere la geometría de hélice variable |
| Mal acabado superficial | borde desgastado, sin, alimentación inestable, perfil final inadecuado | Inspeccionar la herramienta y el soporte., estabilizar el corte, y selecciona el perfil correcto |
| Desgaste rápido del borde | Grado de carburo incorrecto, revestimiento, o condición de corte | Haga coincidir el grado y el recubrimiento con el material, dureza, calor, y operación |
| Descantillado de esquinas | Esquina afilada bajo carga pesada, vibración, corte interrumpido | Considere un radio de esquina y mejore la estabilidad de la configuración |
| Borde incorporado de aluminio | Alta fricción, borde opaco, superficie rugosa de la flauta, pobre flujo de virutas | Utilice una geometría pulida y afilada y mejore la evacuación de virutas |
Un problema de mecanizado puede tener varias causas. Es posible que cambiar solo el recubrimiento o el recuento de flautas no resuelva el problema..
Comience con la configuración, flujo de viruta, condición de la herramienta, y compromiso. Luego evalúe si es necesario cambiar la geometría de la herramienta..
Errores comunes en la selección de fresas de extremo
Elegir solo por diámetro
Dos fresas con el mismo diámetro pueden tener diferentes longitudes de flauta, flauta cuenta, perfiles finales, grados de carburo, revestimientos, y aplicaciones.
Revise siempre la especificación completa.
Ignorar la evacuación de chips
Una mala evacuación de virutas provoca calor, recorte de viruta, borde construido, charla, y rotura de herramientas.
Este problema es especialmente común durante el ranurado de ancho completo., bolsillo profundo, y mecanizado de aluminio.
Usar demasiada herramienta saliente
El alcance excesivo reduce la rigidez.
Utilice la herramienta más corta que alcance de forma segura la profundidad de mecanizado.. Si la característica es profunda, considere un diseño de cuello largo con la longitud de corte mínima necesaria.
Elegir más flautas sin comprobar el espacio del chip
Más filos de corte mejoran la capacidad de avance y la consistencia de la superficie cuando el compromiso es ligero y el flujo de viruta permanece estable.
En ranurado profundo, sin embargo, un número excesivo de flautas puede atrapar virutas y dañar el cortador.
Elegir un recubrimiento solo por su nombre
Un revestimiento más caro no es automáticamente mejor.
Haga coincidir el revestimiento con el material., grado de carburo, geometría, refrigerante, temperatura de corte, y operación.
Uso de una fresa para cada operación
Un cortador de desbaste, herramienta de acabado, fresa ranuradora, y el cortador de punta esférica realizan diferentes trabajos.
Elija la fresa según las características y la etapa de mecanizado en lugar de utilizar una herramienta general para cada operación..
Preguntas más frecuentes
¿Puede una fresa de extremo perforar un agujero??
Algunas fresas de corte central admiten rampas, entrada helicoidal, o inmersión limitada. Sin embargo, No deberían reemplazar automáticamente una broca..
Confirmar la geometría del centro., diámetro del cortador, material de la pieza de trabajo, y método de entrada programado antes de usar una fresa para entrada axial.
¿Debo elegir carburo o HSS para una máquina de baja rigidez??
HSS o HSS-Co pueden proporcionar más dureza y tolerancia a la vibración en una máquina de menor velocidad o menos rígida.
El carburo proporciona mayor rigidez y resistencia al desgaste., pero necesita un soporte estable, agotamiento controlado, y sujeción fiable.
¿Por qué se rompe una fresa durante el ranurado??
Las causas comunes incluyen el empaque de virutas., recuento excesivo de flautas, demasiado exceso de herramienta, sujeción inestable, gran compromiso, y suministro deficiente de refrigerante o aire.
Verifique la evacuación de viruta y la estabilidad de la configuración antes de asumir que el grado de carburo es el único problema.
¿Cuándo debo elegir una fresa de ranurar de hélice variable??
Elija geometría de hélice variable o de paso desigual cuando las fuerzas de corte repetitivas crean vibraciones durante el fresado lateral, Perfiles, o terminando.
El diseño puede reducir la vibración., pero aún requiere un soporte rígido y una sujeción estable de la pieza de trabajo.
¿Cuándo debo utilizar una fresa de mango de cuello largo en lugar de una fresa de mango de ranura larga??
Utilice una herramienta de cuello largo cuando la característica necesite alcance adicional pero solo una sección de corte corta.
La longitud reducida de la ranura normalmente proporciona más soporte que un filo de corte innecesariamente largo..
¿Qué información ayuda al solicitar una fresadora personalizada??
Enviar las dimensiones de la herramienta disponibles., dibujo, imagen del producto, material de la pieza de trabajo, operación de mecanizado, característica requerida, modelo de herramienta actual, cantidad, y cualquier problema de mecanizado existente.
No es necesario preparar todos los detalles antes de contactar con el proveedor.. Las especificaciones faltantes se pueden confirmar durante el proceso de cotización..
Necesita ayuda para seleccionar la fresa de extremo adecuada?
La fresa escuadradora adecuada depende de la operación de mecanizado, material de la pieza de trabajo, forma característica, dimensiones requeridas, configuración de la máquina, y objetivo de acabado superficial.
Envíanos tu dibujo, modelo de herramienta, dimensiones requeridas, imagen del producto, muestra, o información de mecanizado disponible. Con 16 años de experiencia en fabricación de herramientas de corte, Podemos revisar la aplicación y ayudar a confirmar una dirección de herramienta estándar o personalizada adecuada..
Vea nuestros estándares y personalizados página de producto del cortador de fresado.
Para discutir su solicitud, envíenos un correo electrónico a sales@cutterbest.com.