 หัวกัดที่มีความแม่นยํา,เครื่องมือตัดสําหรับเครื่องจักรกลซีเอ็นซีทุกวัสดุ
ก คัตเตอร์กัดข้างเทียบกับดอกเอ็นมิลล์ การตัดสินใจไม่ใช่แค่ว่าเครื่องมือใดที่สามารถตัดช่องได้เท่านั้น. เครื่องมือทั้งสองสามารถประมวลผลคุณสมบัติบางอย่างที่ทับซ้อนกันได้, แต่ก็ไม่ได้เป็นทางเลือกที่ดีกว่าโดยอัตโนมัติ.
ในคู่มือนี้, หัวกัดข้างส่วนใหญ่หมายถึงหัวกัดข้างแบบดิสก์หรือหัวกัดข้างและหน้าพร้อมรูยึดหรือหัวจับ. ไม่ได้หมายถึงดอกเอ็นมิลล์ที่ทำงานในเส้นทางเครื่องมือกัดข้างเท่านั้น.
ตัวเลือกที่ใช้งานได้จริงขึ้นอยู่กับการเข้าถึงฟีเจอร์, ความกว้างที่ต้องการ, ความลึกของการตัด, เข้าถึง, ความแข็งแกร่งของการจับยึดเครื่องจักรและเครื่องมือ, และงานนั้นต้องการการดำเนินการเฉพาะหรือกระบวนการ CNC แบบหลายขั้นตอนที่ยืดหยุ่นหรือไม่.
คัตเตอร์กัดข้างเทียบกับดอกเอ็นมิลล์: การเปรียบเทียบอย่างรวดเร็ว
ใช้ตารางนี้เป็นจุดเริ่มต้นแทนที่จะเป็นกฎการเลือกแบบสัมบูรณ์.
| ปัจจัย | หัวกัดด้านข้าง | ดอกเอ็นมิล |
|---|---|---|
| โครงสร้างทั่วไป | คัตเตอร์ชนิดดิสก์ | คัตเตอร์แบบก้าน |
| การติดตั้งทั่วไป | เบื่อ / การติดตั้งอาร์เบอร์ | ที่จับเครื่องมือดอกเอ็นมิลล์ |
| จุดแข็งทั่วไป | ร่องที่สามารถเข้าถึงได้, สล็อต, ไหล่, และคุณสมบัติด้านข้าง | สล็อต, กระเป๋า, โปรไฟล์, รูปทรง, และคุณสมบัติแบบผสมผสาน |
| การเข้าถึงคุณลักษณะที่แนบมา | ขึ้นอยู่กับการเข้าถึงด้านข้างและระยะห่างของเครื่องตัดเป็นอย่างมาก | โดยทั่วไปจะปรับตัวได้มากขึ้น |
| ช่องปิดท้าย | มักถูกจำกัดด้วยรูปทรงของการเข้าถึงและคัตเตอร์ | มักจะเป็นตัวเลือกการเริ่มต้นที่แข็งแกร่งกว่า |
| กลยุทธ์ความกว้าง | ที่ตายตัว, เลือกแล้ว, ปรับได้, หรือกำหนดเองขึ้นอยู่กับการออกแบบ | เส้นผ่านศูนย์กลางเครื่องมือบวกเส้นทางเครื่องมือที่ตั้งโปรแกรมไว้และการชดเชย |
| ตั้งค่าความยืดหยุ่น | ขึ้นอยู่กับการจัดเรียงของคัตเตอร์และอาร์เบอร์มากกว่า | โดยทั่วไปจะง่ายกว่าในเวิร์กโฟลว์ CNC แบบผสม |
| จุดเริ่มต้น | อุทิศ, คุณลักษณะที่สามารถเข้าถึงได้ด้านข้าง | การตัดเฉือน CNC ทั่วไปหรือแบบผสม |
เมื่อเปรียบเทียบหัวกัดข้างกับดอกเอ็นมิลล์, ความกว้างของร่อง, ความลึก, ความยาว, เข้าถึง, สภาพเครื่อง, และความถี่ในการทำงานล้วนส่งผลต่อการตัดสินใจ. หัวกัดข้างและหน้าตัดและดอกเอ็นมิลล์จึงมีการใช้งานที่ทับซ้อนกัน แทนที่จะเป็นความสัมพันธ์แบบ "ดีขึ้นหรือแย่ลง" ธรรมดาๆ.
คัตเตอร์กัดข้างเทียบกับดอกเอ็นมิลล์: ความแตกต่างที่สำคัญ
1. โครงสร้างเครื่องมือและการติดตั้ง
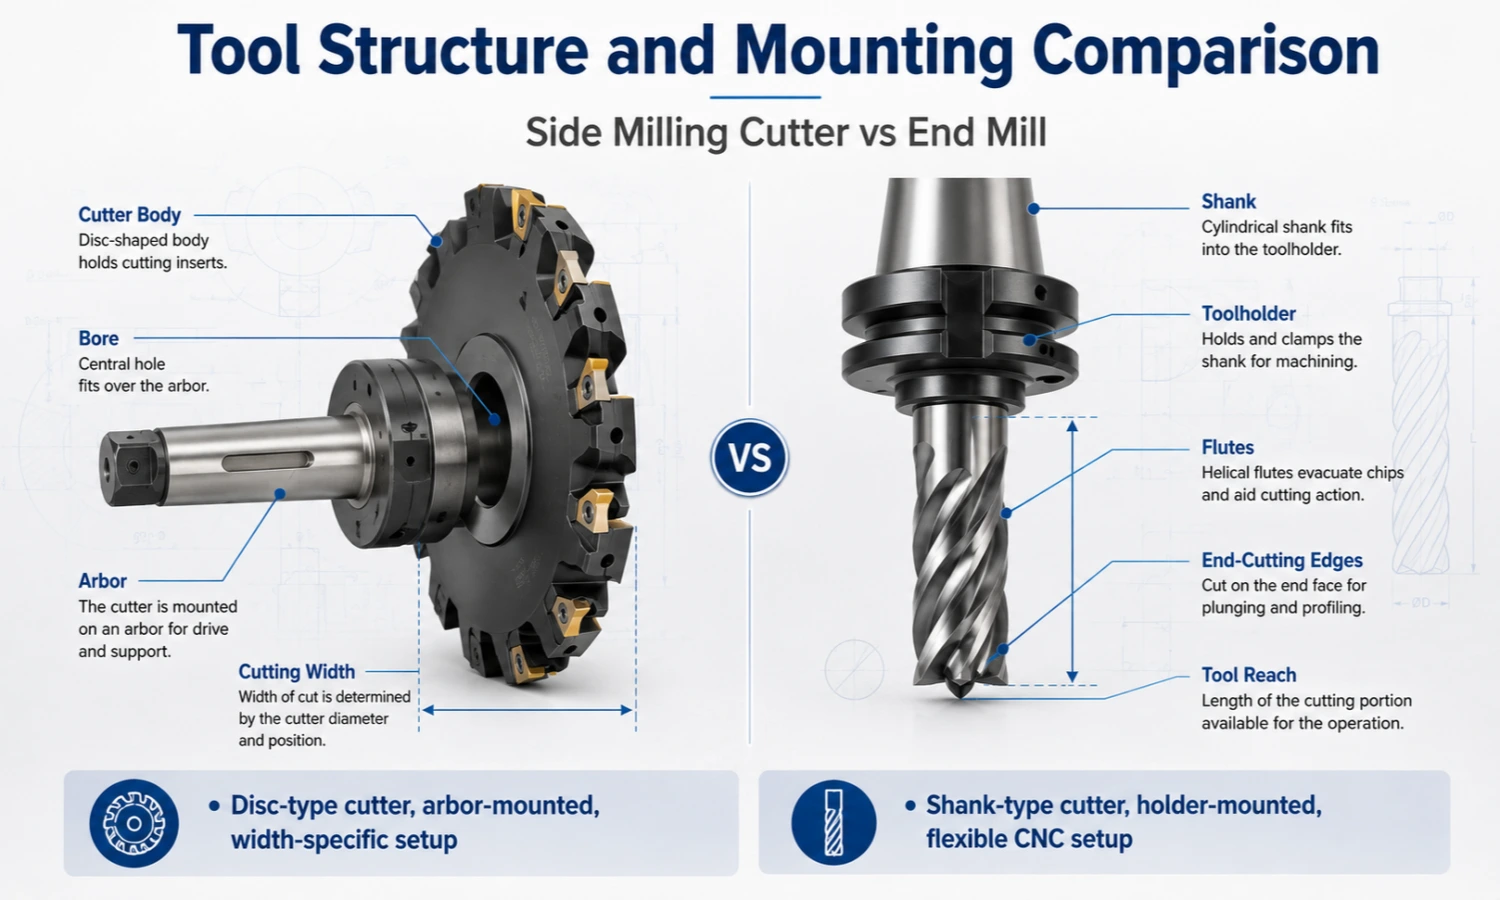
ความแตกต่างที่เห็นได้ชัดเจนที่สุดคือโครงสร้างของเครื่องตัด.
หัวกัดข้างทั่วไปจะมีรูปทรงจานดิสก์และมีรูตรงกลาง. ติดตั้งบนซุ้มหรืออินเทอร์เฟซอื่นที่เข้ากันได้. ส่งผลให้, เส้นผ่านศูนย์กลางของเครื่องตัด, ความกว้างของการตัด, ขนาดเจาะ, ตำแหน่งอาร์เบอร์, และการกวาดล้างรอบชิ้นงานอาจส่งผลต่อการเข้าถึงทั้งหมด.
กลุ่มผลิตภัณฑ์หัวกัดข้างของ CutterBest ประกอบด้วยการกำหนดค่าแบบถอดเปลี่ยนได้ประเภทดิสก์พร้อมตัวหัวกัดและเม็ดมีดคาร์ไบด์แบบเปลี่ยนได้. เบื่อ, ความกว้างของการตัด, แทรกการจัดเรียง, และสามารถตรวจสอบการติดตั้งได้ตามความต้องการในการตัดเฉือนจริง.
ดอกเอ็นมิลล์ใช้ด้ามจับยึดไว้ในตัวจับยึดเครื่องมือที่เหมาะสม. ขึ้นอยู่กับเครื่องและการใช้งาน, ระบบจับยึดอาจใช้ปลอกรัด, หัวจับไฮดรอลิก, ที่ยึดแบบหดได้, หัวกัด, หรืออินเทอร์เฟซอื่นที่เข้ากันได้.
ดังนั้น, โดยทั่วไปแล้ว ดอกเอ็นมิลล์แบบติดด้ามจะเหมาะกับขั้นตอนการตัดเฉือน CNC มาตรฐานได้สะดวกกว่า. อย่างไรก็ตาม, ความแข็งแกร่งของผู้ถือ, วิ่งหมด, ส่วนขยายเครื่องมือ, และสภาพของสปินเดิลยังคงส่งผลต่อความมั่นคงในการตัด.
2. ร่องปลายเปิดเทียบกับสล็อตปลายปิด: การเข้าถึงเครื่องมือ
การเข้าถึงเครื่องมือมักมีความสำคัญมากกว่าชื่อของการดำเนินการตัดเฉือน.
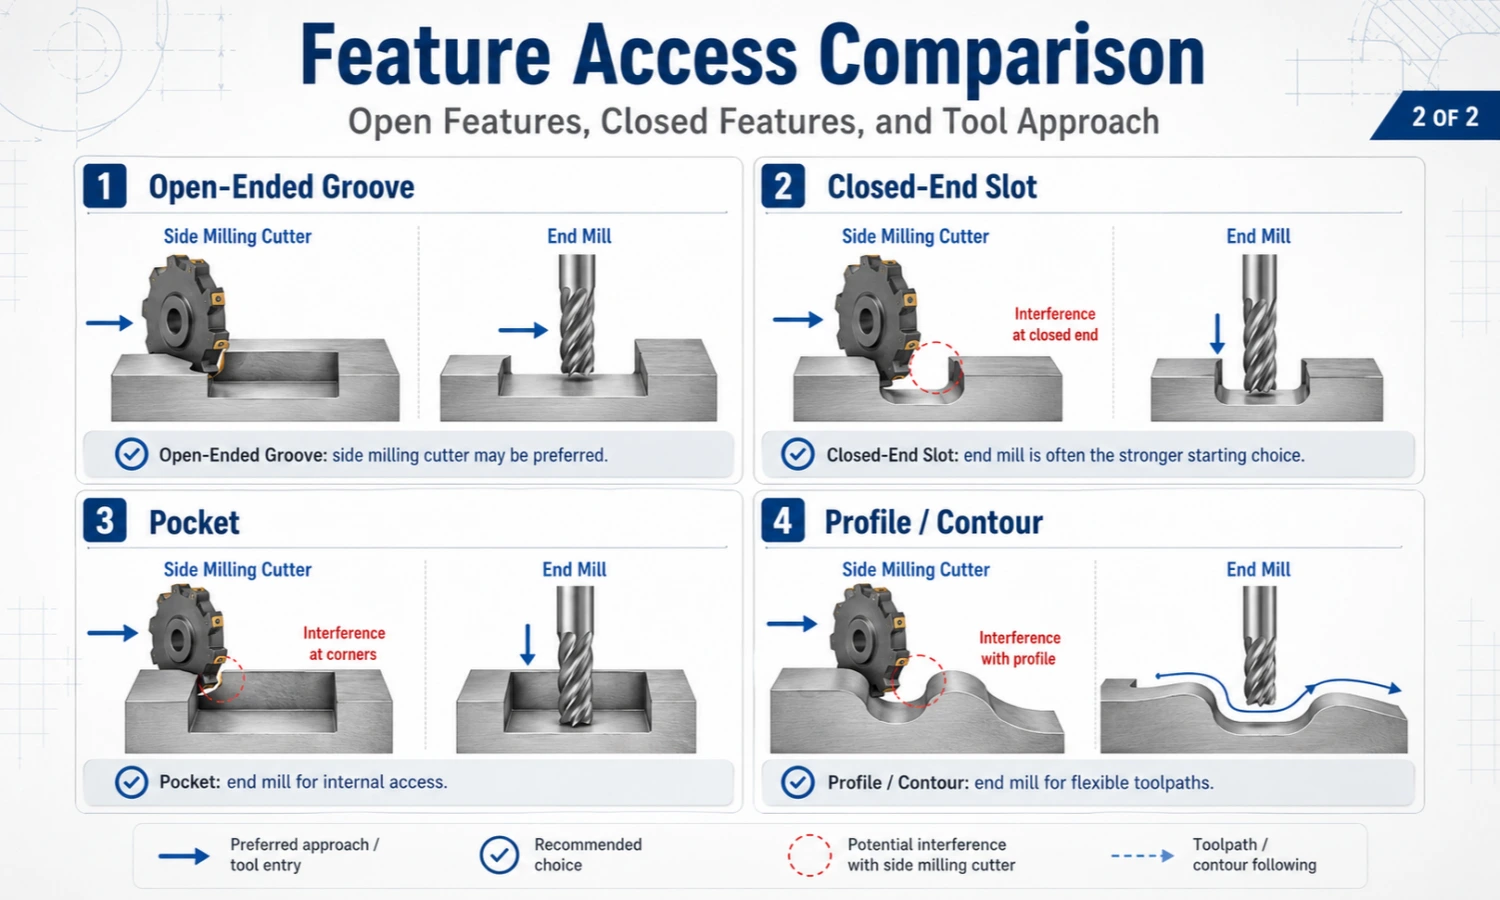
สำหรับร่องปลายเปิดหรือเข้าได้ด้านข้าง, หัวกัดข้างแบบดิสก์อาจเป็นตัวเลือกในการเริ่มต้นที่ดี. อย่างไรก็ตาม, ตัวหัวกัดและหัวจับต้องมีระยะห่างเพียงพอ.
ร่องเปิดไม่จำเป็นต้องใช้เครื่องตัดด้านข้างโดยอัตโนมัติ. ดอกเอ็นมิลล์ยังสามารถใช้งานได้จริงเมื่อการตั้งค่าเอื้อต่อการเข้าถึงในแนวตั้ง, คุณลักษณะนี้สามารถเข้าถึงได้ค่อนข้างมาก, หรือเครื่องมือเดียวกันจะต้องดำเนินการอื่น.
ช่องปิดสร้างเงื่อนไขการเข้าถึงที่แตกต่างกัน. ขึ้นอยู่กับคุณสมบัติและกลยุทธ์การเข้าสู่, เครื่องมืออาจต้องใช้ความสามารถในการตัดปลายหรือวิธีการไล่ระดับหรือการเข้าเป็นเกลียวที่เหมาะสม.
ดังนั้น, โดยทั่วไป ดอกเอ็นมิลล์จะเป็นตัวเลือกเริ่มต้นที่ดีกว่าสำหรับช่องปลายปิดและคุณสมบัติปิด เมื่อรูปทรงรองรับการเข้าและแนวทางการตัดตามที่ต้องการ. คำแนะนำในการกัดร่องของ Sandvik ในทำนองเดียวกันจะแยกแยะการใช้งานช่องเปิดสำหรับหัวกัดข้างและหน้าจากการใช้งานช่องปิดที่ต้องใช้โซลูชันการกัดปลาย.
3. ความลึกของการตัด, เข้าถึง, ความแข็งแกร่ง, และการอพยพชิป
เครื่องตัดดิสก์ไม่ควรถูกอธิบายว่ามีความแข็งโดยอัตโนมัติ ในขณะที่ดอกเอ็นมิลล์นั้นถูกอธิบายว่ามีความยืดหยุ่น. ความแข็งแกร่งขึ้นอยู่กับระบบการตัดเฉือนที่สมบูรณ์.
สำหรับหัวกัดข้าง, ปัจจัยสำคัญได้แก่:
- เส้นผ่านศูนย์กลางของเครื่องตัด;
- เส้นผ่านศูนย์กลางของอาร์เบอร์และการรองรับ;
- ตำแหน่งเครื่องตัด;
- การทำงาน;
- ความลึกของร่อง;
- สภาพเครื่อง;
- การอพยพของชิป.
สำหรับดอกเอ็นมิลล์, พิจารณา:
- เส้นผ่านศูนย์กลางของเครื่องมือ;
- ความยาวขลุ่ย;
- การเข้าถึงโดยรวม;
- ประเภทผู้ถือ;
- ส่วนที่ยื่นออกมาของเครื่องมือ;
- ตัดการมีส่วนร่วม;
- ความแข็งแกร่งของเครื่องจักรและฟิกซ์เจอร์.
ดอกเอ็นมิลล์ยาวที่มีระยะยื่นมากเกินไปอาจเบี่ยงเบนหรือสั่นได้. ในทางกลับกัน, อาร์เบอร์ที่รองรับไม่ดีหรือการตั้งค่าเครื่องตัดดิสก์ที่ไม่เหมาะสมอาจทำให้สูญเสียเสถียรภาพได้เช่นกัน.
ดังนั้น, ไม่ควรกำหนดร่องลึกหรือยาวให้กับเครื่องมือใดเครื่องมือหนึ่งโดยอัตโนมัติ. เปรียบเทียบการเข้าถึง, เข้าถึง, รองรับเครื่องตัด, การทำงาน, และการถอดชิปก่อนตัดสินใจ. ส่วนยื่นของเครื่องมือ, ความแข็งแกร่ง, แรงตัด, การโก่งตัว, การสั่นสะเทือน, และการคายเศษล้วนเป็นข้อพิจารณาที่เกี่ยวข้องในการกัดร่อง.
4. กลยุทธ์ความกว้างของร่อง, ควบคุม, และการทำซ้ำ
ความกว้างของร่องเป็นปัจจัยในการเลือกที่สำคัญ, แต่ต้องมีการเปรียบเทียบอย่างรอบคอบ.
สามารถเลือกหัวกัดข้างที่มีความกว้างการตัดที่เหมาะกับความกว้างของร่องเป้าหมายได้. ขึ้นอยู่กับการออกแบบเครื่องตัด, ความกว้างอาจได้รับการแก้ไข, ปรับได้, แทรกการกำหนดค่า, ตามตัวเว้นวรรค, หรือทำตามข้อกำหนดที่กำหนดเอง.
อย่างไรก็ตาม, ความกว้างที่ปรับได้ไม่ใช่คุณสมบัติสากลของเครื่องตัดแผ่นดิสก์ทุกตัว. ระบบการกัดร่องแบบยึดด้วยหัวจับโดยเฉพาะได้รับการออกแบบให้สามารถปรับความกว้างของการตัดได้, ในขณะที่หัวกัดอื่นๆ ใช้การกำหนดค่าคงที่หรือเฉพาะการใช้งาน.
ด้วยดอกเอ็นมิลล์, คุณสมบัตินี้สามารถตัดเฉือนได้ในรอบเดียวหรือหลายรอบที่ตั้งโปรแกรมไว้, ขึ้นอยู่กับเส้นผ่านศูนย์กลางเครื่องมือและความกว้างของช่องที่ต้องการ.
มิติสุดท้ายอาจได้รับผลกระทบด้วย:
- วิ่งหมด;
- การโก่งตัวของเครื่องมือ;
- การสึกหรอของเครื่องมือ;
- การวางตำแหน่งเครื่อง;
- การทำงาน;
- การชดเชยเครื่องตัด.
ดังนั้น, ความกว้างของเครื่องตัดไม่รับประกันความแม่นยำของร่องที่เสร็จแล้วโดยอัตโนมัติ.
หัวกัดที่กำหนดค่าไว้รอบๆ ความกว้างของเป้าหมายสามารถทำให้การควบคุมความกว้างง่ายขึ้นในการทำงานซ้ำๆ บางอย่าง. อย่างไรก็ตาม, แนวคิดเกี่ยวกับเครื่องมือทั้งสองสามารถสร้างขนาดที่มีการควบคุมได้เมื่อกระบวนการตัดเฉือนที่สมบูรณ์มีความเสถียร.
5. คุณสมบัติที่แนบมา, กระเป๋า, โปรไฟล์, และเส้นทางเครื่องมือที่ซับซ้อน
โดยทั่วไปแล้ว ดอกเอ็นมิลล์จะให้ความยืดหยุ่นมากกว่าเมื่อชิ้นส่วนมีคุณสมบัติแบบปิดหรือหลากหลาย.
การดำเนินงานทั่วไปอาจรวมถึง:
- ช่องปิดท้าย;
- กระเป๋าและฟันผุ;
- การกัดข้าง;
- การทําโปรไฟล์;
- รูปร่าง;
- คุณสมบัติภายใน;
- การทำงานที่เข้ากันได้หลายรายการในโปรแกรม CNC เดียว.
หน้าดอกเอ็นมิลล์ปัจจุบันของ CutterBest ยังครอบคลุมถึงการเซาะร่องด้วย, การทําโปรไฟล์, การแทง, การกัดข้าง, รูปร่าง, และการเก็บผิวละเอียดเหมือนกับการกัดเอ็นมิลทั่วไป.
อย่างไรก็ตาม, ไม่ใช่รูปทรงของดอกเอ็นมิลล์ทุกรูปแบบที่รองรับกลยุทธ์การตัดทุกรูปแบบ. รูปทรงการตัดตรงกลาง, การออกแบบขลุ่ย, เส้นผ่านศูนย์กลาง, ความยาวตัด, และสภาพการตัดเฉือนจะส่งผลต่อการที่ดอกเอ็นมิลล์นั้นๆ สามารถพุ่งล้มได้หรือไม่, ทางลาด, สอดแทรก, หรือทำการตัดแบบเต็มช่อง.
สำหรับที่มีอยู่ เครื่องตัดดอกเอ็นมิลล์ ตัวเลือก, ดูหน้าผลิตภัณฑ์ที่เกี่ยวข้อง.
6. ตั้งค่าความยืดหยุ่น, ความสามารถในการทำซ้ำของกระบวนการ, และความต้องการในการผลิต
การตั้งค่าการกัดข้างโดยเฉพาะจะดูน่าดึงดูดยิ่งขึ้นเมื่อลักษณะร่องหรือด้านข้างที่สามารถเข้าถึงได้เหมือนกันเกิดขึ้นซ้ำตลอดการดำเนินการผลิตและการกำหนดค่าหัวกัดตรงกับความกว้างที่ต้องการ, เข้าถึง, และแนวทาง.
ในทางตรงกันข้าม, ดอกเอ็นมิลล์อาจใช้งานได้จริงมากกว่าเมื่อโปรแกรม CNC มีคุณสมบัติหลายประเภท.
ตัวอย่างเช่น, เครื่องมือที่เหมาะสมตัวหนึ่งอาจทำการเซาะร่องที่เข้ากันได้, การกัดข้าง, การแทง, หรือการดำเนินการโปรไฟล์โดยไม่ต้องมีการตั้งค่าเครื่องตัดเฉพาะอื่นใดอีก.
ความสามารถรอบด้านนี้เป็นเหตุผลหนึ่งที่ดอกเอ็นมิลล์ถูกนำมาใช้กันอย่างแพร่หลายในการตัดเฉือน CNC ทั่วไป.
อย่างไรก็ตาม, นี่ไม่ได้หมายความว่าเครื่องตัดด้านข้างมีไว้สำหรับการผลิตจำนวนมากเท่านั้น หรือดอกเอ็นมิลล์จะอยู่ในงานต้นแบบเท่านั้น. สามารถใช้เครื่องมือทั้งสองในปริมาณการผลิตที่แตกต่างกันได้. ตัวเลือกที่ดีกว่าขึ้นอยู่กับว่างานจะได้ประโยชน์มากกว่าจากกระบวนการเฉพาะหรือจากความยืดหยุ่นในการตัดเฉือน.
เมื่อใดที่หัวกัดข้างเป็นตัวเลือกการเริ่มต้นที่ดี?
ซ้ำแล้วซ้ำเล่า, ร่องด้านข้างพร้อมความกว้างที่กำหนด
หัวกัดข้างควรพิจารณาเมื่อเข้าถึงร่องได้จากด้านข้างและมีความกว้างเป้าหมายที่กำหนดไว้อย่างชัดเจน.
สิ่งนี้จะมีความเกี่ยวข้องมากขึ้นเมื่อคุณลักษณะเดียวกันเกิดซ้ำตลอดการดำเนินการผลิต เนื่องจากสามารถเลือกการกำหนดค่าเครื่องตัดได้ตามข้อกำหนดในการตัดเฉือน.
ก่อนจะเลือกเครื่องตัด, ตรวจสอบ:
- การเข้าถึงด้านข้าง;
- การกวาดล้างตัวเครื่องตัด;
- การกวาดล้างอาร์เบอร์;
- ความลึกของการตัด;
- ความกว้างที่ต้องการ;
- การตั้งค่าเครื่อง.
สำหรับที่มีอยู่ คัตเตอร์กัดข้าง การกำหนดค่า, ดูหน้าผลิตภัณฑ์ที่เกี่ยวข้อง.
คุณสมบัติด้านข้างและไหล่ที่เข้าถึงได้
เครื่องตัดด้านข้างแบบดิสก์และเครื่องตัดด้านข้างและด้านข้างยังเหมาะกับพื้นผิวด้านข้างที่เข้าถึงได้, ไหล่, และคุณลักษณะขั้นเมื่อรูปทรงให้พื้นที่การเข้าใกล้เพียงพอ.
อย่างไรก็ตาม, การตัดเฉือนบ่างานไม่ใช่การใช้เครื่องตัดด้านข้างโดยอัตโนมัติ. ดอกเอ็นมิล, หัวกัดบ่าแบบถอดเปลี่ยนได้, และเครื่องตัดประเภทอื่นๆ ก็อาจเหมาะสมเช่นกัน.
ดังนั้น, ตรวจสอบเรขาคณิต 90 องศาที่ต้องการ, เข้าถึง, ความมั่นคงของผนัง, ความต้องการเสร็จสิ้น, และการเข้าถึงเครื่องตัดก่อนทำการเลือก.
การดำเนินการตัดเฉือนเฉพาะหรือซ้ำๆ
หัวกัดเฉพาะอาจดูน่าดึงดูดยิ่งขึ้นเมื่อการทำงานซ้ำๆ ได้ประโยชน์จากเส้นผ่านศูนย์กลางเฉพาะ, ความกว้างของการตัด, การจัดเรียงการติดตั้ง, หรือรูปทรงของเครื่องตัด.
ในสถานการณ์เช่นนี้, คำถามไม่ใช่แค่ว่าดอกเอ็นมิลล์เท่านั้น สามารถ ตัดคุณสมบัติ.
แทน, พิจารณาว่าหัวกัดเฉพาะสามารถทำให้กระบวนการตัดเฉือนทั้งหมดควบคุมได้ง่ายขึ้นหรือไม่.
สำหรับการเปลี่ยนชิ้นส่วนหรือการใช้งานเป็นครั้งคราว, การตั้งค่าเพิ่มเติมอาจมีข้อได้เปรียบเพียงเล็กน้อย. สำหรับลักษณะเด่นซ้ำๆ ด้วยรูปทรงที่มั่นคง, อย่างไรก็ตาม, การกำหนดค่าเฉพาะอาจสมควรได้รับการตรวจสอบเพิ่มเติม.
เมื่อใดที่ดอกเอ็นมิลล์จะเป็นตัวเลือกการเริ่มต้นที่แข็งแกร่ง?
สล็อตปิดท้าย, กระเป๋า, และคุณสมบัติภายใน
โดยทั่วไปดอกเอ็นมิลล์จะเป็นจุดเริ่มต้นที่แข็งแกร่งกว่าเมื่อหัวกัดต้องทำงานภายในคุณสมบัติที่ปิดล้อม.
ช่องปลายปิดต้องใช้กลยุทธ์การเข้าที่เหมาะสมและความสามารถในการตัดส่วนปลาย. กระเป๋าต้องมีการเคลื่อนย้ายเครื่องมือภายใน, ในขณะที่คุณสมบัติภายในอื่นๆ นำเสนอข้อจำกัดการเข้าถึงและการรบกวนเพิ่มเติม.
ซึ่งมักจะทำให้ดอกเอ็นมิลล์ที่ยึดกับด้ามสามารถปรับเปลี่ยนได้มากขึ้นในการตั้งค่าเครื่องแมชชีนนิ่งเซ็นเตอร์ CNC แนวตั้ง.
โปรไฟล์, รูปทรง, และเรขาคณิตเชิงซ้อน
กลุ่มผลิตภัณฑ์ดอกเอ็นมิลล์ยังให้ความยืดหยุ่นของเส้นทางเครื่องมือที่กว้างขวางสำหรับโปรไฟล์และรูปทรงอีกด้วย.
โปรแกรม CNC สามารถนำทางดอกกัดรอบรูปทรงภายนอกหรือภายในได้ แทนที่จะอาศัยความกว้างคงที่หรือการเข้าถึงด้านข้างของเครื่องตัดดิสก์.
รูปทรงดอกเอ็นมิลล์ที่แตกต่างกันรองรับข้อกำหนดด้านรูปทรงที่แตกต่างกัน. อย่างไรก็ตาม, ดอกเอ็นมิลล์แบบแบน, ดอกเอ็นมิลล์บอลโนส, เครื่องมือจมูกวัว, ดอกเอ็นมิลล์เรียว, และหัวกัดที่มีระยะยื่นยาวไม่ได้ทำงานเหมือนกันเพียงเพราะว่าทั้งหมดอยู่ในกลุ่มดอกเอ็นมิลล์.
เครื่องจักรกลซีเอ็นซีที่ยืดหยุ่นพร้อมการทำงานที่หลากหลาย
ดอกเอ็นมิลล์จะมีประโยชน์อย่างยิ่งเมื่อเครื่องมือที่เหมาะสมหนึ่งเครื่องสามารถทำงานได้หลายอย่างร่วมกัน ในขณะที่ยังคงเป็นไปตามข้อกำหนดในการตัดเฉือน.
ตัวอย่างเช่น, กระบวนการนี้อาจรวมถึง:
- ช่อง;
- การกัดข้าง;
- การทําโปรไฟล์;
- การแทง.
ในกรณีนี้, ดอกเอ็นมิลล์อาจลดการเปลี่ยนแปลงเครื่องมือเฉพาะและทำให้ขั้นตอนการทำงานของ CNC ง่ายขึ้น.
ความยืดหยุ่นนี้มีประโยชน์อย่างยิ่งเมื่อชิ้นส่วนมีคุณสมบัติหลายอย่าง แทนที่จะเป็นคุณสมบัติร่องหรือด้านข้างซ้ำๆ กัน.
คัตเตอร์กัดข้างหรือดอกเอ็นมิลล์โดยงานตัดเฉือน
ใช้ตารางต่อไปนี้เป็นจุดเริ่มต้นในทางปฏิบัติ, ไม่ใช่กฎที่แน่นอน.
| งานเครื่องจักร | ทางเลือกเริ่มต้น | เงื่อนไขสำคัญ |
| ช่องปิดท้าย | ดอกเอ็นมิลล์ | ต้องใช้กลยุทธ์การเข้าและการตัดปลายที่เหมาะสม |
| กระเป๋าหรือคุณสมบัติปิดล้อม | ดอกเอ็นมิลล์ | เส้นทางเครื่องมือภายในที่ยืดหยุ่นมากขึ้น |
| โปรไฟล์หรือรูปร่าง | ดอกเอ็นมิลล์ | เหมาะกับเส้นทางรูปร่างที่ตั้งโปรแกรมไว้ |
| เปิด, ร่องด้านข้างที่เข้าถึงได้ | อาจเลือกใช้หัวกัดข้าง | ยืนยันการกวาดล้างอาร์เบอร์, ความกว้าง, และแนวทาง |
| ร่องซ้ำพร้อมความกว้างของเป้าหมายที่ควบคุมได้ | อาจเลือกใช้หัวกัดข้าง | ขึ้นอยู่กับการกำหนดค่าและการตั้งค่าเครื่องตัด |
| ช่องทั่วไปในงาน CNC แบบผสมคุณสมบัติ | ดอกเอ็นมิลล์มักนิยมใช้ | โดยเฉพาะอย่างยิ่งเมื่อต้องตัดเฉือนหลุมหรือโปรไฟล์ด้วย |
| พื้นผิวด้านข้างหรือไหล่ | พึ่งพา | ตรวจสอบรูปทรงเรขาคณิต, เข้าถึง, ความมั่นคงของผนัง, และเสร็จสิ้น |
| ร่องลึกหรือยาว | พึ่งพา | เปรียบเทียบการเข้าถึง, ยื่นออกมา, สนับสนุน, ความแข็งแกร่ง, และการอพยพของเศษ |
| รูปทรงร่องแบบกำหนดเอง | พึ่งพา | เครื่องมือเฉพาะอาจได้รับการพิจารณาหากกระบวนการนี้สมเหตุสมผล |
หากความต้องการหลักคือพื้นผิวเรียบหรือพื้นผิวกว้างแทนที่จะเป็นร่อง, กระเป๋า, หรือคุณสมบัติด้านข้าง, คำถามการเลือกเปลี่ยนไป. ดูคำแนะนำของเราที่ การกัดข้างกับการกัดปาดหน้า สำหรับการเปรียบเทียบนั้น.
ดอกเอ็นมิลล์สามารถเปลี่ยนคัตเตอร์กัดข้างได้หรือไม่?
บางครั้ง, แต่ก็ไม่เสมอไป.
ดอกเอ็นมิลล์สามารถเปลี่ยนหัวกัดข้างได้เมื่อสามารถเข้าถึงคุณลักษณะนี้ได้, สร้างรูปทรงเรขาคณิตที่ต้องการ, และพบกับมิติ, ความมั่นคง, เสร็จ, และข้อกำหนดรอบเวลา.
อย่างไรก็ตาม, การเปลี่ยนทดแทนเป็นการตัดสินใจของกระบวนการ, ไม่ใช่แค่การตัดสินใจทางเรขาคณิตเท่านั้น. ในทางปฏิบัติ, ตัวเลือกหัวกัดข้างและดอกเอ็นมิลล์ควรขึ้นอยู่กับการตั้งค่าการตัดเฉือนที่สมบูรณ์ แทนที่จะเป็นความลึกของร่องหรือประเภทเครื่องมือเพียงอย่างเดียว.
พิจารณา:
- ความกว้างและความลึกของร่อง;
- การเข้าถึงแบบเปิดหรือแบบปิด;
- การเข้าถึงที่จำเป็น;
- ความแข็งแกร่งของอาร์เบอร์หรือตัวยึด;
- การทำงาน;
- การอพยพของชิป;
- การทำซ้ำการผลิต;
- การดำเนินการอื่นในส่วนเดียวกัน.
หากดอกเอ็นมิลล์ต้องการระยะยื่นมากเกินไปหรือเส้นทางเครื่องมือไม่มีประสิทธิภาพ, เครื่องตัดด้านข้างโดยเฉพาะอาจสมควรได้รับการพิจารณา. ในทางกลับกัน, หากเครื่องตัดแผ่นดิสก์สร้างปัญหาในการเข้าถึงหรือเพิ่มการตั้งค่าที่ไม่จำเป็น, ดอกเอ็นมิลล์อาจยังคงเป็นวิธีแก้ปัญหาที่เป็นประโยชน์มากกว่า.
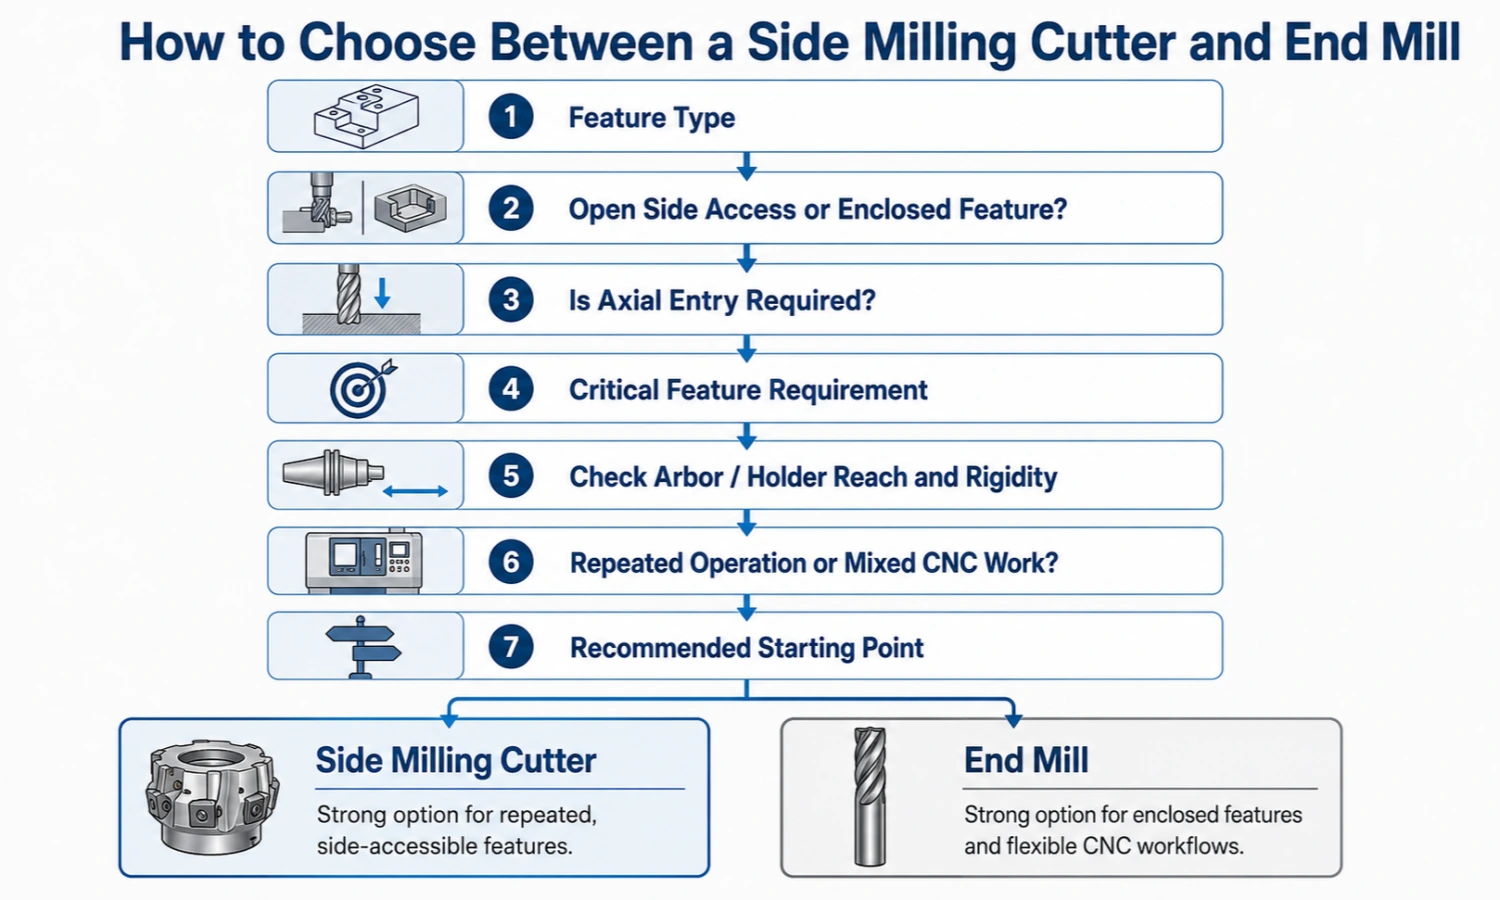
วิธีการเลือกระหว่างคัตเตอร์กัดข้างและดอกเอ็นมิลล์
ก้าว 1: ระบุคุณสมบัติ
เริ่มต้นด้วยการวาดภาพ, ไม่ใช่เครื่องมือ.
เป็นลักษณะร่องเปิด, ช่องปิดท้าย, กระเป๋า, ไหล่, พื้นผิวด้านข้าง, หรือโปรไฟล์?
รูปทรงของคุณลักษณะช่วยลดตัวเลือกหัวกัดที่มีอยู่ให้แคบลงในทันที.
ก้าว 2: ตรวจสอบการเข้าถึงเครื่องมือ
ต่อไป, กำหนดวิธีที่คัตเตอร์สามารถเข้าถึงคุณสมบัติทางกายภาพได้.
ถาม:
- มีทางเข้าด้านข้างหรือไม่?
- จำเป็นต้องมีการเข้าตามแนวแกน?
- มีพื้นที่เพียงพอสำหรับตัวเครื่องตัดหรือไม่?
- มีระยะห่างจากซุ้มหรือด้ามจับเพียงพอหรือไม่?
- ฟิกซ์เจอร์หรือชิ้นงานจะรบกวนเครื่องตัดหรือไม่?
หัวกัดที่ไม่สามารถเข้าใกล้คุณสมบัติได้อย่างถูกต้องไม่ใช่ตัวเลือกที่ใช้งานได้จริง.
ก้าว 3: ระบุข้อกำหนดคุณสมบัติที่สำคัญ
อย่าเน้นที่ประเภทของเครื่องมือก่อนที่จะระบุสิ่งที่สำคัญที่สุดในการเขียนแบบ.
ข้อกำหนดที่สำคัญอาจรวมถึง:
- ความกว้างของร่อง;
- ความลึก;
- เรขาคณิตของผนัง;
- สภาพมุม;
- เสร็จ;
- การเข้าถึงเครื่องมือ;
- การทำซ้ำ;
- ความต้องการของวงจร.
แนวคิดของหัวกัดควรสนับสนุนคุณสมบัติที่ควบคุมการตัดสินใจในการตัดเฉือน.
ก้าว 4: เช็คเครื่อง, การถือครองเครื่องมือ, และความแข็งแกร่ง
ประเมินระบบการตัดที่สมบูรณ์.
สำหรับหัวกัดข้าง, ตรวจสอบอาร์เบอร์, เบื่อ, ตำแหน่งเครื่องตัด, อินเตอร์เฟซเครื่อง, อุปกรณ์ติดตั้ง, และการกวาดล้างที่มีอยู่.
สำหรับดอกเอ็นมิลล์, ประเภทผู้ถือรีวิว, ยื่นออกมา, ความยาวตัด, เส้นผ่านศูนย์กลาง, สภาพแกนหมุน, และการทำงาน.
ในทั้งสองกรณี, การรองรับที่มั่นคงและการคายเศษที่มีประสิทธิภาพ.
ก้าว 5: พิจารณาความยืดหยุ่นในการตัดเฉือนและการทำซ้ำในการผลิต
ในที่สุด, พิจารณาว่าการดำเนินการเหมาะสมกับกระบวนการผลิตทั้งหมดอย่างไร.
หากมีการทำซ้ำคุณลักษณะที่เข้าถึงได้จากด้านข้างแบบเดียวกันตลอดการดำเนินการจริง, หัวกัดข้างเฉพาะอาจเป็นทางเลือกในกระบวนการที่ใช้งานได้จริง.
หากชิ้นส่วนมีการเปลี่ยนแปลงบ่อยครั้งหรือเครื่องมือ CNC ตัวใดตัวหนึ่งจำเป็นต้องตัดเฉือนคุณสมบัติต่างๆ ที่เข้ากันได้, ดอกเอ็นมิลล์อาจให้ความยืดหยุ่นมากกว่า.
ตัวเลือกเริ่มต้นควรพอดีกับส่วนทั้งหมด, เครื่องจักร, การตั้งค่า, และข้อกำหนดในการผลิต ไม่ใช่แค่เครื่องตัดที่มีรายการการใช้งานที่ยาวที่สุดเท่านั้น.
คำถามที่ถามบ่อย
ดอกเอ็นมิลล์สามารถใช้สำหรับการกัดข้างได้หรือไม่?
ใช่. ดอกเอ็นมิลล์มีคมตัดด้านนอกและมักใช้สำหรับการกัดข้าง. อย่างไรก็ตาม, การหมั้นในแนวรัศมีที่เหมาะสม, การเข้าถึงเครื่องมือ, ความแข็งแกร่งของผู้ถือ, เรขาคณิตของขลุ่ย, และสภาพการตัดขึ้นอยู่กับการใช้งาน. ระยะยื่นที่มากเกินไปหรือการตั้งค่าที่ไม่มั่นคงอาจเพิ่มการโก่งตัวและการสั่นสะท้านได้.
ดอกเอ็นมิลล์สามารถเปลี่ยนคัตเตอร์กัดข้างได้หรือไม่?
บางครั้ง. ดอกเอ็นมิลล์สามารถทดแทนได้จริงเมื่อสามารถบรรลุคุณสมบัติและตรงตามรูปทรงที่ต้องการ, คุณภาพ, ความมั่นคง, และรอบเวลา. คัตเตอร์ข้างเฉพาะอาจยังเหมาะสมเมื่อตัดความกว้าง, การเข้าถึงด้านข้าง, การติดตั้ง, หรือการดำเนินการซ้ำๆ จะสร้างกรณีกระบวนการที่แข็งแกร่งขึ้น.
คัตเตอร์ตัวไหนดีกว่าสำหรับช่องและช่องปลายปิด?
โดยทั่วไป ดอกเอ็นมิลล์จะเป็นตัวเลือกเริ่มต้นที่ดีกว่า เนื่องจากสามารถให้การเข้าถึงตามแกนและภายในที่ต้องการได้ เมื่อรูปทรงที่เลือกรองรับกลยุทธ์การเข้าและการตัดตามที่ต้องการ. ตัวเลือกสุดท้ายยังคงขึ้นอยู่กับรูปทรงของคุณลักษณะ, เข้าถึง, และสภาวะการตัดเฉือน.
คัตเตอร์ไหนดีกว่าสำหรับร่องลึกหรือยาว?
มันขึ้นอยู่กับ. เปรียบเทียบการเข้าถึงร่อง, เส้นผ่านศูนย์กลางของเครื่องตัด, การเข้าถึงเครื่องมือ, การสนับสนุนซุ้มหรือผู้ถือ, ความแข็งแกร่งของเครื่องจักร, การทำงาน, และการอพยพของเศษ. ความลึกของร่องเพียงอย่างเดียวไม่เพียงพอในการเลือกเครื่องตัดประเภทใดประเภทหนึ่งโดยอัตโนมัติ.
หัวกัดข้างให้ความแม่นยำของความกว้างของช่องที่ดีกว่าเสมอหรือไม่?
เลขที่. หัวกัดที่กำหนดค่าไว้รอบๆ ความกว้างของเป้าหมายสามารถทำให้การควบคุมความกว้างง่ายขึ้นในบางการใช้งาน, แต่ความแม่นยำขั้นสุดท้ายยังคงขึ้นอยู่กับสภาพของเครื่องตัดและการสึกหรอ, การติดตั้ง, วิ่งหมด, ความสามารถของเครื่องจักร, การทำงาน, การโก่งตัวของเครื่องมือ, และเงื่อนไขการตัด.
การเลือกระหว่างหัวกัดข้างและดอกเอ็นมิลล์จะเริ่มต้นด้วยคุณสมบัติของชิ้นส่วนและการเข้าถึงเครื่องมือที่มีให้. หากคุณต้องการความช่วยเหลือในการตรวจสอบแอปพลิเคชันเฉพาะ, ส่งรูปวาดของคุณ, วัสดุชิ้นงาน, ขนาดร่องหรือช่อง, ความอดทน, ข้อมูลเครื่อง, และข้อกำหนดการผลิตเพื่อ sales@cutterbest.com สำหรับการทบทวนการเลือกเครื่องตัด.