 قواطع الطحن الدقيقة,أدوات القطع لتصنيع كل مادة باستخدام الحاسب الآلي
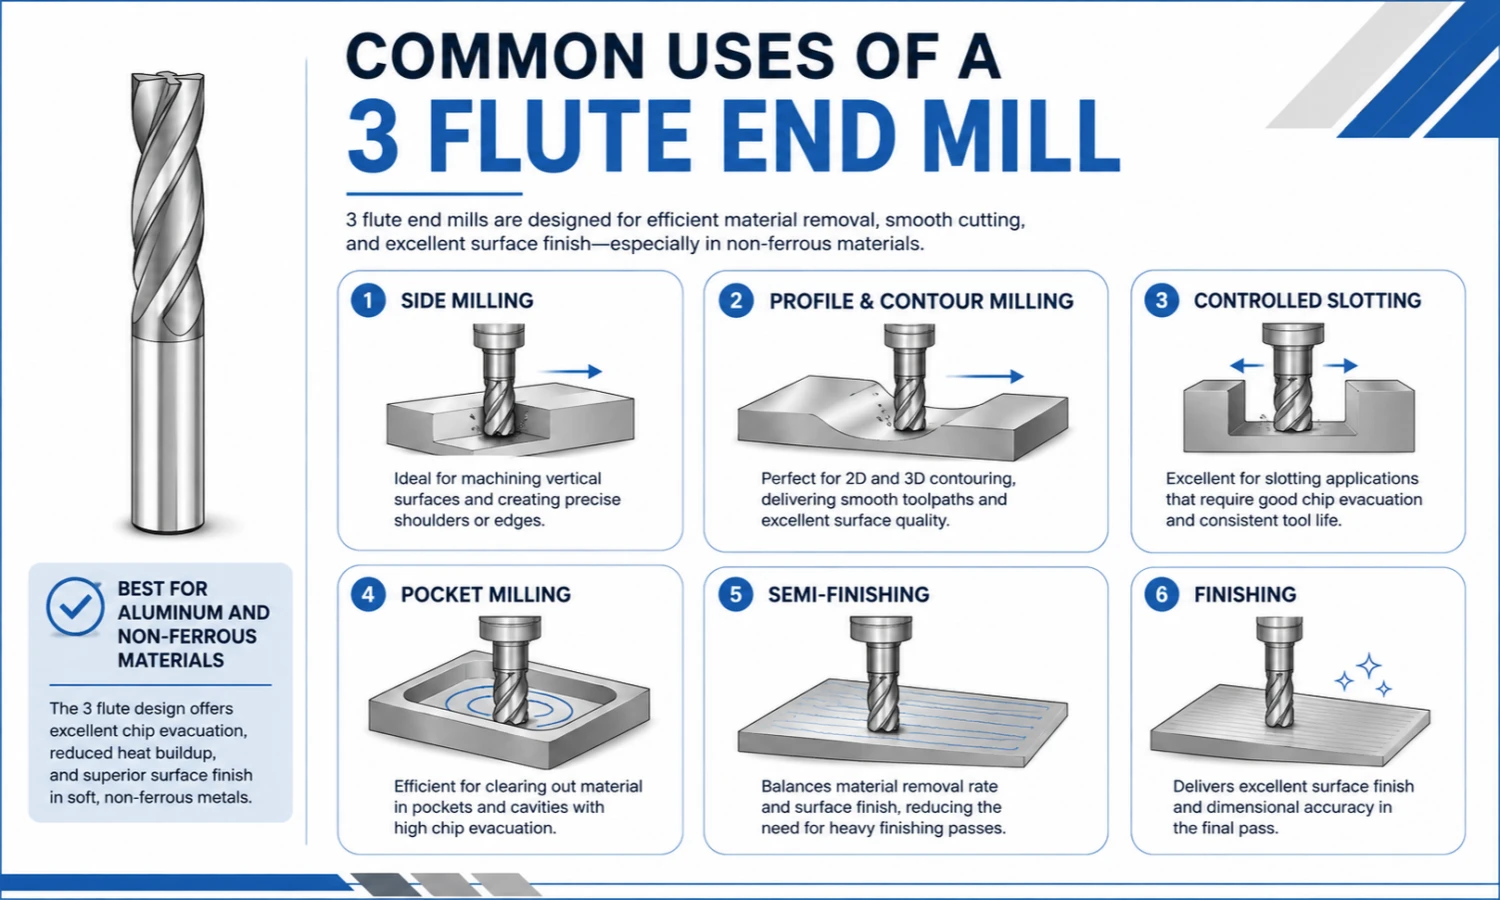
A 3 مطحنة نهاية الفلوت تستخدم بشكل رئيسي في تصنيع الألومنيوم, طحن الجانب, طحن الملف الشخصي, الشق المتحكم فيه, طحن الجيب, نصف تشطيب, and finishing. توفر حواف القطع الثلاثة توازنًا عمليًا بين مساحة الشريحة, صلابة القاطع, ونوعية السطح.
مقارنة مع أ 2 قطع الناي, تعمل الحافة الثالثة على زيادة مشاركة الأداة وتدعم الطحن الجانبي الأكثر استقرارًا. في نفس الوقت, عادةً ما يحتفظ التصميم ثلاثي الفلوت بمساحة أكبر للرقاقة مقارنة بالعديد من أدوات الفلوت الأعلى.
هذا التوازن يجعل القاطع مفيدًا لأجزاء الألومنيوم التي تتطلب جدرانًا نظيفة وإزالة الرقائق بشكل متحكم فيه. لكن, الاختيار الصحيح لا يزال يعتمد على العملية, عمق القطع, وصول الأداة, إعداد الآلة, وطريقة التبريد.
إجابة سريعة: الاستخدامات الشائعة لـ أ 3 مطحنة نهاية الفلوت
Typical applications include:
- تصنيع الألمنيوم وسبائكه
- الطحن الجانبي
- الملف الشخصي والطحن الكفاف
- الشق المتحكم فيه
- طحن الجيب
- طحن الخطوة والكتف
- نصف تشطيب
- الانتهاء
تعمل أداة القطع ثلاثية الفلوت بشكل أفضل عندما تحتاج عملية التصنيع إلى إخلاء الرقاقة والقطع المستقر. إنه مفيد بشكل خاص في عمليات التحديد والتشطيب حيث تكون جودة الجدار مهمة.
للحصول على فتحات عميقة كاملة العرض أو التخشين الثقيل, أ 2 قد تعمل أداة الفلوت بشكل أفضل لأنها توفر مساحات أكبر للفلوت.
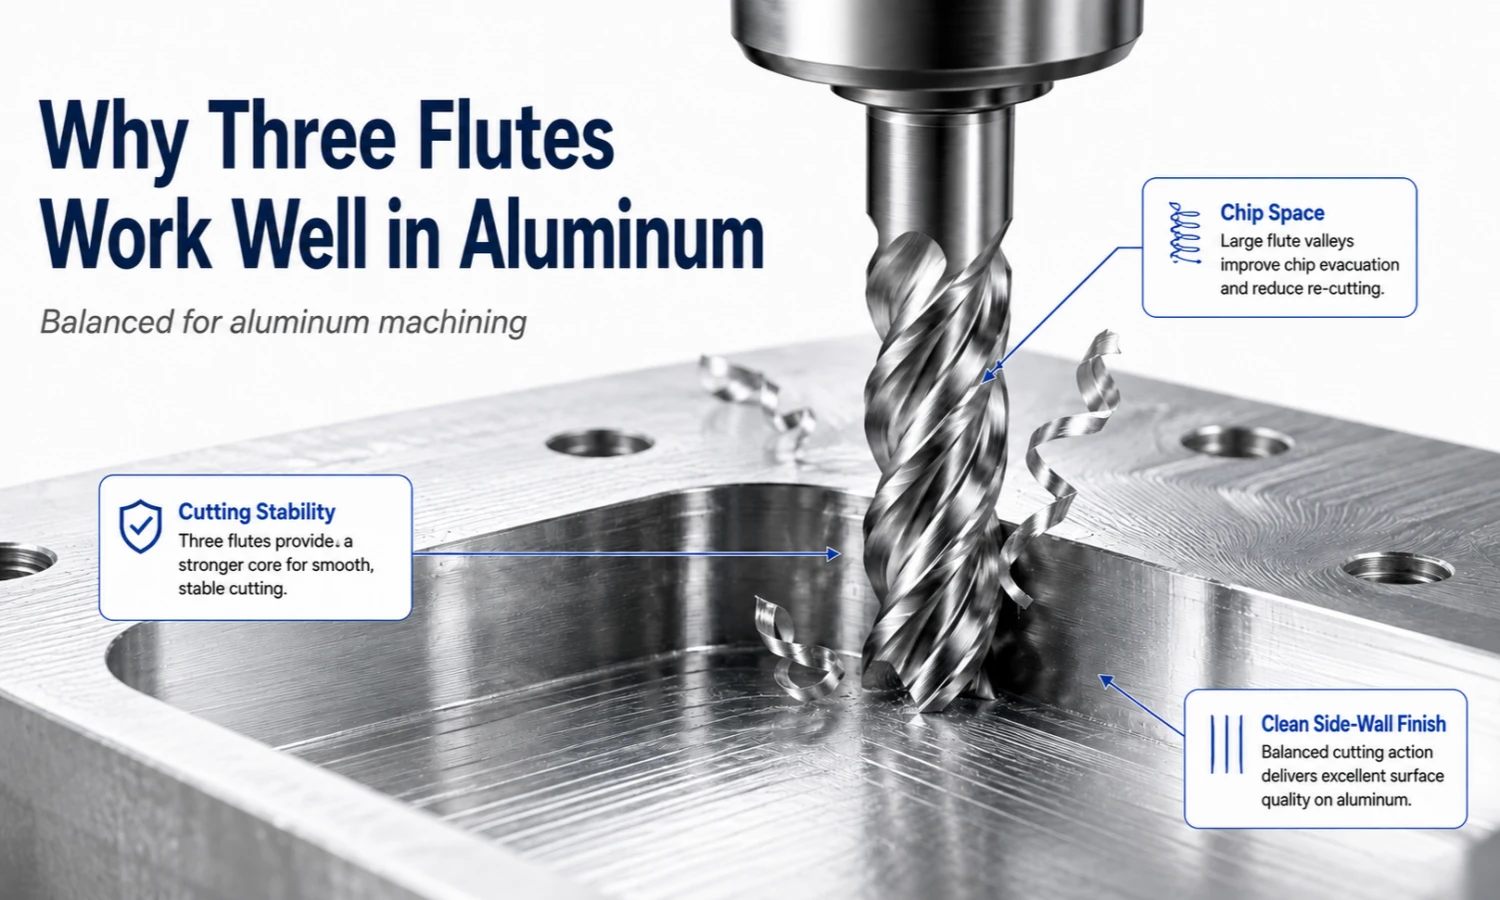
لماذا تعمل ثلاثة مزامير بشكل جيد في الألومنيوم
تساعد مساحة الفلوت على التحكم في رقائق الألومنيوم
غالبًا ما ينتج الألومنيوم رقائق كبيرة أو مستمرة. إذا بقيت هذه الرقائق داخل منطقة القطع, قد يتم إعادة كتابتها, جمع في المزامير, أو التمسك حافة القطع.
تحافظ أداة القطع ثلاثية الفلوت على مساحة مفيدة للرقاقة مع إضافة حافة قطع أخرى. لذلك, يمكنه إزالة الألومنيوم بكفاءة عند مسار الأدوات, المبرد, انفجار الهواء, سرعة, ودعم الأعلاف لإخلاء الرقاقة بشكل سلس.
لا يحل القاطع مشكلة التحكم الضعيف في الرقاقة بنفسه. المشاركة العميقة, تحميل مفرط للأداة, أو أن توصيل سائل التبريد الضعيف لا يزال من الممكن أن يتسبب في تعبئة الرقاقة.
نواة أقوى تدعم ثبات القطع
في تصاميم القاطع المماثلة, عادةً ما تؤدي إضافة مزمار ثالث إلى زيادة القسم الأساسي مقارنة بأداة ذات مزمارين. يمكن للنواة الأقوى أن تقلل من انحراف الأداة وتدعم مشاركة أكثر استقرارًا.
هذا مهم أثناء الطحن الجانبي, التنميط, and finishing. يمكن أن يساعد الانحراف الأقل في الحفاظ على هندسة الجدار وإنتاج سطح أكثر اتساقًا.
لكن, طول الأداة مهم أيضًا. يمكن أن يؤدي طول الناي الطويل أو البروز الزائد إلى تقليل الصلابة حتى عندما يكون للقاطع قلب قوي.
المزيد من التفاعل المتطور يمكن أن يحسن اللمسة النهائية
تعمل ميزة القطع الإضافية على زيادة عدد عمليات القطع لكل ثورة للأداة. نتيجة ل, يمكن للأداة أن تدعم لمسة نهائية أكثر سلاسة واتساقًا في ظل الظروف المناسبة.
نفد, حالة حامل, تغذية لكل سن, هندسة الحافة, ولا تزال صلابة الماكينة تؤثر على النتيجة النهائية. عدد الفلوت مهم, ولكنه جزء واحد فقط من نظام القطع.
رئيسي 3 تطبيقات مطحنة نهاية الفلوت
الطحن الجانبي والتنميط
يعد الطحن الجانبي والطحن الجانبي من الاستخدامات الشائعة لقاطع ثلاثي المزمار. هذه العمليات تحتاج إلى اتصال مستقر, هندسة الجدار دقيقة, وإزالة الرقائق التي تسيطر عليها.
تدعم الحافة الثالثة المشاركة المنتظمة مع قطعة العمل. في أثناء, مساحات الفلوت تترك مجالًا لرقائق الألومنيوم.
هذا المزيج يناسب الجدران المستقيمة, الملفات الشخصية الخارجية, ملامح داخلية, وحواف المكونات.
الشق الذي تسيطر عليه
A 3 يمكن لطاحونة نهاية الفلوت أن تقوم بعمل فتحات عندما يكون عمق الفتحة وظروف التحكم في الرقاقة مناسبة.
من أجل الشق الضحل أو المتحكم فيه, فهو يوفر توازنًا جيدًا بين إزالة المواد والاستقرار. لكن, تعمل الفتحة ذات العرض الكامل على وضع حواف القطع الثلاثة على اتصال بالمادة وتترك مساحة أقل للرقائق.
إذا بدأت الرقائق بالتجمع داخل فتحة عميقة, تقليل حمل القطع, تحسين تسليم المبرد أو الهواء, أو الانتقال إلى أ 2 قطع الناي.
طحن الجيب
تتطلب عملية الطحن الجيبية قطعًا مستقرًا ومسار أدوات فعالًا. يجب أن يقوم القاطع بإزالة المواد مع السماح للرقائق بمغادرة الجيب.
دخول منحدر, دخول حلزوني, أو يمكن أن يؤدي مسار الأدوات التكيفي إلى تقليل إعادة قطع الشريحة. على النقيض من ذلك, قد يؤدي الارتباط العدواني بالعرض الكامل إلى زيادة تحميل القاطع أو فخ الرقائق.
ولذلك فإن تصميم مسار الأدوات مهم بقدر أهمية عدد الفلوت.
نصف تشطيب وتشطيب
تعمل قواطع الفلوت الثلاثة أيضًا بشكل جيد مع أجزاء الألومنيوم شبه النهائية والتشطيب.
يمكن أن تدعم حافة القطع الإضافية جدرانًا أنظف وسطحًا أكثر تجانسًا من بعض الأدوات ذات الفلوتين. لذلك, يكون عدد الفلوت هذا مفيدًا عندما تكون جودة السطح أكثر أهمية من الحد الأقصى لحجم الشريحة.
ما هي المواد التي يمكن أ 3 قطع مطحنة نهاية الفلوت?
الألومنيوم وسبائك الألومنيوم
الألومنيوم هو التطبيق الرئيسي للعديد من الأدوات ذات المزامير الثلاثة. يجمع التصميم بين مساحة الرقاقة والصلابة اللازمة للطحن الجانبي, التنميط, جيب, and finishing.
قبل اختيار القاطع, مراجعة درجة الألومنيوم, عملية, عمق القطع, شكل رقاقة, طريقة التبريد, والانتهاء من الشرط.
النحاس والنحاس
يمكن لقاطع الكربيد ثلاثي المزمار أيضًا تصنيع النحاس والنحاس الأصفر عندما تتناسب هندسة الحواف وظروف القطع مع المادة.
تساعد حواف القطع الحادة والتحكم الجيد في الرقائق على تقليل النتوءات والحفاظ على جودة السطح. لكن, لا يتصرف النحاس والنحاس تمامًا مثل الألومنيوم, لذا فإن تصميم أداة واحدة قد لا يناسب كل درجة.
البلاستيك والمواد غير الحديدية الأخرى
يمكن أيضًا تشكيل بعض المواد البلاستيكية وغيرها من المواد غير الحديدية باستخدام أداة ثلاثية المزمار.
للمواد البلاستيكية, قد يصبح تراكم الحرارة وذوبان الرقائق مهمًا. لذلك, استخدم هندسة الأداة وطريقة التبريد التي تحافظ على منطقة القطع نظيفة.
المواد المركبة
قد يناسب القاطع ذو الفلوت الثلاثة المواد المركبة المختارة, لكن الهياكل المركبة تختلف على نطاق واسع. اتجاه الألياف, محتوى الراتنج, جودة الحافة, ومخاطر التصفيح يمكن أن تغير الشكل الهندسي المطلوب.
للتطبيقات المركبة, تأكد من هيكل المادة وهدف القطع قبل اختيار الأداة.
المشاكل الشائعة والفحوصات العملية
| مشكلة بالقطع | فحص عملي |
|---|---|
| تتجمع الرقائق داخل الفتحة | تقليل المشاركة, تحسين المبرد أو انفجار الهواء, أو النظر في أ 2 قطع الناي |
| الألومنيوم يلتصق بالحافة | تحقق من إخلاء الشريحة, تشحيم, هندسة الحافة, والمعالجة السطحية |
| الجدران الجانبية تبدو خشنة | تحقق من النفاذ, أداة المتراكمة, حالة حامل, يٌطعم, والمشاركة شعاعي |
| يحدث الثرثرة أو الاهتزاز | تقصير مدى وصول الأداة, تحسين لقط, والحد من المشاركة غير المستقرة |
| عمر الأداة غير متناسق | مراجعة النفاذ, إعادة قطع الرقاقة, تحميل القطع, المبرد, واختيار الأداة |
| نتوءات تبقى على الجزء | تحقق من حدة الحافة, ارتداء الأداة, اتجاه القطع, ومعلمات التشطيب |
لا تأتي هذه الأعراض دائمًا من عدد الفلوت. على سبيل المثال, لن يؤدي التغيير من مزمارين إلى ثلاثة مزامير إلى تصحيح الجريان الزائد أو حامل الأداة الضعيف.
ابدأ بالتحقق من الإعداد الكامل. ثم قم بضبط عدد الناي إذا كانت مساحة الشريحة, صلابة, أو تظل المشاركة المتطورة هي المشكلة الرئيسية.
متى يكون أ 3 الفلوت نهاية مطحنة خيار جيد?
اختر قاطعة ذات ثلاثة فلوت عندما:
- قطعة العمل مصنوعة من الألومنيوم أو مادة أخرى غير حديدية مناسبة
- تتضمن العملية الطحن الجانبي أو التنميط
- جودة الجدار مهمة
- - يشترط نصف تشطيب أو تشطيب
- A 2 أداة الناي لا توفر ما يكفي من الاستقرار
- أداة الفلوت الأعلى لا تترك مساحة كافية للرقاقة
- يمكن لمسار الأدوات وطريقة التبريد التحكم في إخلاء الشريحة
لا يعد القاطع الخيار الأفضل تلقائيًا لكل مهمة ألومنيوم. عمق القطع, المشاركة شعاعي, وصول الأداة, صلابة الآلة, وشكل الرقاقة يجب أن يوجه القرار النهائي.
متى يجب عليك اختيار عدد الناي آخر?
تتناسب أعداد الفلوت المختلفة مع المواد المختلفة, احتياجات التحكم في الرقاقة, وعمليات التصنيع. توفر المقارنة التالية مرجعًا سريعًا للاختيار.
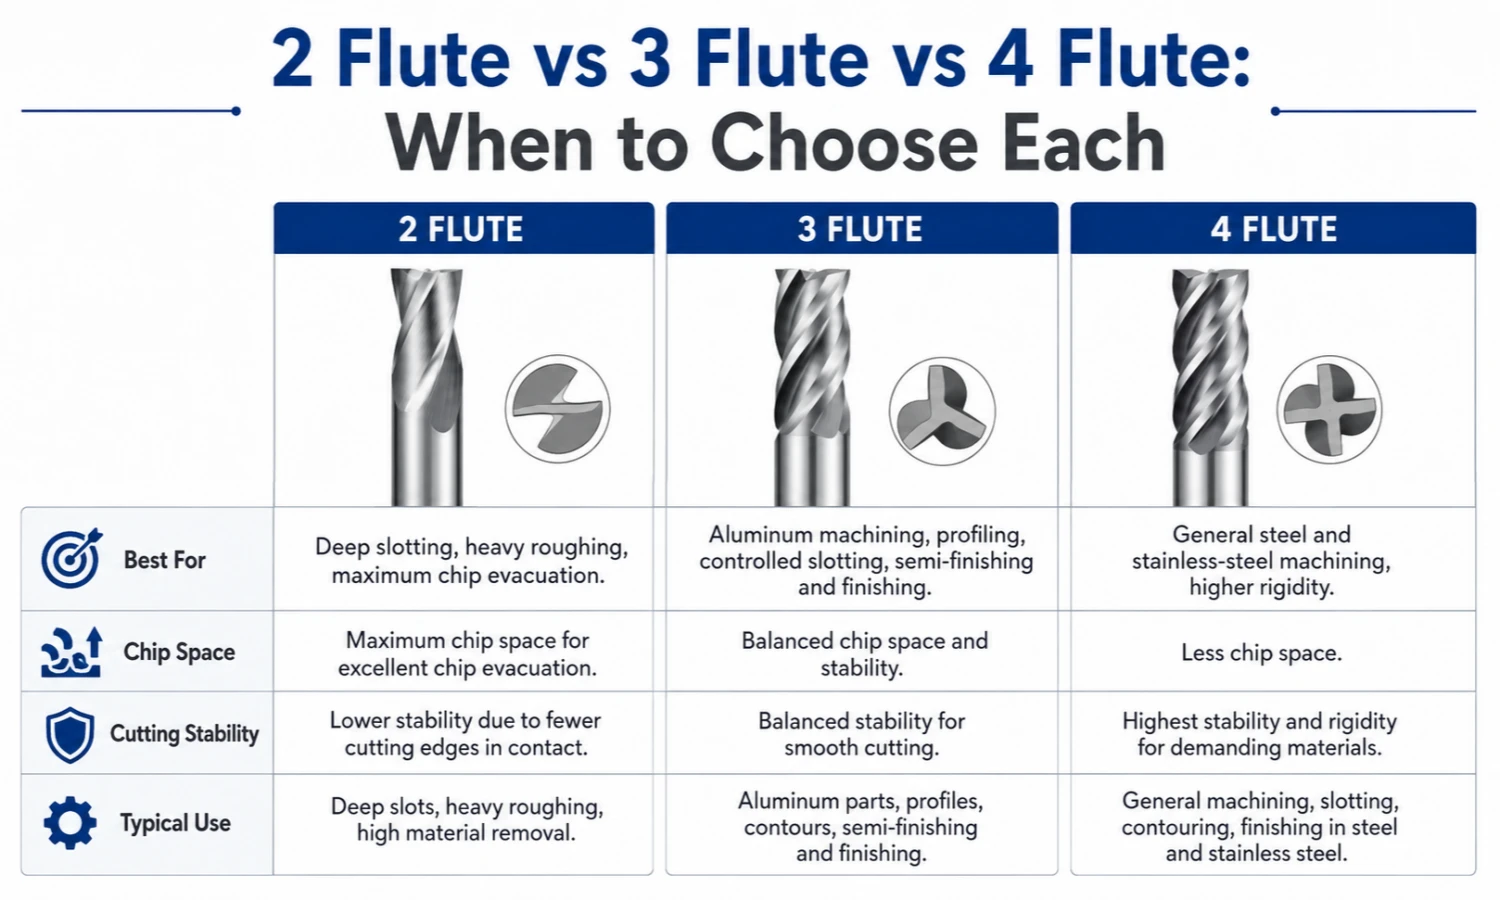
يختار 2 المزامير للتشقيب العميق والتخشين الثقيل
A 2 يوفر قاطع الفلوت مساحات أكبر للفلوت. غالبًا ما يكون الخيار الأفضل لـ:
- فتحة عميقة كاملة العرض
- تخشين الألمنيوم الثقيل
- أحمال شريحة كبيرة
- العمليات التي يكون فيها الحد الأقصى من إخلاء الشريحة هو الشاغل الرئيسي
تصبح أداة القطع ذات المزامير الثلاثة أكثر جاذبية عندما تكون جودة الجدار وثبات القطع أكثر أهمية.
للحصول على مقارنة مفصلة, اقرأ لدينا 2 الناي مقابل 3 مطحنة نهاية الفلوت لدليل الألومنيوم.
يمكنك أيضًا مشاهدة موقعنا 2 مطحنة نهاية الفلوت للتقطيع العميق وتخشين الألومنيوم.
يعتبر 4 المزامير للصلب والفولاذ المقاوم للصدأ
A 4 توفر أداة قطع الفلوت المزيد من حواف القطع وغالبًا ما تحتوي على نواة أقوى من أداة الفلوت السفلية. يتم اختياره بشكل شائع لتصنيع الفولاذ والفولاذ المقاوم للصدأ بشكل عام, حيث قد يكون حجم الرقاقة أقل والصلابة مهمة.
لكن, أربعة مزامير ليست أفضل تلقائيًا. الاختيار الصحيح يعتمد على المادة, شكل رقاقة, عمق القطع, والتشغيل.
لتطبيقات الصلب والفولاذ المقاوم للصدأ, عرض لدينا 4 مطاحن نهاية الفلوت.
كيفية الاختيار أ 3 مطحنة نهاية الفلوت
ابدأ بمادة قطعة العمل
أولاً, تحديد المادة والصف. ألمنيوم, نحاس, النحاس, البلاستيك, والمواد المركبة تنتج رقائق مختلفة ودرجات حرارة القطع.
تؤثر المادة على هندسة الحافة المطلوبة, surface treatment, وطريقة التحكم بالرقاقة.
مطابقة الأداة للعملية
مقبل, تحديد العملية الرئيسية.
قد تحتاج أداة القطع المستخدمة في الطحن الجانبي إلى طول مزمار وتصميم حافة مختلفين عن تلك المستخدمة في الشق, جيب, أو التشطيب.
تعمل المشاركة ذات العرض الكامل أيضًا على إنشاء متطلبات مختلفة للتحكم في الرقاقة من التشطيب الشعاعي الخفيف.
اختر الأبعاد المناسبة والوصول
تتضمن الأبعاد المهمة:
- قطر القطع
- طول الناي
- الطول الكلي
- قطر عرقوب
- طول الرقبة, عند الحاجة
استخدم أقصر طول الناي العملي والطول الإجمالي. يعمل الإعداد الأقصر عمومًا على تحسين الصلابة وتقليل الاهتزاز.
يمكن للأدوات بعيدة المدى الوصول إلى الميزات العميقة أو المقيدة. لكن, يزيد العبء الإضافي من خطر الانحراف, لذلك يجب أن تتطابق استراتيجية القطع مع الإعداد.
مراجعة هندسة الحواف ومعالجة الأسطح
يجب أن تتطابق هندسة الحواف والمعالجة السطحية مع المادة, عملية, حالة المبرد, خطر التصاق الرقاقة, وحياة الأداة المطلوبة.
للألمنيوم, تعتبر حواف القطع الحادة والتدفق السلس للرقائق ذات أهمية خاصة. يجب تحديد الخيار الصحيح للتطبيق بدلاً من اختياره فقط باسم الطلاء.
قم بتأكيد معلمات البدء للأداة الفعلية
لا يمكن أن تتناسب سرعة واحدة وقيمة تغذية واحدة مع كل قاطعة ذات ثلاثة فلوت.
قطر الأداة, طول الناي, تصميم الحافة, طلاء, درجة الشغل, صلابة الآلة, حامل, المبرد, العمق المحوري, والمشاركة الشعاعية كلها تؤثر على معلمات البداية.
لذلك, استخدم المعلمات المتوفرة لمواصفات الأداة المؤكدة. ابدأ بتجربة خاضعة للرقابة, ثم قم بمراجعة نموذج الشريحة, الانتهاء من السطح, تحميل المغزل, صوت, وارتداء القاطع.
الأسئلة المتداولة
ما هو 3 مطحنة نهاية الفلوت المستخدمة ل?
يتم استخدامه بشكل أساسي لعمليات الألمنيوم التي تتطلب إخلاء الرقاقة بشكل متحكم فيه, قطع مستقر, وجدران جانبية نظيفة.
يتم اختياره عندما تحتاج العملية إلى إخلاء الرقاقة والقطع المستقر.
عبارة عن أداة قطع ثلاثية الفلوت مناسبة للتحزيز العميق?
قد تعمل في فتحات تسيطر عليها, ولكنه ليس عادةً الخيار الأول للتقطيع العميق بالعرض الكامل.
تترك الفتحات العميقة مساحة أقل لخروج الرقائق. In that situation, أ 2 قطع الناي, مشاركة أخف, أو قد يوفر مسار أدوات مختلف تحكمًا أفضل في الشريحة.
لماذا يلتصق الألمنيوم بحافة القطع؟?
قد يلتصق الألومنيوم عندما لا تتم إزالة الرقائق بسرعة, التشحيم غير كاف, يتم ارتداء حافة القطع, أو أن هندسة الأداة لا تناسب المادة.
تحقق من سائل التبريد أو توصيل الهواء, إعادة قطع الرقاقة, تحميل القطع, حالة الحافة, والمعالجة السطحية.
يمكن لآلة قطع الفولاذ ذات الثلاثة فلوت?
يمكن تصميم قاطعة ثلاثية المزمار لتطبيقات فولاذية مختارة. لكن, العديد من الأدوات ذات الفلوت الثلاثة مخصصة بشكل أساسي للألمنيوم والمواد غير الحديدية.
لتصنيع الفولاذ العام والفولاذ المقاوم للصدأ, أ 4 قد توفر أداة الفلوت توازنًا أكثر ملاءمة بين الصلابة والعدد المتطور.
بحاجة الى 3 الفلوت نهاية مطحنة للألمنيوم?
لمواصفات المنتج, أبعاد مخصصة, هندسة, طلاء, وضع العلامات, وخيارات التعبئة والتغليف, عرض لدينا 3 الفلوت كربيد نهاية مطحنة مسطحة للألمنيوم.
إرسال المواد الشغل, عملية التصنيع, الأبعاد المطلوبة, كمية, وأي رسم متاح أو معلومات القطع الحالية.
أرسل الرسم الخاص بك بالبريد الإلكتروني, صور الأداة, أو متطلبات ل sales@cutterbest.com.