 Fresas de precisión,Herramientas de corte para el mecanizado CNC de todos los materiales

Paso a paso del molino de extremo de punta esférica Afecta directamente a la vieira teórica., o cúspide, a la izquierda entre pasadas de acabado adyacentes. Un paso más pequeño reduce esta altura residual geométrica, mientras que un paso más grande reduce la cantidad de pasadas necesarias para cubrir la misma área.
Sin embargo, No existe un porcentaje de paso universal que funcione para todas las operaciones de acabado.. Radio de herramienta, altura de vieira objetivo, geometría de la superficie, estrategia de CAM, comportamiento de la máquina, y la superficie final requerida influyen en el ajuste práctico.
Esta guía se centra en la geometría detrás de la altura del paso y del festón para que pueda calcular un punto de partida útil sin confundir la geometría teórica de la superficie con la rugosidad superficial medida..
Respuesta rápida: Paso escalonado de punta esférica y altura festoneada
Para una fresa de punta esférica completa con radio R y trayectorias adyacentes separadas por paso a paso s, la altura geométrica ideal del festón h sobre una superficie plana está:
Altura exacta del festón:
h = R − √(R²- (s/2)²)
Si ya conoces la altura máxima teórica de vieira que deseas, reorganice la fórmula para calcular el paso a paso:
Paso por encima de la altura objetivo del festón:
s = 2√(2Rh-h²)
Para pasos relativamente pequeños en comparación con el diámetro de la bola, una aproximación útil es:
Aproximación en pequeños pasos:
h ≈ s² / (8R)
La ecuación exacta describe el festón geométrico ideal entre pasadas paralelas con extremos de bola sobre una superficie plana.. No incluye dinámica de corte ni curvatura de la superficie de la pieza de trabajo..
Por lo tanto, Estos cálculos proporcionan un punto de partida geométrico en lugar de un acabado superficial medido garantizado..
¿Qué es el paso a paso en el fresado de punta esférica??
El paso a paso es la distancia lateral entre dos trayectorias adyacentes.. En acabado de punta esférica, controla qué tan cerca se superponen los pasos del cortador a medida que la herramienta se mueve a través de la superficie.
Un paso más grande deja una cúspide teórica más grande entre caminos adyacentes. En contraste, Reducir el paso reduce la festón teórica pero aumenta el número de pasadas necesarias para cubrir la misma área de mecanizado..
Paso a paso es diferente de paso a paso. Describe el espacio lateral entre trayectorias vecinas, mientras que el paso hacia abajo describe la profundidad entre los niveles de mecanizado.
Paso a paso como distancia y como porcentaje
Los sistemas CAM y las discusiones sobre mecanizado a menudo expresan el paso como una distancia absoluta o como un porcentaje del diámetro de la herramienta..
Para una fresa de punta esférica completa:
paso a paso % = (s / D) × 100%
dónde:
- s = distancia de paso
- D = diámetro de corte de punta esférica
- R = radio de la bola
- para un extremo de bola completo estándar, D = 2R
Por ejemplo, a 0.5 paso de mm con un cortador de punta esférica de Ø10 mm equivale:
0.5 / 10 × 100% = 5%
Sin embargo, este porcentaje es sólo otra forma de describir el espaciado de la trayectoria. Es no una recomendación universal.
A 5%, 10%, o 20% La transición puede producir alturas de festón teóricas muy diferentes cuando cambia el diámetro de la herramienta..
¿Qué son la altura de la vieira y la altura de la cúspide??
La altura del festón es la altura residual geométrica teórica que queda entre pasadas de corte adyacentes..
El término altura de la cúspide También se usa comúnmente para esta característica geométrica.. En esta guía, La altura del festón y la altura de la cúspide describen la altura residual creada entre las trayectorias de herramientas de punta esférica vecinas..
Para terminar los cálculos, las variables importantes son:
- radio de la herramienta;
- paso lateral;
- geometría de la superficie.
Una vieira teórica más pequeña normalmente crea un patrón de trayectoria geométrica más fino.. Sin embargo, La altura del festón no indica directamente la rugosidad superficial medida de la pieza terminada..
Esa distinción se vuelve especialmente importante cuando un dibujo de ingeniería especifica Ra.
Geometría de paso de punta esférica
La fórmula básica de paso de punta esférica proviene de una sección transversal a través de dos trayectorias de corte adyacentes en una superficie plana ideal..
Cada perfil de corte tiene radio R. La distancia entre los dos centros de trayectoria es s, entonces el punto medio está s/2 de cada centro de ruta. La altura restante sobre la superficie de referencia es la altura del festón. h.
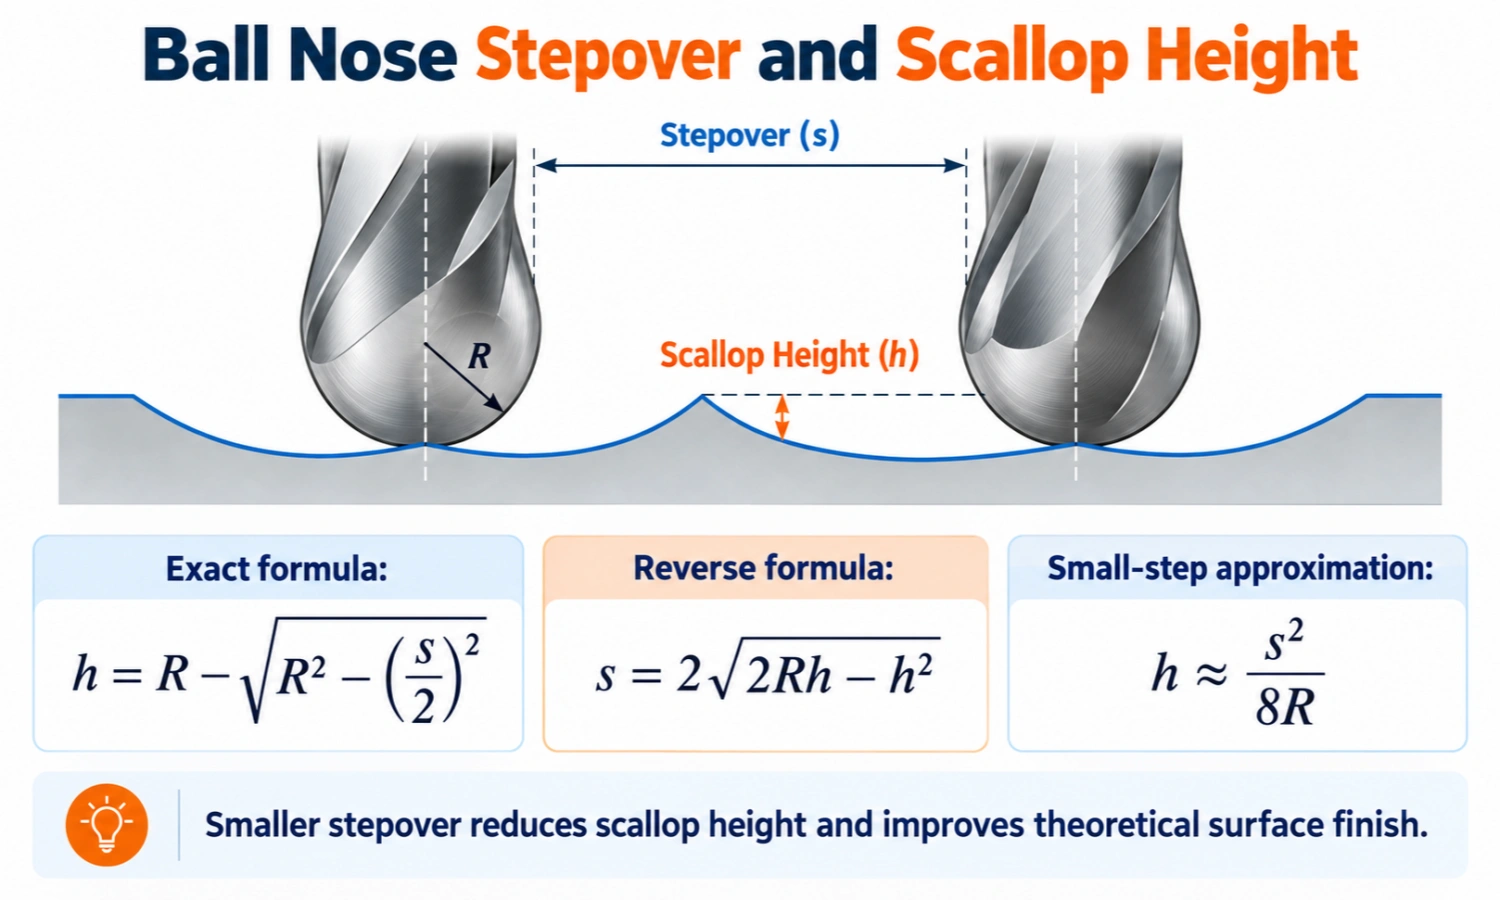
Fórmula exacta de la altura de la vieira
Para la geometría ideal:
h = R − √(R²- (s/2)²)
dónde:
- h = altura teórica de la vieira o de la cúspide;
- R = radio de punta esférica;
- D = diámetro completo de la punta esférica, donde D = 2R;
- s = espacio lateral entre trayectorias paralelas adyacentes.
Todas las dimensiones deben utilizar la misma unidad..
Para este modelo geométrico:
- R > 0
- 0 ≤ s ≤ 2R
Esta fórmula es exacta para el festón geométrico ideal entre pasadas paralelas con extremos de bola sobre una superficie plana.. Asume un perfil de bola ideal y no incluye descentramiento de herramienta., tener puesto, desviación, deformación del material, vibración, u otros efectos de corte.
Aproximación en pequeños pasos
Cuando el paso es pequeño en relación con el diámetro de la bola, la ecuación exacta se puede aproximar como:
h ≈ s² / (8R)
Este es un aproximación, no reemplaza la fórmula exacta.
Una forma útil de juzgar la aproximación es comparar el paso con el diámetro.:
s / re ≪ 1
A medida que aumenta el paso relativo, la aproximación subestima gradualmente la vieira geométrica exacta.
Por ejemplo, utilizando un Ø10 mm / Punta esférica R5 mm:
| Relación de paso | Vieira exacta | Aproximación | Subestimación |
|---|---|---|---|
| 10% de D | 25.063 µm | 25.000 µm | acerca de 0.25% |
| 20% de D | 101.021 µm | 100.000 µm | acerca de 1.01% |
Estos porcentajes ilustran error de aproximación matemática, No se recomienda mecanizar pasos a paso..
Por lo tanto, esta guía utiliza la ecuación exacta para cálculos trabajados y tablas de referencia.
Una limitación en las superficies 3D curvas
La ecuación de superficie plana no debe tratarse como un resultado exacto para cada contorno 3D..
Sobre una superficie curva, un paso plano fijo o XY no necesariamente produce una altura de vieira constante. La curvatura de la superficie local y el espaciado real de las trayectorias a lo largo de la superficie pueden cambiar la cúspide resultante..
Las estrategias CAM de vieira constante pueden controlar esto de manera más efectiva ajustando el espaciado de las trayectorias de acuerdo con la superficie..
Esta guía no intenta modelar matemáticamente la curvatura completa de la superficie en 3D.. En cambio, utilizar la ecuación de superficie plana como herramienta de planificación geométrica y verificar la estrategia CAM final en la geometría real de la pieza.
Cómo calcular el paso a partir de una altura de vieira objetivo
en terminar el trabajo, la pregunta inversa suele ser más útil:
Si conozco la altura teórica de la vieira que quiero, ¿Qué paso a paso debo usar??
Reordenando la ecuación exacta se obtiene:
s = 2√(2Rh-h²)
dónde:
- s = paso a paso calculado;
- R = radio de la bola;
- h = altura teórica objetivo de la vieira.
Para el modelo geométrico ideal:
0 ≤ h ≤ R
Si h representa un valor máximo de planificación, el paso a paso calculado proporciona el límite de espacio geométrico correspondiente bajo el modelo ideal de superficie plana. Sin embargo, no garantiza un Ra medido particular o una apariencia de superficie.
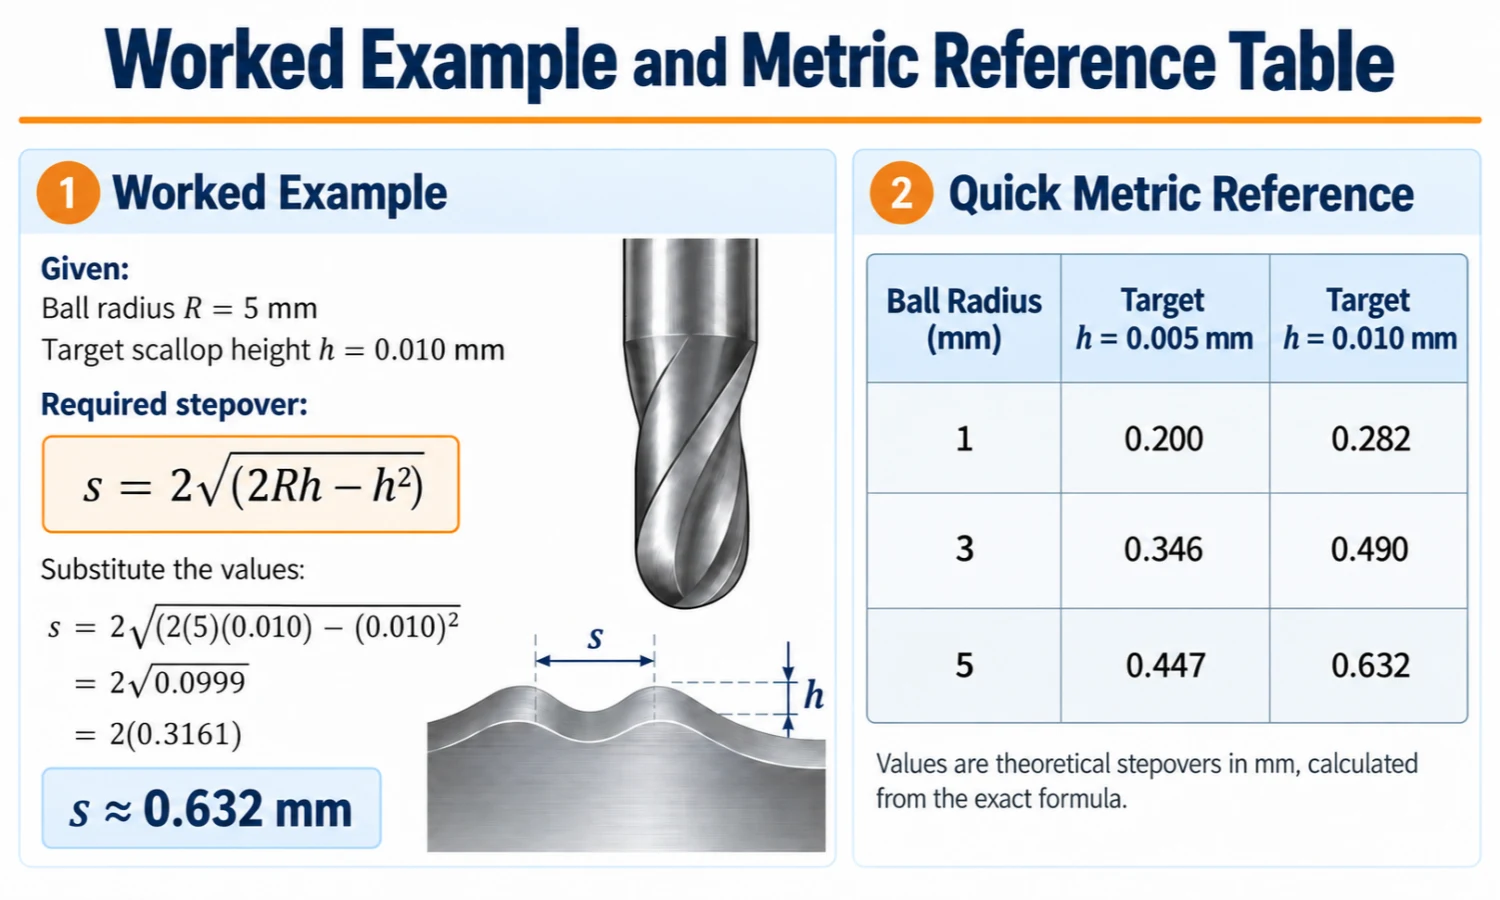
Ejemplo de métrica trabajada
Suponga que está planeando una pasada final con:
Diámetro de la punta de bola: Ø10mm
Radio de bola: R = 5 milímetro
Vieira teórica objetivo: h = 0.01 milímetros = 10 µm
Usar:
s = 2√(2Rh-h²)
Sustituir los valores:
s = 2√(2 × 5 × 0.01 − 0,01²) = 2√0.0999 ≈ 0.632 milímetro
Por lo tanto:
Paso a paso calculado ≈ 0.632 milímetro
Como porcentaje del cortador de Ø10 mm:
0.632139 / 10 × 100 ≈ 6.32%
Entonces el paso a paso calculado es aproximadamente:
0.632 milímetro, o 6.32% del diámetro de la herramienta.
Este 6.32% El valor es el resultado matemático de este ejemplo.. Es no es un paso a paso recomendado universalmente.
Asimismo, una altura teórica de vieira de 10 µm no significa que la superficie mecanizada tendrá Real academia de bellas artes 10 µm.
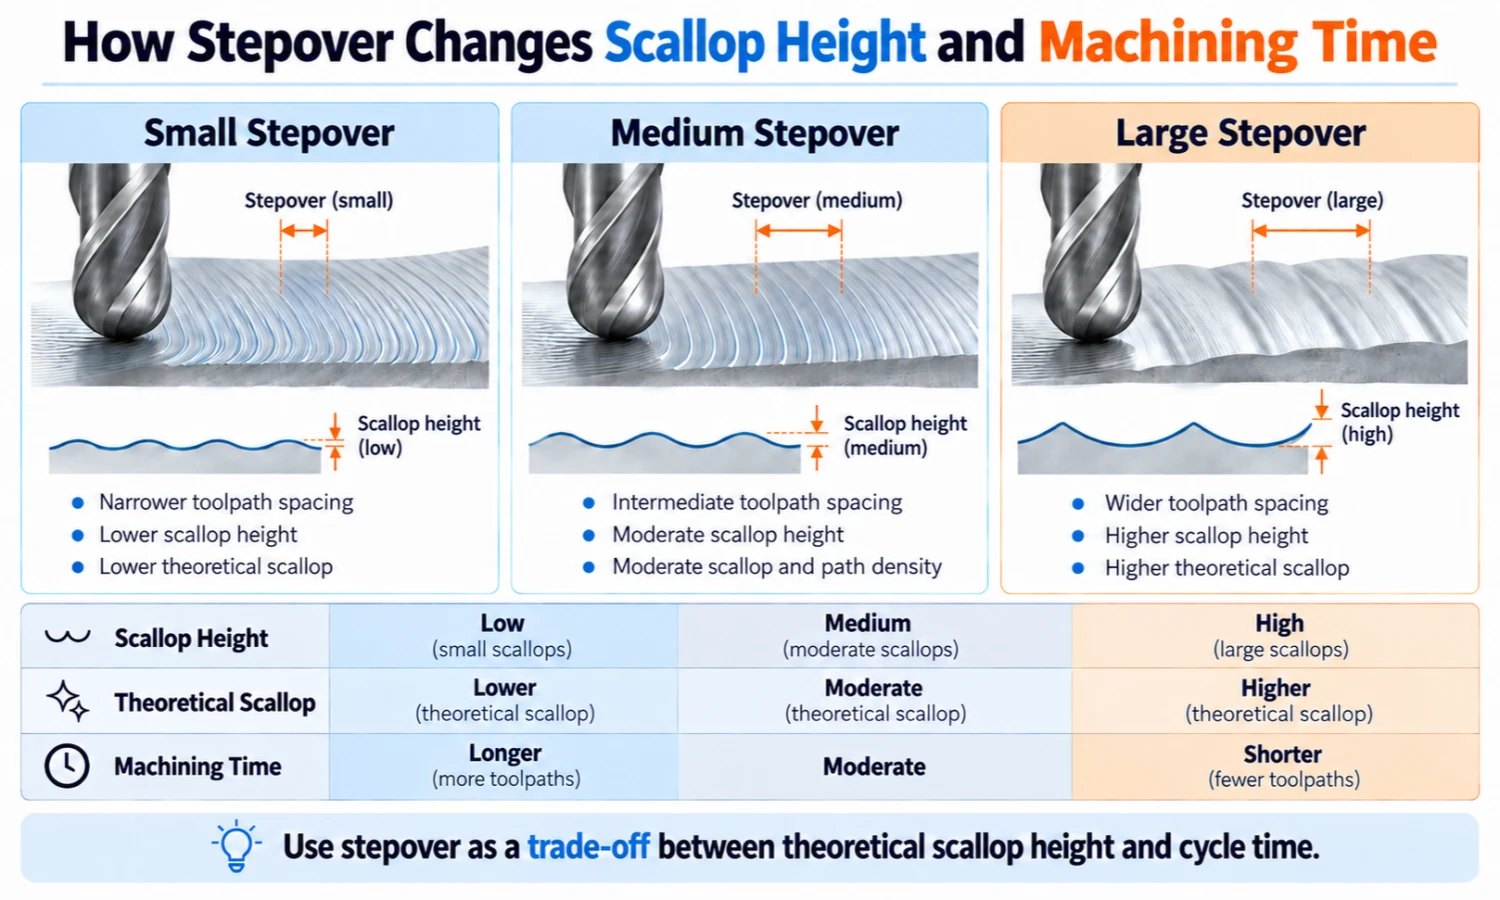
Tabla de referencia de altura de festón y paso métrico
Las siguientes tablas utilizan el fórmula exacta de la altura de la vieira.
Son ejemplos de cálculo geométrico más que recomendaciones universales de mecanizado.
Mismo tamaño de herramienta, Diferentes pasos
Esta primera comparación mantiene la herramienta fija en Ø10mm / R5mm para que puedas ver el efecto directo de cambiar el paso a paso.
| Diámetro de la herramienta / Radio | paso a paso | paso a paso % de D | Altura exacta del festón |
|---|---|---|---|
| Ø10 / R5 | 0.25 milímetro | 2.50% | 1.563 µm |
| Ø10 / R5 | 0.50 milímetro | 5.00% | 6.254 µm |
| Ø10 / R5 | 0.75 milímetro | 7.50% | 14.082 µm |
| Ø10 / R5 | 1.00 milímetro | 10.00% | 25.063 µm |
1 µm = 0.001 milímetro.
Observe que la altura del festón no aumenta linealmente con el paso. Duplicar el paso aumenta el residual geométrico en más de dos veces.
Por lo tanto, cambios relativamente pequeños en el paso final pueden producir cambios significativos en la altura teórica de la cúspide.
El mismo paso absoluto, Diferentes radios de bola
La siguiente comparación sostiene paso absoluto en 0.50 milímetro y cambia el radio de la herramienta.
| Diámetro de la herramienta / Radio | paso a paso | paso a paso % de D | Altura exacta del festón |
|---|---|---|---|
| Ø4 / R2 | 0.50 milímetro | 12.50% | 15.687 µm |
| Ø6 / R3 | 0.50 milímetro | 8.33% | 10.435 µm |
| Ø8 / R4 | 0.50 milímetro | 6.25% | 7.820 µm |
| Ø12 / R6 | 0.50 milímetro | 4.17% | 5.211 µm |
Esta comparación se basa intencionalmente en la misma distancia absoluta de paso.
No lo interpretes como una comparación al mismo porcentaje de paso..
Cómo el radio de la punta esférica afecta la altura del festón
El radio de la bola cambia la relación geométrica entre pasadas de acabado adyacentes..
Al misma distancia absoluta de paso, un radio de bola mayor produce una altura de vieira teórica más baja.
Por ejemplo, la tabla de arriba usa el mismo 0.50 paso a paso de mm para R2, R3, R4, y herramientas R6. A medida que aumenta el radio, la cúspide calculada se vuelve progresivamente más pequeña.
Lo contrario también es útil al planificar un acabado.:
Para la misma altura teórica de vieira objetivo, un radio de bola mayor permite un paso absoluto mayor.
Sin embargo, Esto no significa que el cortador más grande disponible sea automáticamente la mejor opción..
El diámetro y el radio de la herramienta aún deben ajustarse a la geometría de la pieza, caries, curvatura local, condiciones de acceso, y otros requisitos de mecanizado.
Para factores de selección de herramientas más amplios, ver Cómo elegir una fresa de punta esférica.
Cómo el paso de fresado de punta esférica afecta la altura del festón y el tiempo de mecanizado
Reducir el paso reduce la altura teórica del festón, pero también aumenta el número de trayectorias necesarias para cubrir la misma superficie.
Esto crea una de las principales compensaciones del acabado..
Comparación de tiempos de mecanizado paso a paso, festón y mecanizado
| Cambio de paso | Vieira Teórica | Pasadas finales | Tendencia del tiempo de ciclo |
|---|---|---|---|
| aumentar el paso a paso | Más alto | Menos | Generalmente más corto |
| Disminuir paso a paso | Más bajo | Más | Generalmente más largo |
Para la misma área de mecanizado y una estrategia de trayectoria comparable, Reducir el paso por encima generalmente aumenta el número de pasadas de acabado..
Sin embargo, No asuma que reducir a la mitad el paso a paso siempre duplicará el tiempo del ciclo..
Por qué el tiempo de mecanizado no se adapta perfectamente con el paso a paso
El tiempo de ciclo real depende de algo más que el número de pasadas adyacentes..
Otros factores incluyen:
- geometría del área de mecanizado;
- longitud real de la trayectoria de herramienta;
- estrategia de trayectoria;
- movimientos de enlace;
- aceleración y desaceleración;
- recorte de límites;
- camino se superpone;
- movimientos de retracción y retorno;
- regiones de mecanizado de restos;
- movimiento de la máquina.
Por lo tanto, Los cálculos de vieiras pueden ayudarle a comprender el equilibrio entre la densidad de la superficie y la densidad del camino., pero la simulación CAM ofrece una mejor estimación del tiempo de ciclo real.
La altura del festón no es la rugosidad de la superficie Ra
Una de las distinciones más importantes en el acabado de punta esférica es:
La altura de vieira calculada no es la misma que la rugosidad superficial medida Ra.
La ecuación de festón predice un residual geométrico ideal entre trayectorias adyacentes.
Real academia de bellas artes, por el contrario, Mide la media aritmética de las desviaciones en un perfil de superficie real en condiciones de medición definidas..
Una pequeña cúspide calculada puede contribuir a un patrón de trayectoria geométrica más suave, pero no garantiza un Ra medido específico.
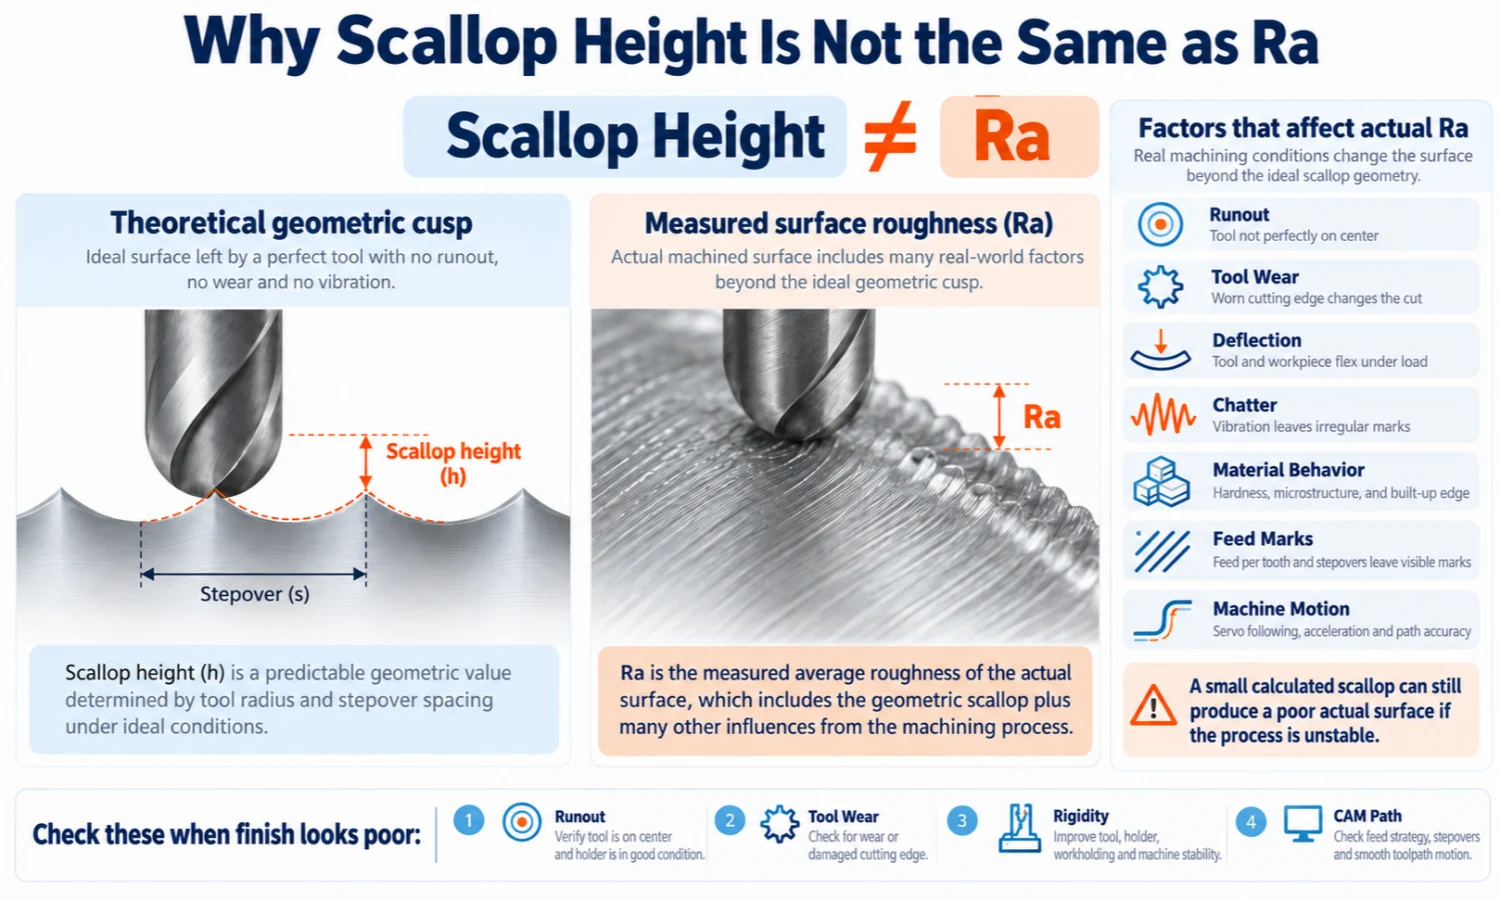
Altura de festón geométrica frente a Ra medida
La altura teórica de la vieira depende principalmente de:
- radio de la bola;
- paso a paso;
- la relación geométrica entre caminos adyacentes;
- geometría de superficie local.
La rugosidad superficial medida también puede depender de:
- agotamiento de la herramienta;
- desgaste de herramientas;
- deflexión de la herramienta;
- castañeteo o vibración estructural;
- estabilidad de sujeción;
- comportamiento material;
- Adhesión del material o borde acumulado.;
- recorte de viruta;
- marcas de superficie relacionadas con la alimentación;
- movimiento de la máquina;
- interpolación de trayectoria;
- curvatura de la superficie local;
- dirección de medición y método de medición.
Por esta razón, No existe una regla universal como:
Ra = altura de la vieira / 4
que puede convertir de manera confiable una festoneada teórica de punta esférica en el valor Ra de una superficie mecanizada real.
Los perfiles de superficie idealizados específicos pueden tener relaciones de rugosidad matemáticas, pero esas relaciones no deben tratarse como conversiones universales para el mecanizado real..
Por qué la superficie aún puede verse pobre con una pequeña vieira calculada
Una pequeña cúspide calculada sólo le indica que la geometría de trayectoria transversal ideal esta bien.
Si la superficie real todavía muestra marcas visibles o una textura inconsistente, El problema dominante puede estar en otra parte..
| Observación de superficie | Posible causa | Qué comprobar |
|---|---|---|
| Crestas regulares entre pasos adyacentes. | El paso es grande en relación con la cúspide geométrica objetivo. | Radio de herramienta, paso a paso, y calculado h |
| Marcas desiguales a pesar de una pequeña h calculada | Sin, desgaste de herramientas, desviación, o inestabilidad de la configuración | Herramienta, titular, sujeción de piezas, y configuración |
| Marcas de vibración repetidas | Chatter o inestabilidad estructural | Máquina, titular, saliente de la herramienta, y estabilidad de la configuración |
| Manchar o rasgar | Adhesión de materiales, condición de borde, o problema con las condiciones de corte | Condición de la herramienta y respuesta de la pieza de trabajo. |
| Marcas direccionales a lo largo de la trayectoria | Textura de superficie relacionada con la alimentación | Distinguir las marcas a lo largo del camino de las vieiras en el camino transversal |
| Terminar los cambios en una superficie 3D. | Curvatura local o cambios reales en el espaciamiento de trayectorias | Geometría de superficie y estrategia de trayectoria de herramienta CAM |
El propósito de esta tabla es identificar si el problema es principalmente geométrico o si otro factor de mecanizado merece atención..
RPM detalladas, velocidad de corte, avance por diente, carga de chip, diámetro de corte efectivo, y la compensación de velocidad pertenecen a un análisis separado de avances y velocidades..
Cómo elegir un paso práctico con punta esférica
Una práctica fresadora de punta esférica comienza con la geometría, pero el ajuste final también depende de las condiciones reales de mecanizado..
Utilice el siguiente proceso en lugar de aplicar un porcentaje universal.
Paso 1: Identificar el requisito de acabado real
Primero determine qué requiere realmente el dibujo o proceso..
Por ejemplo, el requisito podría implicar:
- medido Ra;
- calidad visual de la superficie;
- cúspide visible permitida;
- material restante antes de pulir;
- requisitos dimensionales o de forma.
No trate automáticamente un valor Ra específico como la altura de vieira objetivo.
Describen cosas diferentes.
Paso 2: Identificar el radio de la punta esférica
Confirme el diámetro y el radio de la bola utilizados para la operación de acabado..
Para una punta esférica completa estándar:
R = D / 2
El radio afecta directamente la relación entre el paso y la altura teórica de la cúspide..
Paso 3: Seleccione un objetivo de planificación para la altura teórica del festón
Elija un valor de vieira teórico que desee utilizar como objetivo de planificación geométrica.
Este valor no es automáticamente el mismo que el requisito final de Ra..
En cambio, Ayuda a establecer el espacio entre las rutas antes de la validación del mecanizado..
Paso 4: Calcular el paso a paso
Usar:
s = 2√(2Rh-h²)
para calcular el paso a paso ideal correspondiente en una superficie plana.
Mantener todos los valores en la misma unidad..
Paso 5: Verifique la geometría de la superficie y la estrategia CAM
Próximo, considerar si la superficie es plana, suavemente curvado, cóncavo, convexo, o de otra manera complejo.
Un paso plano fijo no garantiza una altura de cúspide constante en una superficie 3D.
Cuando sea apropiado, revise los controles de trayectoria de herramienta basados en superficie o de vieira constante CAM en lugar de confiar solo en un valor de espaciado XY.
Paso 6: Verifique la compensación del tiempo del ciclo y valide la superficie
Finalmente, Evaluar cómo el espaciado seleccionado afecta la densidad de la ruta y el tiempo de mecanizado..
Luego valide el resultado en las condiciones reales de mecanizado..
Dependiendo del requisito, la validación puede incluir:
- un corte de prueba;
- inspección visual de la superficie;
- inspección dimensional;
- medición de rugosidad superficial.
El cálculo le brinda un punto de partida de ingeniería consistente. El mecanizado real confirma si ese punto de partida cumple con los requisitos de la pieza..
Preguntas frecuentes
¿Qué paso a paso debo usar con una fresa de punta esférica??
No existe un porcentaje de paso único que se adapte a todas las operaciones de acabado con punta esférica.. Comience con el radio de la herramienta y una altura de vieira teórica objetivo., calcular el paso correspondiente, luego verifique la geometría de la superficie, compensación del tiempo de mecanizado, y acabado real.
¿Cómo calculo el paso de fresado de punta esférica desde una altura de vieira objetivo??
Usar:
s = 2√(2Rh-h²)
dónde R es el radio de la bola y h es la altura teórica objetivo de la vieira. La fórmula se aplica al modelo geométrico ideal de superficie plana y no garantiza por sí sola una rugosidad superficial medida..
¿La altura de la cúspide es la misma que la altura del festón??
En discusiones sobre acabado de punta esférica, Ambos términos comúnmente describen la altura residual teórica entre trayectorias adyacentes.. La terminología puede variar entre los sistemas CAM y las referencias técnicas., entonces el punto importante es confirmar qué valor geométrico representa el software o cálculo.
¿Se puede convertir la altura de la vieira directamente a Ra??
No se aplica ninguna conversión universal a superficies mecanizadas reales.. La altura del festón describe la geometría ideal de la trayectoria de herramienta, mientras que Ra medido también refleja la condición de la herramienta, sin, vibración, respuesta material, movimiento de la máquina, dirección de medición, y otros factores.
¿Siempre es mejor un paso más pequeño??
No necesariamente. Un paso más pequeño reduce la vieira teórica y aumenta la densidad del camino, pero también tiende a aumentar el tiempo de mecanizado. Una vez que otros factores dominan la condición real de la superficie, reducir aún más el paso a paso puede proporcionar poca mejora práctica.
¿Un paso constante produce una altura de festón constante en una superficie 3D??
No necesariamente. Un paso plano fijo o XY puede producir diferentes alturas de cúspides a medida que cambian la curvatura de la superficie local y el espaciamiento real de la trayectoria de la superficie.. Una estrategia CAM de vieira constante puede ajustar el espaciado para controlar este efecto de forma más directa.
Elija la fresa de punta esférica adecuada para su aplicación
Una vez que haya identificado el radio de herramienta requerido, dimensiones, y estrategia teórica de acabado, El siguiente paso es seleccionar una fresa que se ajuste a la pieza real y a las condiciones de mecanizado..
Ver cortadorMejor Fresas de punta esférica para opciones de herramientas con extremo de bola estándar y personalizadas.
Para obtener una guía más amplia para la selección de herramientas, ver Cómo elegir una fresa de punta esférica.
También están disponibles series de productos estándar relacionados:
2 Molino de extremo de punta esférica de flauta.
4 Molino de extremo de punta esférica de flauta.
Si necesita ayuda para hacer coincidir el radio de la bola, dimensiones del cortador, o configuración de herramientas para su aplicación, correo electrónico ventas@cutterbest.com o comuníquese con CutterBest en WhatsApp para selección técnica y soporte de cotización.