 قواطع الطحن الدقيقة,أدوات القطع لتصنيع كل مادة باستخدام الحاسب الآلي
عند مقارنة أ 2 الناي مقابل 3 مطحنة نهاية الفلوت للألمنيوم, ابدأ بعملية التصنيع.
اختر مطحنة نهاية ذات فلوتين عند الشق العميق, التخشين الثقيل, أو ارتفاع حجم الشريحة يجعل إخلاء الشريحة هو الشاغل الرئيسي. توفر مساحات الفلوت الأكبر حجمًا لرقائق الألومنيوم مساحة أكبر لمغادرة منطقة القطع.
اختر مطحنة نهاية ذات 3 فلوت عند جودة الجدار الجانبي, استقرار الملف الشخصي, نصف تشطيب, أو التشطيب يهم أكثر. يمكن أن توفر حافة القطع الإضافية مشاركة أكثر اتساقًا وصلابة أفضل في تصميم قاطع قابل للمقارنة.
لا يناسب عدد الفلوت كل أعمال الألومنيوم. عمق الفتحة, المشاركة شعاعي, وصول الأداة, حالة حامل, المبرد أو انفجار الهواء, مسار الأدوات, ومتطلبات السطح يمكن أن تغير الاختيار النهائي.
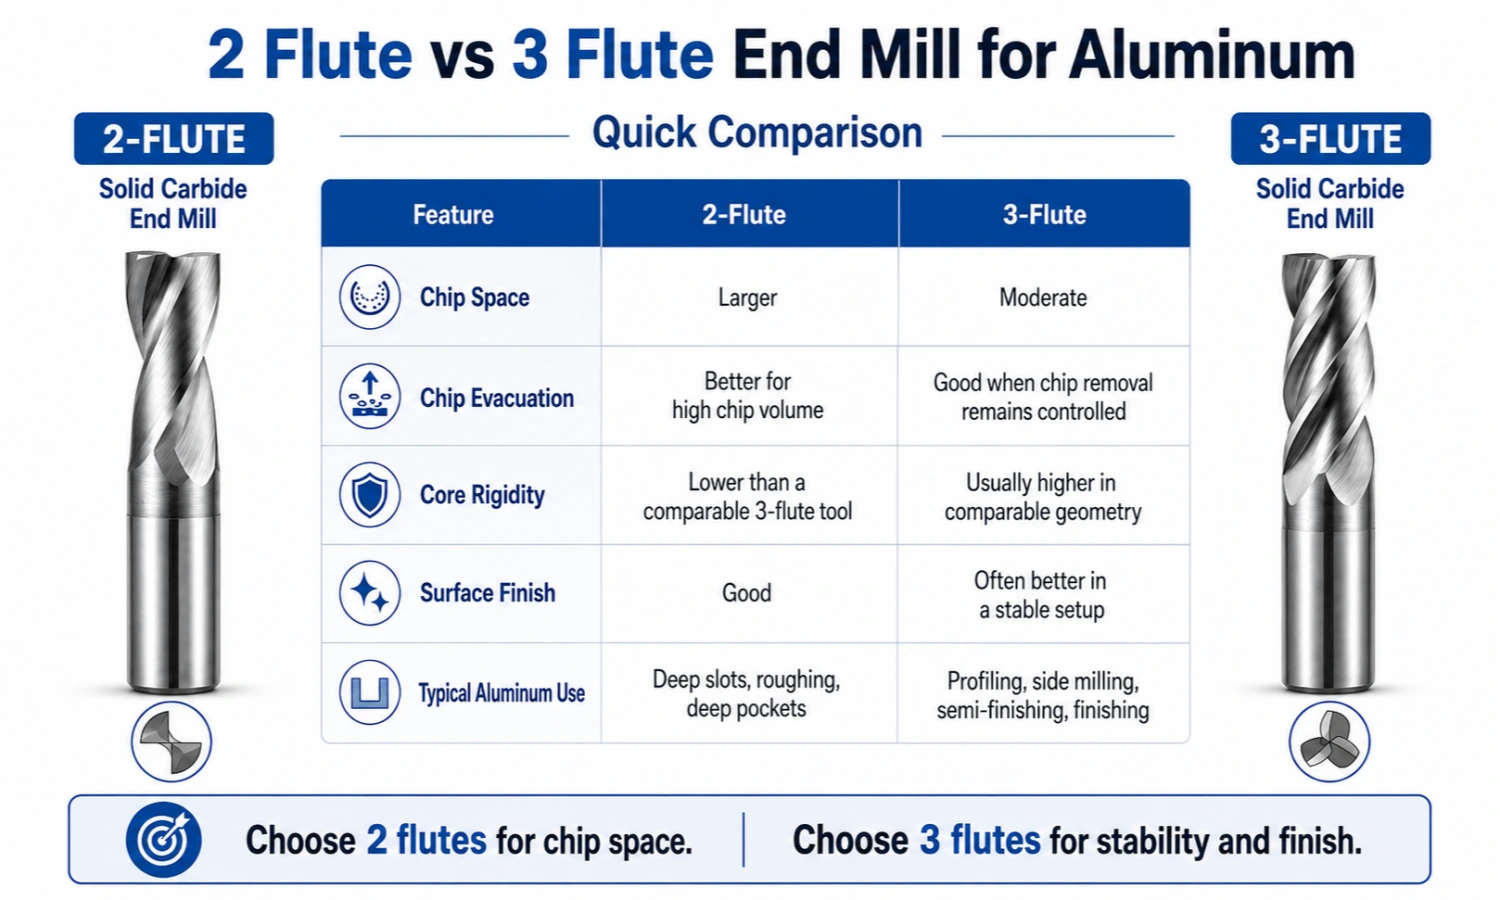
Quick Comparison: 2 الفلوت مقابل 3 الفلوت نهاية مطحنة للألمنيوم
| عامل الاختيار | 2-مطحنة نهاية الفلوت | 3-مطحنة نهاية الفلوت |
|---|---|---|
| مساحة الرقاقة | أكبر | معتدل |
| إخلاء الشريحة | أفضل لحجم رقاقة عالية | جيد عندما تظل عملية إزالة الرقاقة تحت السيطرة |
| الصلابة الأساسية | أقل من أداة مماثلة ذات 3 فلوت | عادة ما تكون أعلى في الهندسة المماثلة |
| فتحة عميقة كاملة العرض | يفضل عادة | مناسبة في ظل ظروف خاضعة للرقابة |
| التخشين الثقيل | يفضل عادة | أفضل للإزالة المعتدلة |
| الطحن الجانبي | مناسب | يفضل في كثير من الأحيان |
| الانتهاء من السطح | Good | غالبًا ما يكون أفضل في الإعداد المستقر |
| الاستخدام النموذجي للألمنيوم | فتحات عميقة, التخشين, جيوب عميقة | التنميط, طحن الجانب, نصف تشطيب, التشطيب |
يختار 2 المزامير عندما تكون مساحة الرقاقة والإزالة الآمنة للرقاقة هي الأولويات. يختار 3 المزامير عند قطع الاستقرار, جودة الجدار الجانبي, والتشطيب المحتمل يهم أكثر.
هذه هي البداية التوصيات, ليست قواعد ثابتة. لا يزال إعداد المعالجة الكامل يؤثر على النتيجة.
لماذا يهم عدد الناي في تصنيع الألومنيوم
مساحة الرقاقة وإخلاء الرقاقة
الألومنيوم غالبا ما ينتج كميات كبيرة, ناعم, أو رقائق مستمرة. عندما تبقى هذه الرقائق داخل فتحة أو جيب, قد يقوم القاطع بإعادة قصها. قد تلتصق الرقائق أيضًا بحافة القطع أو تخدش سطح الآلة.
توفر المطحنة النهائية ذات الفلوتين مساحات أكبر للفلوت. يتعامل عادةً مع حجم الرقاقة العالية بسهولة أكبر من قاطعة ذات 3 فلوت مماثلة.
تصبح هذه الميزة مهمة في الفتحات العميقة ذات العرض الكامل والجيوب المغلقة, حيث يكون للرقائق مساحة محدودة للهروب.
لا تزال أداة الفلوت الثلاثة توفر مساحة مفيدة للرقاقة. لكن, مسار الأدوات, المبرد, انفجار الهواء, ويجب أن تساعد عملية القطع الرقائق على مغادرة منطقة القطع.
الصلابة الأساسية وانحراف الأداة
في تصاميم قابلة للمقارنة, غالبًا ما يحتوي القاطع ثلاثي الفلوت على مادة أساسية أكثر من القاطع ثنائي الفلوت. يمكن للقلب الأقوى أن يقلل من انحراف الأداة أثناء الطحن الجانبي والتنميط.
يساعد الانحراف السفلي القاطع في الحفاظ على موضع جدار أكثر اتساقًا. قد يؤدي أيضًا إلى تحسين دقة الملف الشخصي وتقليل تباين الجدار المرئي.
لا يمكن لعدد الفلوت تصحيح الإعداد الضعيف. الوصول المفرط للأداة, نفاذ حامل, لقط سيئة, أو أن ظروف الماكينة غير المستقرة من الممكن أن تتسبب في حدوث تغييرات في الثرثرة والأبعاد.
استخدم أقصر طول عملي للأداة وإمساك الأداة بشكل ثابت قبل الاعتماد على عدد الفلوت لتحسين النتيجة.
مشاركة متطورة وتشطيب سطحي
تقوم الطاحونة الطرفية ذات 3 مزامير بإنشاء ثلاث عمليات قطع في كل دورة بدلاً من اثنتين.
في ظل ظروف مستقرة, يمكن أن تدعم المشاركة الإضافية جدرانًا جانبية أكثر سلاسة وتشطيبًا أكثر اتساقًا. هذا هو أحد أسباب اختيار قواطع الفلوت الثلاثة في كثير من الأحيان للتوصيف, نصف تشطيب, and finishing.
السطح النهائي يعتمد أيضًا على:
- تغذية لكل سن
- نفاذ الأداة
- هندسة الحافة
- ارتداء الأداة
- حالة الحامل
- صلابة الآلة
- المشاركة الشعاعية
- تسليم المبرد أو الهواء
قد يؤدي ارتفاع عدد الفلوت إلى تحسين إمكانية التشطيب, لكنه لا يضمن نتيجة سطحية محددة.
متى يتم اختيار مطحنة نهاية ذات فلوتين للألمنيوم
فتحة عميقة كاملة العرض
اختر مطحنة نهاية ذات فلوتين عندما تكون الفتحة عميقة, مطلوب مشاركة كاملة العرض, والرقائق لديها مساحة محدودة للهروب.
أثناء الشق بالعرض الكامل, يظل كلا جانبي القاطع منخرطين في المادة. يجب أن تنتقل الرقائق عبر المزامير قبل مغادرة الفتحة.
يوفر التصميم ذو الفلوتين مساحة أكبر لتدفق الرقائق. عادةً ما يكون هذا هو خيار البدء الأكثر أمانًا عندما تمثل تعبئة الرقائق مخاطر أعلى.
يظل سائل التبريد أو انفجار الهواء مهمًا. لا يمكن للقاطع ذو الفلوتين التعويض عن المشاركة المفرطة أو إزالة الرقاقة الضعيفة.
التخشين الثقيل وحجم الرقائق العالي
يختار 2 المزامير عندما يكون حجم الرقاقة المرتفع والإخلاء الآمن للرقاقة أكثر أهمية من تشطيب الجدار النهائي.
التخشين الثقيل يزيل المزيد من المواد وينتج المزيد من الرقائق. يمكن أن تقلل مساحات الفلوت الأكبر من خطر إعادة قطع الرقاقة وانسداد الفلوت.
يجب أن يظل القاطع مطابقًا للآلة, حامل, طول الأداة, وحمل القطع. المشاركة المفرطة يمكن أن تفرط في تحميل أي قاطعة.
طحن الجيب العميق
يمكن للجيوب العميقة والمغلقة أن تحبس الرقائق حول الأداة. غالبًا ما تكون الطاحونة النهائية ذات الفلوتين خيارًا عمليًا للبدء في هذه الظروف.
دخول منحدر, دخول حلزوني, أو يمكن أن يؤدي مسار الأدوات التكيفي إلى تقليل مشاركة القطع. يمكن أيضًا أن يؤدي انفجار الهواء القوي أو سائل التبريد إلى تحريك الرقائق بعيدًا عن الجزء السفلي من الجيب.
للتقطيع العميق, التخشين, وتصنيع الألمنيوم عالي الحجم, عرض لدينا 2 مطحنة نهاية الفلوت.
متى يتم اختيار مطحنة نهاية ذات 3 فلوت للألمنيوم
الطحن الجانبي والتنميط
اختر مطحنة نهاية ذات 3 مزامير عندما يكون القطع الجانبي المستقر وجودة الجدار المتسقة أكثر أهمية من الحد الأقصى لمساحة الفلوت.
أثناء الطحن الجانبي, فقط جزء من قطر القاطع قد يلامس قطعة العمل. غالبًا ما يكون إخلاء الشريحة أسهل مما هو عليه أثناء عملية الشق ذات العرض الكامل.
يمكن أن توفر الحافة الثالثة مشاركة أكثر اتساقًا أثناء طحن الجدار المستقيم, التنميط الخارجي, الكنتوري الداخلي, وتشطيب الحافة.
نصف تشطيب وتشطيب
يختار 3 المزامير عندما يكون اتساق السطح وتشطيب الجدار الجانبي هو الهدف الرئيسي.
يمكن للأداة ذات الفلوت الثلاثة أن توفر مشاركة أكثر سلاسة من بعض أدوات القطع ذات الفلوتين. يعمل بشكل أفضل عندما يظل إعداد الماكينة مستقرًا ويظل تراكب الأداة تحت السيطرة.
لن يتم تصحيح قاطعة الفلوت الثلاثة تلقائيًا:
- الجريان المفرط
- حواف القطع البالية
- لقط سيئة
- تغذية غير مستقرة
- الوصول المفرط للأداة
- مشاركة شعاعية غير صحيحة
تحقق من هذه الشروط قبل تغيير عدد الناي.
الشق والجيب التي تسيطر عليها
يمكن لطاحونة نهاية ذات 3 مزامير التعامل مع الشق الضحل أو المتحكم فيه عندما يكون مسار الأدوات وإخلاء الرقاقة مناسبين.
مشاركة أخف, قطع مراحل, دخول منحدر, دخول حلزوني, أو يمكن أن يؤدي مسار الأدوات التكيفي إلى تقليل كمية المواد المستخدمة في المرة الواحدة.
للحصول على فتحات أعمق كاملة العرض أو التخشين الثقيل, ابدأ بأداة ذات فلوتين. توفر مساحات الفلوت الأكبر هامشًا أوسع لإزالة الرقائق.
للطحن الجانبي, التنميط, نصف تشطيب, and finishing, عرض لدينا 3 الفلوت كربيد نهاية مطحنة مسطحة للألمنيوم.
لمزيد من التفاصيل حول تطبيقات الفلوت الثلاثة, اقرأ لدينا دليل تطبيق القاطع ثلاثي الفلوت.
قواعد القرار: 2 الناي أو 3 الناي للألمنيوم?
قاعدة 1: ابدأ بحجم الشريحة والوصول إلى الفتحة
ابدأ بقاطع الفلوت عندما:
- الفتحة عميقة
- مطلوب مشاركة كاملة العرض
- الجيب مغلق
- لدى الرقائق مساحة محدودة للهروب
- ومن المتوقع ارتفاع حجم الرقائق
تصبح أداة القطع ثلاثية الفلوت أكثر عملية عندما تكون منطقة القطع مفتوحة ويسمح مسار الأدوات للرقائق بالخروج بحرية.
قاعدة 2: تحديد الهدف الرئيسي للتصنيع
يختار 2 المزامير عندما تكون إزالة المواد وإخلاء الرقائق هي الأولويات.
يختار 3 المزامير عندما تركز العملية عليها:
- جودة الجدار الجانبي
- اتساق الملف الشخصي
- نصف تشطيب
- الانتهاء
- قطع جانبي مستقر
يجب أن يوجه هدف المعالجة الأساسي اختيار البداية.
قاعدة 3: مراجعة مدى وصول الأداة وصلابة الإعداد
يزيد الوصول الطويل للأداة من خطر الانحراف. استخدم أقصر أداة عملية وقم بتحسين التثبيت قبل تغيير عدد الفلوت.
لا تستخدم مزامير إضافية كبديل للإمساك بالأداة بشكل ثابت.
إذا ظل الإعداد ضعيفا, قد يظل القاطع ذو الفلوت الثلاثة يهتز أو ينتج أبعادًا غير متناسقة. مراجعة نفاد حامل, وصول الأداة, المشاركة شعاعي, وصلابة الآلة معًا.
قاعدة 4: تحقق من سائل التبريد, انفجار الهواء, ومسار الأدوات
يعد عدد الفلوت جزءًا واحدًا فقط من التحكم في الرقاقة.
انفجار جوي قوي, تسليم المبرد المناسب, ومسار الأدوات الذي يتجنب المشاركة المفرطة يمكن أن يحسن عملية إخلاء الرقائق. قد تسمح هذه الظروف لآلة القطع ذات الفلوت الثلاثة بإكمال عملية الفتح المتحكم فيها بنجاح.
إذا استمرت الرقائق في جمعها, تقليل المشاركة, تحسين إزالة الرقاقة, أو انتقل إلى أداة ذات فلوت.
قاعدة 5: مطابقة هندسة الحواف والمعالجة السطحية
تستفيد عملية تصنيع الألمنيوم بشكل عام من حواف القطع الحادة والتدفق السلس للرقاقة.
يجب أن تتطابق هندسة القطع والمعالجة السطحية:
- درجة الألومنيوم
- عملية التصنيع
- طريقة التبريد
- خطر التصاق الرقاقة
- عمر الأداة المطلوبة
- متطلبات السطح
لا تختار القاطع فقط من خلال عدد الفلوت أو اسم الطلاء. يجب أن يتطابق تصميم الأداة الكامل مع التطبيق.
عدد الفلوت الموصى به عن طريق عملية الألومنيوم
| عملية الألومنيوم | أوصى اختيار البداية | السبب الرئيسي |
|---|---|---|
| فتحة عميقة كاملة العرض | 2 المزامير | المزيد من مساحة الشريحة |
| التخشين الثقيل | 2 المزامير | إخلاء أفضل للرقاقة |
| طحن الجيب العميق | 2 المزامير | إزالة أسهل للرقاقة |
| فتحة ضحلة يمكن التحكم فيها | 2 أو 3 المزامير | يعتمد على العمق والتحكم في الرقاقة |
| الطحن الجانبي | 3 المزامير | استقرار أفضل وجودة الجدار |
| الملف الشخصي والطحن الكفاف | 3 المزامير | مشاركة أكثر اتساقًا |
| نصف تشطيب | 3 المزامير | مساحة رقاقة متوازنة وصلابة |
| الانتهاء | 3 المزامير | إمكانية التشطيب أفضل |
هذه هي الخيارات المبدئية وليست القواعد المطلقة. قطر الأداة, طول الناي, الوصول الشامل, صلابة الآلة, المبرد, واستراتيجية القطع يمكن أن تغير القرار النهائي.

علامات قد تكون خاطئة في عدد الناي أو الإعداد
| مشكلة ملحوظة | السبب المحتمل | الاستجابة العملية |
|---|---|---|
| حزمة الرقائق داخل الفتحة | مساحة الناي غير كافية أو إزالة رقاقة ضعيفة | تحسين الهواء أو المبرد, تقليل المشاركة, أو النظر 2 المزامير |
| يتم إعادة قطع الرقائق وخدش السطح | تبقى الرقائق في منطقة القطع | ضبط مسار الأدوات وتحسين إخلاء الشريحة |
| يلتصق الألمنيوم بحافة القطع | إزالة رقاقة سيئة, حافة البالية, أو المعالجة السطحية غير مناسبة | تحقق من التشحيم, حالة الحافة, وسطح الناي |
| تظهر على الجدران الجانبية علامات الثرثرة | الوصول المفرط, لقط ضعيف, أو المشاركة غير المستقرة | تقصير المتراكمة وتحسين الصلابة |
| تختلف الأبعاد أثناء التنميط | انحراف الأداة أو الجريان | تحقق من الحامل, نفد, تحميل القطع, ووصول الأداة |
| يبقى التشطيب غير متناسق | الإعداد أو المعلمات غير مستقرة | قم بمراجعة نظام القطع الكامل قبل تغيير عدد الفلوت |
هذه المشاكل لا تعني دائمًا أن عدد الفلوت خاطئ.
التغيير من 2 المزامير ل 3 المزامير لن تصحح الجريان المفرط. على نفس المنوال, الانتقال إلى 2 لن تحل المزامير ضعف توصيل سائل التبريد إذا ظلت الرقائق محاصرة داخل الجيب.
ابدأ بالمشكلة المرئية. تحقق من تدفق الرقاقة, وصول الأداة, لقط, تحميل القطع, وحالة الأداة قبل اختيار أداة قطع أخرى.
الأخطاء الشائعة عند اختيار مطحنة نهاية الألومنيوم
الاختيار عن طريق العد الناي وحده
عدد الناي لا يصف القاطع بشكل كامل.
قد تستخدم أداتان لهما نفس عدد المزامير أحجامًا أساسية مختلفة, أعماق الناي, هندسة الحافة, أطوال, والمعالجات السطحية.
قارن بين تصميم الأداة الكامل وظروف التصنيع.
استخدام المزيد من المزامير للتعويض عن الإعداد الضعيف
قد يؤدي المزيد من المزامير إلى تحسين الصلابة في تصميمات القطع المماثلة. لكن, لا يمكنهم إصلاح حامل ضعيف, الجريان المفرط, لقط سيئة, أو أداة زائدة عن الحاجة.
قم بإصلاح الإعداد أولاً. ثم حدد عدد الفلوت وفقًا لحجم الرقاقة ومتطلبات السطح.
التعامل مع التوصيات كقواعد مطلقة
ماكينة قطع ذات 3 مزمار يمكنها عمل فتحات, ويمكن لقاطع الفلوت إنهاء الألومنيوم.
تصف التوصيات الواردة في هذا الدليل خيارات البدء العملية:
- 2 المزامير لمزيد من مساحة الرقائق
- 3 المزامير لمشاركة أكثر استقرارًا وإمكانات تشطيب أفضل
تعتمد النتيجة النهائية على إعداد المعالجة الكامل.
الأسئلة المتداولة
يكون 2 الناي أو 3 الفلوت أفضل للألمنيوم?
عادةً ما تكون الطاحونة النهائية ذات الفلوتين أفضل للتقطيع العميق, التخشين الثقيل, والعمليات التي تتطلب الحد الأقصى لمساحة الشريحة.
غالبًا ما تكون الطاحونة الطرفية ثلاثية الفلوت أفضل للطحن الجانبي, التنميط, نصف تشطيب, والتشطيب عند قطع الاستقرار وجودة الجدار أكثر أهمية.
هي مطحنة نهاية ذات 3 فلوت جيدة لتقطيع الألومنيوم?
نعم. يمكن لقاطع ثلاثي الفلوت أن يعمل من أجل شق الألومنيوم الضحل أو المتحكم فيه عندما يظل إخلاء الرقاقة فعالاً.
للحصول على فتحات أعمق كاملة العرض أو التخشين الثقيل, عادةً ما يكون القاطع ذو الفلوت هو خيار البدء الأكثر أمانًا.
أي مطحنة نهائية تعطي لمسة نهائية أفضل للألمنيوم?
غالبًا ما توفر الطاحونة الطرفية ثلاثية الفلوت إمكانية تشطيب أفضل لأنها تخلق المزيد من عمليات القطع لكل دورة وقد توفر صلابة أفضل.
نفد, يٌطعم, ارتداء الأداة, لقط, استقرار الآلة, ويؤثر الارتباط الشعاعي أيضًا على السطح النهائي.
هل يمكن استخدام مطحنة نهاية ذات فلوتين لإنهاء الألومنيوم؟?
نعم. حاد, يمكن لقاطع الفلوت المستقر أن ينهي الألومنيوم.
عندما يكون تناسق الجدار الجانبي والانتهاء من السطح هو الأولويات, غالبًا ما يكون القاطع ذو الثلاثة فلوت هو خيار البداية الأفضل.
بحاجة الى مساعدة في الاختيار بين 2 و 3 المزامير?
الاختيار بين 2 و 3 المزامير تعتمد على درجة الألومنيوم, عملية التصنيع, عمق الفتحة, وصول الأداة, طريقة التحكم بالرقاقة, والانتهاء من السطح المطلوب.
أرسل لنا مادة الشغل, الأبعاد المطلوبة, فتحة أو عمق الجيب, كمية, وأي رسم متاح أو معلومات القطع الحالية.
لست متأكدا من عدد الفلوت الذي تختاره? أرسل متطلباتك بالبريد الإلكتروني إلى sales@cutterbest.com, وسنقوم بمراجعة ما إذا كانت أداة ذات مزمارين أو ثلاثة مزمار تتوافق بشكل أفضل مع التطبيق.