 قواطع الطحن الدقيقة,أدوات القطع لتصنيع كل مادة باستخدام الحاسب الآلي
ما هو أفضل مطحنة نهاية للفولاذ المقاوم للصدأ?
اختيار أفضل مطحنة نهاية للفولاذ المقاوم للصدأ ليست بسيطة مثل اختيار عدد الناي واحد, طلاء, أو شكل القاطع. تعتمد الأداة الصحيحة على درجة الفولاذ المقاوم للصدأ, عملية التصنيع, هندسة الشغل, صلابة الآلة, إخلاء الشريحة, أداة المتراكمة, والانتهاء من السطح المطلوب.
العديد من الفولاذ المقاوم للصدأ, وخاصة الدرجات الأوستنيتي المشتركة, لديهم موصلية حرارية منخفضة نسبيًا وميل إلى العمل بقوة أثناء التشغيل الآلي. وبالتالي فإن الحرارة والقطع غير المستقر يمكن أن يضع متطلبات إضافية على حافة القطع, طلاء, هندسة الأداة, وإعداد الآلة.
لا توجد مطحنة نهائية واحدة هي الأفضل لكل تطبيقات الفولاذ المقاوم للصدأ.
للعديد من عمليات الطحن باستخدام الحاسب الآلي, أ مطحنة نهاية كربيد صلبة هي نقطة بداية شائعة لأن الكربيد يوفر صلابة عالية, مقاومة التآكل, والاستقرار المتطور في ظل ظروف التصنيع المناسبة. لكن, لا يزال القاطع النهائي بحاجة إلى مطابقة قطعة العمل والتشغيل الفعليين.
دليل اختيار مطحنة نهاية الفولاذ المقاوم للصدأ السريع
| متطلبات الآلات | نوع الأداة التي يجب مراعاتها | اهتمام الاختيار الرئيسي |
|---|---|---|
| الأسطح المسطحة والطحن الجانبي | مطحنة النهاية المسطحة | استقرار, التحكم في الرقاقة, وقوة الحافة |
| الأسطح المنحنية أو ثلاثية الأبعاد | مطحنة نهاية الكرة الأنف | دقة الكفاف والانتهاء من السطح |
| زوايا R داخلية أو خارجية | مطحنة نهاية نصف القطر الزاوية | قوة الزاوية وتقليل تلف الحواف |
| إزالة المواد الثقيلة | مطحنة النهاية الخشنة | إخلاء الشريحة, صلابة, وحمل القطع |
| التنميط العام | مطحنة نهاية الكربيد الصلبة | عدد الناي, طلاء, هندسة, والاستقرار |
| طحن عالي الأداء | ويمكن النظر في التصاميم الحلزونية/المدرجة المتغيرة | التحكم في الاهتزاز واستقرار المعالجة |
استخدم هذا الجدول كنقطة بداية وليس كقاعدة ثابتة. قد يتغير القاطع المفضل عند درجة الفولاذ المقاوم للصدأ, عمق القطع, ارتباط, حالة الآلة, أو تغييرات هندسة الشغل.
إذا كنت تعرف بالفعل متطلبات التصنيع الخاصة بك وترغب في مراجعة الخيارات القياسية والمخصصة المتاحة, انظر لدينا المطاحن النهائية للفولاذ المقاوم للصدأ.
اختر نوع مطحنة النهاية عن طريق التشغيل الآلي
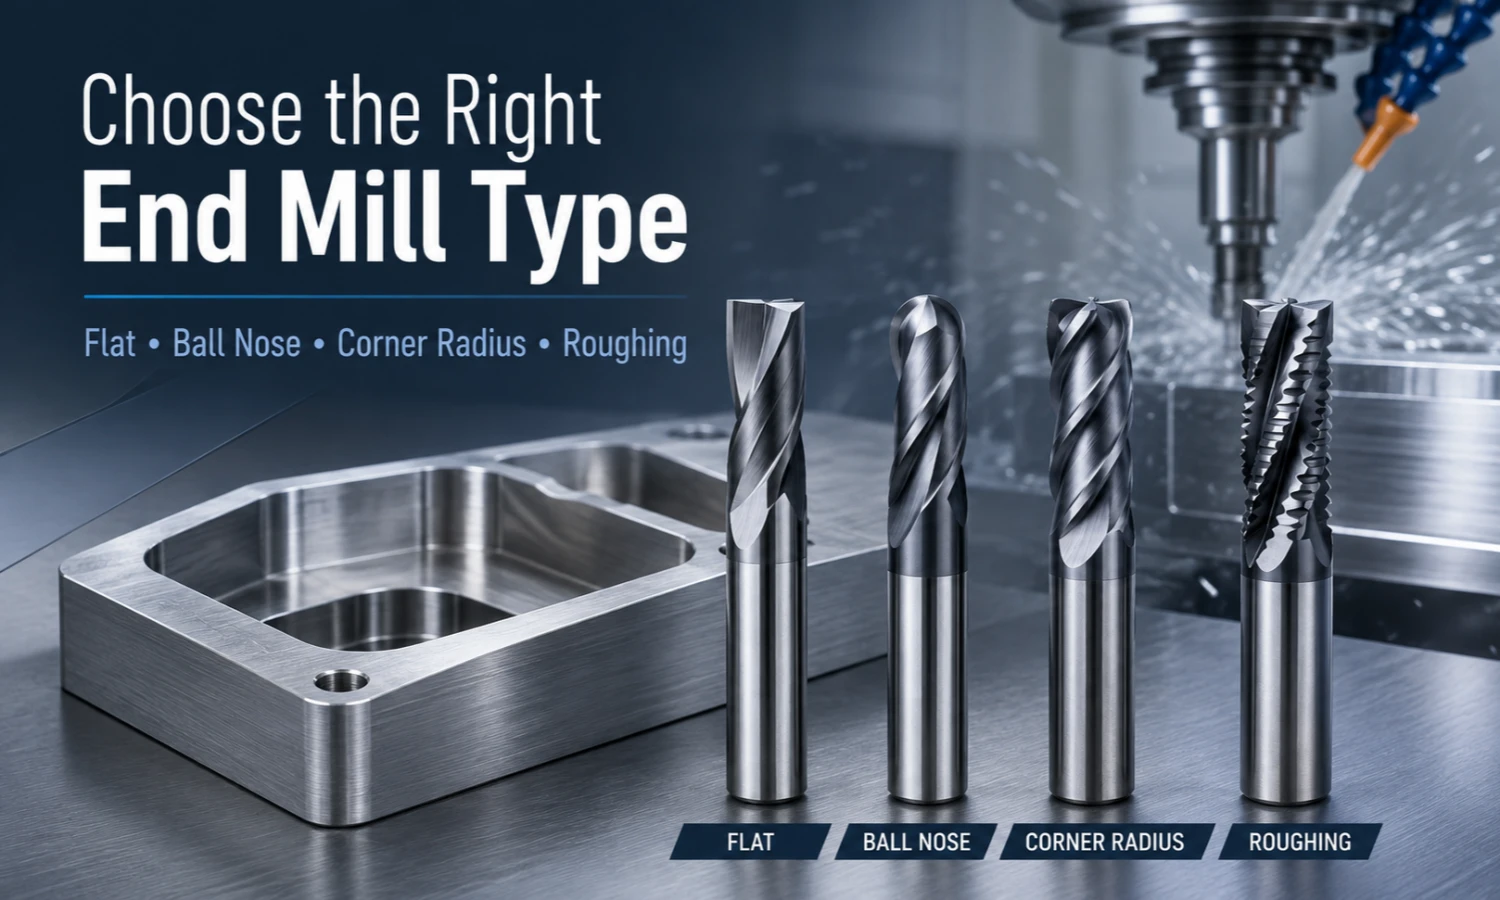
لا يتعامل مصنعنا مع تصنيع الفولاذ المقاوم للصدأ كتطبيق قاطع ثابت واحد. المطاحن ذات النهاية المسطحة, مطاحن نهاية الأنف الكروية, مطاحن نهاية نصف قطرها الزاوية, وتخدم المطاحن النهائية الخشنة أغراض تصنيع مختلفة.
لذلك, يجب عادةً تحديد ميزة التصنيع قبل تحديد عدد الفلوت أو الطلاء.
المطاحن ذات النهاية المسطحة للأسطح المسطحة والطحن الجانبي
عادة ما يتم استخدام مطحنة النهاية المسطحة:
- الطحن الجانبي
- طحن الكتف
- تصنيع الآلات ذات القاع المسطح
- التنميط
- عمليات الشق المناسبة
إذا كانت قطعة العمل تتطلب جدرانًا مستقيمة, قيعان مسطحة, أو أكتاف مربعة, تعتبر نهاية القطع المسطحة أكثر ملاءمة بشكل عام من هندسة الأنف الكروي.
لمعرفة المواصفات والخيارات المتاحة, انظر لدينا مطحنة النهاية المسطحة.
المطاحن ذات الأنف الكروي للأسطح المنحنية وثلاثية الأبعاد
تُستخدم المطاحن الطرفية ذات الأنف الكروي بشكل أساسي عندما يجب أن يتبع القاطع هندسة منحنية أو ثلاثية الأبعاد.
وتشمل التطبيقات النموذجية القوالب, تجاويف منحنية, 3D التنميط, تشطيب كفاف, والأسطح المعقدة.
تتبع نهاية القطع المستديرة زوايا السطح المتغيرة بشكل طبيعي أكثر من القاطع المسطح. لكن, عند تصنيع الفولاذ المقاوم للصدأ, الشكل النهائي هو جزء واحد فقط من التحديد. صلابة الأداة, طلاء, تصميم الفلوت, طول القطع, ولا يزال يتعين النظر في التشطيب المطلوب.
لخيارات المعالجة ذات السطح المنحني, انظر لدينا مطاحن نهاية الأنف الكروية.
طواحين نهاية نصف قطرها الزاوية للزوايا R وحواف القطع الأقوى
مطحنة نهاية نصف قطرها الزاوية, وتسمى أيضًا بشكل شائع مطحنة نهاية أنف الثور, يجمع بين طرف القطع المسطح ونصف القطر في الزاوية الخارجية.
يمكن لنصف القطر تقوية زاوية القطع مقارنةً بالزاوية الحادة التي تبلغ 90 درجة. ويكون ذلك مناسبًا أيضًا عندما يحدد رسم قطعة العمل نصف قطر R داخلي.
لتطبيقات الفولاذ المقاوم للصدأ الصعبة, نصف القطر الفعلي, قطر القاطع, تحميل القطع, وينبغي تقييم استراتيجية التصنيع معًا.
لنصف القطر وخيارات الهندسة المخصصة, انظر لدينا مطحنة نهاية أنف الثور.
المطاحن النهائية لإزالة المواد الثقيلة
عندما يكون الهدف الرئيسي هو إزالة كميات أكبر من المواد بدلاً من إنتاج السطح النهائي, يمكن النظر في مطحنة نهاية خشنة.
تركز قواطع التخشين على إزالة المواد, تشكيل الرقاقة, إدارة أحمال القطع, واستقرار العملية. لا يزال التصميم المناسب يعتمد على درجة الفولاذ المقاوم للصدأ, بدل الآلات, قطر القاطع, عمق القطع, إخلاء الشريحة, وصلابة الماكينة. لتطبيقات إزالة المواد الثقيلة, انظر لدينا مطاحن النهاية الخشنة.
لماذا يتم استخدام الكربيد الصلب بشكل شائع في الفولاذ المقاوم للصدأ
A مطحنة نهاية كربيد للفولاذ المقاوم للصدأ شائع في الآلات الحديثة باستخدام الحاسب الآلي لأن الكربيد الصلب يوفر خصائص مفيدة في ظل ظروف القطع الصعبة.
يمكن أن تقدم كربيد الصلبة:
- صلابة عالية
- مقاومة التآكل جيدة
- الاستقرار المتطور
- مقاومة درجات حرارة القطع المرتفعة
- التوافق مع هندسة القطع المختلفة وأنظمة الطلاء
تعتبر هذه الخصائص مفيدة لأن الفولاذ المقاوم للصدأ يمكن أن يولد حرارة كبيرة وقد يصبح أكثر صلابة عندما يصبح القطع غير مستقر أو عندما تبدأ الحافة في الاحتكاك بدلاً من القطع بشكل فعال.
لكن, لا يؤدي اختيار الكربيد الصلب إلى إنهاء عملية اختيار الأداة. قطر القاطع, طول القطع, عدد الناي, طلاء, هندسة, أداة المتراكمة, حالة الآلة, ولا تزال عملية التصنيع بحاجة إلى التقييم معًا.
للحصول على خيارات الأدوات كربيد المتاحة, انظر لدينا كربيد نهاية مطحنة القاطع.
لعملية اختيار أداة كربيد أوسع, يقرأ كيفية اختيار قاطع مطحنة نهاية الكربيد.
كيفية اختيار عدد الناي: إخلاء الرقاقة مقابل الصلابة
سؤال البحث الشائع هو: كم عدد المزامير التي يجب أن تحتوي عليها مطحنة النهاية للفولاذ المقاوم للصدأ?
لا توجد إجابة عالمية.
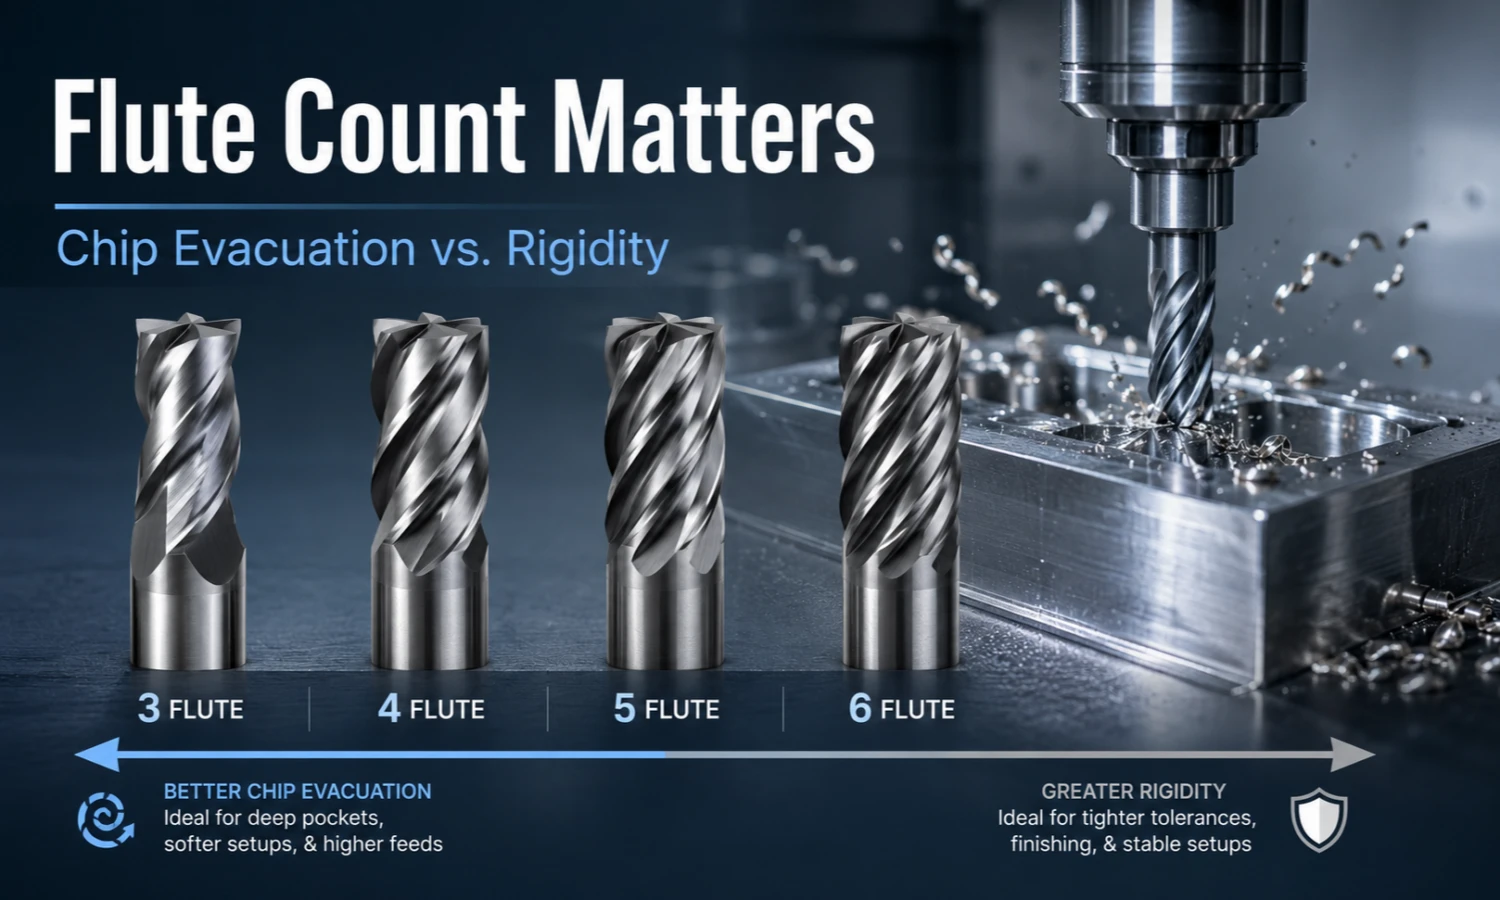
يغير عدد الفلوت عدد حواف القطع والمساحة المتاحة للرقائق. توفر أعداد الفلوت المنخفضة عمومًا مساحة أكبر للرقاقة, في حين أن أعداد الفلوت الأعلى توفر المزيد من اتصالات القطع وغالبًا ما تستخدم نواة أقوى نسبيًا.
التوازن الصحيح يعتمد على العملية, قطر القاطع, ارتباط, حجم الرقاقة, صلابة الآلة, والتشطيب المطلوب.
3-مطاحن نهاية الفلوت
توفر التصميمات ثلاثية المزمار مساحة فسيحة نسبيًا ويمكن أخذها في الاعتبار عندما يكون إخلاء الشريحة جزءًا مهمًا من التطبيق.
لكن, عدد الناي وحده لا يحدد الأداء. هندسة الحلزون, التصميم الأساسي, المشاركة شعاعي, عمق القطع, ويجب أيضًا مراعاة قطر القاطع.
4-مطاحن نهاية الفلوت
التوازن بين العد المتطورة, القوة الأساسية, مساحة الشريحة, وتعدد استخدامات الآلات العامة.
ويمكن اعتبارها للطحن الجانبي, التنميط, طحن الكتف, وعمليات CNC الأخرى عندما تكون هندسة الأداة وإعدادها مناسبين.
انظر لدينا 4 مطحنة نهاية الفلوت للمواصفات المتاحة وخيارات التطبيق.
5-مطاحن نهاية الفلوت
تظهر قواطع ذات خمسة فلوت بشكل متكرر في تطبيقات الفولاذ المقاوم للصدأ عالية الأداء لأن حافة القطع الإضافية يمكن أن تكون مفيدة عندما يتم التحكم في التعشيق ويظل إخلاء الرقاقة مناسبًا.
لكن, تؤدي زيادة عدد الفلوت أيضًا إلى تقليل المساحة المتاحة للرقائق.
لذلك, لا ينبغي اختيار تصميم ذو 5 مزامير فقط لأن قطعة العمل مصنوعة من الفولاذ المقاوم للصدأ. الشق العميق, حجم رقاقة عالية, إخلاء محدود, قطر القاطع, وقد تؤدي صلابة الماكينة إلى تغيير عدد الفلوت المفضل.
6-مطاحن نهاية الفلوت
يمكن اعتبار المطاحن النهائية ذات ستة فلوت للطحن الجانبي المستقر, التنميط, نصف تشطيب, وإنهاء التطبيقات حيث يمكن التحكم في إخلاء الرقاقة ويكون المزيد من جهات الاتصال المقطوعة مفيدًا.
لا ينبغي معاملتها كقواطع للتشطيب فقط أو كخيار تلقائي للمواد الأكثر صلابة. يظل تصميم القطع الكامل واستراتيجية التصنيع أمرًا مهمًا.
لإجراء مقارنة أوسع لعدد الناي, يقرأ 2 الفلوت مقابل 4 الفلوت مقابل 6 مطحنة نهاية الفلوت.
ما هو الطلاء المناسب لمطاحن نهاية الفولاذ المقاوم للصدأ?
الطلاء جزء مهم آخر من الاختيار المطاحن النهائية للفولاذ المقاوم للصدأ.
تستخدم الأدوات الصناعية للفولاذ المقاوم للصدأ عادةً أنظمة طلاء مقاومة للحرارة ومقاومة للاهتراء مثل:
- ألتين
- ألكرن
- TiAlN
- TiSiN أو TiAlSiN في بعض التطبيقات ذات الأداء العالي
اعتمادا على نظام الطلاء والتطبيق, قد توفر هذه الطلاءات فوائد تتعلق بمقاومة الحرارة, مقاومة الأكسدة, مقاومة التآكل, التحكم في الاحتكاك, والحماية المتطورة.
لكن, لا ينبغي وصف أي طلاء تلقائيًا بأنه الأفضل لكل تطبيق من تطبيقات الفولاذ المقاوم للصدأ.
يعتمد اختيار الطلاء أيضًا على:
- درجة الفولاذ المقاوم للصدأ
- درجة حرارة القطع
- المعالجة الرطبة أو الجافة
- الركيزة كربيد
- الهندسة المتطورة
- مشاركة القاطع
- استراتيجية التصنيع
لهذا السبب, يجب اختيار الطلاء كجزء من نظام القطع الكامل بدلاً من اسم الطلاء وحده.
مقارنة أعمق بين AlTiN, ألكرن, TiAlN, وخيارات الطلاء الأخرى محجوزة بشكل أفضل لـ مخصص أفضل طلاء نهائي للفولاذ المقاوم للصدأ مرشد.
الحلزون المتغير, زاوية الحلزون, الملعب المتغير, الصلابة والثرثرة
ال زاوية الحلزون مطحنة نهاية للفولاذ المقاوم للصدأ يؤثر على المشاركة المتطورة, اتجاه قوة القطع, تدفق الرقاقة, وسلوك الآلات. لكن, لا توجد زاوية حلزونية واحدة ينبغي التعامل معها على أنها الأفضل عالميًا لكل تطبيق من تطبيقات الفولاذ المقاوم للصدأ.
يتم أيضًا استخدام الحلزون المتغير والهندسة المتغيرة بشكل متكرر في المطاحن النهائية عالية الأداء.
بدلاً من السماح لكل حافة قطع بتعشيق قطعة العمل في نفس الفاصل الزمني المتكرر تمامًا, تغير التصميمات الحلزونية المتغيرة أو غير المتساوية توقيت قوى القطع. في التطبيقات المناسبة, يمكن أن يساعد ذلك في تقليل الاهتزاز والثرثرة المتكررة.
مع ذلك, لا يمكن للهندسة تصحيح كل إعدادات الآلات غير المستقرة.
عندما تحدث الثرثرة, ينبغي تقييم النظام الكامل, مشتمل:
- أداة المتراكمة
- حالة حامل الأدوات
- صلابة المغزل
- عقد العمل
- قطر القاطع
- المشاركة المحورية
- المشاركة الشعاعية
- الهندسة المتطورة
لذلك, اعتبر الحلزون المتغير أو الملعب المتغير جزءًا من نظام التشغيل الكامل وليس كحل مستقل.
قم بمطابقة المطحنة النهائية مع درجات الفولاذ المقاوم للصدأ الشائعة
يتضمن "الفولاذ المقاوم للصدأ" مواد ذات سلوك تصنيع مختلف.
قد يعمل مفهوم القطع المماثل عبر عدة درجات, ولكن الهندسة المناسبة, طلاء, عدد الناي, ولا يزال من الممكن تغيير استراتيجية التصنيع.
| درجة الفولاذ المقاوم للصدأ | خصائص الآلات النموذجية | اعتبارات اختيار مطحنة النهاية |
|---|---|---|
| 303 | عمومًا، تكون الآلة أسهل من العديد من الدرجات الأوستنيتي | هندسة قطع التوازن, ينهي, والإنتاجية |
| 304 | درجة مشتركة مع الميل إلى العمل الجاد | قطع مستقر, حواف القطع الفعالة, وتشكيل رقاقة متسقة |
| 316 | مادة قوية يمكن أن تولد حرارة كبيرة | استقرار الأداة, التحكم في الحرارة, وتصبح مقاومة التآكل مهمة |
| 17-4 الرقم الهيدروجيني | يتغير سلوك التصنيع مع حالة المعالجة الحرارية | النظر في الصلابة الفعلية, صلابة الأداة, وحمل القطع |
هذه اعتبارات اختيار عامة وليست معلمات قطع ثابتة.
على سبيل المثال, مكونين مصنوعين من 304 قد يتطلب الفولاذ المقاوم للصدأ مطاحن نهائية مختلفة إذا كان أحدها يتطلب شقًا عميقًا بينما يتطلب الآخر تشطيبًا جانبيًا خفيفًا فقط.
على نفس المنوال, أ 17-4 لا ينبغي تقييم مكون PH باسم المادة فقط. يمكن أن تؤثر حالة المعالجة الحرارية والصلابة الفعلية أيضًا على اختيار القاطع.
قائمة مرجعية عملية لاختيار مطحنة النهاية للفولاذ المقاوم للصدأ
قبل اختيار مطحنة نهاية أو طلب عرض أسعار, تأكيد المعلومات التالية.
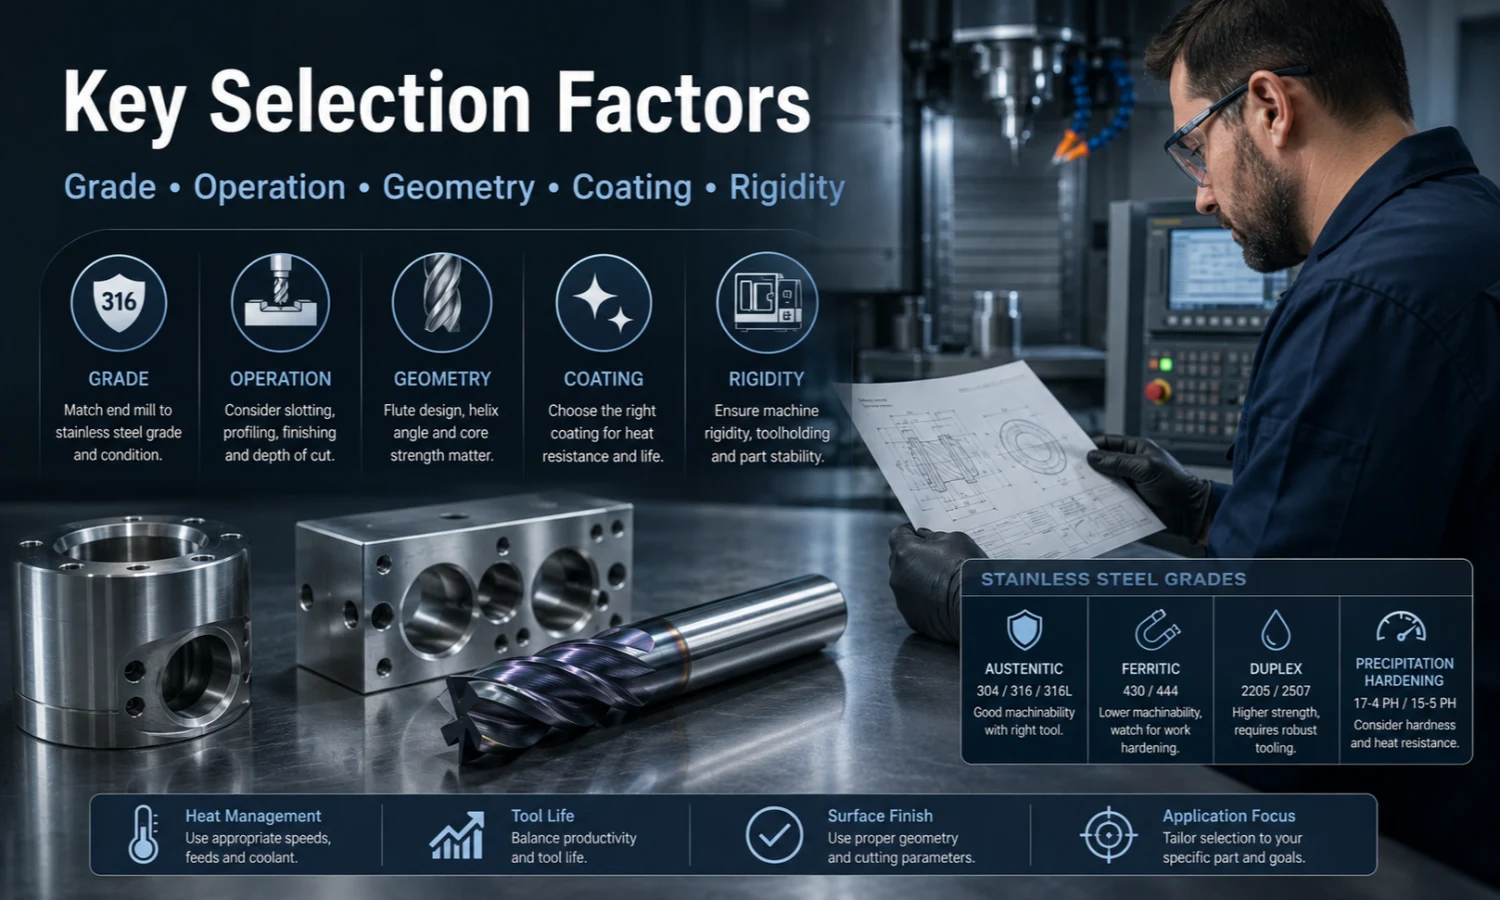
1. درجة الفولاذ المقاوم للصدأ
توفير الدرجة الدقيقة كلما كان ذلك ممكنا, مثل 303, 304, 316, 17-4 الرقم الهيدروجيني, أو سبيكة أخرى محددة من الفولاذ المقاوم للصدأ.
إن وصف قطعة العمل بأنها "فولاذ مقاوم للصدأ" فقط قد لا يوفر معلومات كافية لتقييم الأداة بدقة.
2. تشغيل الآلات
تأكد مما إذا كان سيتم استخدام القاطع في تحديد فترات زمنية محددة, طحن الجانب, التنميط, التخشين, التشطيب, جيب, أو كونتورينغ ثلاثي الأبعاد.
3. هندسة الشغل
تحديد ما إذا كانت الميزة مسطحة أم لا, منحني, كتف, زاوية R, تجويف عميق, أو كفاف داخلي أو خارجي آخر.
يساعد هذا في تحديد ما إذا كانت Flat, الأنف الكروي, شعاع الزاوية, أو ينبغي النظر في هندسة القاطع الأخرى.
4. أبعاد الأداة المطلوبة
تتضمن الأبعاد المفيدة:
- قطر القطع
- طول الناي
- الطول الكلي
- قطر عرقوب
- شعاع الزاوية, إذا لزم الأمر
للتطبيقات غير القياسية, غالبًا ما يكون الرسم أكثر فائدة من الوصف المكتوب الطويل.
5. التخشين أو التشطيب
قد لا تكون الأداة المختارة لإزالة المواد بكفاءة هي نفس أداة القطع المستخدمة لإنتاج اللمسة النهائية للسطح.
6. صلابة الآلة والإعداد
حالة الآلة, مغزل, حامل الأداة, أداة المتراكمة, عقد العمل, واستقرار قطعة العمل يمكن أن يؤثر جميعها على أداء القاطع.
لا يمكن لقاطع الكربيد الصلب تعويض الحركة في الحامل أو قطعة العمل.
7. إخلاء الشريحة
يصبح إخلاء الرقائق ذا أهمية خاصة في الفتحات العميقة, جيوب, مناطق المعالجة المغلقة, والعمليات ذات المشاركة الأعلى.
ولذلك ينبغي اختيار عدد الفلوت مع متطلبات إزالة الرقاقة.
8. متطلبات الانتهاء من السطح
قد تتطلب عملية التخشين وتمرير التشطيب النهائي تصميمات قطع مختلفة حتى عند تصنيع نفس درجة الفولاذ المقاوم للصدأ.
Frequently Asked Questions
ما هو أفضل مطحنة نهاية للفولاذ المقاوم للصدأ?
لا توجد مطحنة نهائية أفضل لكل تطبيق من تطبيقات الفولاذ المقاوم للصدأ. كربيد الصلبة هو خيار شائع, ولكن يجب اختيار القاطع النهائي وفقًا لدرجة الفولاذ المقاوم للصدأ, عملية التصنيع, هندسة الشغل, عدد الناي, طلاء, صلابة الآلة, إخلاء الشريحة, والتشطيب المطلوب.
هل ستقوم مطحنة نهاية الكربيد الصلبة بقطع الفولاذ المقاوم للصدأ?
نعم. تستخدم مطاحن نهاية الكربيد الصلبة على نطاق واسع في تصنيع الفولاذ المقاوم للصدأ لأن الكربيد يوفر صلابة عالية, مقاومة التآكل, والاستقرار المتطورة. هندسة القاطع, طلاء, تصميم الفلوت, ويجب أن تظل ظروف التصنيع متطابقة مع التطبيق.
كم عدد المزامير التي يجب أن أستخدمها للفولاذ المقاوم للصدأ?
ذلك يعتمد على العملية. يوفر عدد أقل من المزامير عمومًا مساحة أكبر للرقاقة, بينما توفر المزيد من المزامير حواف قطع إضافية وقد تعمل على تحسين الصلابة أو الأداء النهائي في ظل ظروف مناسبة. قطر القاطع, ارتباط, حجم الرقاقة, عملية التصنيع, ويجب أخذ صلابة الماكينة بعين الاعتبار.
ما هو الطلاء الأفضل لمطاحن نهاية الفولاذ المقاوم للصدأ?
لا يوجد طلاء عالمي أفضل. ألتين, ألكرن, TiAlN, وغيرها من أنظمة الطلاء المقاومة للحرارة تعتبر شائعة لتطبيقات الفولاذ المقاوم للصدأ. يعتمد الطلاء المناسب على درجة الفولاذ المقاوم للصدأ, درجة حرارة القطع, هندسة القاطع, الركيزة, استراتيجية التصنيع, وظروف التبريد.
هل المطحنة النهائية ذات 4 مزمار أو 5 مزمار أفضل للفولاذ المقاوم للصدأ?
ولا يوجد أي منهما أفضل تلقائيًا.
للعمليات التي تخلق حجمًا أكبر للرقاقة, قد تكون مساحة الفلوت الإضافية المتوفرة في قاطع ذو 4 مزمار مقارنة بتصميم مماثل ذو 5 مزمار مفيدة. عندما يتم التحكم في الارتباط الشعاعي ويكون إخلاء الرقاقة موثوقًا به, قد يوفر التصميم المكون من 5 مزمار المزيد من اتصالات القطع.
لا يزال الاختيار النهائي يعتمد على قطر القاطع, هندسة الناي, ارتباط, صلابة الآلة, والعملية المحددة.
يمكن لنفس آلة مطحنة النهاية على حد سواء 304 and 316 stainless steel?
قد يكون القاطع مناسبًا لكلا المادتين, ولكن هذا لا يعني أن نفس ظروف المعالجة أو تكوين القاطع سيكون دائمًا هو الأمثل. التطبيق الكامل, بما في ذلك السلوك المادي, هندسة, مشاركة الأداة, توليد الحرارة, وإعداد الآلة, ينبغي تقييمها.
بحاجة إلى مساعدة في اختيار مطحنة نهائية للفولاذ المقاوم للصدأ?
لتقييم الأداة, يرجى تقديم:
- درجة الفولاذ المقاوم للصدأ
- رسم الشغل
- عملية التصنيع
- قطر القطع المطلوب
- طول الناي
- الطول الكلي
- قطر عرقوب إذا تم تحديده
- متطلبات التخشين أو التشطيب
- نصف قطر الزاوية أو الهندسة الخاصة
- أي مشكلة بالقطع الحالية أو متطلبات خاصة
يمكن لمصنعنا مراجعة متطلبات قطع العمل والتصنيع والمساعدة في تقييم ما إذا كان أ مطحنة نهاية مسطحة, مطحنة نهاية الكرة الأنف, مطحنة نهاية نصف قطرها الزاوية, مطحنة النهاية الخشنة, مطحنة نهاية كربيد, أو أداة القطع المخصصة هو أكثر ملاءمة للتطبيق.
للمتطلبات غير القياسية, يمكن تأكيد أبعاد القاطع النهائية وهندستها وفقًا للرسم, مادة الشغل, وظروف التصنيع.