 Präzisions-Fräser,Schneidwerkzeuge für die CNC-Bearbeitung jedes Materials
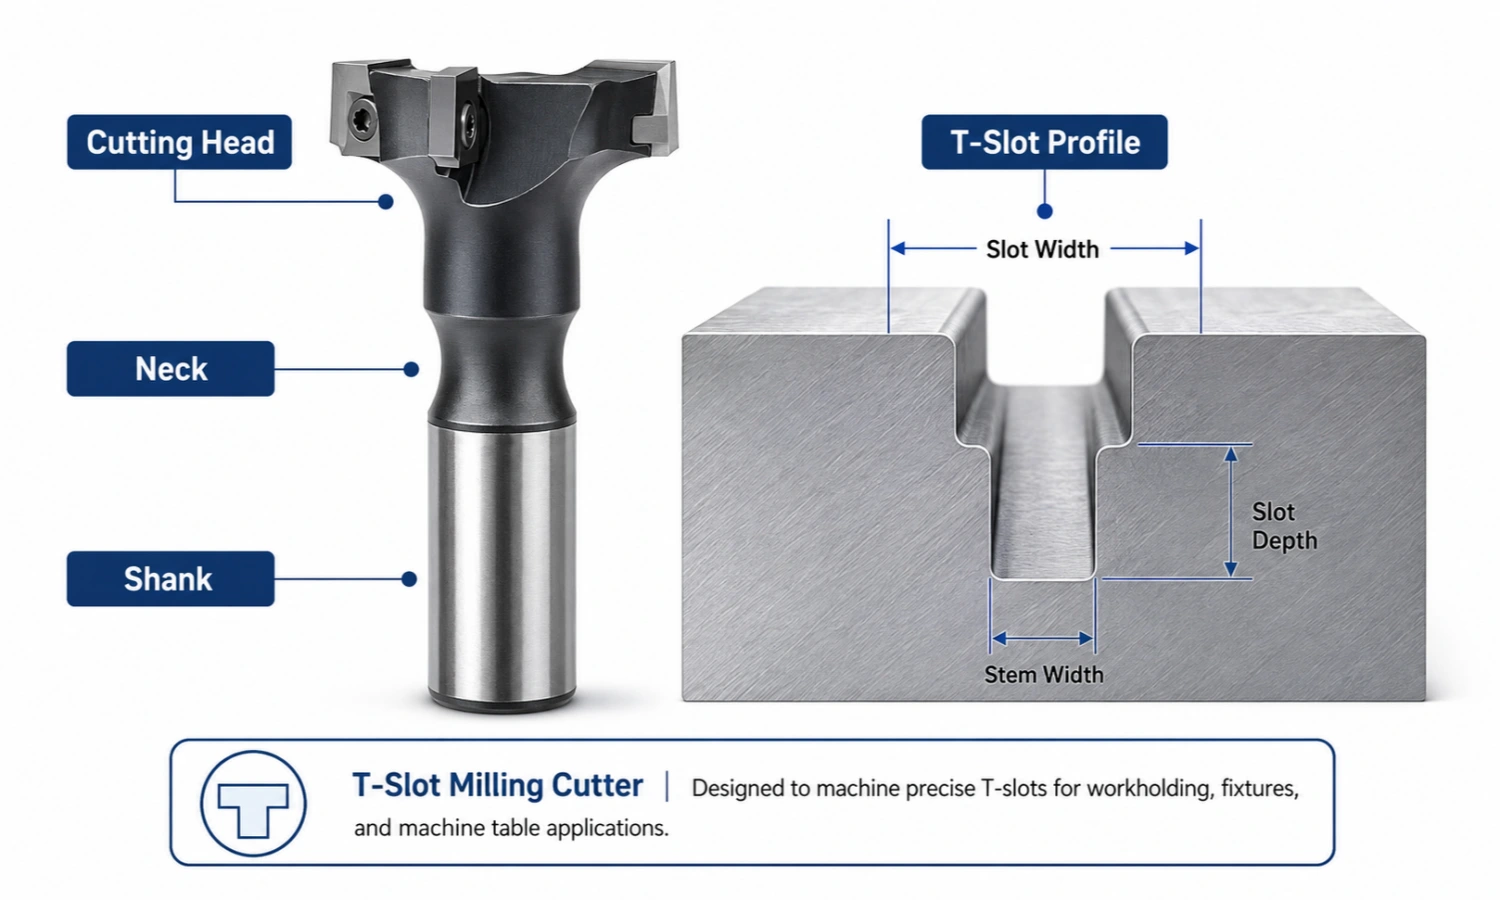
A T-Nutenfräser is a specialized milling tool used to machine the wider lower section of a T-shaped slot or undercut. It has a wider cutting head and a narrower neck, which allows the neck to work through the upper slot while the cutting edges machine the lower profile.
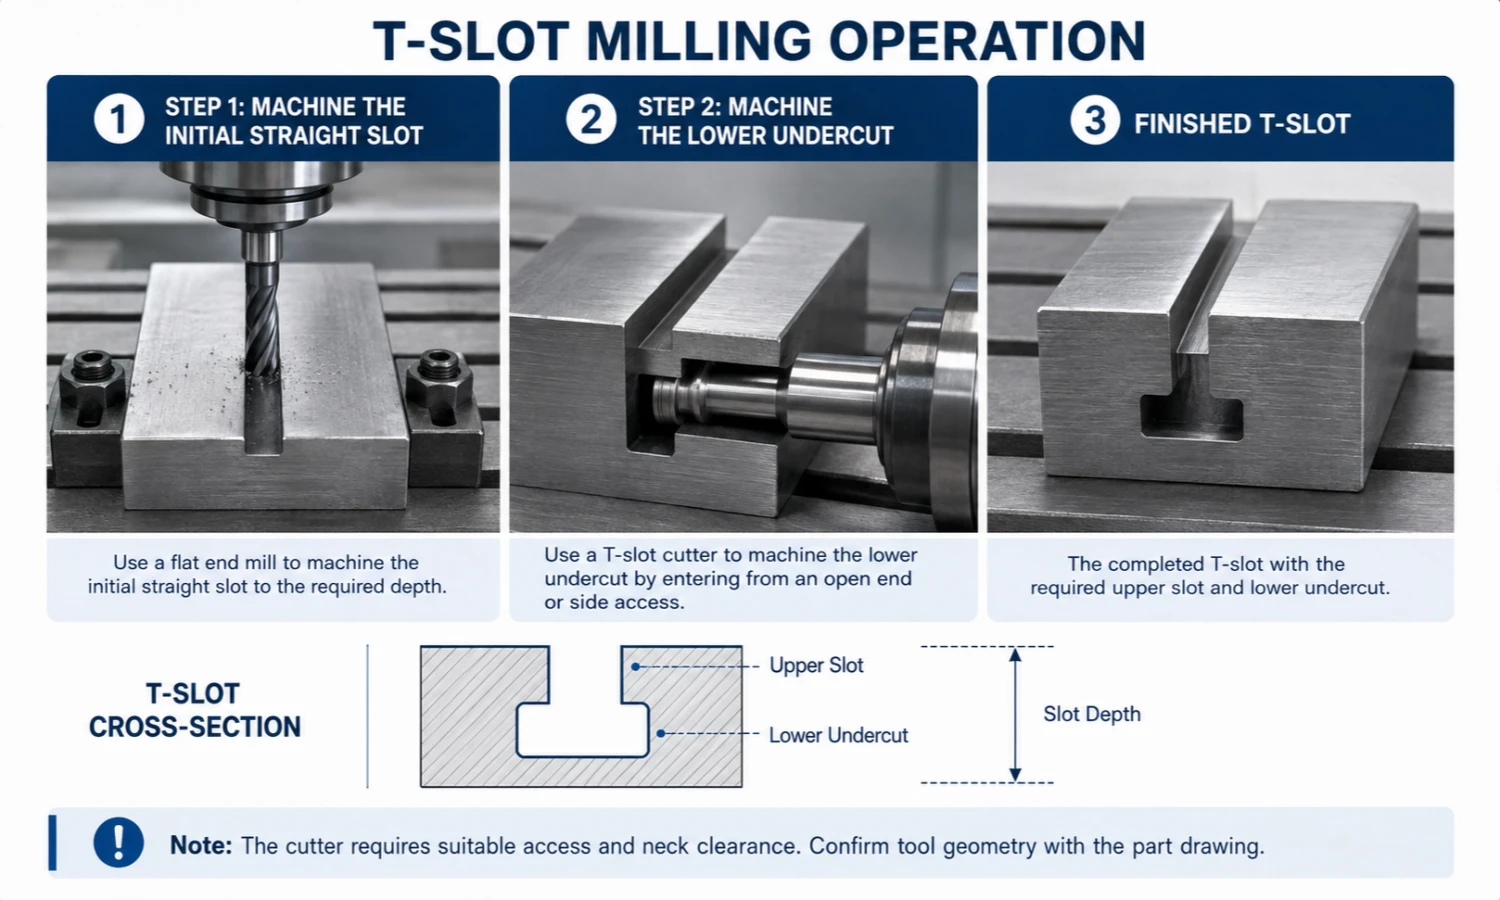
In a typical T-slot milling operation, Der Bediener bearbeitet zunächst einen ersten geraden Schlitz. Next, the cutter enters from an open end or another suitable access feature to machine the lower undercut.
What Is a T-Slot Milling Cutter Used For?
T-slot cutters are used when a component requires a relatively narrow upper opening and a wider lower undercut. This profile can retain T-bolts, Nüsse, fixtures, Schiebeteile, or other locating and clamping elements.
Zu den gängigen Anwendungen gehören::
- Machine-table clamping slots
- Fixture plates and workholding systems
- Mold-base features
- T-bolt and T-nut retaining grooves
- Sliding or positioning components
- Mechanical assembly features
Zum Beispiel, a machine table may use T-slots so that vises and clamps can be moved and secured at different positions. Fixture plates can use the same principle to support flexible workholding.
The part geometry is the main deciding factor. If the feature only requires a straight groove without a wider lower undercut, an end mill or another slot milling tool may be sufficient.
T-Slot Milling Operation: How Does It Work?
T-slot machining usually involves preparing the upper slot first and then machining the lower undercut.
Jedoch, Der Schneidkopf sollte nicht so behandelt werden, als könne er einfach durch eine schmale obere Öffnung eintauchen. Die Werkzeug- und Teilegeometrie muss eine geeignete Möglichkeit bieten, damit der breitere Schneidkopf die untere Bearbeitungsposition erreichen kann.
Schritt 1: Bearbeiten Sie den anfänglichen geraden Schlitz
Erste, Fräsen Sie einen ersten geraden Schlitz, wird manchmal auch als Pilotslot bezeichnet. Diese Öffnung bildet den oberen Teil der T-Nut und sorgt für den erforderlichen Weg und Spielraum für den Fräserhals.
A suitable Flachfräser wird üblicherweise verwendet, um den anfänglichen geraden Schlitz zu bearbeiten, bevor der T-Nut-Hinterschnitt geschnitten wird.
Der anfängliche Slot hilft dabei:
- Legen Sie die obere Schlitzbreite fest
- Sorgen Sie für Freiraum für den Fräserhals
- Bereiten Sie den Pfad für die folgende Hinterschnittoperation vor
Wenn sich die T-Nut innerhalb einer geschlossenen Struktur befindet, the machining plan must also provide a suitable entry area for the wider cutter head. Die genaue Zugriffsmethode hängt von der Teilegeometrie und dem Fräserdesign ab.
Schritt 2: Bearbeiten Sie den unteren Hinterschnitt
After preparing the initial slot and cutter access, position the cutting head at the required lower level. Das Werkzeug bewegt sich dann entlang des Schlitzes und entfernt Material vom unteren Abschnitt, um den T-förmigen Hinterschnitt zu erzeugen.
At this stage, Mehrere Bedingungen sollten überprüft werden:
- Neck clearance
- Cutter reach
- Holder clearance
- Werkzeugüberhang
- Setup rigidity
- Spanabfuhr
Das Werkzeug muss das gewünschte Profil erreichen, ohne dass der Hals oder Halter das Werkstück berührt. Zusätzlich, Ein übermäßiger Überhang kann die Steifigkeit verringern und den Betrieb weniger stabil machen.
Abmessungen des T-Nutenfräsers: Was zu überprüfen ist
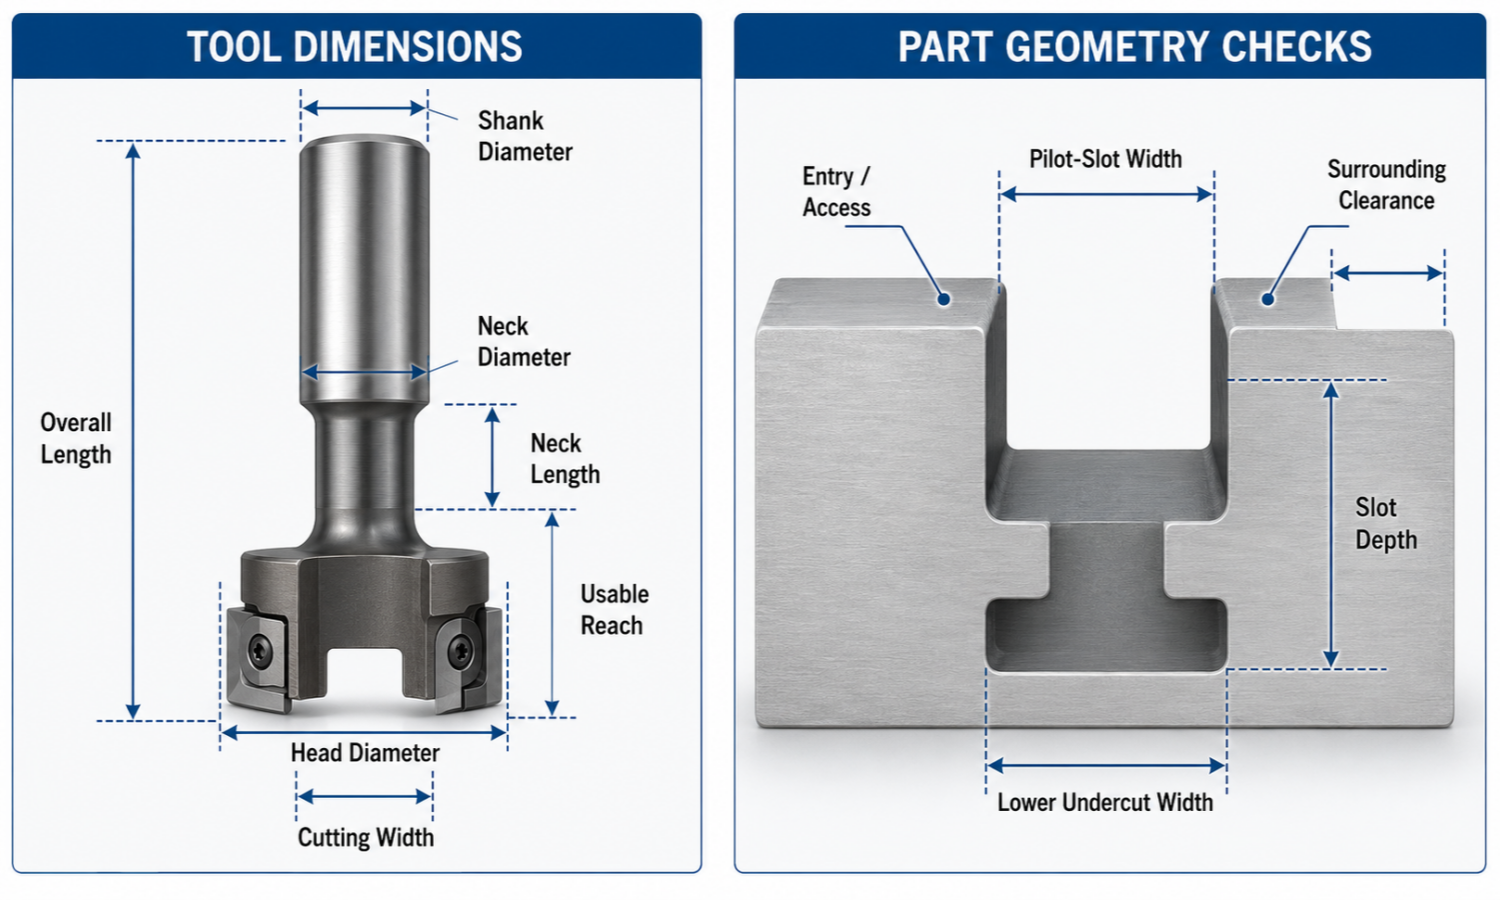
Die Größe von T-Nutenfräsern sollte nicht allein anhand des Durchmessers beurteilt werden. Die Werkzeugabmessungen müssen mit der tatsächlichen T-Nuten-Geometrie übereinstimmen, die in der Teilezeichnung dargestellt ist.
For this reason, es ist sinnvoll zu trennen Werkzeugabmessungen aus Teilgeometrieprüfungen.
Werkzeugabmessungen
| Werkzeugabmessung | Was es hilft, zu bestätigen |
|---|---|
| Schneiden / Kopfdurchmesser | Hilft bei der Bestimmung der seitlichen Ausdehnung des unteren Hinterschnitts zusammen mit dem Werkzeugweg |
| Schnittbreite | Bestimmt die Breite des vom Schneidabschnitt entfernten Materials |
| Halsdurchmesser | Bestimmt, ob der reduzierte Abschnitt im oberen Schlitz ausreichend Spiel hat |
| Halslänge | Beschreibt die Länge des Halsabschnitts mit reduziertem Durchmesser |
| Nutzbare Reichweite | Gibt an, wie weit der Fräser in den erforderlichen Bearbeitungsbereich hineinreichen kann; Bestätigen Sie dies anhand der tatsächlichen Werkzeugzeichnung |
| Schaftdurchmesser | Bestimmt die Kompatibilität mit dem Halter oder der Spannzange und beeinflusst die Setup-Steifigkeit |
| Gesamtlänge | Hilft bei der Bewertung des gesamten Installationsraums, sollte jedoch nicht als nutzbare Schnittreichweite betrachtet werden |
| Eckenradius / Schnittprofil | Hilft dabei, die Werkzeuggeometrie an das erforderliche untere Schlitzprofil anzupassen |
Verschiedene Hersteller können einige Zeichnungsmaße unterschiedlich definieren. daher, Vergleichen Sie immer die Terminologie mit der tatsächlichen Fräserzeichnung, bevor Sie eine endgültige Auswahl treffen. Kennametal, Zum Beispiel, listet den effektiven Schnittdurchmesser auf, Halsdurchmesser, Gesamtlänge und nutzbare Länge als separate Angaben auf den Datenseiten für T-Nutenfräser.
Teilegeometrieprüfungen
| Überprüfung der Teilegeometrie | Warum es wichtig ist |
| Pilotschlitzbreite | Es muss ausreichend Freiraum für den Fräserhals vorhanden sein |
| Geringere Hinterschnittbreite | Definiert das erforderliche fertige untere T-Nut-Profil |
| Schlitztiefe | Hilft bei der Bestimmung der erforderlichen Fräserposition und -reichweite |
| Schultergeometrie | Beeinträchtigt den Zugang zum Fräser und mögliche Störungen |
| Eintrag / Zugriffsbedingung | Bestimmt, wie der breitere Schneidkopf die untere Bearbeitungsposition erreichen kann |
| Umgebungsabstand | Verhindert Störungen zwischen dem Werkstück, Fräserhals, Schaft, und Halter |
Diese Art der Dimensionsinterpretation ist nützlicher, als sich auf eine generische Größentabelle für T-Nutenfräser zu verlassen, insbesondere für nicht standardmäßige Komponenten.
Neck Diameter and Pilot-Slot Width
Der Hals muss sich durch den oberen Schlitz bewegen, ohne unerwünschten Kontakt mit den Seitenwänden.
Wenn der verfügbare Abstand nicht ausreicht, Der Hals oder die umgebende Werkzeugstruktur können das Werkstück beeinträchtigen. Dies kann die Bearbeitungsstabilität und die Oberflächenqualität beeinträchtigen.
Jedoch, Es gibt keinen allgemeingültigen Abstandswert, der für jeden Fräser geeignet ist. Vergleichen Sie stattdessen die Werkstückzeichnung mit der tatsächlichen Fräserzeichnung.
Halslänge und nutzbare Reichweite sind unterschiedlich
Die Halslänge beschreibt den Abschnitt mit reduziertem Durchmesser des Werkzeugs.
Die nutzbare Reichweite bezieht sich auf die praktische Reichweite, die für die erforderliche Bearbeitungsgeometrie verfügbar ist, und sollte separat überprüft werden. Auch die Gesamtlänge ist ein anderes Maß und sollte nicht als Ersatz für einen der beiden Werte verwendet werden. In den Produktdaten der Hersteller werden diese Abmessungen üblicherweise separat aufgeführt.
Arten von T-Nutenfräsern
T-Nutenfräser gibt es in mehreren Grundkonstruktionen. Der Zweck dieser Klassifizierung besteht darin, Benutzern dabei zu helfen, die wichtigsten Werkzeugtypen zu erkennen, anstatt ein Produkt nur anhand des Materials auszuwählen.
| Fräsertyp | Allgemeine Charakteristik |
| HSS-T-Nutenfräser | Verwendet Schnellarbeitsstahl als Schneidwerkzeugmaterial |
| Vollhartmetall-T-Nutenfräser | Verwendet eine Hartmetallkonstruktion für das Schneidwerkzeug oder den Schneidabschnitt |
| Wendeschneidbarer T-Nutenfräser | Verwendet austauschbare Schneideinsätze im Fräskörper |
| Kundenspezifischer T-Nutenschneider | Verwendet zeichnungsspezifische Geometrie für ein nicht standardmäßiges Schlitzprofil |
Zum Beispiel, Wendeschneidplatten-T-Nuten-Frässysteme können austauschbare Wendeschneidplatten verwenden und separate Daten für den Schnittdurchmesser veröffentlichen, Halsdurchmesser, nutzbare Länge, und Schnitttiefe.
Trotzdem, Die Fräserkonstruktion allein entscheidet nicht über die beste Wahl. Werkstückmaterial, Fräsergeometrie, Bearbeitungsbedingungen, Steifigkeit der Maschine, Beschichtungsanforderungen, und Spankontrolle müssen ebenfalls berücksichtigt werden.
So wählen Sie den richtigen T-Nutenfräser aus
Der beste Ausgangspunkt ist die Teilezeichnung, nicht die Marke der Beschichtung oder des Fräsers.
Erste, Überprüfen Sie, ob der Fräser physisch auf den Schlitz zugreifen und das erforderliche Unterprofil herstellen kann. Überprüfen Sie anschließend die Werkstück- und Bearbeitungsbedingungen.
Beginnen Sie mit der Slot-Geometrie
Überprüfen Sie die Geometrie in einer praktischen Reihenfolge:
- Obere oder Führungsschlitzbreite
- Geringere Hinterschnittbreite
- Erforderliche Schlitztiefe
- Cutter reach
- Neck clearance
- Boden- oder Eckprofil
- Eintrittsbedingung
- Abstand zwischen Schaft und Halter
Mithilfe dieser Prüfungen lässt sich feststellen, ob das Werkzeug in die Funktion eindringen kann, die Bearbeitungsposition erreichen, und das gewünschte Profil störungsfrei zuschneiden.
Für einen nicht standardmäßigen Steckplatz, Vergleichen Sie die Teilezeichnung mit der vorgeschlagenen Fräserzeichnung, anstatt das Werkzeug nur nach Nenndurchmesser auszuwählen.
Bestätigen Sie die Werkstück- und Bearbeitungsbedingungen
Next, Berücksichtigen Sie die tatsächliche Bearbeitungsumgebung.
Wichtige Informationen können sein:
- Werkstückmaterial und Güte
- Materialzustand oder Härte
- Erforderliche Oberflächenqualität
- Kühlmittel- oder Trockenbearbeitungsbedingungen
- Produktionsmenge
- Fräsergeometrie
- Zustand der Maschine und des Halters
Material ist wichtig, aber verwenden Sie es nicht als einzige Auswahlregel. Überprüfen Sie die Kantengeometrie, Beschichtung, Spanabfuhr, Fräserkonstruktion, und Maschinenbedingungen für die spezifische Anwendung zusammen.
Überprüfen Sie das Setup, Halter, und Werkzeugfreigabe
Das Fräsen von T-Nuten erfolgt um einen Hinterschnitt herum und häufig innerhalb eines begrenzten Bearbeitungsbereichs. daher, Der Zugang zum Fräser und der Einstellabstand erfordern sorgfältige Aufmerksamkeit.
Überprüfen:
- Werkzeugüberhang
- Holder clearance
- Stabilität der Werkstückspannung
- Steifigkeit der Maschine
- Setup-Stabilität
- Spanabfuhr
Ein kürzerer praktischer Werkzeugaufbau reduziert im Allgemeinen unnötige Überhänge, Gleichzeitig verhindert ein ausreichender Abstand, dass der Halter oder der Werkzeugkörper das Bauteil beeinträchtigt.
Wenn ein Standardfräser nicht der erforderlichen Geometrie entspricht, Rezension ein T-Nutenfräser für ein zeichnungsspezifisches Profil.
T-Nutenfräser vs. Nutfräser
Ein T-Nutenfräser und ein Standard-Nutenfräser erzeugen nicht den gleichen Merkmalstyp.
Der wichtigste Unterschied ist der untere Unterschnitt.
| Werkzeug | Profil erstellt | Erster Slot / Zugang | Typische Verwendung |
| T-Nutenfräser | T-förmiges Profil mit breiterem unteren Hinterschnitt | Erfordert einen geeigneten anfänglichen Schlitz- und Fräserzugang | T-Nuten, Maschinentischfunktionen, Befestigungsnuten |
| Schlitzfräser | Gerader Schlitz oder seitliche Nut | Verwendet nicht den gleichen T-Nuten-Hinterschnittprozess | Allgemeine Schlitz- und Nutbearbeitung |
| Schaftfräser | Gerade Schlitze, Taschen, Schultern, und Profile | Kann zur Vorbereitung des ersten Slots verwendet werden | Allgemeines CNC-Fräsen |
Wenn das Merkmal keine breitere untere Hinterschneidung aufweist, Ein Standard-Nutfräser oder Schaftfräser kann ausreichend sein.
Ein T-Nutenfräser wird benötigt, wenn die Zeichnung erfordert, dass Material unterhalb einer schmaleren oberen Öffnung entfernt wird.
Häufige Fehler beim T-Nutenfräsen
Eine gute Werkzeugauswahl allein garantiert keinen stabilen T-Nuten-Bearbeitungsprozess. Zugang, Spielraum, Steifigkeit, Auch die Spankontrolle kann das Ergebnis beeinflussen.
Überspringen des anfänglichen Slots oder der Einstiegsplanung
Ein Standard-T-Nutenfräser sollte nicht wie ein herkömmlicher Eintauchfräser behandelt werden.
Vor der Bearbeitung des Hinterschnitts, Bereiten Sie den erforderlichen oberen Schlitz vor und prüfen Sie, wie der breitere Schneidkopf die untere Ebene erreicht. For a closed internal feature, Dies erfordert möglicherweise einen eigenen Zugangsbereich oder eine andere geplante Zugangsmethode.
Selecting Insufficient Neck Clearance
Der Fräserhals muss ausreichend Freiraum im oberen Schlitz haben.
Unzureichender Abstand kann dazu führen:
- Nackenkontakt
- Seitenwandinterferenz
- Hitzestau
- Instabiler Schnitt
- Schlechte Oberflächenbeschaffenheit
Vergleichen Sie den Halsdurchmesser vor der Bearbeitung mit der tatsächlichen Geometrie des oberen Schlitzes. Avoid relying on a universal clearance value.
Using Excessive Overhang or an Unstable Setup
Ein langer Werkzeugüberhang verringert die Steifigkeit des Aufbaus und kann die Vibration verstärken.
Use only the reach required by the part geometry. Zusätzlich, Befestigen Sie das Werkstück ordnungsgemäß und stellen Sie sicher, dass der Halter um das Bauteil herum genügend Spielraum hat.
Ignorieren der Spanabfuhr in einer engen Nut
Durch die untere Hinterschneidung kann ein begrenzter Bereich entstehen, in dem sich Späne schwieriger entfernen lassen.
Wenn Späne im Schnittbereich zurückbleiben, Sie können nachgeschnitten werden oder das Werkzeug beeinträchtigen. daher, Die Spanabfuhr sollte bei der Planung der Bearbeitungsstrategie und der Kühlmittel- oder Luftversorgung berücksichtigt werden.
Häufig gestellte Fragen
Warum ist vor dem T-Nutenfräsen eine anfängliche gerade Nut erforderlich??
Der anfängliche gerade Schlitz bildet den oberen Teil des T-Schlitzes und bietet Platz für den Fräserhals. Außerdem wird der Pfad festgelegt, der vor der Bearbeitung des unteren Hinterschnitts verwendet wird.
Jedoch, Der anfängliche Schlitz ermöglicht es dem breiteren Schneidkopf nicht unbedingt, vertikal durch die Öffnung einzutauchen. Der Bearbeitungsplan muss einen geeigneten Zugang für den Messerkopf vorsehen.
Kann ein T-Nutenfräser direkt durch die obere Nut eintauchen??
Nicht in einer typischen Konfiguration, bei der der Schneidkopf breiter als die obere Öffnung ist. Der Messerkopf muss die untere Bearbeitungsposition über ein offenes Ende oder eine andere geeignete Zugangsmöglichkeit erreichen, die von der Werkzeug- und Teilegeometrie abhängt.
Wie wähle ich die richtige T-Nutenfräsergröße aus??
Beginnen Sie mit der Werkstückzeichnung und vergleichen Sie diese mit der tatsächlichen Fräserzeichnung. Überprüfen Sie die Breite des oberen Schlitzes, untere Hinterschnittgeometrie, Halsdurchmesser, Fräserreichweite, Eintrittsbedingung, Schaftgröße, und die verfügbare Inhaberfreigabe, bevor Sie die endgültige Auswahl treffen.
Abschluss
Ein T-Nutenfräser bearbeitet den unteren Hinterschnitt eines T-förmigen Merkmals, nachdem der obere Schlitz und ein geeigneter Fräserzugang vorbereitet wurden. Die genaue Auswahl hängt von der Beziehung zwischen der Werkstückgeometrie und den tatsächlichen Fräserabmessungen ab, vor allem Halsfreiheit, Schnittgeometrie, nutzbare Reichweite, Eintrittsbedingung, und Halterspiel.