 Frese di precisione,Utensili da taglio per la lavorazione CNC di ogni materiale

Stepover della fresa a punta sferica influenza direttamente la capesante teorica, o cuspide, lasciato tra le passate di finitura adiacenti. Un gradino più piccolo riduce questa altezza geometrica residua, mentre uno stepover maggiore riduce il numero di passaggi necessari per coprire la stessa area.
Tuttavia, non esiste una percentuale di incremento universale che funzioni per ogni operazione di finitura. Raggio dell'utensile, altezza della capesante target, geometria della superficie, Strategia CAM, comportamento della macchina, e la superficie finale richiesta influenzano tutti l'ambiente pratico.
Questa guida si concentra sulla geometria alla base del gradino e dell'altezza dello smerlo in modo da poter calcolare un punto di partenza utile senza confondere la geometria teorica della superficie con la rugosità superficiale misurata.
Risposta rapida: Stepover a punta sferica e altezza smerlata
Per una fresa a testa sferica completa con raggio R e percorsi utensile adiacenti separati da stepover S, l'altezza geometrica ideale del pettine H su una superficie piana è:
Altezza esatta della capesante:
h = R − √(R²− (s/2)²)
Se conosci già l'altezza teorica massima della capesante che desideri, riorganizzare la formula per calcolare lo stepover:
Passo oltre dall'altezza target della capesante:
s = 2√(2Rh − h²)
Per gradini relativamente piccoli rispetto al diametro della sfera, un'approssimazione utile è:
Approssimazione a piccoli passi:
h ≈ s² / (8R)
L'equazione esatta descrive la cresta geometrica ideale tra passaggi paralleli delle estremità della sfera su una superficie piana. Non include le dinamiche di taglio o la curvatura della superficie del pezzo.
Perciò, questi calcoli forniscono un punto di partenza geometrico piuttosto che una finitura superficiale misurata garantita.
Cos'è lo stepover nella fresatura a testa sferica?
Stepover è la distanza laterale tra due percorsi utensile adiacenti. Nella finitura a punta sferica, controlla la precisione con cui i passaggi della taglierina si sovrappongono mentre l'utensile si sposta sulla superficie.
Uno stepover maggiore lascia una cuspide teorica più ampia tra percorsi adiacenti. Al contrario, la riduzione del passo laterale riduce lo scallop teorico ma aumenta il numero di passate necessarie per coprire la stessa area di lavorazione.
Lo stepover è diverso dallo stepdown. Descrive la spaziatura laterale tra percorsi utensile vicini, mentre lo stepdown descrive la profondità tra i livelli di lavorazione.
Stepover come distanza e come percentuale
I sistemi CAM e le discussioni sulla lavorazione spesso esprimono il passo laterale come distanza assoluta o come percentuale del diametro dell'utensile.
Per una fresa a testa sferica completa:
Passo oltre % = (S / D) × 100%
Dove:
- S = distanza di passaggio
- D = diametro di taglio con punta sferica
- R = raggio della sfera
- per un'estremità sferica completa standard, D = 2R
Per esempio, UN 0.5 mm con una fresa a testa sferica da Ø10 mm equivale a:
0.5 / 10 × 100% = 5%
Tuttavia, questa percentuale è solo un altro modo per descrivere la spaziatura del percorso utensile. È non una raccomandazione universale.
UN 5%, 10%, O 20% lo stepover può produrre altezze teoriche di capesante molto diverse quando cambia il diametro dell'utensile.
Cosa sono l'altezza del capesante e l'altezza della cuspide?
L'altezza di smerlo è l'altezza geometrica residua teorica rimasta tra le passate di fresatura adiacenti.
Il termine altezza cuspide è comunemente usato anche per questa caratteristica geometrica. In questa guida, l'altezza smerlato e l'altezza cuspide descrivono l'altezza residua creata tra percorsi utensile a testa sferica vicini.
Per i calcoli finali, le variabili importanti sono:
- raggio dell'utensile;
- scavalco laterale;
- geometria della superficie.
Una capesante teorica più piccola normalmente crea un modello di percorso geometrico più fine. Tuttavia, l'altezza della capesante non indica direttamente la rugosità superficiale misurata della parte finita.
Questa distinzione diventa particolarmente importante quando un disegno tecnico specifica Ra.
Geometria del passo a sfera
La formula base del passo a testa sferica deriva da una sezione trasversale attraverso due percorsi di taglio adiacenti su una superficie piana ideale.
Ogni profilo della fresa ha un raggio R. La distanza tra i due centri del percorso è S, quindi giace il punto medio s/2 da ciascun centro del percorso. L'altezza rimanente sopra la superficie di riferimento è l'altezza smerlato H.
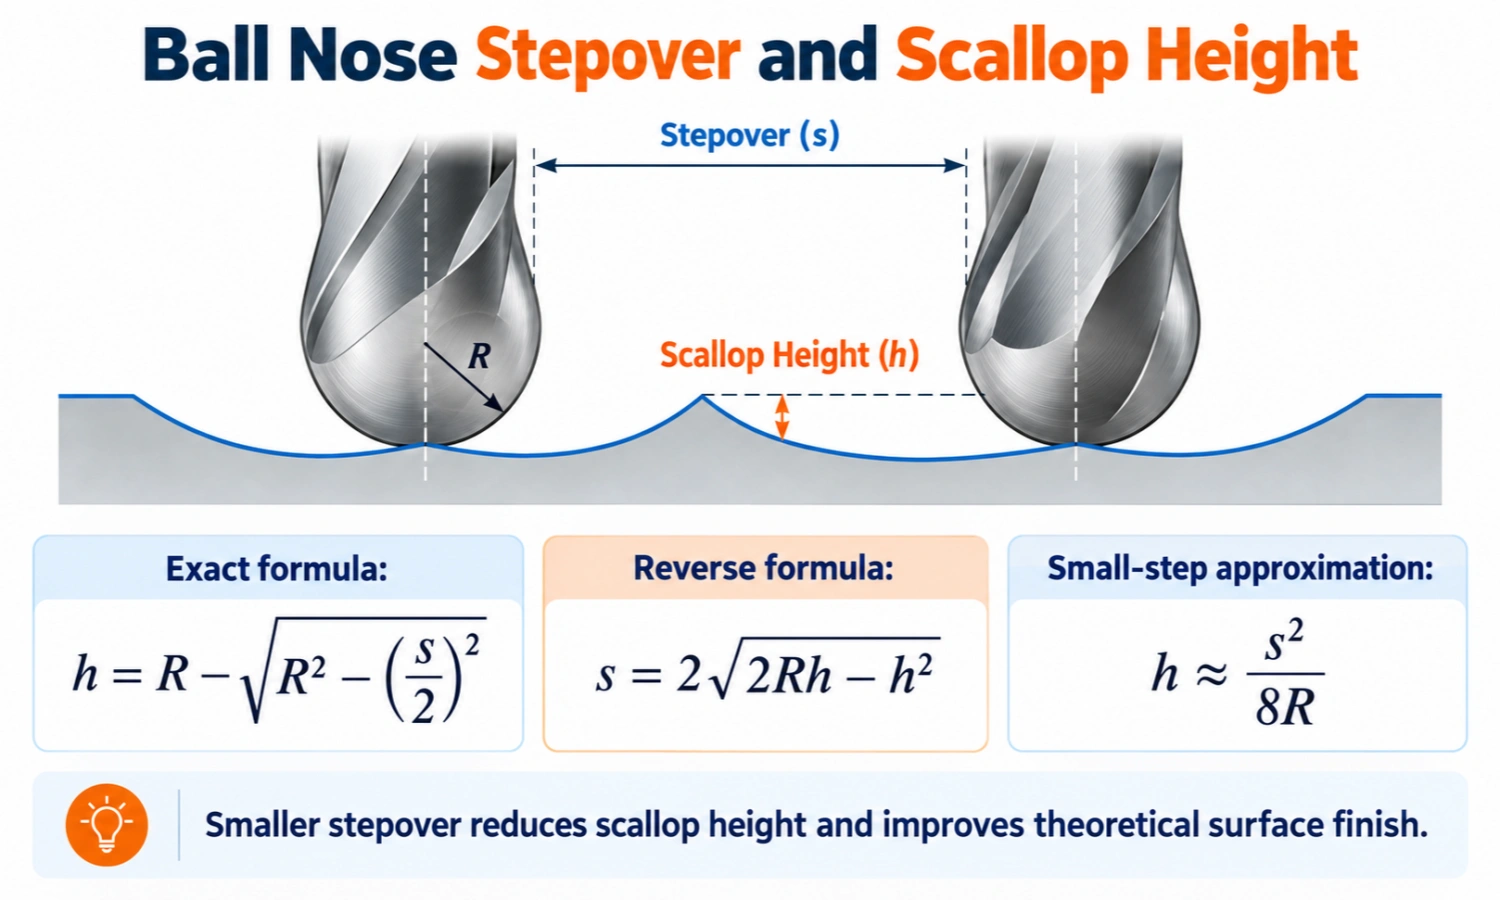
Formula esatta dell'altezza della capesante
Per la geometria ideale:
h = R − √(R²− (s/2)²)
Dove:
- H = altezza teorica dello smerlo o della cuspide;
- R = raggio della punta sferica;
- D = diametro completo della punta sferica, dove D = 2R;
- S = spaziatura laterale tra percorsi utensile paralleli adiacenti.
Tutte le dimensioni devono utilizzare la stessa unità.
Per questo modello geometrico:
- R > 0
- 0 ≤ s ≤ 2R
Questa formula è esatta per la cresta geometrica ideale tra passaggi paralleli delle estremità sferiche su una superficie piana. Si presuppone un profilo della sfera ideale e non include il runout dell'utensile, Indossare, deflessione, deformazione materiale, vibrazione, o altri effetti di taglio.
Approssimazione a piccoli passi
Quando il passo è piccolo rispetto al diametro della sfera, l'equazione esatta può essere approssimata come:
h ≈ s² / (8R)
Questo è un approssimazione, non un sostituto della formula esatta.
Un modo utile per giudicare l'approssimazione è confrontare lo stepover con il diametro:
S / D ≪ 1
All'aumentare del passo relativo relativo, l'approssimazione sottovaluta gradualmente l'esatto pettine geometrico.
Per esempio, utilizzando un Ø10 mm / Punta sferica R5 mm:
| Rapporto di incremento | Capesante esatte | Approssimazione | Sottovalutazione |
|---|---|---|---|
| 10% di d | 25.063 µm | 25.000 µm | Di 0.25% |
| 20% di d | 101.021 µm | 100.000 µm | Di 1.01% |
Queste percentuali illustrano errore di approssimazione matematica, lavorazioni a gradini sconsigliati.
Perciò, questa guida utilizza l'equazione esatta per i calcoli eseguiti e le tabelle di riferimento.
Una limitazione sulle superfici 3D curve
L'equazione della superficie piana non deve essere trattata come un risultato esatto per ogni contorno 3D.
Su una superficie curva, un passaggio planare o XY fisso non produce necessariamente un'altezza di capesante costante. La curvatura della superficie locale e la spaziatura effettiva dei percorsi utensile lungo la superficie possono modificare la cuspide risultante.
Le strategie CAM a capesante costante possono controllarlo in modo più efficace regolando la spaziatura del percorso utensile in base alla superficie.
Questa guida non tenta di modellare matematicamente la curvatura completa della superficie 3D. Invece, utilizzare l'equazione della superficie piana come strumento di pianificazione geometrica e verificare la strategia CAM finale sulla geometria effettiva della parte.
Come calcolare lo stepover da un'altezza di capesante target
Nel finire il lavoro, la domanda inversa è spesso più utile:
Se conosco l'altezza teorica della capesante che desidero, quale stepover dovrei usare?
Riorganizzando l'equazione esatta si ottiene:
s = 2√(2Rh − h²)
Dove:
- S = passo calcolato;
- R = raggio della sfera;
- H = altezza teorica target del pettine.
Per il modello geometrico ideale:
0 ≤ h ≤ R
Se h rappresenta un valore massimo di pianificazione, il passaggio calcolato fornisce il limite di spaziatura geometrica corrispondente nel modello di superficie piana ideale. Tuttavia, non garantisce un Ra misurato o un aspetto superficiale particolare.
Esempio di metrica lavorata
Supponiamo che tu stia pianificando una passata di finitura con:
Diametro del naso sferico: Ø10mm
Raggio della palla: R = 5 millimetro
Obiettivo capesante teorico: h = 0.01 mm = 10 µm
Utilizzo:
s = 2√(2Rh − h²)
Sostituisci i valori:
s = 2√(2 × 5 × 0.01 − 0,01²) = 2√0,0999 ≈ 0.632 millimetro
Perciò:
Stepover calcolato ≈ 0.632 millimetro
In percentuale sulla fresa Ø10 mm:
0.632139 / 10 × 100 ≈ 6.32%
Quindi lo stepover calcolato è di circa:
0.632 millimetro, O 6.32% del diametro dell'utensile.
Questo 6.32% value è il risultato matematico per questo esempio. È non è un passaggio consigliato universale.
Allo stesso modo, un'altezza teorica del capesante di 10 µm non significa che la superficie lavorata avrà Ra 10 µm.
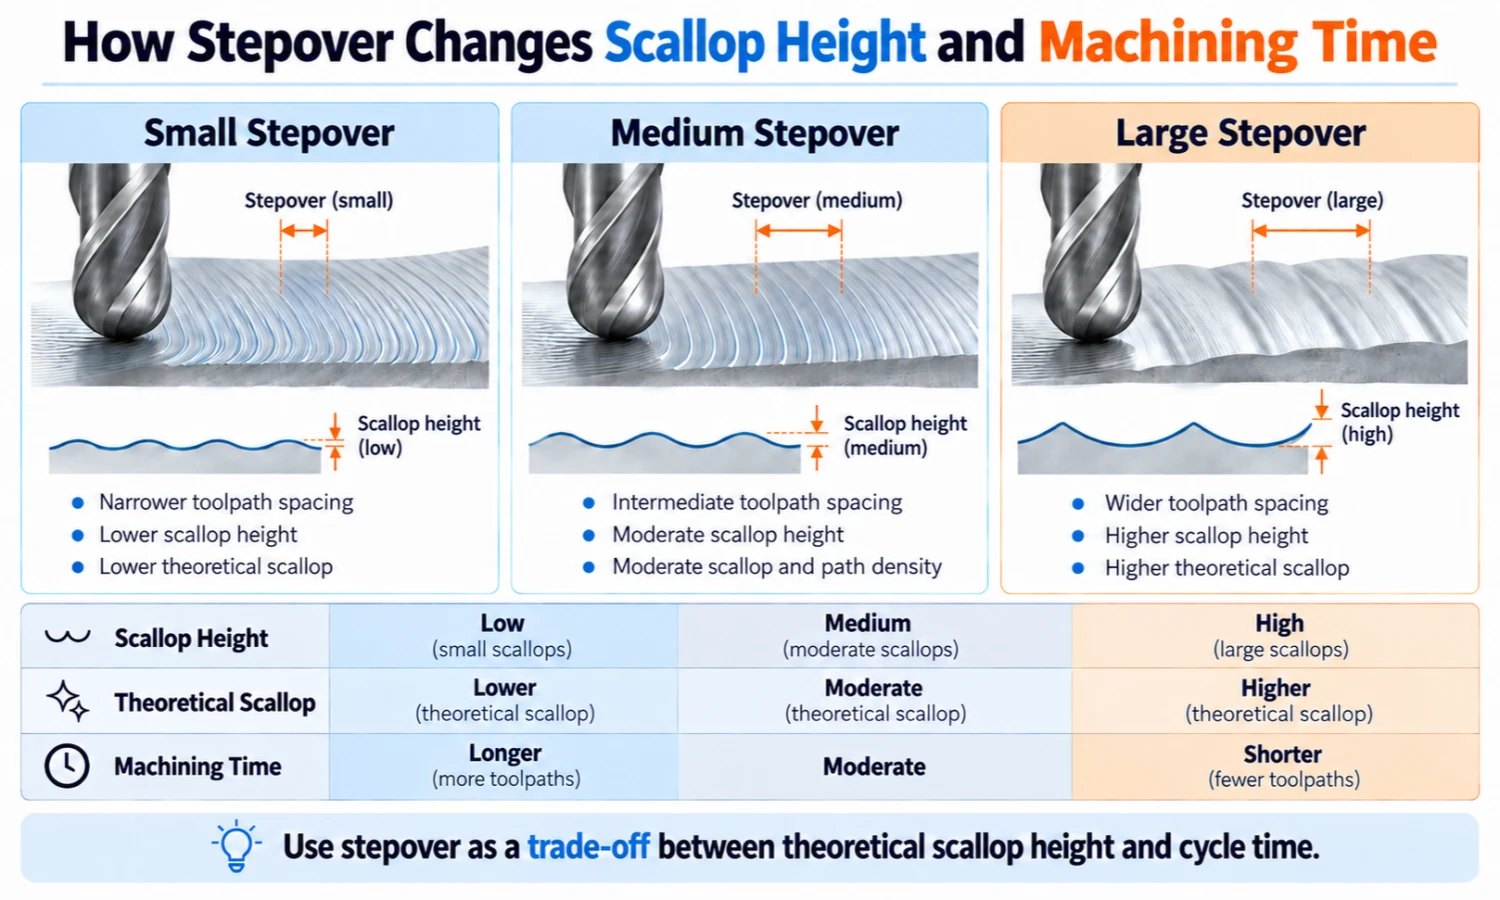
Tabella di riferimento per l'incremento metrico e l'altezza dello smerlo
Le tabelle seguenti utilizzano il formula esatta dell'altezza del capesante.
Si tratta di esempi di calcoli geometrici piuttosto che di raccomandazioni di lavorazione universali.
Stessa dimensione dello strumento, Stepover diversi
Questo primo confronto mantiene lo strumento fisso Ø10mm / R5 mm in modo da poter vedere l'effetto diretto della modifica del passo laterale.
| Diametro dell'utensile / Raggio | Passo oltre | Passo oltre % di d | Altezza esatta della capesante |
|---|---|---|---|
| Ø10 / R5 | 0.25 millimetro | 2.50% | 1.563 µm |
| Ø10 / R5 | 0.50 millimetro | 5.00% | 6.254 µm |
| Ø10 / R5 | 0.75 millimetro | 7.50% | 14.082 µm |
| Ø10 / R5 | 1.00 millimetro | 10.00% | 25.063 µm |
1 µm = 0.001 millimetro.
Si noti che l'altezza della capesante non aumenta linearmente con il passo laterale. Raddoppiando lo stepover si aumenta il residuo geometrico di più di due volte.
Perciò, cambiamenti relativamente piccoli nel passaggio di finitura possono produrre cambiamenti significativi nell'altezza teorica della cuspide.
Stesso Stepover assoluto, Raggi della palla diversi
Il confronto successivo vale il passaggio assoluto a 0.50 millimetro e cambia il raggio dell'utensile.
| Diametro dell'utensile / Raggio | Passo oltre | Passo oltre % di d | Altezza esatta della capesante |
|---|---|---|---|
| Ø4 / R2 | 0.50 millimetro | 12.50% | 15.687 µm |
| Ø6 / R3 | 0.50 millimetro | 8.33% | 10.435 µm |
| Ø8 / R4 | 0.50 millimetro | 6.25% | 7.820 µm |
| Ø12 / R6 | 0.50 millimetro | 4.17% | 5.211 µm |
Questo confronto è intenzionalmente basato su stessa distanza di incremento assoluta.
Non interpretarlo come un confronto con la stessa percentuale di incremento.
In che modo il raggio del naso sferico influisce sull'altezza della capesante
Il raggio della sfera modifica la relazione geometrica tra le passate di finitura adiacenti.
Al stessa distanza di incremento assoluta, un raggio della sfera maggiore produce un'altezza teorica dello smerlo inferiore.
Per esempio, la tabella sopra utilizza lo stesso 0.50 incremento mm per R2, R3, R4, e strumenti R6. All'aumentare del raggio, la cuspide calcolata diventa progressivamente più piccola.
Anche il contrario è utile quando si pianifica una finitura:
Per lo stesso obiettivo di altezza teorica della capesante, un raggio della sfera maggiore consente uno stepover assoluto maggiore.
Tuttavia, ciò non significa che la taglierina più grande disponibile sia automaticamente la scelta migliore.
Il diametro e il raggio dell'utensile devono comunque adattarsi alla geometria della parte, cavità, curvatura locale, condizioni di accesso, e altri requisiti di lavorazione.
Per fattori di selezione degli strumenti più ampi, Vedere Come scegliere una fresa a punta sferica.
In che modo il passo laterale della fresa a testa sferica influisce sull'altezza della smerlatura e sul tempo di lavorazione
La riduzione del passo laterale riduce l'altezza teorica dello smerlo, ma aumenta anche il numero di percorsi utensile necessari per coprire la stessa superficie.
Questo crea uno dei principali compromessi di finitura.
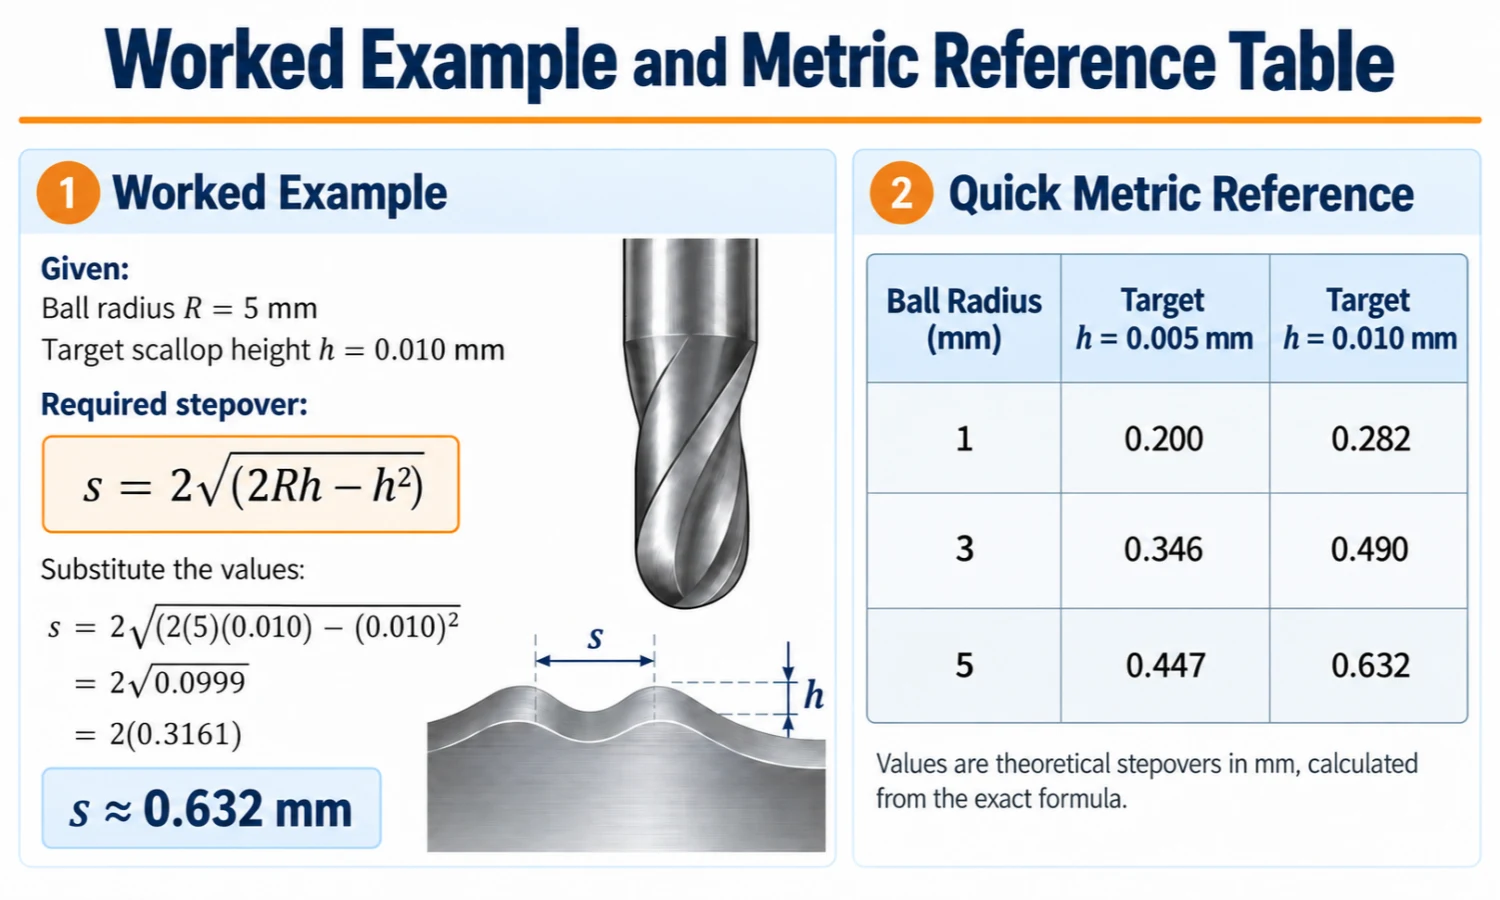
Confronto tra passo avanti, capesante e tempo di lavorazione
| Modifica passo avanti | Capesante teorico | Passaggi finali | Tendenza del tempo di ciclo |
|---|---|---|---|
| Aumenta il passo avanti | Più alto | Meno | Di solito più breve |
| Diminuisci il passo avanti | Inferiore | Di più | Di solito più lungo |
Per la stessa area di lavorazione e una strategia di percorso utensile comparabile, la riduzione dello stepover generalmente aumenta il numero di passaggi di finitura.
Tuttavia, non dare per scontato che dimezzare lo stepover raddoppierà sempre il tempo di ciclo.
Perché il tempo di lavorazione non si adatta perfettamente con Stepover
Il tempo di ciclo effettivo dipende da qualcosa di più del numero di passaggi adiacenti.
Altri fattori includono:
- geometria dell'area di lavorazione;
- lunghezza effettiva del percorso utensile;
- strategia del percorso utensile;
- collegare le mosse;
- accelerazione e decelerazione;
- rifinitura dei confini;
- il percorso si sovrappone;
- movimenti di ritrazione e ritorno;
- regioni di lavorazione residua;
- movimento della macchina.
Perciò, i calcoli di capesante possono aiutarti a comprendere il compromesso tra superficie e densità del percorso, ma la simulazione CAM fornisce una stima migliore del tempo di ciclo effettivo.
L'altezza della capesante non corrisponde alla rugosità superficiale Ra
Una delle distinzioni più importanti nella finitura a testa sferica è:
L'altezza del pettine calcolata non corrisponde alla rugosità superficiale Ra misurata.
L'equazione di capesante prevede un residuo geometrico ideale tra percorsi utensile adiacenti.
Ra, per contrasto, misura la media aritmetica delle deviazioni in un profilo di superficie reale in condizioni di misurazione definite.
Una piccola cuspide calcolata può contribuire a un modello di percorso utensile geometrico più uniforme, ma non garantisce un Ra misurato specifico.
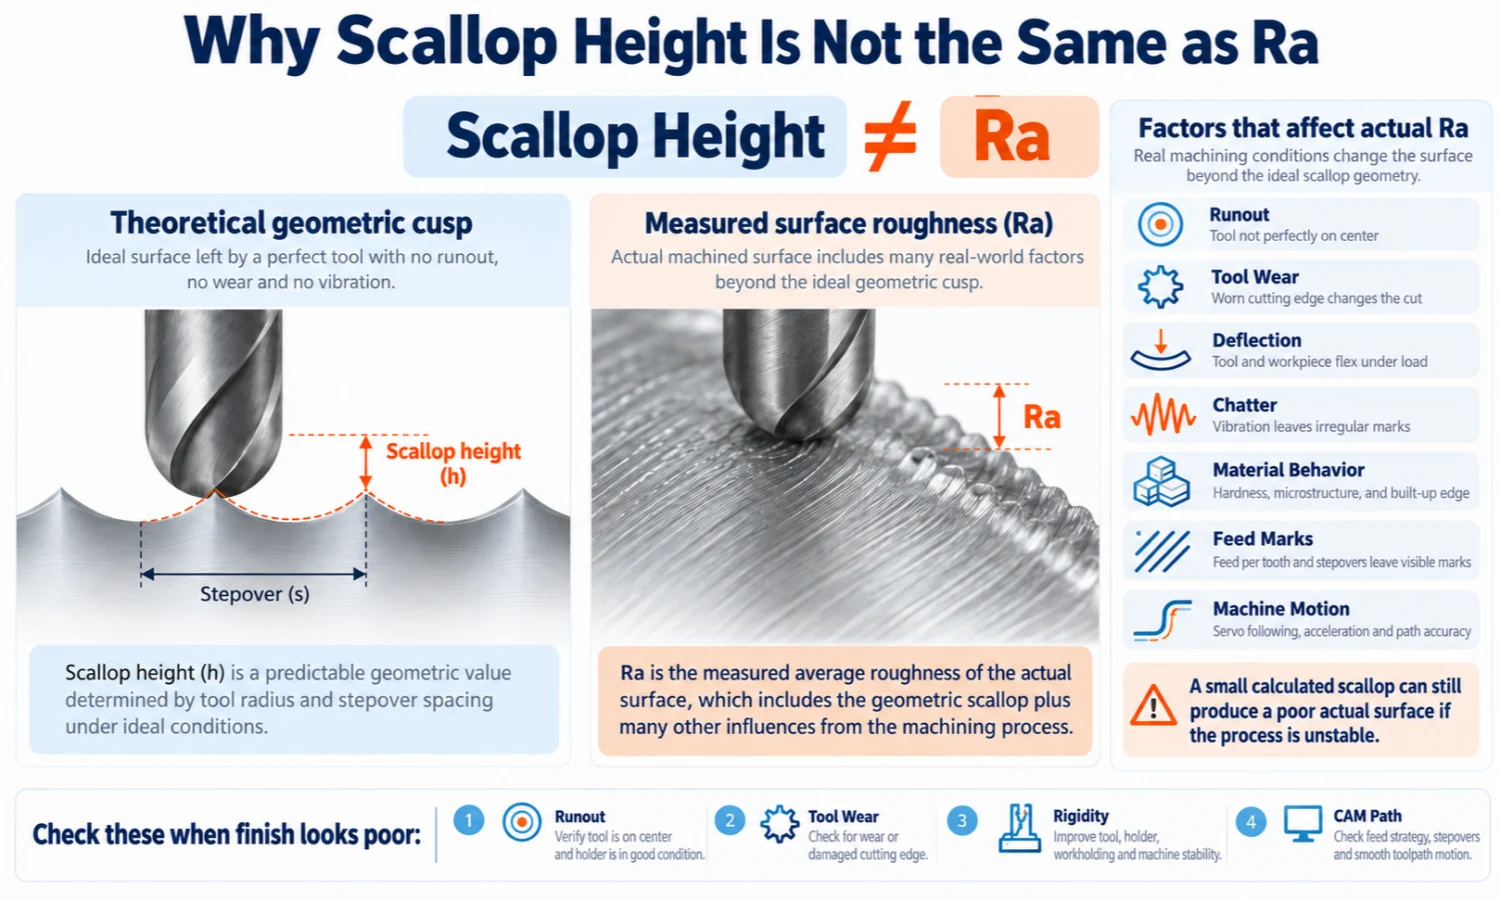
Altezza geometrica della capesante rispetto alla Ra misurata
L'altezza teorica della capesante dipende principalmente da:
- raggio della palla;
- passo oltre;
- la relazione geometrica tra percorsi adiacenti;
- geometria della superficie locale.
Anche la rugosità superficiale misurata può dipendere da:
- esaurimento dell'utensile;
- usura degli utensili;
- deflessione dell'utensile;
- chiacchiere o vibrazioni strutturali;
- stabilità della tenuta del lavoro;
- comportamento materiale;
- adesione del materiale o bordo di riporto;
- ritaglio del truciolo;
- segni superficiali legati all'alimentazione;
- movimento della macchina;
- interpolazione del percorso utensile;
- curvatura della superficie locale;
- direzione e metodo di misurazione.
Per questo motivo, non esiste una regola universale come:
Ra = altezza della capesante / 4
che può convertire in modo affidabile una cresta sferica teorica nel valore Ra di una superficie lavorata reale.
Profili di superficie idealizzati specifici possono avere relazioni matematiche di rugosità, ma tali relazioni non dovrebbero essere trattate come conversioni universali per la lavorazione effettiva.
Perché la superficie può ancora avere un aspetto scadente con una piccola cresta calcolata
Una piccola cuspide calcolata ti dice solo che il geometria ideale del percorso trasversale va bene.
Se la superficie reale presenta ancora segni visibili o una struttura incoerente, il problema dominante potrebbe risiedere altrove.
| Osservazione della superficie | Possibile causa | Cosa controllare |
|---|---|---|
| Creste regolari tra passi adiacenti | Lo stepover è ampio rispetto alla cuspide geometrica di destinazione | Raggio dell'utensile, passo oltre, e calcolato h |
| Segni irregolari nonostante una piccola h calcolata | Esaurire, usura degli utensili, deflessione, o instabilità della configurazione | Attrezzo, titolare, tenuta del lavoro, e configurazione |
| Segni di vibrazione ripetuti | Chiacchiere o instabilità strutturale | Macchina, titolare, sporgenza dell'utensile, e stabilità della configurazione |
| Spalmare o strappare | Adesione del materiale, condizione del bordo, o problema relativo alle condizioni di taglio | Condizioni dell'utensile e risposta del pezzo |
| Segni direzionali lungo il percorso utensile | Tessitura superficiale correlata al mangime | Distinguere i segni lungo il percorso dalle capesante del percorso trasversale |
| Completare le modifiche su una superficie 3D | Cambiamenti nella curvatura locale o nella spaziatura effettiva del percorso | Geometria della superficie e strategia del percorso utensile CAM |
Lo scopo di questa tabella è identificare se il problema è principalmente geometrico o se un altro fattore di lavorazione merita attenzione.
Numero di giri dettagliato, velocità di taglio, alimentazione per dente, carico di trucioli, diametro di taglio effettivo, e la compensazione della velocità appartengono ad un'analisi separata di avanzamenti e velocità.
Come scegliere un pratico passo a sfera
Un pratico stepover con fresa a testa sferica inizia con la geometria, ma l'impostazione finale dipende anche dalle effettive condizioni di lavorazione.
Utilizza il seguente processo invece di applicare una percentuale universale.
Fare un passo 1: Identificare il requisito di finitura effettivo
Determinare innanzitutto cosa richiede effettivamente il disegno o il processo.
Per esempio, il requisito potrebbe comportare:
- misurato Ra;
- qualità della superficie visiva;
- cuspide visibile ammissibile;
- materiale rimanente prima della lucidatura;
- requisiti dimensionali o di forma.
Non considerare automaticamente un valore Ra specificato come altezza di capesante target.
Descrivono cose diverse.
Fare un passo 2: Identificare il raggio della punta sferica
Confermare il diametro e il raggio della sfera utilizzati per l'operazione di finitura.
Per un naso a sfera completo standard:
R=D / 2
Il raggio influenza direttamente la relazione tra il passo laterale e l'altezza teorica della cuspide.
Fare un passo 3: Selezionare un obiettivo di pianificazione per l'altezza teorica della capesante
Scegli un valore di capesante teorico che desideri utilizzare come obiettivo di pianificazione geometrica.
Questo valore non è automaticamente uguale al requisito Ra finale.
Invece, aiuta a stabilire la spaziatura del percorso prima della convalida della lavorazione.
Fare un passo 4: Calcolare il passo avanti
Utilizzo:
s = 2√(2Rh − h²)
per calcolare il corrispondente passaggio ideale su superficie piana.
Mantieni tutti i valori nella stessa unità.
Fare un passo 5: Controlla la geometria della superficie e la strategia CAM
Prossimo, considerare se la superficie è piana, dolcemente curvato, concavo, convesso, o comunque complesso.
Un gradino planare fisso non garantisce un'altezza costante della cuspide su una superficie 3D.
Quando appropriato, rivedere i controlli CAM a dentellatura costante o al percorso utensile basato sulla superficie invece di fare affidamento solo su un valore di spaziatura XY.
Fare un passo 6: Controllare il compromesso ciclo-tempo e convalidare la superficie
Finalmente, valutare in che modo la spaziatura selezionata influisce sulla densità del percorso e sul tempo di lavorazione.
Quindi convalidare il risultato nelle condizioni di lavorazione effettive.
A seconda delle esigenze, la convalida può includere:
- un taglio di prova;
- ispezione visiva della superficie;
- controllo dimensionale;
- misurazione della rugosità superficiale.
Il calcolo fornisce un punto di partenza ingegneristico coerente. La lavorazione effettiva conferma se il punto iniziale soddisfa i requisiti della parte.
Domande frequenti
Quale incremento dovrei usare con una fresa a testa sferica??
Non esiste un'unica percentuale di passaggio laterale adatta a ogni operazione di finitura sferica. Iniziare con il raggio dell'utensile e un'altezza di smerlo teorica target, calcolare il corrispondente stepover, quindi controllare la geometria della superficie, compromesso dei tempi di lavorazione, e la finitura effettiva.
Come faccio a calcolare il passo laterale della fresa a testa sferica da un'altezza di smerlo target?
Utilizzo:
s = 2√(2Rh − h²)
Dove R è il raggio della palla e H è l'altezza teorica target dello smerlo. La formula si applica al modello geometrico ideale di superficie piana e non garantisce di per sé una rugosità superficiale misurata.
L'altezza della cuspide è uguale all'altezza della capesante?
Nelle discussioni finali con il naso a palla, entrambi i termini descrivono comunemente l'altezza residua teorica tra percorsi utensile adiacenti. La terminologia può variare tra i sistemi CAM e i riferimenti tecnici, quindi il punto importante è confermare quale valore geometrico rappresenta il software o il calcolo.
L'altezza della capesante può essere convertita direttamente in Ra?
Nessuna conversione universale si applica alle superfici lavorate reali. L'altezza dello smerlo descrive la geometria ideale del percorso utensile, mentre il Ra misurato riflette anche le condizioni dell'utensile, esaurire, vibrazione, risposta materiale, movimento della macchina, direzione di misurazione, e altri fattori.
È sempre meglio uno stepover più piccolo?
Non necessariamente. Uno stepover più piccolo riduce lo scallop teorico e aumenta la densità del percorso, ma tende anche ad aumentare i tempi di lavorazione. Una volta che altri fattori dominano le effettive condizioni della superficie, ridurre ulteriormente lo stepover può fornire pochi miglioramenti pratici.
Uno stepover costante produce un'altezza smerlato costante su una superficie 3D?
Non necessariamente. Un passaggio planare o XY fisso può produrre diverse altezze di cuspide al variare della curvatura della superficie locale e della spaziatura effettiva del percorso della superficie. Una strategia CAM a capesante costante può regolare la spaziatura per controllare questo effetto in modo più diretto.
Scegli la fresa a punta sferica giusta per la tua applicazione
Una volta identificato il raggio dell'utensile richiesto, dimensioni, e strategia di finitura teorica, il passo successivo è selezionare una fresa che si adatti al pezzo reale e alle condizioni di lavorazione.
Visualizza CutterBest Frese a candela a testa sferica per opzioni di utensili con estremità sferica standard e personalizzate.
Per una guida più ampia alla selezione degli strumenti, Vedere Come scegliere una fresa a punta sferica.
Sono disponibili anche le serie di prodotti standard correlati:
2 Fresa a punta sferica per flauto.
4 Fresa a punta sferica per flauto.
Se hai bisogno di aiuto per abbinare il raggio della palla, dimensioni della taglierina, o la configurazione dello strumento per la tua applicazione, E-mail sales@cutterbest.com o contatta CutterBest al numero Contatti per la selezione tecnica e supporto preventivo.