 精密フライスカッター,あらゆる材料を加工するCNC用の切削工具
A サイドフライスとエンドミルの比較 決定は単にどの工具がスロットを削ることができるかということではありません. どちらのツールも一部の重複するフィーチャを加工できます, しかし、自動的にどちらがより良い選択であるというわけではありません.
このガイドの内容, サイドフライスカッターは主に、ボアまたはアーバーが取り付けられたディスクタイプのサイドまたはサイドアンドフェイスカッターを指します。. これは単にエンドミルがサイドミーリングツールパスを実行することを意味するものではありません。.
実際の選択は機能へのアクセスによって異なります, 必要な幅, 切込み深さ, 到着, 機械と工具の保持剛性, ジョブに専用の操作が必要か、それとも柔軟な複数操作の CNC プロセスが必要か.
サイドミーリングカッター vs エンドミル: 簡単な比較
この表は、絶対的な選択ルールではなく出発点として使用してください。.
| 要素 | サイドミーリングカッター | エンドミル |
|---|---|---|
| 代表的な構造 | ディスク型カッター | シャンクタイプカッター |
| 一般的な取り付け | ボア / アーバー取り付け | エンドミルホルダ |
| 代表的な強み | アクセス可能な溝, スロット, 肩, そしてサイドの特徴も | スロット, ポケット, プロフィール, 輪郭, および混合機能 |
| 囲まれた機能へのアクセス | 側面のアクセスとカッターのクリアランスに大きく依存します | 一般的に順応性が高い |
| クローズドエンドスロット | 通常はアクセスとカッターの形状によって制限されます | 多くの場合、より強力な開始選択 |
| 幅戦略 | 修理済み, 選択された, 調整可能な, またはデザインに応じてカスタム | 工具直径とプログラムされたツールパスおよび補正 |
| セットアップの柔軟性 | カッターとアーバーの配置に依存する傾向が強い | 一般に、混合 CNC ワークフローの方が簡単です |
| 出発点 | ひたむきな, 側面からアクセス可能な機能 | 一般または複合機能の CNC 加工 |
側面フライスとエンドミルを比較する場合, 溝幅, 深さ, 長さ, アクセス, 機械の状態, と動作周波数はすべて決定に影響します. したがって、サイドアンドフェイスカッターとエンドミルには、単純な「良いか悪いか」の関係ではなく、重複する用途があります。.
サイドミーリングカッター vs エンドミル: 主な違い
1. ツールの構造と取り付け
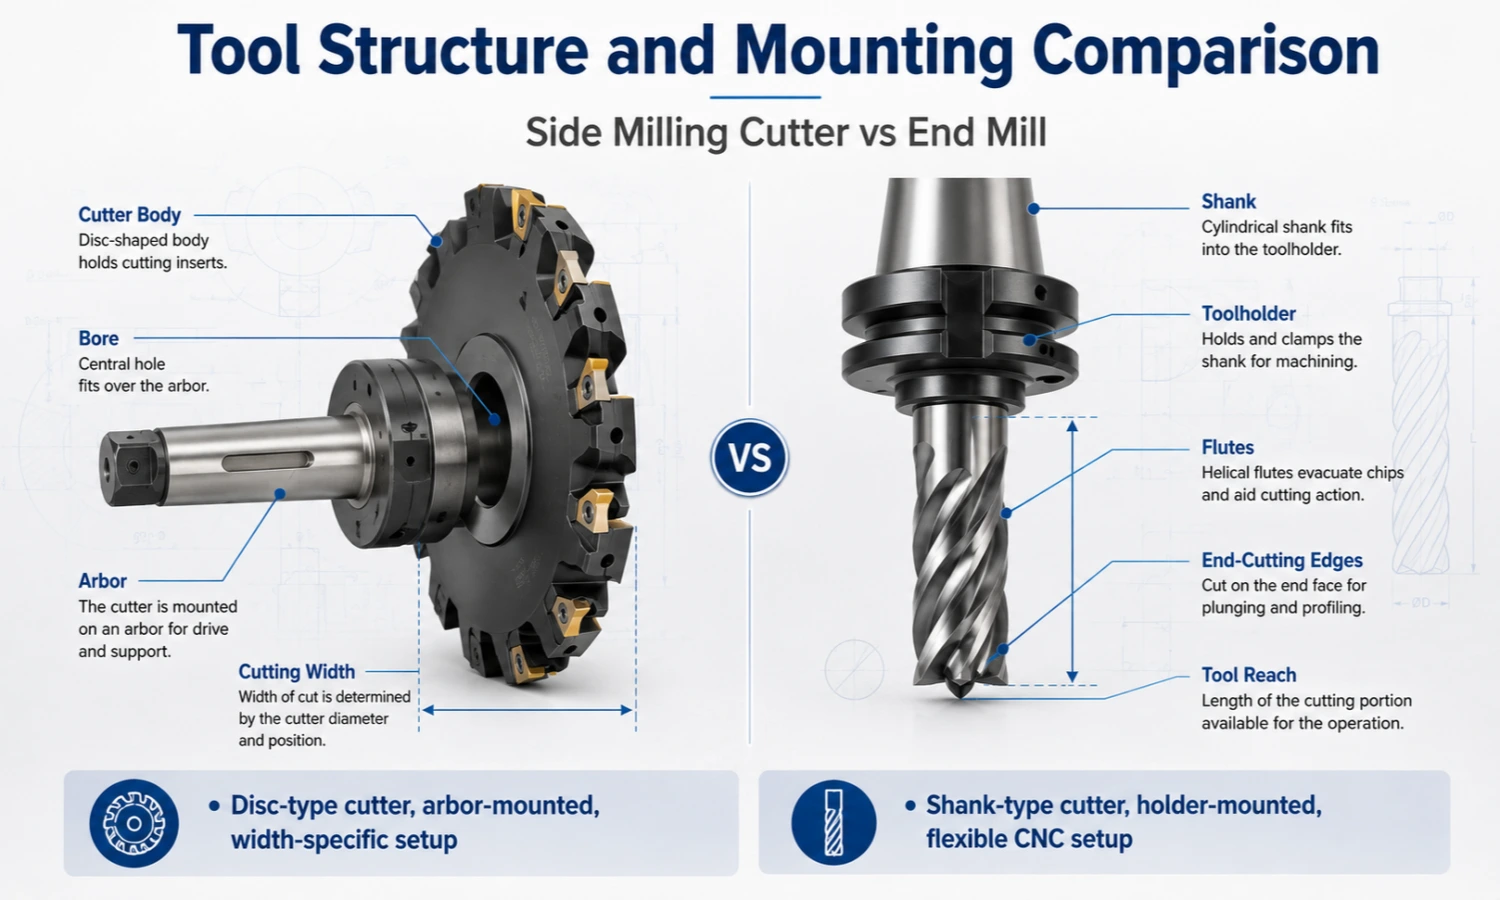
最も目に見える違いはカッターの構造です.
一般的なサイドフライスは、中央に穴のある円盤状の本体を備えています。. アーバーまたは別の互換性のあるインターフェイスに取り付けます. 結果として, カッター径, 切断幅, ボアサイズ, アーバーの位置, ワークピース周囲のクリアランスはすべてアクセスに影響を与える可能性があります.
CutterBest のサイドミーリングカッター製品範囲には、カッター本体と交換可能な超硬インサートを備えたディスクタイプの刃先交換式構成が含まれます. ボア, 切断幅, インサート配置, 実際の加工要件に応じて取り付けを見直すこともできます.
エンドミルは、適切なツールホルダーに保持されたシャンクを使用します。. 機械や用途に応じて, 保持システムはコレットを使用する場合があります, 油圧チャック, 焼きばめホルダー, ミーリングチャック, または別の互換性のあるインターフェイス.
したがって, シャンク取り付けエンドミルは一般に、標準的な CNC 加工ワークフローにより簡単に適合します. しかし, ホルダー剛性, なくなる, ツールエクステンション, スピンドルの状態も切削の安定性に影響を与えます.
2. オープンエンドの溝とクローズドエンドのスロット: ツールアクセス
多くの場合、工具へのアクセスは、加工操作の名前よりも重要です.
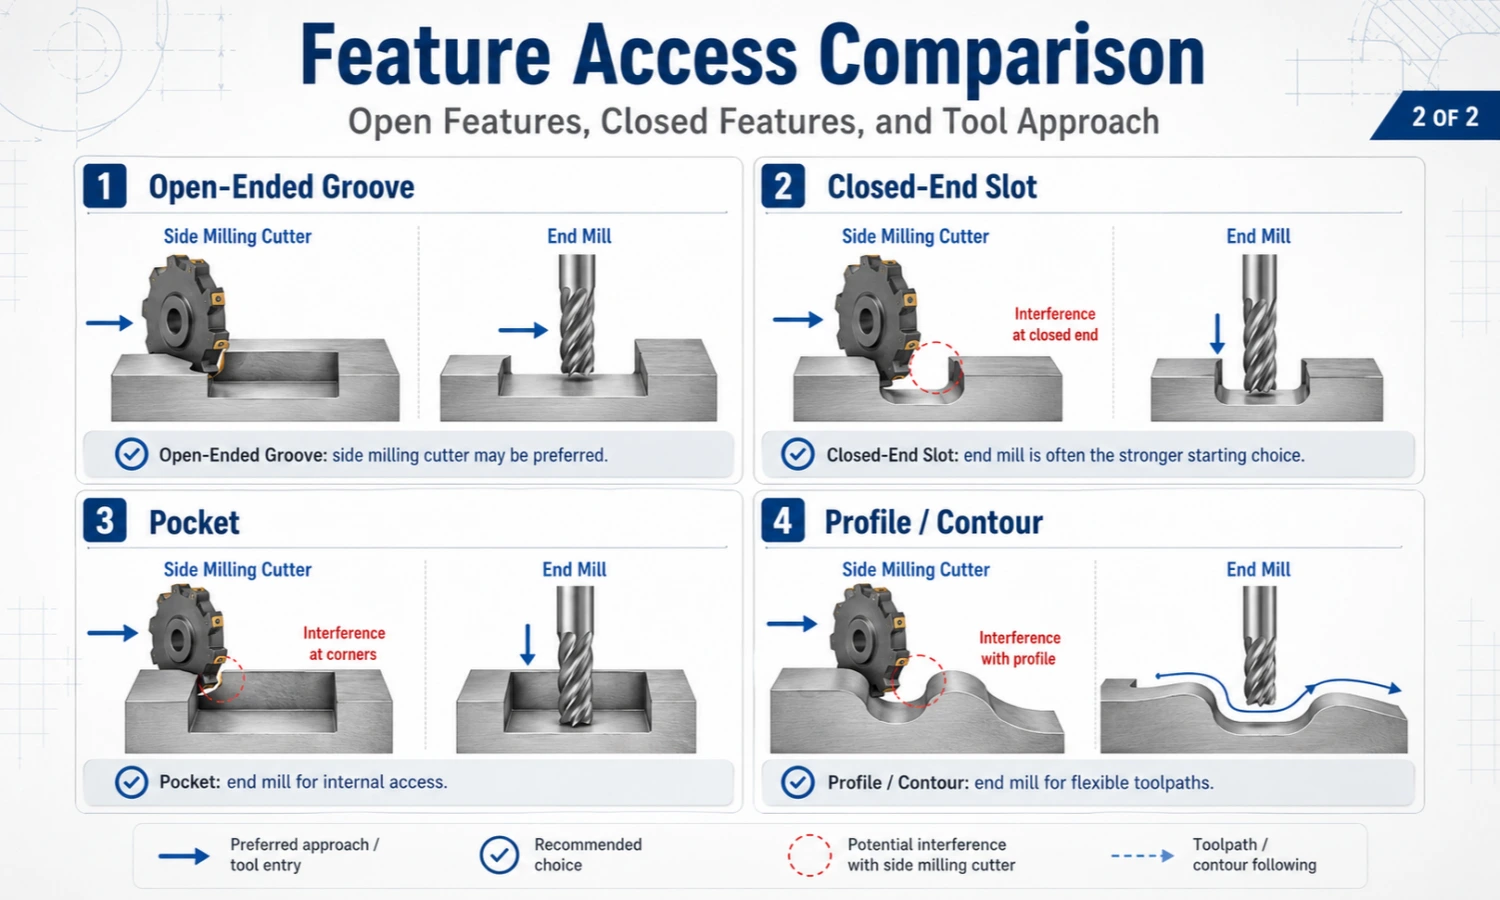
オープンエンドまたは側面からアクセス可能な溝の場合, ディスクタイプのサイドフライスカッターは、強力な開始オプションとなる可能性があります. しかし, カッター本体とアーバーには十分なクリアランスが必要です.
開いた溝には自動的にサイドカッターは必要ありません. セットアップが垂直方向のアクセスを好む場合には、エンドミルも実用的です, この機能は比較的アクセスしやすいです, または、同じツールが他の操作を実行する必要があります.
クローズドエンドスロットは異なるアクセス条件を作成します. 機能と参入戦略に応じて, 工具には端部切断機能、または適切なランピングまたはヘリカルエントリー方法が必要な場合があります.
したがって, エンドミルは、その形状が意図した挿入および切削戦略をサポートしている場合、一般に、クローズドエンドスロットおよび密閉フィーチャーの開始時に最も強力な選択肢です。. サンドビックの溝フライス加工ガイドも同様に、サイドアンドフェイスカッター用のオープンスロットアプリケーションと、エンドミルソリューションを必要とするクローズドスロットアプリケーションを区別します。.
3. 切込み深さ, 到着, 剛性, および切りくず排出
エンドミルが柔軟性があると説明される一方で、ディスク カッターは自動的に硬いと説明されるべきではありません。. 剛性は完全な加工システムに依存します.
側面フライス用, 重要な要素には以下が含まれます:
- カッター径;
- アーバーの直径とサポート;
- カッター位置;
- ワークホールディング;
- 溝の深さ;
- 機械の状態;
- 切りくずの排出.
エンドミル用, 考慮する:
- 工具径;
- 刃の長さ;
- 全体的なリーチ;
- ホルダータイプ;
- 工具オーバーハング;
- 切断係合;
- 機械と治具の剛性.
過剰なオーバーハングを持つ長いエンドミルはたわんだり振動したりする可能性があります. 一方で, アーバーのサポートが不十分だったり、ディスクカッターのセットアップが不適切だった場合も、安定性が失われる可能性があります。.
したがって, 深い溝や長い溝をどちらかの工具に自動的に割り当てないでください。. アクセスの比較, 到着, カッターサポート, ワークホールディング, 決定を下す前にチップを除去する. 工具オーバーハング, 剛性, 切削抵抗, 偏向, 振動, スロットミリングでは、切りくずの排出と切りくずの排出がすべて考慮されます。.
4. 溝幅戦略, コントロール, と再現性
溝の幅は重要な選択要素です, ただし慎重な比較が必要です.
目的の溝幅に合わせた切削幅の側面フライスを選択可能. カッターのデザインによる, 幅は固定されている可能性があります, 調整可能な, 挿入構成, スペーサーベース, またはカスタム仕様に合わせて作られる.
しかし, 幅の調整はすべてのディスクカッターに共通の機能ではありません. 特定のアーバーに取り付けられたスロットフライス加工システムは、切断幅を調整できるように設計されています, 他のカッターは固定またはアプリケーション固有の構成を使用しますが、.
エンドミル付, フィーチャーは 1 回のパスまたはプログラムされた複数のパスで加工できます。, 工具の直径と必要なスロット幅に応じて.
最終的な寸法は次の要因にも影響を受ける可能性があります。:
- なくなる;
- 工具のたわみ;
- 工具の摩耗;
- 機械の位置決め;
- ワークホールディング;
- カッター補正.
したがって, カッター幅は仕上げ溝の精度を自動的に保証するものではありません.
目標幅に合わせてカッターを設定すると、繰り返しの操作での幅制御が簡素化されます。. しかし, どちらのツールコンセプトも、完全な加工プロセスが安定している場合に、制御された寸法を生成できます。.
5. 囲まれた機能, ポケット, Profiles, および複雑なツールパス
エンドミルは通常、部品に密閉されたフィーチャやさまざまなフィーチャが含まれる場合に、より高い柔軟性を提供します。.
一般的な操作には次のものがあります。:
- クローズドエンドスロット;
- ポケットと空洞;
- 側面フライス加工;
- プロファイリング;
- 輪郭を描く;
- 内部機能;
- 1 つの CNC プログラムで複数の互換性のある操作を実行.
CutterBest の現在のエンドミル ページでは、スロッティングについても説明しています, プロファイリング, ポケット, 側面フライス加工, 輪郭を描く, 一般的なエンドミル操作と同様の仕上げ.
しかし, すべてのエンドミル形状がすべての切削戦略をサポートしているわけではありません. センターカット形状, flute design, 直径, 切断長さ, および加工条件は、特定のエンドミルがプランジできるかどうかに影響します。, ランプ, 補間する, またはフルスロットカットを実行する.
利用可能な場合 エンドミルカッター オプション, 関連する製品ページを参照してください.
6. セットアップの柔軟性, プロセスの再現性, 生産ニーズ
専用のサイドミーリングセットアップは、同じアクセス可能な溝またはサイドフィーチャーが生産工程全体で繰り返され、カッター構成が必要な幅と一致する場合に、より魅力的になります。, 到着, そして近づく.
対照的に, CNC プログラムに複数のフィーチャ タイプが含まれる場合は、エンドミルの方が実用的である可能性があります。.
例えば, 1 つの適切なツールで互換性のあるスロッティングを実行できる, 側面フライス加工, ポケット, または、別の専用カッター設定を導入せずに操作をプロファイリングすることもできます。.
この汎用性が、エンドミルが一般的な CNC 加工で広く使用される理由の 1 つです。.
しかし, これは、サイドカッターが量産のみに属する、またはエンドミルが試作のみに属するという意味ではありません。. どちらのツールも異なる本番ボリュームで使用できます. より良い選択は、そのジョブが専用プロセスからより多くの恩恵を受けるか、それとも機械加工の柔軟性からより多くの恩恵を受けるかによって決まります。.
サイドフライスカッターが最初の有力な選択肢となるのはどんな場合ですか?
繰り返し, 側面からアクセス可能な規定の幅の溝
側面フライスは、溝に側面からアクセスでき、ターゲット幅が明確に定義されている場合に検討する価値があります。.
加工要件に合わせてカッター構成を選択できるため、生産工程全体で同じフィーチャーが繰り返される場合、これはより重要になります。.
カッターを選ぶ前に, チェック:
- サイドアクセス;
- カッター本体のクリアランス;
- アーバークリアランス;
- 切込み深さ;
- 必要な幅;
- マシンのセットアップ.
利用可能な場合 サイドフライスカッター 構成, 関連する製品ページを参照してください.
アクセスしやすいサイド機能とショルダー
ディスクタイプのサイドカッターおよびサイドアンドフェイスカッターは、アクセスしやすい側面にも適合します, 肩, ジオメトリが十分なアプローチ スペースを提供する場合のステップ フィーチャ.
しかし, ショルダー加工は自動的にサイドカッターアプリケーションになるわけではありません. エンドミル, 刃先交換式ショルダーミル, 他のタイプのカッターも適している場合があります.
したがって, 必要な 90 度のジオメトリを確認してください, 到着, 壁の安定性, 仕上げ要件, 選択する前にカッターにアクセスしてください.
専用または繰り返しの加工操作
繰り返しの操作で特定の直径のメリットが得られる場合、専用カッターの魅力がさらに高まる可能性があります。, 切断幅, 取り付け配置, またはカッターの形状.
この状況では, 問題はエンドミルかどうかだけではありません。 できる 特徴をカットする.
その代わり, 専用のカッターを使用して完全な加工プロセスの制御を容易にできるかどうかを検討する.
部品交換や臨時作業に, 追加のセットアップにはほとんど利点がない可能性があります. 安定したジオメトリを持つ繰り返しフィーチャーの場合, しかし, 専用の構成はさらに検討する必要があるかもしれません.
エンドミルが最初の選択肢として有力なのはどのような場合ですか?
クローズドエンドスロット, ポケット, と内部機能
カッターが囲まれたフィーチャー内で作業する必要がある場合、エンドミルは一般に強力な開始点となります。.
クローズドエンドスロットには、適切なエントリー戦略とエンドカット機能が必要です. ポケットには内部工具の移動が必要です, 一方、他の内部機能では追加のアクセス制限と干渉制限が導入されます。.
これにより、多くの場合、シャンク取り付けエンドミルが垂直 CNC マシニング センターのセットアップに適応しやすくなります。.
Profiles, 輪郭, 複雑な形状
エンドミル ファミリは、プロファイルと輪郭に対して幅広いツールパスの柔軟性も提供します.
CNC プログラムは、ディスク カッターの固定幅やサイド アクセスのアプローチに依存するのではなく、外部または内部の形状に沿ってエンドミルをガイドできます。.
さまざまなエンドミル形状がさまざまな輪郭加工要件をサポートします. しかし, フラットエンドミル, ボールエンドミル, ブルノーズツール, テーパーエンドミル, とロングリーチカッターは、すべてエンドミルファミリーに属しているというだけの理由で同じ仕事をするわけではありません。.
複数の操作による柔軟な CNC 加工
エンドミルは、1 つの適切な工具で複数の互換性のある操作を実行しながら、加工要件を満たせる場合に特に役立ちます。.
例えば, プロセスには以下が含まれる場合があります:
- スロッティング;
- 側面フライス加工;
- プロファイリング;
- ポケット.
この場合, エンドミルを使用すると、専用工具の交換が減り、CNC ワークフローが簡素化される可能性があります。.
この柔軟性は、パーツに 1 つの溝や側面フィーチャーが繰り返されるのではなく、複数のフィーチャーが含まれる場合に特に役立ちます。.
加工タスク別側面フライスカッターまたはエンドミル
実際の出発点として次の表を使用してください。, 絶対的なルールではない.
| 機械加工タスク | 開始時の選択 | 重要な条件 |
| クローズドエンドスロット | エンドミル | 適切なエントリー戦略とエンドカット戦略が必要 |
| ポケットまたは囲まれた機能 | エンドミル | より柔軟な内部ツールパス |
| プロフィールまたは輪郭 | エンドミル | プログラムされた輪郭パスに適合 |
| 開ける, 側面からアクセス可能な溝 | サイドフライスカッターが推奨される場合があります | アーバーのクリアランスを確認する, 幅, そして近づく |
| ターゲット幅を制御した繰り返し溝 | サイドフライスカッターが推奨される場合があります | カッターの構成とセットアップによって異なります |
| 混合機能 CNC ワークの一般的なスロット | エンドミルが好まれる場合が多い | 特にポケットやプロファイルも加工する場合 |
| 側面または肩 | 場合によって異なります | ジオメトリを確認してください, 到着, 壁の安定性, そして終わります |
| 深い溝または長い溝 | 場合によって異なります | アクセスの比較, オーバーハング, サポート, 剛性, および切りくず排出 |
| カスタム溝形状 | 場合によって異なります | プロセスに正当性がある場合は、専用ツールを検討することもできます |
主な要件が溝ではなく広い平坦面またはデータム面である場合, ポケット, またはサイド機能, 選択問題が変わります. ガイドを参照してください 側面フライスと正面フライス その比較のために.
エンドミルはサイドフライスカッターの代わりに使用できますか?
時々, でもいつもではない.
エンドミルは、フィーチャーに到達できる場合にはサイドフライスの代わりに使用できます。, 必要なジオメトリを生成する, そして次元に出会う, 安定性, 仕上げる, およびサイクルタイム要件.
しかし, 交換はプロセス上の決定です, 形状の決定だけではなく. 実際に, サイドフライスとエンドミルの選択は、溝の深さや工具の種類だけではなく、完全な加工セットアップに基づいて行う必要があります。.
考慮する:
- 溝の幅と深さ;
- オープンまたはクローズドアクセス;
- 必要なリーチ;
- アーバーまたはホルダーの剛性;
- ワークホールディング;
- 切りくずの排出;
- 生産の繰り返し;
- 同じ部分の他の操作.
エンドミルに過剰なリーチや非効率なツールパスが必要な場合, 専用のサイドカッターも検討に値するかもしれません. 一方で, ディスクカッターによりアクセスの問題が発生したり、不要なセットアップが追加された場合, エンドミルは依然としてより実用的な解決策である可能性があります.
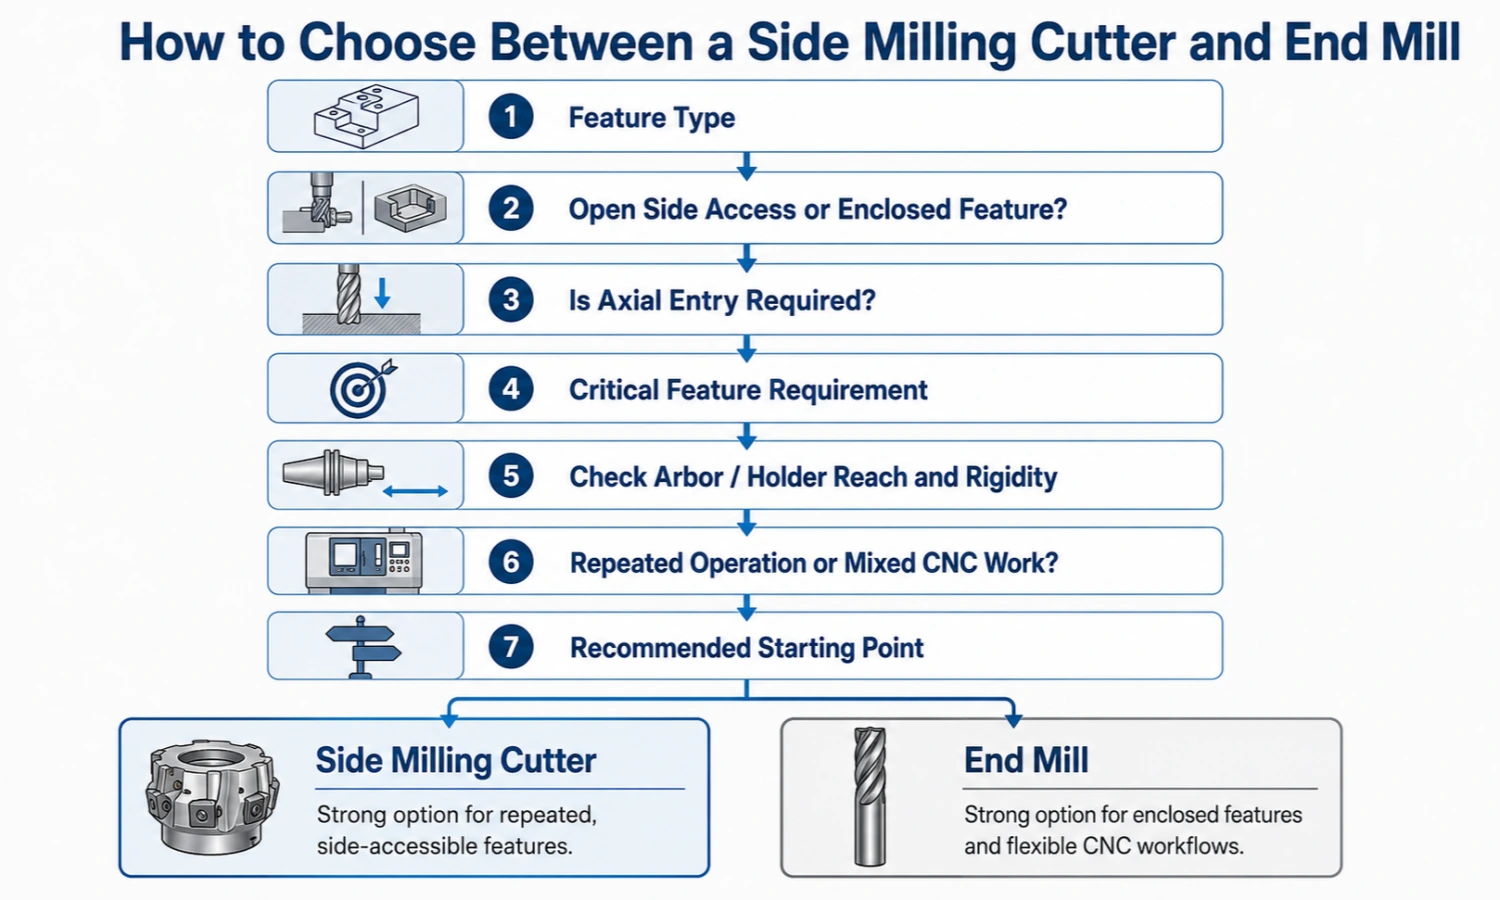
サイドフライスカッターとエンドミルの選び方
ステップ 1: 特徴を特定する
図面から始めます, ツールではありません.
開いた溝が特徴ですか, クローズドエンドスロット, ポケット, ショルダー, 側面, またはプロフィール?
フィーチャーの形状は、利用可能なカッターのオプションを絞り込むのにすぐに役立ちます.
ステップ 2: ツールへのアクセスをチェックする
Next, カッターがどのように物理的にフィーチャに到達できるかを決定する.
聞く:
- サイドアクセスは利用可能ですか?
- アキシャルエントリーは必要ですか?
- カッター本体に十分なスペースがありますか?
- アーバーまたはホルダーのクリアランスは十分ですか?
- 治具やワークがカッターと干渉しませんか?
フィーチャーに正しくアプローチできないカッターは現実的な選択肢ではありません.
ステップ 3: 重要な機能要件を特定する
図面上で最も重要なことを特定する前に、ツールの種類に焦点を当てないでください。.
重要な要件には以下が含まれる場合があります:
- 溝幅;
- 深さ;
- 壁の形状;
- コーナー状態;
- 仕上げる;
- ツールリーチ;
- 再現性;
- サイクル要件.
カッターのコンセプトは、加工の決定を制御する機能をサポートする必要があります.
ステップ 4: チェックマシン, 工具保持, 剛性と
完全な切断システムを評価する.
側面フライス用, 東屋を見直す, ボア, カッター位置, マシンインターフェース, 治具, および利用可能なクリアランス.
エンドミル用, ホルダータイプの見直し, オーバーハング, 切断長さ, 直径, スピンドルの状態, そしてワークホールディング.
どちらの場合も, 安定したサポートと効果的な切りくず排出性.
ステップ 5: 加工の柔軟性と生産の繰り返しを考慮する
ついに, オペレーションが生産プロセス全体にどのように適合するかを検討する.
側面からアクセスできる同じ機能が生産実行全体で繰り返される場合, 専用のサイドフライスカッターは実用的なプロセスオプションを提供する可能性があります.
部品が頻繁に変更される場合、または 1 つの CNC ツールで複数の互換性のあるフィーチャを加工する必要がある場合, エンドミルの方が柔軟性が高い場合があります.
最初の選択は完全な部分に適合する必要があります, 機械, 設定, 生産要件 — 単に最も長いアプリケーションリストを持つカッターだけではありません.
FAQ
エンドミルは側面加工にも使用できますか?
はい. エンドミルは外周刃を備えており、サイドミーリングによく使用されます。. しかし, 適切なラジアルかみ合い, ツールリーチ, ホルダー剛性, フルートの形状, 切断条件は用途によって異なります. 過度のオーバーハングや不安定なセットアップはたわみや振動を増加させる可能性があります.
エンドミルはサイドフライスカッターの代わりに使用できますか?
時々. エンドミルは、フィーチャーに到達し、必要な形状を満たすことができる場合、実用的な代替品になります。, 品質, 安定性, とサイクルタイム. 幅をカットする場合は、専用のサイドカッターが有効な場合があります, サイドアクセス, 取り付け, または、操作を繰り返すことでより強力なプロセスケースが作成されます.
クローズドエンドのスロットやポケットに適したカッターはどれですか?
エンドミルは、選択した形状が意図した進入および切削戦略をサポートしている場合に、必要な軸方向および内部アクセスを提供できるため、一般に、最初の選択肢としてより強力です。. 最終的な選択は依然としてフィーチャのジオメトリに依存します, 到着, および加工条件.
深い溝と長い溝にはどちらのカッターが適していますか?
場合によります. 溝アクセスの比較, カッター径, ツールリーチ, アーバーまたはホルダーサポート, 機械剛性, ワークホールディング, および切りくず排出. 溝の深さだけでは、1 つのカッター タイプを自動的に選択する十分な理由にはなりません.
サイドフライスカッターは常に優れたスロット幅精度を提供しますか??
No. ターゲット幅に合わせてカッターを構成すると、一部のアプリケーションでの幅制御が簡素化されます。, ただし、最終的な精度はカッターの状態と摩耗によって異なります。, 取り付け, なくなる, マシンの能力, ワークホールディング, 工具のたわみ, および切断条件.
サイドフライスとエンドミルのどちらを選択するかは、部品の特徴と利用可能なツールへのアクセスから始まります。. 特定のアプリケーションのレビューに関するサポートが必要な場合, あなたの絵を送ってください, ワーク材質, 溝またはスロットの寸法, 許容範囲, マシン情報, そして生産要件への sales@cutterbest.com カッター選択のレビュー用.