 精密フライスカッター,あらゆる材料を加工するCNC用の切削工具

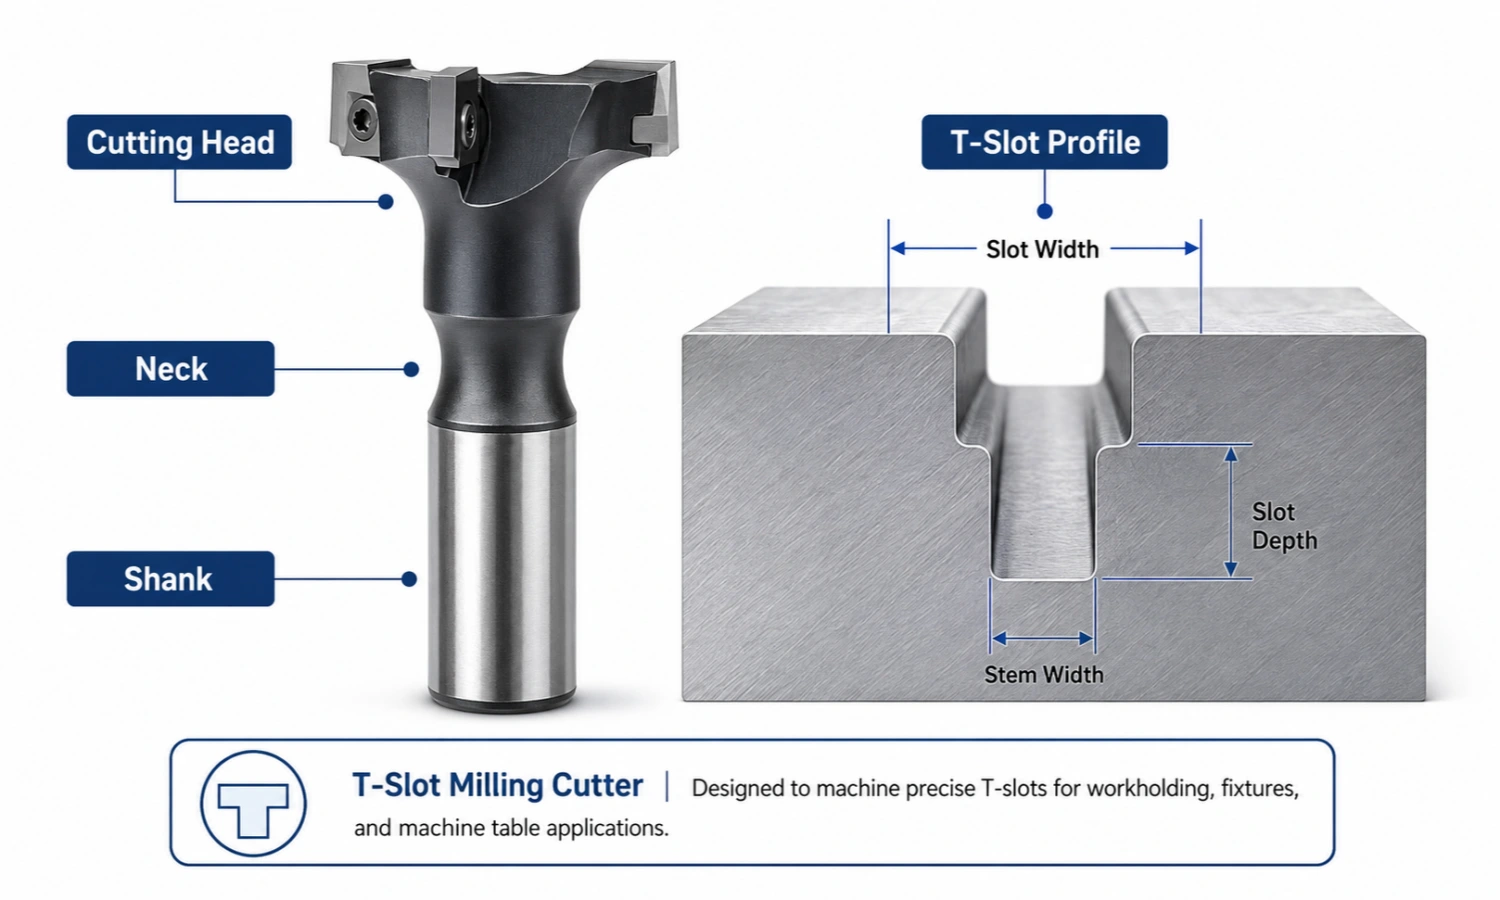
A T-slot milling cutter is a specialized milling tool used to machine the wider lower section of a T-shaped slot or undercut. より広いカッティングヘッドとより狭いネックを備えています。, これにより、刃先が下部プロファイルを加工している間、ネックが上部スロットを通って作業できるようになります。. For standard and customized solutions, see our Tスロットカッター 商品ページ.
一般的な T スロット フライス加工の場合, オペレータは最初に最初の直線スロットを加工します. 次に, カッターは開放端または別の適切なアクセス機能から入り、下部アンダーカットを加工します。.
Tスロットフライスとは何ですか??
T スロット カッターは、コンポーネントに比較的狭い上部開口部と広い下部アンダーカットが必要な場合に使用されます。. このプロファイルは T ボルトを保持できます, ナッツ, 備品, スライド部品, または他の位置決めおよびクランプ要素.
一般的なアプリケーションには次のものがあります。:
- マシンテーブルクランプスロット
- 治具プレートとワーク保持システム
- モールドベースの特徴
- TボルトとTナットの保持溝
- コンポーネントのスライドまたは位置決め
- メカニカルアセンブリの特徴
例えば, 機械テーブルでは T スロットを使用して、バイスとクランプを移動してさまざまな位置に固定できるようにすることができます。. 治具プレートは同じ原理を使用して柔軟なワーク保持をサポートできます。.
部品の形状が主な決定要因です. 幅の広い下部アンダーカットのない真っ直ぐな溝のみが必要なフィーチャーの場合, エンドミルまたは別のスロットフライス工具で十分な場合があります.
Tスロットミーリング作業: 仕組み?
T スロット加工では、通常、最初に上部スロットを準備し、次に下部アンダーカットを加工します。.
しかし, カッターヘッドは、上部の狭い開口部を単に突き抜けることができるかのように扱われるべきではありません. 工具と部品の形状は、幅広のカッティング ヘッドが下部の加工位置に到達するための適切な方法を提供する必要があります。.
ステップ 1: 最初のストレートスロットを加工します
初め, 最初のストレートスロットを加工します, パイロットスロットと呼ばれることもあります. この開口部は T スロットの上部を確立し、カッターネックに必要な経路とクリアランスを提供します。.
適切な フラットエンドミル T スロットのアンダーカットをカットする前に、最初のストレート スロットを機械加工するために一般的に使用されます。.
初期スロットは次のことに役立ちます。:
- 上部スロット幅を設定します
- カッターネックのクリアランスを確保する
- 次のアンダーカット操作のためのパスを準備します。
T スロットが閉じたフィーチャー内にある場合, 加工計画では、幅広のカッター ヘッドに適切な進入領域も提供する必要があります。. 正確なアクセス方法は部品の形状とカッターの設計によって異なります。.
ステップ 2: 下部アンダーカットを加工します
最初のスロットとカッターアクセスを準備した後, カッティングヘッドを必要な下位レベルに配置します. 次に、ツールがスロットに沿って送り、下部セクションから材料を除去して T 字型のアンダーカットを作成します。.
この段階では, いくつかの条件を確認する必要があります:
- ネッククリアランス
- カッターリーチ
- ホルダークリアランス
- 工具オーバーハング
- セットアップ剛性
- 切りくず排出
ツールは、ネックやホルダーがワークピースに接触することなく、必要なプロファイルに達する必要があります。. 加えて, 過剰なオーバーハングは剛性を低下させ、動作の安定性を低下させる可能性があります。.

Tスロットミーリングカッターの寸法: 確認すべきこと
T スロット カッターのサイズは、1 つの直径だけで判断しないでください。. 工具の寸法は、部品図面に示されている実際の T スロット形状と連動する必要があります。.
このため, 分けておくと便利です 工具の寸法 から 部品形状のチェック.

工具寸法
| 工具寸法 | 確認に役立つもの |
|---|---|
| 切断 / ヘッド直径 | ツールパスとともに下部アンダーカットの横方向の範囲を決定するのに役立ちます |
| 切断幅 | 切断セクションによって除去される材料の幅を決定します |
| ネック径 | 縮小されたセクションの上部スロットに十分なクリアランスがあるかどうかを判断します |
| 首の長さ | 縮径ネック部の長さを表します。 |
| 使用可能な範囲 | カッターが必要な加工領域にどれだけ到達できるかを示します; 実際の工具図面から確認してください |
| シャンク径 | ホルダーまたはコレットとの互換性を決定し、セットアップの剛性に影響します |
| 全長 | 総設置スペースの評価に役立ちますが、使用可能な切断範囲として扱うべきではありません |
| コーナー半径 / 切断プロファイル | 工具の形状を必要な下部スロットのプロファイルに一致させるのに役立ちます |
メーカーが異なると、一部の図面寸法の定義が異なる場合があります。. したがって, 最終的な選択を行う前に、必ず用語と実際のカッターの図面を比較してください。. ケナメタル, 例えば, 有効切断径のリスト, 首の直径, 全長と使用可能長さは、T スロット カッターのデータ ページに別の仕様として記載されています。.
部品形状のチェック
| 部品の形状チェック | なぜそれが重要なのか |
| パイロットスロット幅 | カッターネックに適切なクリアランスを設ける必要があります |
| 下部アンダーカット幅 | 必要な完成した下部 T スロット プロファイルを定義します |
| スロットの深さ | 必要なカッターの位置と到達範囲を決定するのに役立ちます |
| ショルダーの形状 | カッターへのアクセスと干渉の可能性への影響 |
| エントリ / アクセス条件 | 幅広のカッティングヘッドがどのようにして下部の加工位置に到達できるかを決定します |
| 周囲のクリアランス | ワーク同士の干渉防止に役立ちます, カッターネック, シャンク, そしてホルダー |
このタイプの寸法解釈は、一般的な T スロット カッターのサイズ表に依存するよりも便利です。, 特に非標準コンポーネントの場合.
ネック径とパイロットスロット幅
ネックは側壁と不要に接触することなく、上部のスロットを通って移動する必要があります。.
利用可能なクリアランスが不十分な場合, ネックまたは周囲のツール構造がワークピースと干渉する可能性があります. これは加工の安定性と表面品質に影響を与える可能性があります.
しかし, すべてのカッターに適合する単一の一般的なクリアランス値はありません。. 代わりにワークピースの図面と実際のカッターの図面を比較してください.
首の長さと使える範囲が違う
ネック長さは、工具の直径が減少した部分を表します.
使用可能な範囲とは、必要な加工形状に対して利用可能な実際の範囲を指し、個別に確認する必要があります。. 全長も異なる寸法であるため、どちらの値の代わりにも使用しないでください。. メーカーの製品データには通常、これらの寸法が個別に記載されています.
Tスロットフライスの種類
T スロット フライスは、いくつかの基本構造で利用可能です. この分類の目的は、ユーザーが材料だけから製品を選択するのではなく、主要なツールの種類を認識できるようにすることです。.
| カッタータイプ | 一般的な特性 |
| ハイス Tスロットカッター | 刃具材質にハイスを使用 |
| 超硬ソリッドTスロットカッター | 刃具や刃部に超硬構造を採用 |
| 刃先交換式 T スロット カッター | カッター本体に交換可能な切削チップを採用 |
| カスタム T スロット カッター | 非標準のスロット プロファイルに図面固有のジオメトリを使用します |
例えば, indexable T-slot cutter systems use replaceable inserts and are usually specified by cutting diameter, 首の直径, 使える長さ, そして切込み深さ.
Cutter construction alone does not determine the suitable choice. ワーク材質, カッターの形状, 加工条件, 機械剛性, コーティング要件, and chip control should also be considered.
適切な T スロット フライスカッターの選び方
最良の出発点は部品図です, コーティングやカッターのブランドではありません.
初め, カッターがスロットに物理的にアクセスでき、必要な低いプロファイルを作成できるかどうかを確認します。. ワークや加工条件を見直してください.
スロットの形状から始める
実際の順序でジオメトリを確認します:
- 上部またはパイロットスロットの幅
- 下側のアンダーカット幅
- 必要なスロットの深さ
- カッターリーチ
- ネッククリアランス
- 底部またはコーナーのプロファイル
- エントリー条件
- シャンクとホルダーのクリアランス
これらのチェックは、ツールがフィーチャに入ることができるかどうかを判断するのに役立ちます, 加工位置に到達, 干渉することなく必要なプロファイルをカットします.
非標準スロットの場合, 呼び径だけで工具を選択するのではなく、部品の図面と提案されたカッターの図面を比較してください。.
ワークと加工条件の確認
次に, 実際の加工環境を考慮.
重要な情報には次のものが含まれます。:
- ワーク材質と材種
- 材質の状態または硬さ
- 要求される表面品質
- クーラントまたは乾式加工条件
- 生産量
- カッターの形状
- 機械とホルダーの状態
素材は重要です, ただし、それを唯一の選択ルールとして使用しないでください。. エッジの形状を確認する, コーティング, 切りくずの排出, カッター構造, 特定の用途に合わせて機械条件を統合.
セットアップの確認, ホルダー, とツールクリアランス
T スロットのフライス加工は、アンダーカットの周囲で、多くの場合、限られた加工領域内で行われます。. したがって, カッターへのアクセスとセットアップのクリアランスには細心の注意が必要です.
チェック:
- 工具オーバーハング
- ホルダークリアランス
- ワーク保持の安定性
- 機械剛性
- セットアップの安定性
- 切りくず排出
一般に、実用的なツールのセットアップを短くすると、不必要なオーバーハングが減少します。, 適切なクリアランスにより、ホルダーやツール本体がコンポーネントと干渉するのを防ぎます。.
標準カッターが必要な形状と一致しない場合, レビュー 図面固有のプロファイル用の T スロット カッター.
T スロット ミーリング カッターとスロット ミーリング カッター
T スロット フライスと標準スロット フライスでは、同じタイプのフィーチャは作成されません.
最も重要な違いは下部のアンダーカットです.
| 道具 | プロファイルが作成されました | 初期スロット / アクセス | 一般的な使用方法 |
| Tスロットミーリングカッター | 幅広の下部アンダーカットを備えた T 字型プロファイル | 適切な初期スロットとカッターへのアクセスが必要です | Tスロット, マシンテーブルの機能, 治具の溝 |
| スロットミーリングカッター | ストレートスロットまたはサイドグルーブ | 同じTスロットアンダーカットプロセスを使用しません | 一般的な溝加工 |
| エンドミル | ストレートスロット, ポケット, 肩, とプロフィール | 初期スロットの準備に使用できます | 一般的なCNCフライス加工 |
フィーチャーに幅広の下アンダーカットがない場合, 標準的なスロットフライス工具またはエンドミルで十分な場合があります.
T スロット カッターは、図面で狭い上部開口部の下の材料を除去する必要がある場合に必要です。.
T スロットのミリングでよくある間違い
適切な工具を選択しただけでは、安定した T スロット加工プロセスが保証されるわけではありません. アクセス, クリアランス, 剛性, 切りくず制御も結果に影響を与える可能性があります.
初期スロットまたはエントリー計画をスキップする
標準の T スロット カッターは、従来のプランジング エンドミルのように扱うべきではありません。.
アンダーカット加工前, 必要な上部スロットを準備し、幅広のカッターヘッドがどのように下部レベルに到達するかを確認します. 閉じた内部フィーチャの場合, これには、専用のアクセスエリアまたは計画された別の侵入方法が必要になる場合があります。.
不十分なネッククリアランスの選択
カッターネックには上部スロット内に適切なクリアランスが必要です.
クリアランスが不十分な場合、次の原因が発生する可能性があります。:
- ネックコンタクト
- サイドウォール干渉
- 熱の蓄積
- 切断が不安定
- 表面仕上げが悪い
加工前に実際の上部スロットの形状とネック直径を確認してください。. 普遍的なクリアランス値に依存しないようにする.
過度のオーバーハングまたは不安定なセットアップの使用
ツールオーバーハングが長いとセットアップの剛性が低下し、振動が増加する可能性があります.
部品の形状に必要な範囲のみを使用してください. 加えて, ワークピースを適切に固定し、ホルダーのコンポーネントの周囲に十分な隙間があることを確認してください。.
狭い溝での切りくず排出の無視
下部のアンダーカットにより、切りくずを除去するのがより困難な狭い領域が作成される可能性があります。.
切削ゾーン周辺に切りくずが残っている場合, 再切断されたり、工具と干渉したりする可能性があります. したがって, 加工戦略とクーラントまたはエアの供給を計画する際には、切りくずの排出を考慮する必要があります。.
FAQ
T スロット フライス加工の前に最初のストレート スロットが必要なのはなぜですか?
最初のストレート スロットは T スロットの上部を作成し、カッター ネックのためのクリアランスを提供します。. また、下部アンダーカットを加工する前に使用されるパスも確立します。.
しかし, 最初のスロットでは、幅広のカッター ヘッドが開口部を垂直に突き抜けることが必ずしも許可されるわけではありません。. 加工計画では、カッターヘッドに適切なアクセスを提供する必要があります.
T スロット フライスを上部スロットに直接突き刺すことはできますか?
カッティングヘッドが上部開口部よりも広い一般的な構成ではない. カッターヘッドは、工具と部品の形状によって決まる開放端または別の適切なアクセス機能を介して下部加工位置に到達する必要があります。.
正しい T スロット カッター サイズを選択するにはどうすればよいですか?
ワークピースの図面から始めて、実際のカッターの図面と比較します. 上部スロット幅を確認してください, 下部アンダーカット形状, 首の直径, カッターリーチ, エントリー条件, シャンクサイズ, 最終的な選択を行う前に、利用可能なホルダーのクリアランスを確認してください.
結論
T スロット フライス カッターは、上部スロットと適切なカッター アクセスが準備された後、T 形フィーチャーの下部アンダーカットを加工します。. For standard sizes and custom manufacturing options, 訪問することもできます Tスロットカッター 商品ページ. 正確な選択は、ワークピースの形状と実際のカッター寸法の関係に依存します。, 特にネッククリアランス, 切断形状, 使用可能な範囲, エントリー条件, とホルダーのクリアランス.