 정밀 밀링 커터,모든 재료를 가공하는 CNC용 절삭 공구

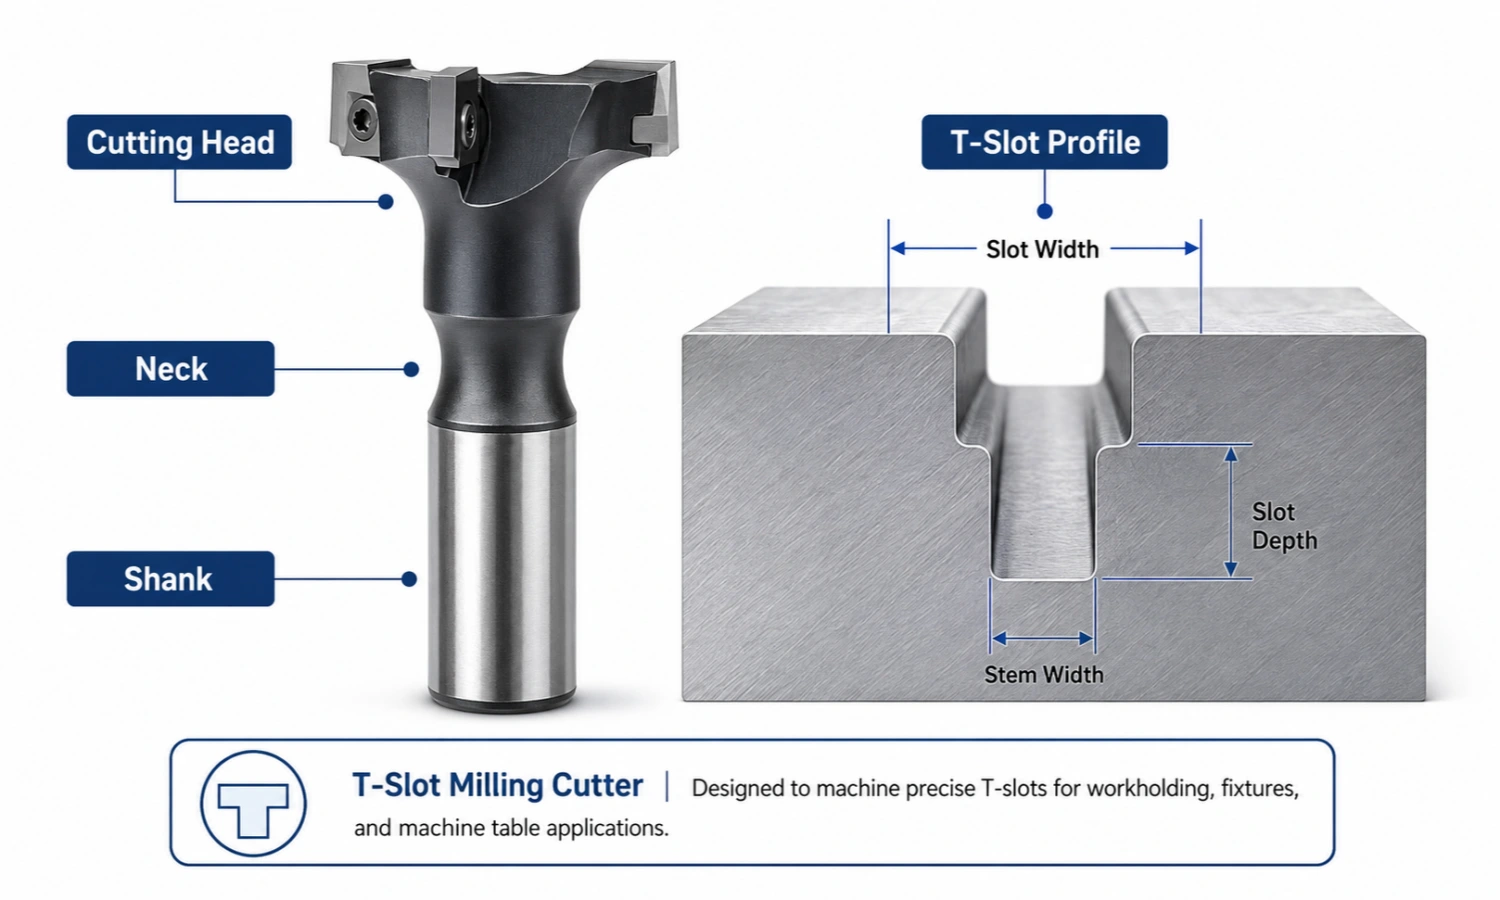
A T-slot milling cutter is a specialized milling tool used to machine the wider lower section of a T-shaped slot or undercut. 커팅 헤드는 더 넓고 넥은 더 좁습니다., 커팅 엣지가 하부 프로파일을 가공하는 동안 넥이 상부 슬롯을 통해 작업할 수 있게 해줍니다.. For standard and customized solutions, 우리를 보아라 T 슬롯 커터 제품 페이지.
일반적인 T-슬롯 밀링 작업에서, 작업자는 먼저 초기 직선 슬롯을 가공합니다.. 다음, 커터가 개방형 끝 또는 다른 적절한 접근 기능에서 들어가 하부 언더컷을 가공합니다..
T-슬롯 밀링 커터의 용도?
T-슬롯 커터는 구성 요소에 상대적으로 좁은 상부 개구부와 더 넓은 하부 언더컷이 필요할 때 사용됩니다.. 이 프로파일은 T-볼트를 유지할 수 있습니다., 견과류, 비품, 슬라이딩 구성요소, 또는 기타 위치 지정 및 클램핑 요소.
일반적인 응용 프로그램은 다음과 같습니다:
- 기계 테이블 클램핑 슬롯
- 고정 플레이트 및 워크홀딩 시스템
- 몰드 베이스 기능
- T 볼트 및 T 너트 고정 홈
- 슬라이딩 또는 위치 지정 구성요소
- 기계 조립 기능
예를 들어, 기계 테이블은 T-슬롯을 사용하여 바이스와 클램프를 다른 위치로 이동하고 고정할 수 있습니다.. 고정 플레이트는 동일한 원리를 사용하여 유연한 워크홀딩을 지원할 수 있습니다..
부품 형상이 주요 결정 요인입니다.. 형상에 더 넓은 하단 언더컷 없이 직선 홈만 필요한 경우, 엔드밀이나 다른 슬롯 밀링 공구로 충분할 수 있습니다..
T-슬롯 밀링 작업: 어떻게 작동하나요??
T-슬롯 가공에는 일반적으로 위쪽 슬롯을 먼저 준비한 다음 아래쪽 언더컷을 가공하는 작업이 포함됩니다..
하지만, 커터 헤드를 좁은 상부 개구부를 통해 간단히 뚫을 수 있는 것처럼 취급해서는 안 됩니다.. 공구 및 부품 형상은 더 넓은 커팅 헤드가 더 낮은 가공 위치에 도달할 수 있는 적절한 방법을 제공해야 합니다..
단계 1: 초기 직선 슬롯 가공
첫 번째, 초기 직선 슬롯 가공, 파일럿 슬롯이라고도 함. 이 개구부는 T 슬롯의 상부를 설정하고 커터 넥에 필요한 경로와 여유 공간을 제공합니다..
적합한 플랫 엔드밀 일반적으로 T 슬롯 언더컷이 절단되기 전에 초기 직선 슬롯을 가공하는 데 사용됩니다..
초기 슬롯은 다음을 수행하는 데 도움이 됩니다.:
- 상단 슬롯 너비 설정
- 커터 넥에 여유 공간 제공
- 다음 언더컷 작업을 위한 경로를 준비합니다.
T 슬롯이 닫힌 형상 내부에 있는 경우, 가공 계획은 더 넓은 커터 헤드에 적합한 진입 영역도 제공해야 합니다.. 정확한 접근 방법은 부품 형상 및 커터 설계에 따라 다릅니다..
단계 2: 하부 언더컷 가공
초기 슬롯 및 커터 접근 준비 후, 절단 헤드를 필요한 낮은 수준에 위치시키십시오. 그런 다음 도구는 슬롯을 따라 이송되고 하단 부분에서 재료를 제거하여 T자형 언더컷을 만듭니다..
이 단계에서, 여러 가지 조건을 확인해야 합니다:
- 넥 클리어런스
- 커터 리치
- 홀더 정리
- 공구 오버행
- 설치 강성
- 칩 배출
공구는 목이나 홀더가 작업물에 닿지 않고 필요한 프로파일에 도달해야 합니다.. 게다가, 과도한 오버행은 강성을 감소시키고 작동을 덜 안정적으로 만들 수 있습니다..

T-슬롯 밀링 커터 치수: 확인해야 할 사항
T-슬롯 커터 크기는 하나의 직경만으로 판단해서는 안 됩니다.. 도구 치수는 부품 도면에 표시된 실제 T-슬롯 형상과 함께 작동해야 합니다..
이러한 이유로, 분리해 두는 것이 유용하다 도구 치수 ~에서 부품 형상 검사.

도구 치수
| 도구 차원 | 확인에 도움이 되는 것 |
|---|---|
| 절단 / 머리 직경 | 공구 경로와 함께 하부 언더컷의 측면 범위를 결정하는 데 도움이 됩니다. |
| 절단 폭 | 절단 섹션에서 제거되는 재료의 너비를 결정합니다. |
| 목 직경 | 감소된 단면이 상부 슬롯에 충분한 여유 공간이 있는지 확인합니다. |
| 목 길이 | 직경이 줄어든 목 부분의 길이를 설명합니다. |
| 사용 가능한 도달범위 | 커터가 필요한 가공 영역까지 도달할 수 있는 거리를 나타냅니다.; 실제 공구 도면에서 이를 확인하세요. |
| 생크 직경 | 홀더 또는 콜릿과의 호환성을 결정하고 설정 강성에 영향을 미칩니다. |
| 전체 길이 | 전체 설치 공간을 평가하는 데 도움이 되지만 사용 가능한 절단 범위로 처리해서는 안 됩니다. |
| 코너 반경 / 절단 프로파일 | 도구 형상을 필요한 하부 슬롯 프로파일과 일치시키는 데 도움이 됩니다. |
제조업체마다 일부 도면 치수를 다르게 정의할 수 있습니다.. 그러므로, 최종 선택을 하기 전에 항상 용어를 실제 커터 도면과 비교하십시오.. 케나메탈, 예를 들어, 유효 절단 직경을 나열합니다., 목 직경, T 슬롯 커터 데이터 페이지의 별도 사양으로 전체 길이 및 사용 가능한 길이.
부품 형상 검사
| 부품 형상 검사 | 중요한 이유 |
| 파일럿 슬롯 폭 | 커터 넥에 적절한 여유 공간을 제공해야 합니다. |
| 낮은 언더컷 폭 | 필요한 완성된 하부 T 슬롯 프로파일을 정의합니다. |
| 슬롯 깊이 | 필요한 커터 위치와 도달 범위를 결정하는 데 도움이 됩니다. |
| 어깨 기하학 | 커터 접근 및 간섭 가능성에 영향을 미칩니다. |
| 기입 / 접근 조건 | 더 넓은 커팅 헤드가 더 낮은 가공 위치에 도달할 수 있는 방법을 결정합니다. |
| 주변 정리 | 공작물 간의 간섭을 방지하는 데 도움이 됩니다., 커터 넥, 정강이, 그리고 홀더 |
이러한 유형의 치수 해석은 일반적인 T 슬롯 커터 크기 차트에 의존하는 것보다 더 유용합니다., 특히 비표준 구성 요소의 경우.
넥 직경 및 파일럿 슬롯 폭
목은 측벽과 원치 않는 접촉 없이 위쪽 슬롯을 통해 움직여야 합니다..
사용 가능한 여유 공간이 부족한 경우, 목이나 주변 도구 구조가 작업물을 방해할 수 있습니다.. 이는 가공 안정성과 표면 품질에 영향을 미칠 수 있습니다..
하지만, 모든 커터에 적합한 단일 일반 클리어런스 값은 없습니다.. 대신 공작물 도면과 실제 커터 도면을 비교하세요..
목 길이와 사용 가능한 도달 거리가 다릅니다
넥 길이는 공구의 직경이 줄어든 부분을 나타냅니다..
사용 가능한 도달 거리는 필요한 가공 형상에 사용할 수 있는 실제 도달 거리를 나타내며 별도로 확인해야 합니다.. 전체 길이도 다른 치수이므로 두 값을 대체할 수 없습니다.. 제조업체 제품 데이터에는 일반적으로 이러한 치수가 별도로 나열됩니다..
T-슬롯 밀링 커터의 유형
T-슬롯 밀링 커터는 여러 가지 기본 구조로 제공됩니다.. 이 분류의 목적은 사용자가 재료만으로 제품을 선택하기보다는 주요 도구 유형을 인식할 수 있도록 돕는 것입니다..
| 커터 종류 | 일반적인 특성 |
| HSS T-슬롯 커터 | 절삭공구 소재로 고속도강 사용 |
| 솔리드 초경 T-슬롯 커터 | 절삭 공구 또는 절삭 섹션에 초경 구조를 사용합니다. |
| 인덱서블 T-슬롯 커터 | 커터 바디에 교체 가능한 절삭 인서트를 사용합니다. |
| 맞춤형 T-슬롯 커터 | 비표준 슬롯 프로파일에 도면별 형상을 사용합니다. |
예를 들어, indexable T-slot cutter systems use replaceable inserts and are usually specified by cutting diameter, 목 직경, 사용 가능한 길이, 및 절단 깊이.
Cutter construction alone does not determine the suitable choice. 공작물 재료, 커터 기하학, 가공 조건, 기계 강성, 코팅 요구 사항, and chip control should also be considered.
올바른 T-슬롯 밀링 커터를 선택하는 방법
가장 좋은 출발점은 부품 도면입니다., 코팅이나 커터 브랜드가 아닌.
첫 번째, 커터가 슬롯에 물리적으로 접근하여 필요한 낮은 프로파일을 생성할 수 있는지 확인. 그런 다음 공작물 및 가공 조건을 검토하십시오..
슬롯 형상으로 시작
실용적인 순서로 형상을 확인하세요.:
- 상부 또는 파일럿 슬롯 폭
- 낮은 언더컷 폭
- 필요한 슬롯 깊이
- 커터 리치
- 넥 클리어런스
- 하단 또는 모서리 프로필
- 입장 조건
- 섕크 및 홀더 여유 공간
이러한 검사는 도구가 기능에 들어갈 수 있는지 여부를 결정하는 데 도움이 됩니다., 가공 위치에 도달, 간섭 없이 필요한 프로파일을 절단합니다..
비표준 슬롯의 경우, 공칭 직경만으로 공구를 선택하는 대신 제안된 커터 도면과 부품 도면을 비교하세요..
피삭재 및 가공조건 확인
다음, 실제 가공 환경을 고려.
중요한 정보는 다음과 같습니다.:
- 피삭재 재질 및 재종
- 재료 상태 또는 경도
- 요구되는 표면 품질
- 절삭유 또는 건식 가공 조건
- 생산 수량
- 커터 형상
- 기계 및 홀더 상태
재료가 중요해요, 그러나 이를 유일한 선택 규칙으로 사용하지 마십시오.. 모서리 형상 검토, 코팅, 칩 배출, 커터 건설, 특정 응용 분야에 대한 기계 조건과 함께.
설정 확인, 보유자, 및 도구 정리
T-슬롯 밀링은 언더컷 주변과 제한된 가공 영역 내에서 발생하는 경우가 많습니다.. 그러므로, 커터 접근 및 설치 공간에 세심한 주의가 필요합니다..
확인하다:
- 공구 오버행
- 홀더 정리
- 워크홀딩 안정성
- 기계 강성
- 설정 안정성
- 칩 배출
더 짧은 실제 공구 설정은 일반적으로 불필요한 오버행을 줄입니다., 적절한 간격은 홀더나 도구 본체가 부품을 방해하는 것을 방지합니다..
표준 커터가 필요한 형상과 일치하지 않는 경우, 검토 도면별 프로파일을 위한 T-슬롯 커터.
T-슬롯 밀링 커터와 슬롯 밀링 커터
T-슬롯 밀링 커터와 표준 슬롯 밀링 커터는 동일한 유형의 형상을 생성하지 않습니다..
가장 중요한 차이점은 언더컷이 낮다는 것입니다..
| 도구 | 프로필이 생성되었습니다. | 초기 슬롯 / 입장 | 일반적인 사용 |
| T-슬롯 밀링 커터 | 하부 언더컷이 더 넓은 T자형 프로파일 | 적절한 초기 슬롯 및 커터 접근이 필요합니다. | T 슬롯, 머신 테이블 기능, 고정 홈 |
| 슬롯 밀링 커터 | 직선 슬롯 또는 측면 홈 | 동일한 T-슬롯 언더컷 프로세스를 사용하지 않습니다. | 일반 슬롯 및 홈 가공 |
| 엔드밀 | 직선형 슬롯, 주머니, 어깨, 및 프로필 | 초기 슬롯을 준비하는 데 사용할 수 있습니다. | 일반 CNC 밀링 |
피처에 더 넓은 하단 언더컷이 없는 경우, 표준 슬롯 밀링 공구나 엔드밀이면 충분할 수 있습니다..
도면에서 더 좁은 상부 개구부 아래로 재료를 제거해야 하는 경우 T 슬롯 커터가 필요합니다..
일반적인 T-슬롯 밀링 실수
좋은 공구 선택만으로는 안정적인 T-슬롯 가공 공정이 보장되지 않습니다.. 입장, 정리, 엄격, 칩 컨트롤도 결과에 영향을 미칠 수 있습니다..
초기 슬롯 또는 진입 계획 건너뛰기
표준 T 슬롯 커터를 기존 플런징 엔드밀처럼 취급하면 안 됩니다..
언더컷을 가공하기 전, 필요한 상단 슬롯을 준비하고 더 넓은 커터 헤드가 어떻게 하단 레벨에 도달하는지 확인합니다.. 닫힌 내부 기능의 경우, 이를 위해서는 전용 접근 구역이나 다른 계획된 진입 방법이 필요할 수 있습니다..
불충분한 넥 클리어런스 선택
커터 넥에는 상단 슬롯 내부에 적절한 여유 공간이 필요합니다..
불충분한 간격으로 인해 발생할 수 있는 문제:
- 목 접촉
- 측벽 간섭
- 열 축적
- 불안정한 절단
- 표면 마감 불량
가공하기 전에 실제 상부 슬롯 형상과 비교하여 넥 직경을 확인하십시오.. 보편적 클리어런스 값에 의존하지 마십시오..
과도한 오버행 또는 불안정한 설정 사용
긴 공구 오버행은 설정 강성을 감소시키고 진동을 증가시킬 수 있습니다..
부품 형상에 필요한 도달 거리만 사용. 게다가, 공작물을 올바르게 고정하고 홀더가 부품 주변에 충분한 여유 공간이 있는지 확인하십시오..
제한된 홈에서 칩 배출 무시
하부 언더컷은 칩을 제거하기 더 어려운 제한된 영역을 만들 수 있습니다..
절삭 영역 주변에 칩이 남아 있는 경우, 다시 절단되거나 도구를 방해할 수 있습니다.. 그러므로, 가공 전략과 절삭유 또는 공기 공급을 계획할 때 칩 배출을 고려해야 합니다..
FAQ
T-슬롯 밀링 전에 초기 직선 슬롯이 필요한 이유?
초기 직선 슬롯은 T 슬롯의 상부를 생성하고 커터 넥에 여유 공간을 제공합니다.. 또한 하단 언더컷이 가공되기 전에 사용되는 경로를 설정합니다..
하지만, 초기 슬롯이 반드시 더 넓은 커터 헤드가 개구부를 통해 수직으로 들어가는 것을 허용하지는 않습니다.. 가공 계획은 커터 헤드에 대한 적절한 접근을 제공해야 합니다..
T-슬롯 밀링 커터가 상단 슬롯을 통해 직접 들어갈 수 있습니까??
커팅 헤드가 상부 개구부보다 넓은 일반적인 구성에는 없음. 커터 헤드는 개방형 끝이나 공구 및 부품 형상에 따라 결정되는 다른 적절한 접근 기능을 통해 낮은 가공 위치에 도달해야 합니다..
올바른 T 슬롯 커터 크기를 선택하는 방법?
공작물 도면부터 시작하여 실제 커터 도면과 비교하십시오.. 상단 슬롯 너비 확인, 하부 언더컷 기하학, 목 직경, 커터 리치, 입장 조건, 생크 크기, 최종 선택을 하기 전에 사용 가능한 홀더 정리.
결론
T-슬롯 밀링 커터는 상단 슬롯과 적절한 커터 접근이 준비된 후 T자형 형상의 하단 언더컷을 가공합니다.. For standard sizes and custom manufacturing options, 당신은 또한 우리를 방문할 수 있습니다 T 슬롯 커터 제품 페이지. 정확한 선택은 공작물 형상과 실제 커터 치수 간의 관계에 따라 달라집니다., 특히 목 정리, 절단 형상, 사용 가능한 도달범위, 입장 조건, 및 홀더 정리.