 Freze de precizie,Scule de tăiere pentru prelucrarea CNC a fiecărui material

Înțelegerea modului de a alege o freză cu cap bilă poate ajuta la îmbunătățirea finisării suprafeței, stabilitatea prelucrarii, and tool selection accuracy. Cu toate acestea, the correct cutter depends on more than diameter alone.
This guide explains how to select a ball nose end mill according to the workpiece material, scopul prelucrarii, diametrul tăietorului, raza bilei, număr de flaut, coating or edge treatment, atingerea instrumentului, stabilitatea mașinii, și cerințele de finisare a suprafeței.
For available standard and custom carbide cutters, vezi noastre Freze de capăt din carbură.
Ghid rapid de selectare a frezei de capăt
Tabelul de mai jos oferă un punct de plecare practic. Final tool selection should also consider the actual part geometry, duritatea piesei de prelucrat, adâncimea de prelucrare, starea mașinii, and finishing requirement.
| Machining Requirement | Focus de selecție |
|---|---|
| General CNC Machining | Match the cutter series to the workpiece material and hardness |
| Hardened Materials | Select the appropriate hardened or high-hardness series |
| Electrozi de grafit | Use a dedicated graphite tool with CVD diamond coating |
| Cavități adânci | Confirm neck clearance, atingerea instrumentului, and minimum practical overhang |
| Detalii 3D fine | Use a diameter and ball radius that match the feature size |
| 2-Flute or 4-Flute | Choose according to material, chip space, rigiditate, and finishing requirements |
| Finisaj de suprafață ridicat | Control tool reach, a alerga afară, step-over, and machine stability |
This table is a starting point rather than a universal specification. The final cutter should match the actual workpiece and machining setup.
De ce este importantă alegerea corectă a frezei cu vârf sferic
A ball nose end mill has a fully rounded cutting end that follows slopes, carii, razele, and complex three-dimensional profiles.
Cu toate acestea, one cutter cannot suit every machining condition. Duritatea piesei de prelucrat, dimensiunea tăietorului, configurație flaut, acoperire, atingerea instrumentului, and machine stability all affect the final result.
The purpose of tool selection is therefore not simply to choose a diameter. The complete cutter configuration should match the workpiece and machining requirement.
Cum să alegi o freză cu cap bilă: 7 Factori cheie
Înainte de a comanda, confirm these seven factors:
- Materialul piesei de prelucrat și duritatea
- Scopul prelucrarii
- Diametrul de tăiere, raza bilei, and tool reach
- Număr de flaut
- Acoperire sau tratament pentru margini
- Cerință de finisare a suprafeței
- Machine and tool-holder stability
Each factor affects the others, so they should be evaluated together.
1. Alegeți în funcție de materialul piesei de prelucrat
Workpiece material and hardness affect the required carbide grade, cutting-edge design, configurație flaut, acoperire, and overall tool structure.
General and Hardened Materials
For general machining below approximately HRC45, a general-purpose carbide ball nose series may be suitable.
For workpieces around HRC55–70, the high-hardness series uses ultrafine low-cobalt carbide, reinforced cutting edges, a larger core, and multilayer nano-composite coatings. Selected custom designs can be evaluated for materials up to HRC75.
The final choice should still consider the cutter diameter, alocația de prelucrare, starea mașinii, și finisajul necesar.
Aluminum and Copper
Aluminum and copper require different cutting conditions from hardened steel.
When selecting a cutter for these materials, prioritize suitable edge geometry, evacuare cip, and the correct material-specific tool configuration. Cutter size, adâncimea de prelucrare, and surface finish requirement should also be considered before confirming the tool.
Electrozi de grafit
Graphite machining requires a dedicated wear-resistant tool solution. CutterBest’s graphite ball end mill series uses CVD diamond coating.
For dedicated graphite machining tools, vezi noastre Freze acoperite cu diamant.
2. Alegeți în funcție de scopul prelucrării CNC
The correct cutter also depends on whether the operation involves roughing, semifinisare, sau finisare finală.
Degroșare și Semifinisare
O freză cu nas sferic nu este, în general, prima alegere pentru îndepărtarea materialului greu. În multe cazuri, o freză plată sau degroșată îndepărtează mai întâi cea mai mare parte a materialului.
A ball nose cutter can then machine curved areas, razele, cavity walls, and transitional surfaces during semi-finishing.
Finisare finală
For final finishing, surface quality becomes more important than material-removal rate.
Rigiditatea sculei, suitable geometry, runout limitat, correct reach, and a stable toolpath all affect the finished surface.
3D Frezarea conturului
Ball nose end mills are well suited to slopes, curbe, freeform surfaces, and complex 3D profiles because the rounded cutting end follows changing surface angles.
For a detailed applications guide, citire Pentru ce este folosită o freză cu cap bilă?
3. Alegeți după diametru, Raza bilei, și Tool Reach
Diameter selection affects rigidity, rezoluție de detaliu, accesibilitate, și eficiența prelucrării.
Un tăietor mai mic poate ajunge la cavități înguste, raze mici, și profile detaliate. A larger cutter generally provides greater rigidity and may machine broader curved surfaces more efficiently.
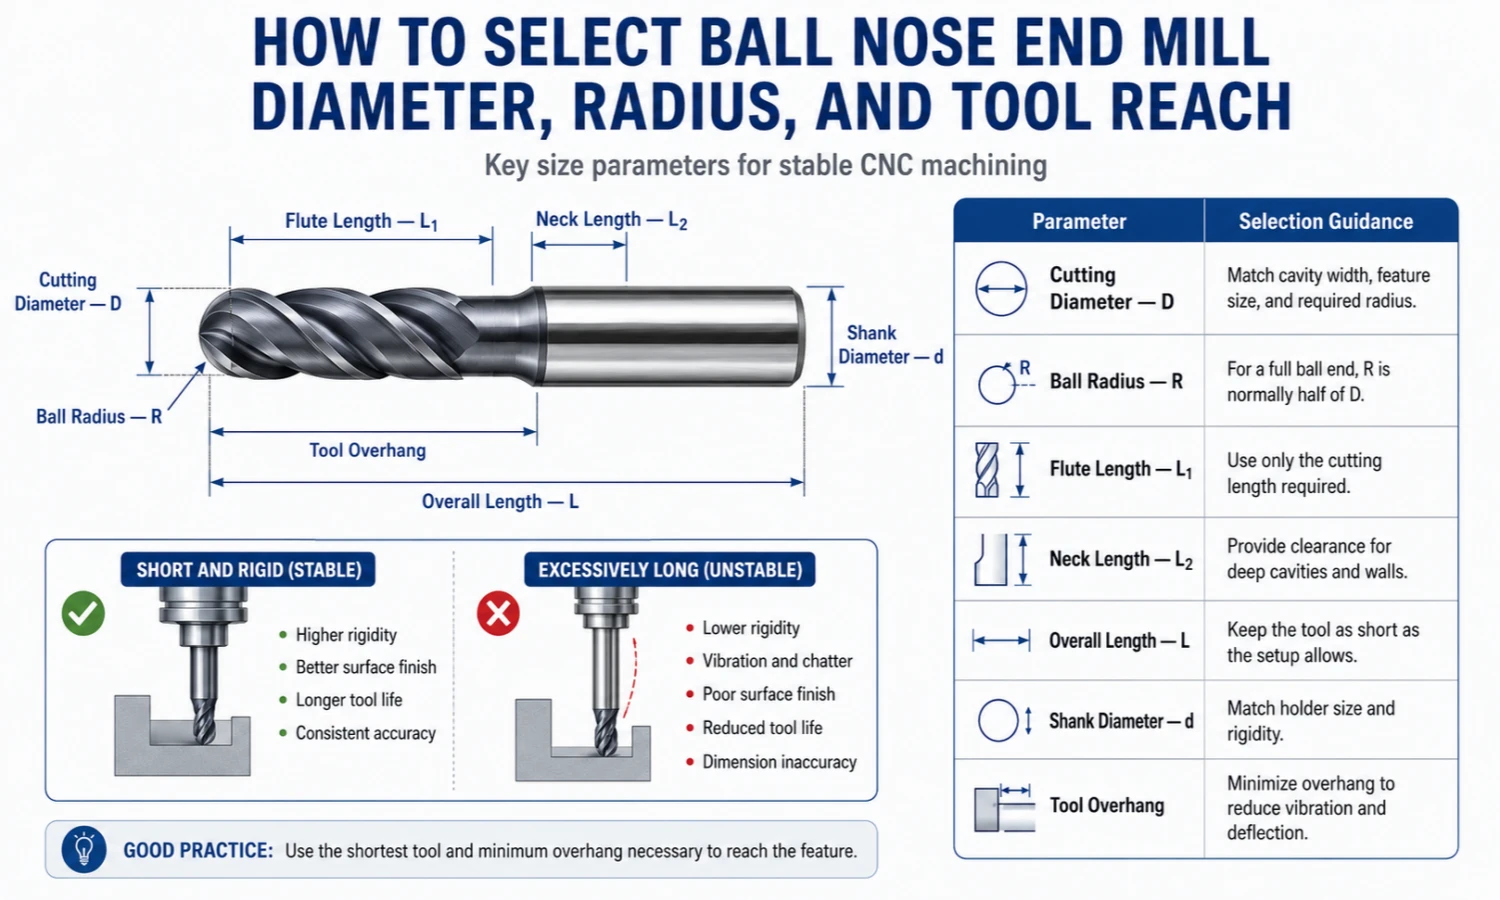
Pentru un design standard cu capăt sferic complet, raza bilei este în mod normal jumătate din diametrul de tăiere.
De exemplu:
- 4 mm diametrul de tăiere corespunde în mod normal cu R2
- 6 mm diametrul de tăiere corespunde în mod normal cu R3
- 10 mm diametrul de tăiere corespunde în mod normal cu R5
The main dimensions to confirm are:
| Parametru | Punct de selecție |
|---|---|
| Diametrul de tăiere - D | Potriviți lățimea cavității, dimensiunea caracteristicii, și raza necesară |
| Raza bilei - R | Pentru un final de minge plin, R este în mod normal jumătate din D |
| Lungimea flautului | Utilizați numai lungimea de tăiere necesară pentru operație |
| Lungimea gâtului | Provide sufficient clearance for deep cavities and walls |
| Lungimea totală | Păstrați instrumentul cât de scurt permite configurarea |
| Diametrul tijei | Match the holder and required tool rigidity |
| Contopirea sculei | Minimize unnecessary overhang |
Diametrul de tăiere
Choose the diameter according to the part radius, latimea cavitatii, dimensiunea caracteristicii, spațiu de prelucrare disponibil, și eficiența de prelucrare necesară.
An unnecessarily small cutter may reduce rigidity and increase machining time, even if it can physically reach the feature.
Lungimea flautului și lungimea gâtului
Use only the flute length required for the cutting area.
Pentru carii adânci, neck clearance can be more important than simply increasing flute length. A relieved-neck or long-reach structure may provide access while maintaining greater cutter strength.
For dedicated deep-cavity tools, vezi noastre Freză cu cap bilă cu rază lungă.
Lungimea totală și depășirea
Use the shortest practical overall length for the setup.
Excessive overhang can reduce rigidity and increase vibration or cutter deflection. Machine rigidity and workpiece clamping should also support the required reach.
4. Alegeți după numărul de flaut
Flute count affects chip space, număr de vârf, rigiditate, and surface-finish behavior.
CutterBest currently offers both 2-flute and 4-flute ball nose configurations.
2 Flute Ball Nose End Mills
A 2-flute design provides larger chip channels and more chip space.
The suitable application still depends on the cutter diameter, materialul piesei de prelucrat, adâncimea de prelucrare, and chip evacuation requirements.
4 Flute Ball Nose End Mills
A 4-flute design provides more cutting edges and may be selected where additional edge count and cutter stability are useful.
The final configuration should match the material, duritate, dimensiunea tăietorului, adâncimea de prelucrare, and finishing requirement.
Do not choose flute count only by habit. A 2-flute or 4-flute cutter should be selected as part of the complete tool configuration.
5. Alegeți după acoperire și tratament pentru margini
Coating should match the workpiece material, duritate, cutter series, și condițiile de prelucrare.
For the confirmed CutterBest ball nose product range:
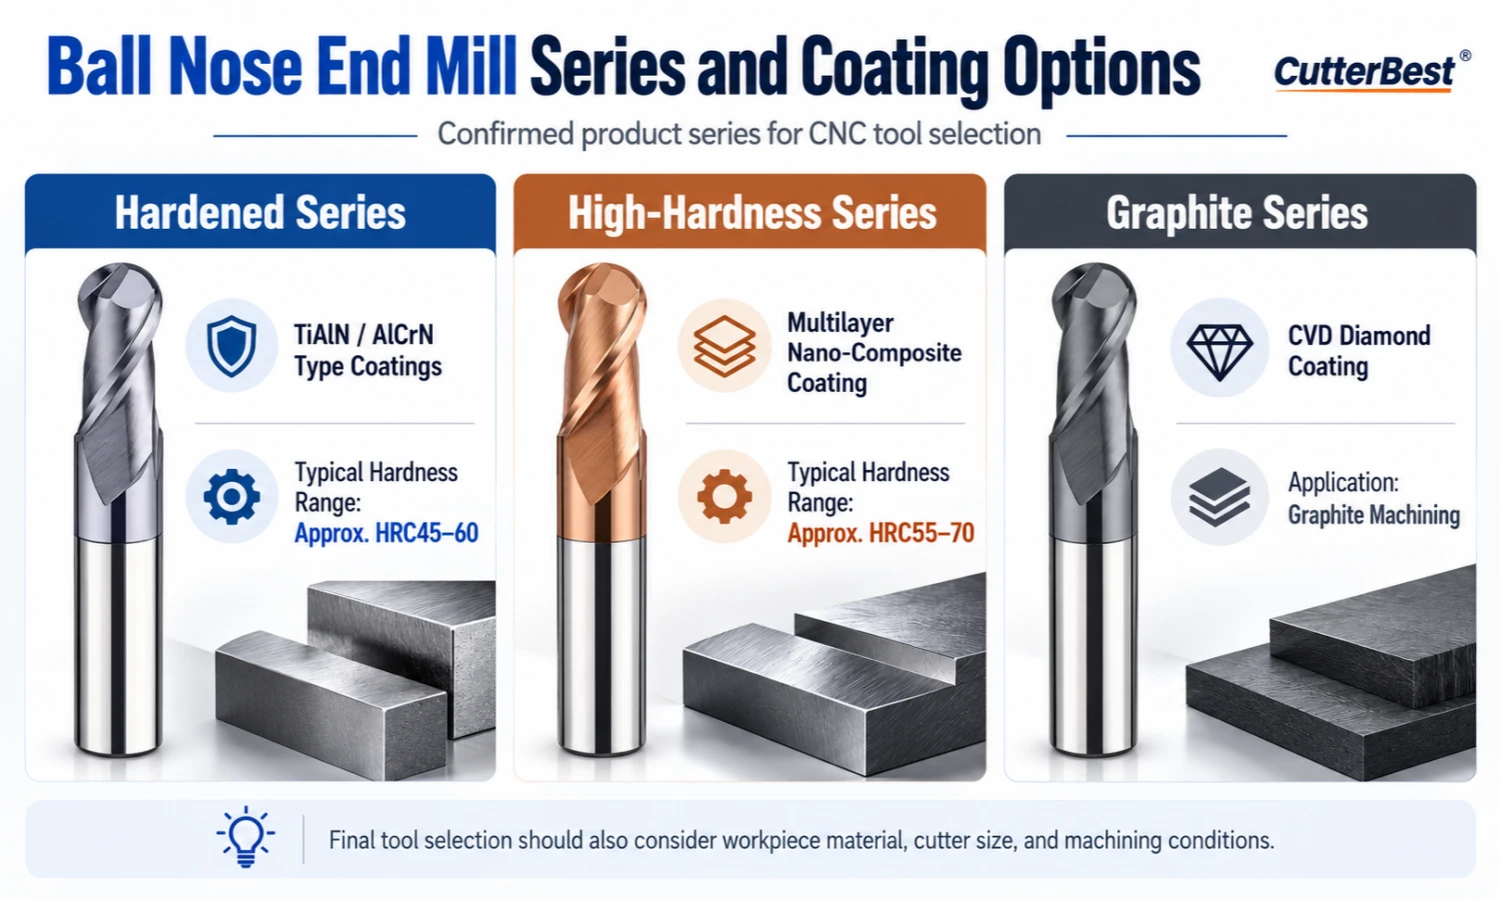
| Product Series | Confirmed Coating / Structura instrumentului |
|---|---|
| Hardened Series | TiAlN- or AlCrN-type coatings |
| High-Hardness Series | Multilayer nano-composite coatings with reinforced cutting edges and a larger core |
| Graphite Series | CVD diamond coating |
Coating should not be selected separately from the carbide grade, cutting-edge design, configurație flaut, și materialul piesei de prelucrat.
Pentru aluminiu, cupru, and other specialized applications, confirm the appropriate tool configuration according to the actual workpiece and finishing requirement rather than choosing a coating name alone.
6. Alegeți în funcție de cerința de finisare a suprafeței
Surface finish is one of the main reasons machinists use ball nose cutters, but the cutter itself does not determine the final result.
Important factors include:
- Trecere programată
- Direcția traseului sculei
- Executarea sculei
- Conversantă a tăietorului
- Starea suportului sculei
- Rigiditatea mașinii
- Prinderea piesei de prelucrat
A smaller step-over can reduce scallop height, but it also increases the number of tool passes and machining time.
The center of a ball end also has a lower effective cutting speed than the outer cutting edge. Toolpath strategy and machine stability should therefore be considered together with the cutter specification.
7. Verificați stabilitatea mașinii și a suportului de scule
Chiar și un tăietor selectat corect poate funcționa prost într-o configurație instabilă.
Înainte de prelucrare, check the tool holder, a alerga afară, surplontă a tăietorului, spindle condition, strângerea piesei de prelucrat, and overall machine rigidity.
Folosiți cea mai scurtă rază de acțiune practică și mențineți o curățenie, conexiune precisă a suportului.
Dacă apar vibrații, review the complete setup rather than assuming the cutter itself is the only cause.
Ball Nose or Bull Nose End Mill?
A ball nose end mill has a fully rounded cutting end and is commonly used for 3D contours, suprafete curbate, și cavitățile de mucegai.
A bull nose end mill has a flat center with rounded corners and serves a different machining purpose.
For the complete comparison, citire Moara de capăt cu nas de taur vs moara de capăt cu nas cu bilă.
Greșeli frecvente atunci când alegeți o freză cu cap bilă
Choosing the Wrong Cutter Series
Do not select a cutter based only on diameter. Workpiece material and hardness should match the appropriate general-purpose, hardened, high-hardness, or specialized product series.
Folosirea prea multă surplus de scule
Excessive overhang reduces rigidity and can increase vibration or cutter deflection. Use the shortest practical reach for the operation.
Ignorând Flute Count
A 2-flute and a 4-flute cutter have different flute-space and cutting-edge characteristics. Select the flute configuration according to the material, dimensiunea tăietorului, și cerințele de prelucrare.
Ignorarea razei bilei și a gâtului
Cutting diameter alone does not define the complete cutter geometry. Raza bilei, lungimea flautului, clearance-ul gâtului, diametrul tijei, and overall reach can all affect accessibility and rigidity.
Utilizarea unui tăietor cu nas sferic pentru prelucrarea cu fund plat
A rounded cutting end does not efficiently create flat-bottom slots, buzunare, sau umeri patrati.
Pentru aceste operațiuni, vezi noastre Moara plată.
When Is a Custom Ball Nose End Mill Needed?
A custom cutter may be appropriate when a standard tool cannot provide the required radius, ajunge, clearance-ul, rigiditate, or geometry.
CutterBest can evaluate non-standard requirements from drawings, informații despre mărime, referințe de instrumente existente, materialul piesei de prelucrat, duritate, și condițiile de prelucrare.
Pentru opțiuni de produse standard și personalizate, vezi noastre Freze de capăt din carbură.
Final Ball Nose End Mill Selection Checklist
Înainte de a comanda, confirma:
- Materialul piesei de prelucrat și duritatea
- Operație de prelucrare
- Diametrul de tăiere și raza bilei
- Required flute and neck length
- Tool reach and clearance
- 2-flute or 4-flute configuration
- Suitable coating or cutter series
- Cerință de finisare a suprafeței
- Machine and holder stability
- Whether a standard or custom cutter is required
This information helps reduce specification errors and makes the quotation process more accurate.
If you are still deciding cum să alegi o freză cu cap bilă, start with the workpiece material, scopul prelucrarii, dimensiunea tăietorului, configurație flaut, și finisarea necesară a suprafeței.
FAQ
Cum aleg o freză cu cap bilă?
Choose the cutter according to the workpiece material and hardness, scopul prelucrarii, diametrul de tăiere, raza bilei, număr de flaut, acoperire, atingerea instrumentului, surface finish requirement, and machine stability.
Should I choose a 2-flute or 4-flute ball nose end mill?
The correct flute count depends on the material, diametrul tăietorului, adâncimea de prelucrare, evacuare cip, rigiditate, and finishing requirement. CutterBest offers both 2-flute and 4-flute configurations.
Cum selectez raza corectă a bilei?
Pentru un tăietor standard cu capăt sferic complet, raza bilei este în mod normal jumătate din diametrul de tăiere. The final radius should match the part geometry, cavity, profile, și finisarea necesară a suprafeței.
When should I request a custom ball nose end mill?
Consider a custom tool when a standard cutter cannot provide the required dimensions, rază, ajunge, clearance-ul, or other machining-specific geometry.
Send Your Ball Nose End Mill Inquiry
Need help selecting the correct ball nose end mill for your CNC application?
Vizualizați Freze de capăt din carbură for available product series and custom options.
Send your inquiry by email at sales@cutterbest.com, sau contactați-ne pe WhatsApp.