 Fresas de precisión,Herramientas de corte para el mecanizado CNC de todos los materiales
¿Cuál es la mejor fresa para acero inoxidable??
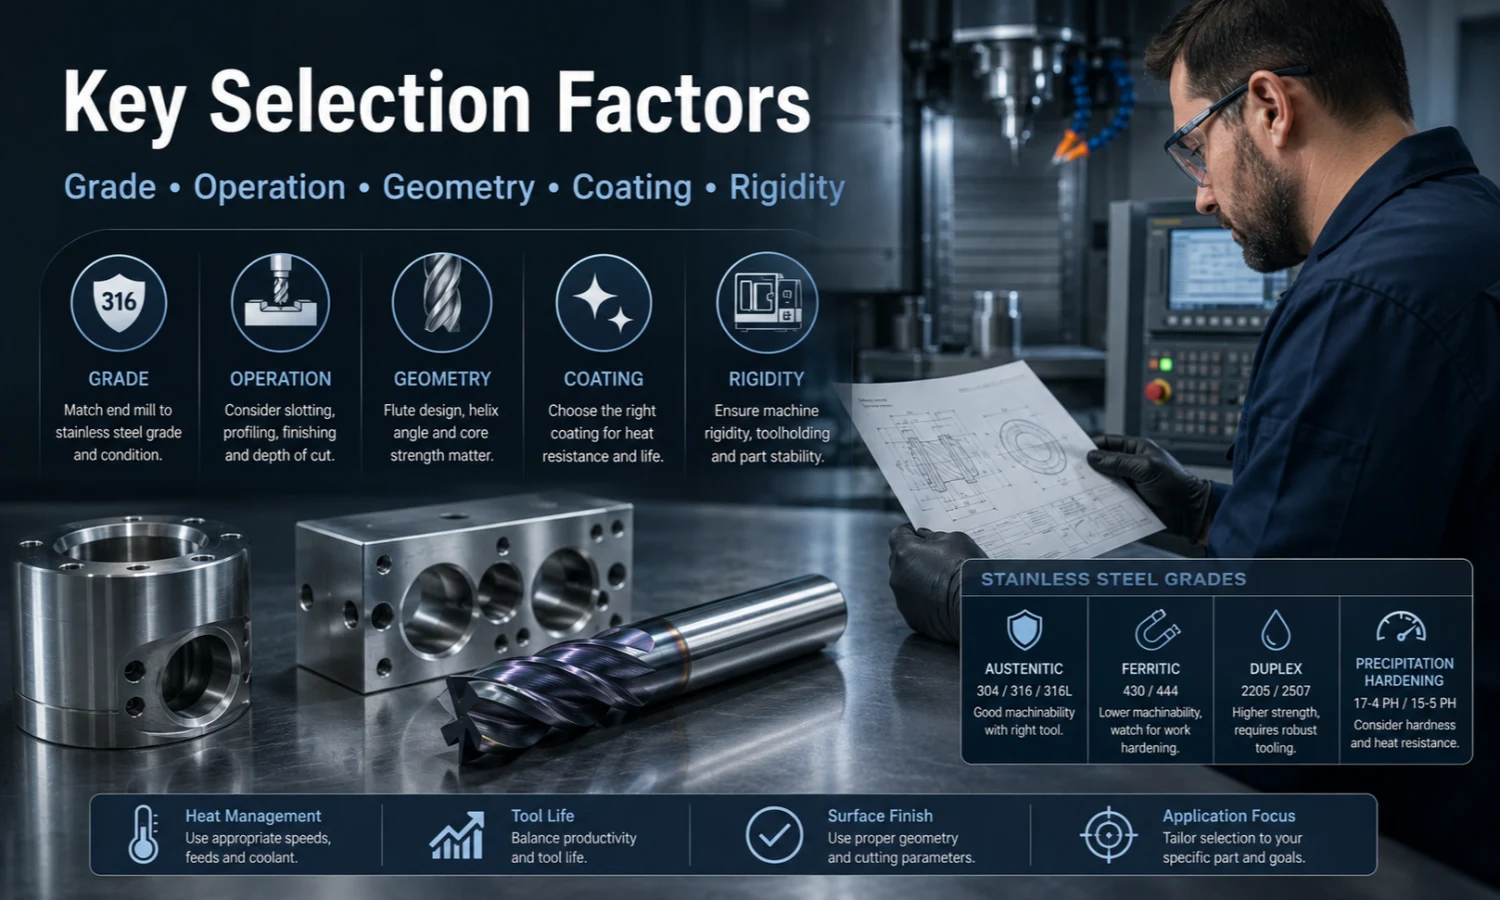
Eligiendo el La mejor fresa para acero inoxidable. no es tan simple como seleccionar un recuento de flautas, revestimiento, o forma de cortador. La herramienta adecuada depende del grado de acero inoxidable, operación de mecanizado, geometría de la pieza de trabajo, rigidez de la máquina, evacuación de viruta, saliente de la herramienta, y acabado superficial requerido.
Muchos aceros inoxidables, grados austeníticos especialmente comunes, Tienen una conductividad térmica relativamente baja y una tendencia a endurecerse durante el mecanizado.. Por lo tanto, el calor y el corte inestable pueden imponer exigencias adicionales al filo., revestimiento, geometría de la herramienta, y configuración de la máquina.
No existe una fresa de extremo única que sea mejor para cada aplicación de acero inoxidable.
Para muchas operaciones de fresado CNC, a fresa de metal duro Es un punto de partida común porque el carburo ofrece alta rigidez., resistencia al desgaste, y estabilidad de vanguardia en condiciones de mecanizado adecuadas. Sin embargo, el cortador final aún debe coincidir con la pieza de trabajo y la operación reales.
Guía rápida de selección de fresas de acero inoxidable
| Requisito de mecanizado | Tipo de herramienta a considerar | Principal preocupación de selección |
|---|---|---|
| Superficies planas y fresado lateral | Fresa de extremo plano | Estabilidad, control de chips, y fuerza del borde |
| Superficies curvas o 3D | Molino de extremo de punta esférica | Precisión del contorno y acabado superficial. |
| Esquinas R internas o externas | Fresa de extremo de radio de esquina | Resistencia de las esquinas y reducción del daño en los bordes |
| Eliminación de material pesado | Fresa de desbaste | Evacuación de virutas, rigidez, y carga de corte |
| Perfiles generales | Fresa de carburo sólido | recuento de flautas, revestimiento, geometría, y estabilidad |
| Fresado de mayor rendimiento | Se pueden considerar diseños de hélice/paso variables | Control de vibraciones y estabilidad del mecanizado. |
Utilice esta tabla como punto de partida en lugar de una regla fija. El cortador preferido puede cambiar según el grado de acero inoxidable., profundidad de corte, compromiso, condición de la máquina, o cambios en la geometría de la pieza de trabajo.
Si ya conoce sus requisitos de mecanizado y desea revisar las opciones estándar y personalizadas disponibles, ver nuestro Fresas para acero inoxidable.
Elija el tipo de fresa final según la operación de mecanizado
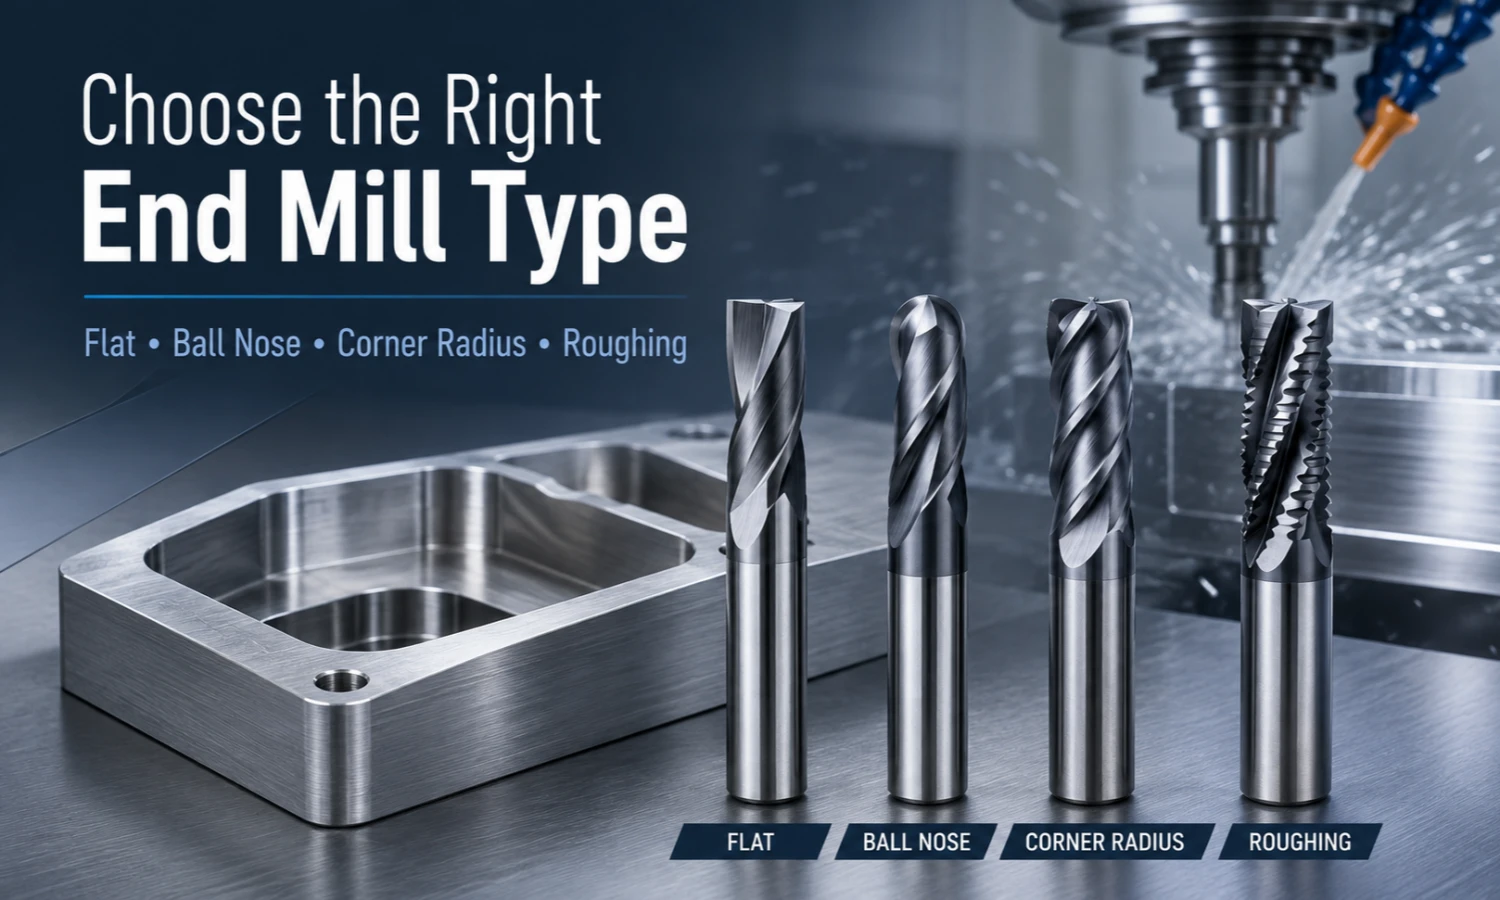
Nuestra fábrica no trata el mecanizado de acero inoxidable como una aplicación de corte fijo.. Fresas de extremo plano, Fresas de punta esférica, fresas de extremo de radio de esquina, y las fresas de desbaste sirven para diferentes propósitos de mecanizado.
Por lo tanto, La característica de mecanizado generalmente debe identificarse antes de seleccionar el número de ranuras o el recubrimiento..
Fresas de extremo plano para superficies planas y fresado lateral
Comúnmente se considera una fresa de extremo plano para:
- fresado lateral
- Fresado en hombro
- Mecanizado de fondo plano
- Perfiles
- Operaciones de ranurado adecuadas
Si la pieza de trabajo requiere paredes rectas, fondos planos, o hombros cuadrados, un extremo de corte plano es generalmente más apropiado que una geometría de punta esférica.
Para especificaciones y opciones disponibles, ver nuestro Fresa de extremo plano.
Fresas de punta esférica para superficies curvas y 3D
Las fresas de punta esférica se utilizan principalmente cuando la fresa debe seguir una geometría curva o tridimensional..
Las aplicaciones típicas incluyen moldes, cavidades curvas, 3perfil D, acabado de contorno, y superficies complejas.
El extremo de corte redondeado sigue los ángulos cambiantes de la superficie de forma más natural que un cortador de extremo plano.. Sin embargo, al mecanizar acero inoxidable, la forma final es sólo una parte de la selección. Rigidez de la herramienta, revestimiento, diseño de flauta, longitud de corte, y el acabado requerido aún debe ser considerado.
Para opciones de mecanizado de superficies curvas, ver nuestro Fresas de punta esférica.
Fresas de extremo con radio de esquina para esquinas en R y filos de corte más fuertes
Una fresa de extremo con radio de esquina, También se llama comúnmente fresa de punta redondeada., combina un extremo de corte plano con un radio en la esquina exterior.
El radio puede fortalecer la esquina de corte en comparación con una esquina afilada de 90 grados.. También es apropiado cuando el dibujo de la pieza de trabajo especifica un radio R interno..
Para aplicaciones exigentes de acero inoxidable, el radio real, diámetro del cortador, carga de corte, y la estrategia de mecanizado deben evaluarse juntas.
Para opciones de radio y geometría personalizada, ver nuestro Molino de punta de toro.
Fresas de desbaste para eliminación de material pesado
Cuando el objetivo principal es eliminar grandes cantidades de material en lugar de producir el acabado superficial final., Se puede considerar una fresa de desbaste..
Las fresas de desbaste se centran en la eliminación de material, formación de virutas, gestión de carga de corte, y estabilidad del proceso. El diseño adecuado también depende del grado de acero inoxidable., margen de mecanizado, diámetro del cortador, profundidad de corte, evacuación de viruta, y rigidez de la máquina. Para aplicaciones de eliminación de materiales pesados, ver nuestro Fresas de desbaste.
Por qué se utiliza comúnmente el carburo sólido para el acero inoxidable
A fresa de carburo para acero inoxidable Es común en el mecanizado CNC moderno porque el carburo sólido proporciona propiedades que son útiles en condiciones de corte exigentes..
El carburo sólido puede ofrecer:
- Alta rigidez
- Buena resistencia al desgaste
- Estabilidad de vanguardia
- Resistencia a temperaturas de corte elevadas
- Compatibilidad con diferentes geometrías de corte y sistemas de recubrimiento
Estas características son útiles porque el acero inoxidable puede generar un calor considerable y puede endurecerse cuando el corte se vuelve inestable o el borde comienza a frotar en lugar de cortar de manera efectiva..
Sin embargo, La selección de carburo sólido no finaliza el proceso de selección de herramientas.. Diámetro del cortador, longitud de corte, recuento de flauta, revestimiento, geometría, saliente de la herramienta, condición de la máquina, y el funcionamiento del mecanizado aún deben evaluarse juntos.
Para opciones de herramientas de carburo disponibles, ver nuestro Cortador de fresa de carburo.
Para un proceso de selección de herramientas de carburo más amplio, leer Cómo elegir una fresa de carburo.
Cómo elegir el recuento de flautas: Evacuación de virutas frente a rigidez
Una pregunta de búsqueda común es: ¿Cuántas flautas debe tener una fresa para acero inoxidable??
No hay una respuesta universal.
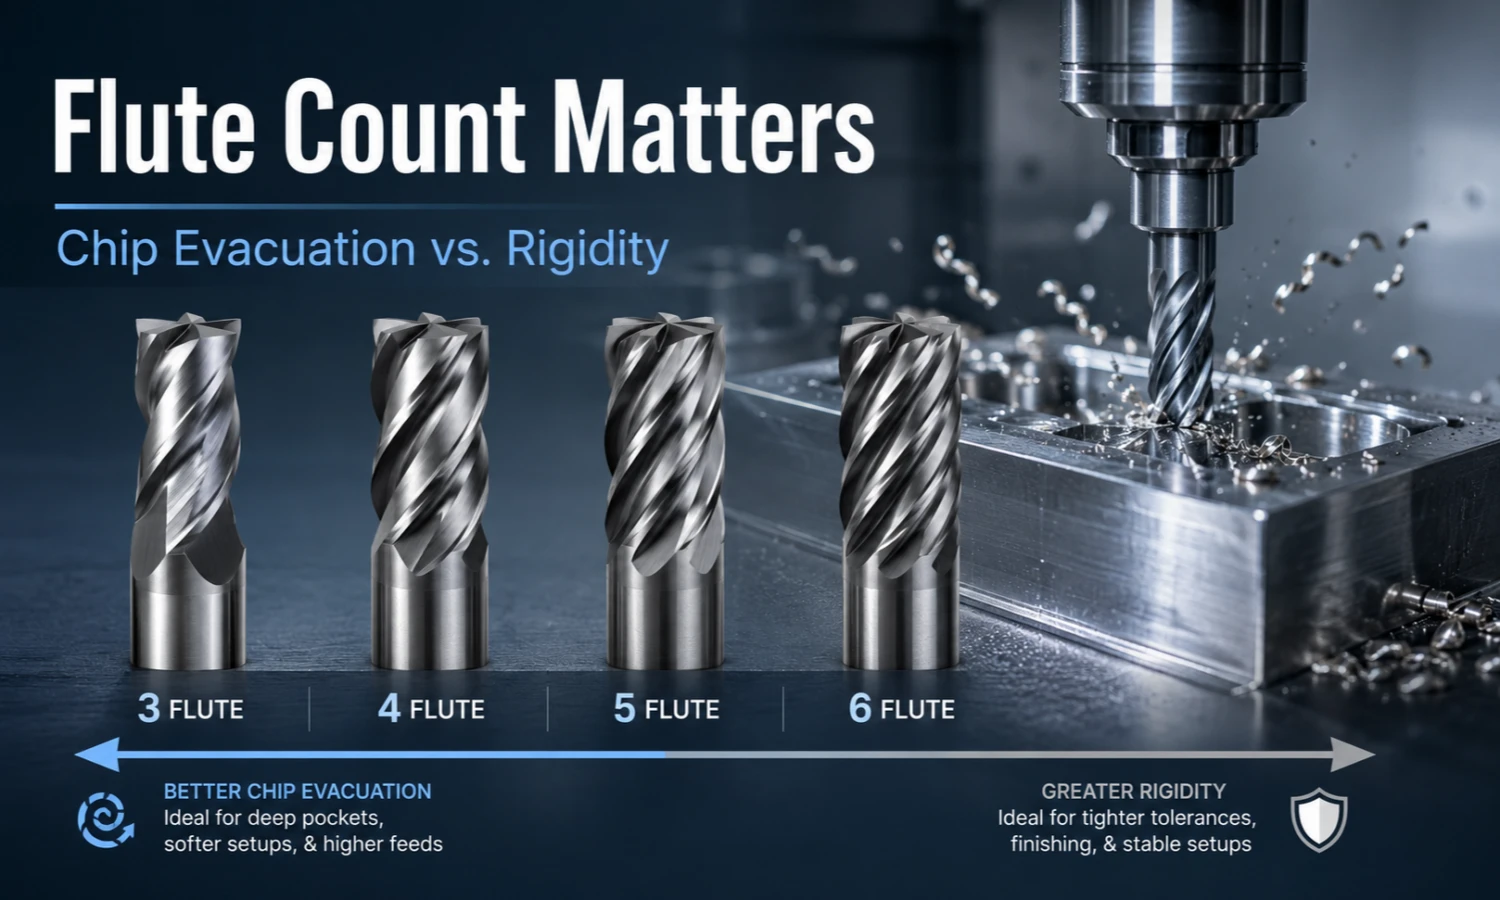
El recuento de flautas cambia tanto el número de filos de corte como el espacio disponible para las virutas.. Los recuentos de flautas más bajos generalmente proporcionan más espacio para las virutas., mientras que un mayor número de flautas proporciona más contactos de corte y, a menudo, utiliza un núcleo relativamente más fuerte..
El equilibrio correcto depende de la operación., diámetro del cortador, compromiso, volumen de chip, rigidez de la máquina, y acabado requerido.
3-Fresas de extremo de flauta
Los diseños de tres canales proporcionan un espacio de canal relativamente generoso y pueden considerarse cuando la evacuación de virutas es una parte importante de la aplicación..
Sin embargo, El recuento de flautas por sí solo no determina el rendimiento.. Geometría de hélice, diseño del núcleo, compromiso radial, profundidad de corte, También se debe considerar el diámetro del cortador..
4-Fresas de extremo de flauta
equilibrio entre conteo de vanguardia, fuerza central, espacio de chip, y versatilidad de mecanizado general.
Pueden considerarse para fresado lateral., Perfiles, fresado en hombro, y otras operaciones CNC cuando la geometría y la configuración de la herramienta son adecuadas.
Vea nuestro 4 Molino de extremo de flauta para especificaciones disponibles y opciones de aplicación.
5-Fresas de extremo de flauta
Las cortadoras de cinco flautas aparecen con frecuencia en aplicaciones de acero inoxidable de alto rendimiento porque el filo de corte adicional puede ser útil cuando se controla el compromiso y la evacuación de viruta sigue siendo adecuada..
Sin embargo, aumentar el número de flautas también reduce el espacio disponible para las virutas.
Por lo tanto, No se debe seleccionar un diseño de 5 flautas solo porque la pieza de trabajo es de acero inoxidable.. Ranurado profundo, alto volumen de viruta, evacuación limitada, diámetro del cortador, y la rigidez de la máquina puede cambiar el número de canales preferido.
6-Fresas de extremo de flauta
Se pueden considerar fresas de seis canales para fresado lateral estable, Perfiles, semiacabado, y aplicaciones de acabado donde la evacuación de viruta es manejable y son beneficiosos más contactos de corte.
No deben tratarse como cortadores de acabado únicamente ni como la opción automática para materiales más duros.. El diseño completo de la fresa y la estrategia de mecanizado siguen siendo importantes.
Para una comparación más amplia del recuento de flautas, leer 2 Flauta vs. 4 Flauta vs. 6 Molino de extremo de flauta.
¿Qué recubrimiento es adecuado para las fresas de acero inoxidable??
El recubrimiento es otra parte importante de la selección. fresas para acero inoxidable.
Las herramientas industriales para acero inoxidable comúnmente utilizan sistemas de recubrimiento resistentes al calor y al desgaste, como:
- Altin
- AlCrN
- TiAlN
- TiSiN o TiAlSiN en algunas aplicaciones de mayor rendimiento
Dependiendo del sistema de recubrimiento y aplicación., Estos recubrimientos pueden proporcionar beneficios relacionados con la resistencia al calor., resistencia a la oxidación, resistencia al desgaste, control de fricción, y protección de vanguardia.
Sin embargo, ningún recubrimiento debe describirse automáticamente como el mejor para cada aplicación de acero inoxidable.
La selección del recubrimiento también depende de:
- Grado de acero inoxidable
- Temperatura de corte
- Mecanizado en húmedo o en seco
- Sustrato de carburo
- Geometría de vanguardia
- Enganche del cortador
- Estrategia de mecanizado
Por esta razón, El recubrimiento debe seleccionarse como parte del sistema completo de corte en lugar de solo por el nombre del recubrimiento..
Una comparación más profunda entre AlTiN, AlCrN, TiAlN, y otras opciones de recubrimiento es mejor reservarlas para un experto El mejor revestimiento de fresado para acero inoxidable guía.
Hélice variable, Ángulo de hélice, Paso variable, Rigidez y charla
El ángulo de hélice del molino de extremo para acero inoxidable afecta el compromiso de vanguardia, dirección de la fuerza de corte, flujo de viruta, y comportamiento de mecanizado. Sin embargo, No existe un único ángulo de hélice que deba considerarse universalmente mejor para cada aplicación de acero inoxidable..
Las geometrías de hélice y paso variables también se utilizan con frecuencia en fresas de mango de alto rendimiento..
En lugar de permitir que cada filo se acople a la pieza de trabajo exactamente en el mismo intervalo repetido, Los diseños de hélice variable o de paso desigual cambian la sincronización de las fuerzas de corte.. En aplicaciones adecuadas, esto puede ayudar a reducir la vibración y el parloteo repetitivos.
Sin embargo, la geometría no puede corregir todas las configuraciones de mecanizado inestables.
Cuando ocurre la charla, Se debe evaluar el sistema completo., incluido:
- Saliente de herramienta
- Estado del portaherramientas
- Rigidez del husillo
- sujeción de piezas
- Diámetro del cortador
- compromiso axial
- Compromiso radial
- Geometría de vanguardia
Por lo tanto, Considere la hélice variable o el paso variable como una parte del sistema de mecanizado completo en lugar de como una solución independiente..
Haga coincidir la fresa frontal con los grados comunes de acero inoxidable
El “acero inoxidable” incluye materiales con diferente comportamiento de mecanizado.
Un concepto de cortador similar puede funcionar en varios grados., pero la geometría adecuada, revestimiento, recuento de flauta, y la estrategia de mecanizado aún puede cambiar.
| Grado de acero inoxidable | Característica típica de mecanizado | Consideración de selección de fresa final |
|---|---|---|
| 303 | Generalmente más fácil de mecanizar que muchos grados austeníticos | Geometría del cortador de equilibrio, finalizar, y productividad |
| 304 | Grado común con tendencia a endurecerse. | Corte estable, filos de corte efectivos, y formación constante de viruta |
| 316 | Material resistente que puede generar un calor considerable. | Estabilidad de la herramienta, control de calor, y la resistencia al desgaste se vuelven importantes |
| 17-4 PH | El comportamiento del mecanizado cambia con la condición de tratamiento térmico. | Considere la dureza real, rigidez de la herramienta, y carga de corte |
Estas son consideraciones de selección generales en lugar de parámetros de corte fijos..
Por ejemplo, dos componentes hechos de 304 El acero inoxidable puede requerir diferentes fresas si una requiere un ranurado profundo mientras que la otra solo requiere un acabado lateral ligero..
Asimismo, a 17-4 El componente PH no debe evaluarse únicamente por el nombre del material.. Su condición de tratamiento térmico y su dureza real también pueden influir en la selección del cortador..
Lista de verificación práctica para la selección de fresas de extremo para acero inoxidable
Antes de seleccionar una fresadora o solicitar un presupuesto, confirma la siguiente información.
1. Grado de acero inoxidable
Proporcionar la calificación exacta siempre que sea posible., como 303, 304, 316, 17-4 PH, u otra aleación inoxidable especificada.
Describir la pieza de trabajo únicamente como “acero inoxidable” puede no proporcionar suficiente información para una evaluación precisa de la herramienta..
2. Operación de mecanizado
Confirme si el cortador se utilizará para ranurar, fresado lateral, Perfiles, desbaste, refinamiento, embolsarse, o contorno 3D.
3. Geometría de la pieza de trabajo
Identificar si la característica es plana, curvo, un hombro, una esquina R, una cavidad profunda, u otro contorno interno o externo.
Esto ayuda a determinar si Flat, Nariz de bola, Radio de esquina, u otra geometría de corte debe ser considerada.
4. Dimensiones de herramienta requeridas
Las dimensiones útiles incluyen:
- Diámetro de corte
- longitud de la flauta
- Longitud total
- Diámetro del mango
- Radio de esquina, si es necesario
Para aplicaciones no estándar, Un dibujo suele ser más útil que una larga descripción escrita..
5. Desbaste o Acabado
Una herramienta seleccionada para una eliminación eficiente del material puede no ser la misma cortadora utilizada para producir el acabado superficial final..
6. Rigidez de la máquina y la configuración
Estado de la máquina, huso, portaherramientas, saliente de la herramienta, sujeción de piezas, y la estabilidad de la pieza de trabajo pueden afectar el rendimiento del cortador.
Una fresa de carburo rígido no puede compensar el movimiento en el soporte o la pieza de trabajo..
7. Evacuación de virutas
La evacuación de viruta cobra especial importancia en las ranuras profundas, bolsillos, áreas de mecanizado cerradas, y operaciones con mayor compromiso.
Por lo tanto, el número de canales debe seleccionarse junto con los requisitos de eliminación de virutas..
8. Requisito de acabado superficial
Una operación de desbaste y una pasada de acabado final pueden requerir diferentes diseños de fresa incluso cuando se mecaniza el mismo grado de acero inoxidable..
Preguntas frecuentes
¿Cuál es la mejor fresa para acero inoxidable??
No existe una fresa fresadora única y óptima para cada aplicación de acero inoxidable.. El carburo sólido es una opción común, Pero el cortador final debe seleccionarse según el grado de acero inoxidable., operación de mecanizado, geometría de la pieza de trabajo, recuento de flauta, revestimiento, rigidez de la máquina, evacuación de viruta, y acabado requerido.
¿Una fresa de carburo sólido cortará acero inoxidable??
Sí. Las fresas de carburo sólido se utilizan ampliamente para el mecanizado de acero inoxidable porque el carburo proporciona una alta rigidez., resistencia al desgaste, y estabilidad de vanguardia. La geometría del cortador, revestimiento, diseño de flauta, y las condiciones de mecanizado aún deben coincidir con la aplicación.
¿Cuántas flautas debo usar para acero inoxidable??
Depende de la operación. Menos flautas generalmente proporcionan más espacio para las virutas., mientras que más ranuras proporcionan bordes de corte adicionales y pueden mejorar la rigidez o el rendimiento del acabado en condiciones adecuadas. Diámetro del cortador, compromiso, volumen de chip, operación de mecanizado, y la rigidez de la máquina deben ser considerados.
¿Qué recubrimiento es mejor para las fresas de acero inoxidable??
No existe un mejor recubrimiento universal. Altin, AlCrN, TiAlN, y otros sistemas de recubrimiento resistentes al calor se consideran comúnmente para aplicaciones de acero inoxidable.. El recubrimiento adecuado depende del grado de acero inoxidable., temperatura de corte, geometría del cortador, sustrato, estrategia de mecanizado, y condiciones del refrigerante.
¿Es mejor una fresa de extremo de 4 o 5 flautas para acero inoxidable??
Ninguna es automáticamente mejor.
Para operaciones que crean más volumen de viruta, El espacio adicional disponible en una cortadora de 4 flautas en comparación con un diseño similar de 5 flautas puede ser útil.. Cuando se controla el acoplamiento radial y la evacuación de viruta es confiable, un diseño de 5 flautas puede proporcionar más contactos de corte.
La elección final todavía depende del diámetro de la fresa., geometría de la flauta, compromiso, rigidez de la máquina, y la operación específica.
¿Puede la misma fresadora fresar ambas 304 y 316 acero inoxidable?
Un cortador puede ser adecuado para ambos materiales., pero esto no significa que las mismas condiciones de mecanizado o configuración de cortador siempre serán óptimas. La aplicación completa, incluyendo el comportamiento material, geometría, compromiso de la herramienta, generación de calor, y configuración de la máquina, debe ser evaluado.
Necesita ayuda para elegir una fresa para acero inoxidable?
Para evaluación de herramientas, por favor proporcione:
- Grado de acero inoxidable
- Dibujo de la pieza de trabajo
- Operación de mecanizado
- Diámetro de corte requerido
- longitud de la flauta
- Longitud total
- Diámetro del vástago si se especifica
- Requisito de desbaste o acabado
- Radio de esquina o geometría especial
- Cualquier problema de mecanizado actual o requisito especial.
Nuestra fábrica puede revisar la pieza de trabajo y los requisitos de mecanizado y ayudar a evaluar si una molino de extremo plano, fresa de punta esférica, fresa de extremo de radio de esquina, fresa de desbaste, fresa de metal duro, o herramienta de corte personalizada es más apropiado para la aplicación.
Para requisitos no estándar, Las dimensiones y geometría finales del cortador se pueden confirmar según el dibujo., material de la pieza de trabajo, y condiciones de mecanizado.