 Fraise de précision,Outils de coupe pour l’usinage CNC de chaque matériau
The best end mill for graphite is not always one single tool. Ebauche graphite, graphite finishing, EDM electrode machining, mold cavity milling and fine-detail cutting all require different tool priorities.
Graphite is soft compared with steel, but it is abrasive and dusty. A general-purpose carbide end mill may cut graphite at first, but the cutting edge can wear quickly. Once the edge becomes dull, the tool may lose effective diameter consistency, damage small features, reduce surface quality or increase tool changes.
Pour cette raison, diamond-coated carbide tools are commonly considered for graphite applications where wear resistance and repeatability are important. Cependant, coating alone does not decide the result. Géométrie de l'outil, type de fin, portée de l'outil, clamping stability and dust control also matter.
Dans ce guide, « usinage de moules en graphite » fait référence au fraisage de composants en graphite utilisés pour des applications liées aux moules., y compris les cavités, contours et caractéristiques de graphite de précision.
Pour les options standards et personnalisées, explorez notre fraises diamantées pour graphite.
Pourquoi le graphite a besoin d'une fraise différente
Le graphite crée des problèmes de coupe différents de ceux de l'acier, en acier inoxydable ou en aluminium. Ce n'est pas principalement un problème de résistance à la chaleur. Plutôt, l'usinage du graphite est généralement une usure, problème de poussière et de stabilité.
Le graphite est doux mais abrasif
Le graphite peut sembler facile à couper, mais sa structure abrasive peut user le tranchant rapidement. Quand le bord s'arrondi, l'outil peut encore enlever de la matière, mais la précision et la qualité de la surface peuvent diminuer.
C'est pourquoi une fraise pour l'usinage du graphite doit se concentrer sur la résistance à l'usure., effective diameter consistency and stable cutting performance.
Edge Wear Affects Electrode Accuracy
Graphite electrodes often include ribs, parois minces, small cavities, sharp corners and fine details. If tool wear changes the effective cutting diameter, the electrode shape may no longer match the required profile.
In EDM electrode machining, this can affect the final mold result. Donc, repeatability is just as important as cutting ability.
Graphite Dust Can Affect Machining Stability
Graphite machining creates fine dust. If dust is not removed effectively, it can affect visibility, porte-pièce, machine cleanliness and cutting stability.
Because graphite dust can be conductive, dust extraction and machine protection should be planned according to the equipment manufacturer’s guidance and the facility’s safety procedures.
Quick Guide: Meilleure fraise en bout pour les applications de graphite
Utilisez ce tableau comme point de départ avant de sélectionner une fraise en graphite spécifique.. Il ne remplace pas le test de découpe, mais cela aide à affiner la direction de l'outil.
| Application de graphite | Focus sur les outils recommandés | Pourquoi c'est important |
|---|---|---|
| Ebauche graphite | Corps d'outil rigide et dégagement autour de la zone de coupe | Aide à soutenir une coupe stable et un dépoussiérage |
| Finition graphite | État constant de l'outil et diamètre de coupe effectif | Prend en charge la finition de surface et la précision dimensionnelle |
| Fraisage d'électrodes de graphite | Résistance à l'usure et répétabilité | Aide à protéger les côtes, coins et détails des électrodes EDM |
| Usinage de moules en graphite | Options de nez sphérique ou de rayon de coin | Prend en charge le contour 3D et les cavités complexes |
| Rainurage en graphite | Extrémité carrée ou outil personnalisé approprié | Aide à maintenir la largeur de la fente et la qualité des parois latérales |
| Cavités profondes | Portée pratique la plus courte et conception de cou adaptée | Aide à réduire les vibrations et la déviation de l'outil |
| Pièces en graphite aux détails fins | État des bords stable et porte-à-faux contrôlé | Aide à protéger les petites caractéristiques et la cohérence de la surface |
Meilleure fraise pour l'ébauche du graphite
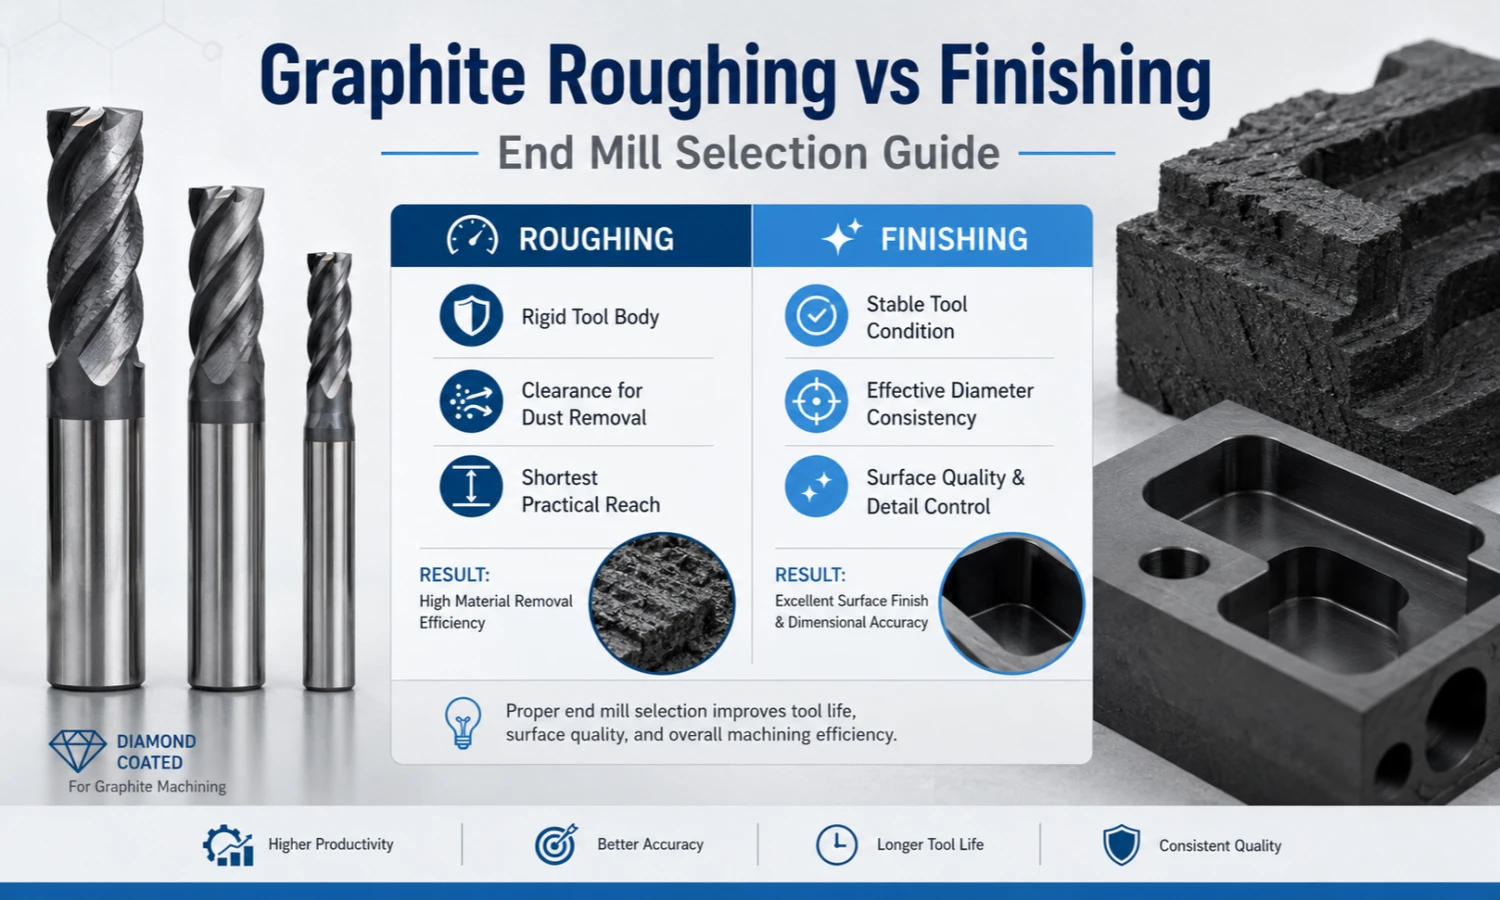
L'ébauche du graphite se concentre sur l'enlèvement de matière. Le coupeur doit éliminer efficacement la matière tout en conservant un comportement de coupe stable..
La rigidité et le dépoussiérage sont importants
Un outil d'ébauche en graphite doit fournir une rigidité et un dégagement adéquats autour de la zone de coupe pour aider à maintenir une coupe stable et un dépoussiérage..
Si de la poussière s'accumule autour de la zone de coupe, cela peut réduire la visibilité et interférer avec un usinage stable. L’objectif n’est pas seulement une suppression rapide. L’objectif est un retrait stable sans vibrations excessives, usure précoce des bords ou changements d'outils inutiles.
Extrémité carrée ou rayon de coin pour l'ébauche
Les outils à extrémité carrée sont utiles pour les fentes, poches, surfaces planes et parois latérales. They work well when the part needs flat-bottom features or straight walls.
Corner radius tools may be useful when the cutting edge needs more strength. The small radius can help improve edge stability compared with a sharp corner, especially in roughing or semi-finishing work.
Use the Shortest Practical Reach
In graphite machining, unnecessary reach can reduce rigidity and make fine features harder to control. Select a tool length and neck design that clears the workpiece safely while keeping overhang as short as practical.
For detailed dimensions, flute configuration and custom geometry selection, voir notre diamond-coated end mill selection guide.
Best End Mill for Graphite Finishing
Graphite finishing has a different goal from roughing. The focus shifts from material removal to surface quality, précision dimensionnelle et contrôle des détails.
État constant de l'outil et diamètre effectif
Pour la finition, l'état de l'outil et le diamètre de coupe effectif doivent rester suffisamment constants pour protéger la précision dimensionnelle et les détails fins.
Un tranchant correctement entretenu peut aider à obtenir des surfaces plus propres et une reproduction plus cohérente des détails.. Ceci est particulièrement important pour les électrodes en graphite, petites cavités et fines côtes.
Nez sphérique pour le contouring 3D
Les fraises à bout sphérique sont souvent sélectionnées pour le contourage 3D, surfaces courbes, moules en graphite et profils d'électrodes. L'extrémité arrondie permet de créer des trajectoires d'outils plus fluides sur des formes complexes.
Si la pièce en graphite comporte des cavités courbes, surfaces de moule ou détails 3D, une fraise en graphite à nez sphérique peut être plus adaptée qu'un outil à extrémité carrée.
Rayon de coin pour un meilleur support des bords
Les outils de rayon d'angle peuvent être utiles lorsque l'application nécessite à la fois une qualité de surface et un support des bords.. Ils peuvent aider à réduire les dommages dans les coins et à permettre une coupe plus stable.
Pour certaines opérations de finition et semi-finition graphite, les outils à rayon de coin peuvent fournir un équilibre pratique entre le contrôle des détails et la durabilité.
Meilleure fraise en bout pour l'usinage d'électrodes et de moules en graphite
Les électrodes en graphite et les composants liés aux moules en graphite nécessitent souvent une répétabilité plus élevée que les simples blocs de graphite. Une petite usure de l'outil peut affecter la géométrie finale.
Les électrodes EDM ont besoin de répétabilité
Les électrodes EDM peuvent inclure de fines nervures, fentes étroites, coins pointus et cavités complexes. Lors de longs cycles de coupe, l'outil doit conserver des performances de coupe stables.
Pour cette raison, un outil de fraisage à électrodes en graphite doit se concentrer sur la résistance à l'usure, cohérence efficace du diamètre et faible faux-rond.
Côtes fines, Les cavités et les coins pointus nécessitent des outils stables
Les fines caractéristiques du graphite sont plus faciles à endommager lorsque l'outil est usé, instable ou trop long. Un bord émoussé peut extraire les particules de la surface du graphite et réduire la qualité du bord..
Lors de l'usinage de nervures, cavités profondes ou petits détails de coin, la portée et la rigidité de l'outil doivent être soigneusement vérifiées. Dans de nombreux cas, une longueur de col personnalisée ou une géométrie d'outil spéciale peut être plus pratique qu'un outil standard.
Pour les cavités profondes, profils spéciaux ou outils basés sur des dessins, passez en revue notre fraises en graphite sur mesure.
Usinage de moules en graphite: Focus sur les surfaces 3D et l'accès aux cavités
L'usinage de moules en graphite implique souvent des contours 3D, cavités courbes, surfaces étagées et zones avec accès limité aux outils.
Les outils à nez sphérique et à rayon de coin peuvent être envisagés lorsque la géométrie de la pièce nécessite un contour plus lisse ou un support de bord plus solide.. L'outil le plus adapté dépend de la plus petite fonctionnalité, profondeur de la cavité, état de surface requis et dégagement autour du porte-outil.
Extrémité carrée, Nez sphérique ou rayon de coin pour graphite?
Différents types d'extrémités résolvent différents problèmes d'usinage du graphite. Le tableau ci-dessous donne un guide de sélection simple.
| Type de fin | Idéal pour | Remarque sur la sélection |
| Extrémité carrée | Machines à sous, surfaces planes, parois latérales et épaules | Idéal pour les caractéristiques du graphite à fond plat et le fraisage standard |
| Nez de boule | 3Contournage en D, surfaces courbes et profils de moules | Utile pour les moules en graphite, électrodes et surfaces complexes |
| Rayon de coin | Support de bord plus solide et coupe stable | Utile lorsque la résistance des bords et la qualité de la surface comptent toutes deux |
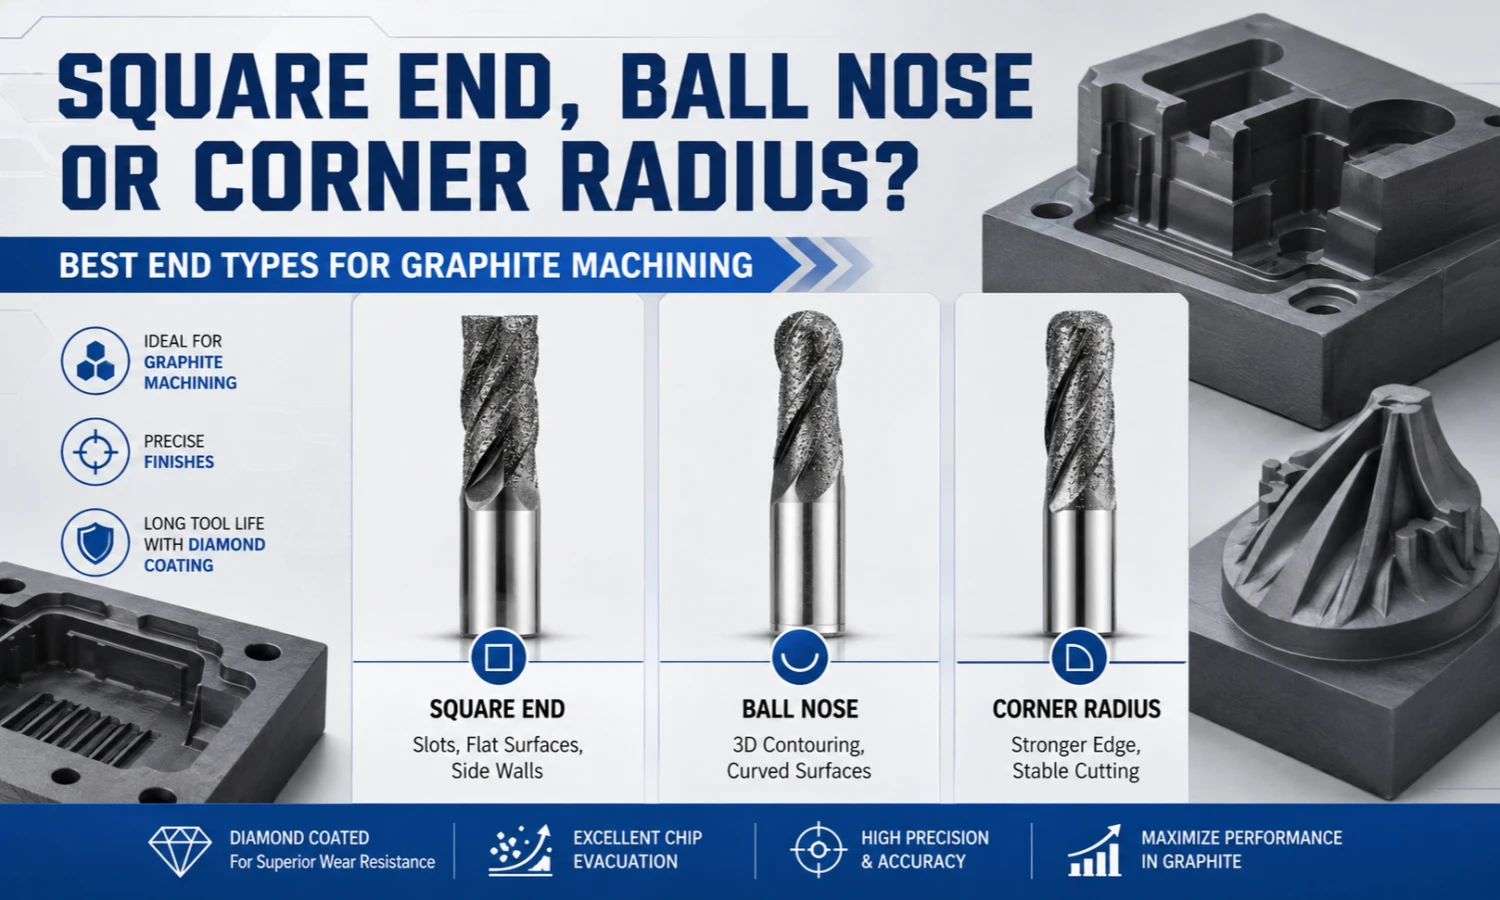
Choisissez des outils à extrémité carrée pour les éléments à fond plat et les parois latérales. Pour les contours 3D et les surfaces courbes en graphite, les outils à nez sphérique sont généralement plus adaptés. Quand le support des bords et la qualité de la surface comptent tous deux, les outils à rayon de coin peuvent être une meilleure option.
Pourquoi la résistance à l'usure est importante dans l'usinage du graphite
Le graphite est abrasif, l'usure des bords peut donc affecter le diamètre de l'outil, cohérence de la surface et précision des détails au fil du temps.
Les outils en carbure diamantés sont généralement envisagés pour les applications en graphite où la résistance à l'usure et la répétabilité sont importantes.. Ils peuvent contribuer à améliorer l’homogénéité de la coupe lors de l’usinage du graphite abrasif., mais le résultat final dépend toujours de la qualité du graphite, géométrie de l'outil, rigidité de la machine, conditions de serrage et de processus.
Pour une explication plus large des applications des outils diamantés, voir notre guide sur à quoi servent les fraises en bout diamantées.
Usinage à sec, Considérations relatives au contrôle de la poussière et au liquide de refroidissement
L'usinage du graphite est souvent géré différemment de l'usinage des métaux.. Le contrôle de la poussière est un élément clé du processus.
Pourquoi le graphite est souvent usiné à sec
De nombreuses applications d'usinage du graphite utilisent la coupe à sec avec une extraction efficace de la poussière.. Cette approche permet d'éliminer la poussière de graphite de la zone de coupe et réduit le risque de mélange de poussière avec le liquide..
L'usinage à sec permet également de faciliter la collecte de la poussière de graphite lorsque la machine et le système d'extraction sont correctement préparés..
Pourquoi l'extraction de poussière est importante
La poussière de graphite peut se propager autour de la machine et de la zone de travail. Une bonne extraction de la poussière contribue à soutenir la stabilité de l’usinage, propreté des pièces et état du matériel.
Pour l'usinage de précision des électrodes de graphite, le contrôle de la poussière aide également à maintenir la visibilité et réduit le risque d'accumulation de poussière autour des éléments fins.
Le liquide de refroidissement doit être évalué soigneusement
L'usinage à sec avec une extraction efficace de la poussière est courant pour le graphite, mais l'approche finale de gestion du liquide de refroidissement et de la poussière doit suivre les directives du fabricant de la machine., les procédures de sécurité du site et les exigences du matériau et du processus de graphite.
Si la poussière de graphite se mélange au liquide, cela peut créer une boue abrasive. Pour cette raison, L'utilisation du liquide de refroidissement doit être soigneusement évaluée en fonction de la configuration de la machine., qualité graphite et système de contrôle de la poussière.
Comment réduire l'usure des outils, Écaillage des bords et dérive dimensionnelle
Les problèmes d’usinage du graphite proviennent souvent de l’usure des outils, configuration faible ou stratégie de coupe inadaptée. Le coupeur est important, mais l'ensemble du processus doit rester stable.
Gardez le tranchant en bon état
Un bord usé peut réduire la finition de la surface et augmenter l'écaillage des bords.. En finition graphite, cela peut également affecter les détails fins et la précision des électrodes.
Inspecter régulièrement l’état de l’outil, en particulier lors de longues séries de production ou lors de l'usinage de détails fins.
Utilisez un serrage stable et un faible faux-rond
Le faux-rond de l'outil peut provoquer une usure inégale des arêtes de coupe. Cela peut également réduire la qualité de la surface et la durée de vie de l'outil..
Utilisez un support stable, Réduisez les surplombs inutiles et maintenez la pièce fermement serrée.. Ces détails sont plus importants lors de l'usinage de nervures fines, cavités profondes et électrodes de graphite précises.
Séparez l'ébauche et la finition lorsque la précision compte
L'ébauche et la finition nécessitent souvent des priorités d'outils différentes. L'ébauche nécessite de la rigidité et un enlèvement de matière stable. La finition nécessite un état des bords, cohérence et répétabilité efficaces du diamètre.
Utiliser un seul outil pour les deux opérations peut être pratique, mais cela peut réduire la précision lorsque la pièce nécessite des détails serrés ou des surfaces propres.
Erreurs courantes d'usinage du graphite qui affectent les performances des outils
Utiliser le même outil pour l'ébauche et la finition
Un outil d'ébauche et un outil de finition n'ont pas toujours besoin de la même conception ou de la même condition d'outil.. Si la surface de finition est importante, l'utilisation d'un outil d'ébauche usé pour la finition peut entraîner une mauvaise précision ou une mauvaise qualité de surface.
Lorsque la précision des électrodes ou les détails fins comptent, des outils d'ébauche et de finition séparés sont souvent plus pratiques.
Choisir une longueur d'outil trop importante
Une longue portée peut être nécessaire pour les cavités profondes, mais une longueur inutile peut augmenter les vibrations. In graphite machining, les vibrations peuvent affecter la qualité des bords, durée de vie de l'outil et stabilité dimensionnelle.
Avant de choisir un outil long, confirmer la profondeur de coupe réelle, dégagement du support et portée requise.
Ignorer le contrôle de la poussière de graphite
Le contrôle de la poussière n’est pas seulement une question de propreté en atelier. Cela peut également affecter la stabilité de l'usinage, performances de l'outil et état de l'équipement.
Planifier l'aspiration des poussières, protection des machines et nettoyage de la zone de travail avant production en série.
FAQ
Quelle est la meilleure fraise en bout pour le graphite?
La meilleure fraise en bout pour le graphite dépend de l'opération. L'ébauche nécessite de la rigidité et un dépoussiérage stable. La finition nécessite un état d'outil constant, diamètre de coupe efficace et bonne qualité de surface. Pour les électrodes en graphite et les pièces liées aux moules, les outils en carbure diamantés sont souvent envisagés car le graphite est abrasif.
Quelle fraise est la meilleure pour l'ébauche en graphite?
Pour l'ébauche en graphite, choisir un outil rigide avec un jeu approprié autour de la zone de coupe et un serrage stable. Évitez les longues longueurs de goujure inutiles ou les surplombs, car une portée trop grande peut augmenter les vibrations et réduire la durée de vie de l'outil..
Quelle fraise est la meilleure pour la finition du graphite?
Pour finition graphite, choisissez un outil capable de maintenir la qualité de la surface, cohérence efficace du diamètre et précision des détails. Les outils à nez sphérique sont utiles pour le contourage 3D, tandis que les outils à rayon d'angle peuvent s'avérer utiles lorsque le support des bords et la qualité de la surface sont tous deux importants..
Les fraises en bout diamantées sont-elles bonnes pour le graphite?
Oui. Les fraises en bout à revêtement diamant conviennent à de nombreuses applications de graphite car elles contribuent à améliorer la résistance à l'usure lors de l'usinage abrasif.. Le choix final de l'outil dépend toujours de la qualité du graphite, géométrie de l'outil, rigidité de la machine, opération de serrage et d'usinage.
Le graphite doit-il être usiné à sec?
Dans de nombreuses applications d'usinage du graphite, l'usinage à sec avec une aspiration efficace de la poussière est courant. Cela aide à éliminer la poussière de graphite et réduit le risque de mélange de poussière avec le liquide.. La configuration finale doit suivre les instructions de la machine, procédures de sécurité sur le lieu de travail et exigences en matière de processus.
Puis-je utiliser du liquide de refroidissement lors de l'usinage du graphite?
Le liquide de refroidissement doit être évalué soigneusement. La poussière de graphite peut se mélanger au liquide et créer une suspension abrasive. De nombreuses opérations d'usinage du graphite utilisent plutôt la coupe à sec et l'extraction de poussière., mais le meilleur choix dépend de la configuration de la machine, exigences en matière de matériaux et de processus en graphite.
Comment puis-je réduire la poussière de graphite lors du fraisage CNC?
Utiliser un système d’extraction efficace conçu pour la machine et le processus, garder la zone de travail propre, et suivre les directives de sécurité du fabricant de la machine et du lieu de travail. Le contrôle de la poussière doit être pris en compte en même temps que la portée de l'outil, maintien de la pièce et accès autour de la zone de coupe.
Une fraise en bout peut-elle être utilisée pour l'ébauche et la finition du graphite ??
Cela peut être possible pour un travail simple, mais des outils d'ébauche et de finition séparés sont souvent envisagés lorsque la précision des caractéristiques est atteinte., la consistance de la surface ou les détails fins des électrodes sont importants. Cela permet à chaque opération de donner la priorité à l'état et à la géométrie de l'outil les plus appropriés..
Puis-je utiliser des fraises en carbure ordinaires pour le graphite?
Des fraises en carbure ordinaires peuvent être utilisées pour des essais simples ou des travaux non critiques. Cependant, le graphite est abrasif, donc l'usure des outils peut devenir un problème. Pour électrodes de précision en graphite, composants liés aux moules et production par lots, les outils diamantés sont généralement plus pratiques.
Conclusion
La meilleure fraise en bout pour le graphite dépend de l'opération d'usinage, qualité graphite, géométrie de la pièce, portée de l'outil et exigence de surface. L'ébauche nécessite de la rigidité et un dépoussiérage stable, tandis que la finition nécessite un état d'outil constant, contrôle efficace du diamètre et répétabilité.
Pour les électrodes en graphite et les composants en graphite liés aux moules, l'usure des outils peut affecter les détails fins, côtes, cavités et qualité de surface. Donc, de nombreux clients évaluent les outils en carbure diamanté pour le graphite car ils peuvent offrir une meilleure résistance à l'usure que les outils à usage général dans l'usinage abrasif.
Pour une recommandation d'outil en graphite, veuillez envoyer votre qualité de graphite, opération d'usinage, taille des fonctionnalités clés, portée requise, dessin ou exemple de photo, et quantité attendue. Cela nous aide à confirmer si une conception d'outil standard ou personnalisée est plus adaptée..
Notre équipe peut examiner votre ébauche de graphite, finition, exigences de fraisage d'électrodes ou d'usinage de moules et recommander un fraise diamantée pour graphite.
Contactez-nous pour la sélection d'outils et un devis.