 정밀 밀링 커터,모든 재료를 가공하는 CNC용 절삭 공구
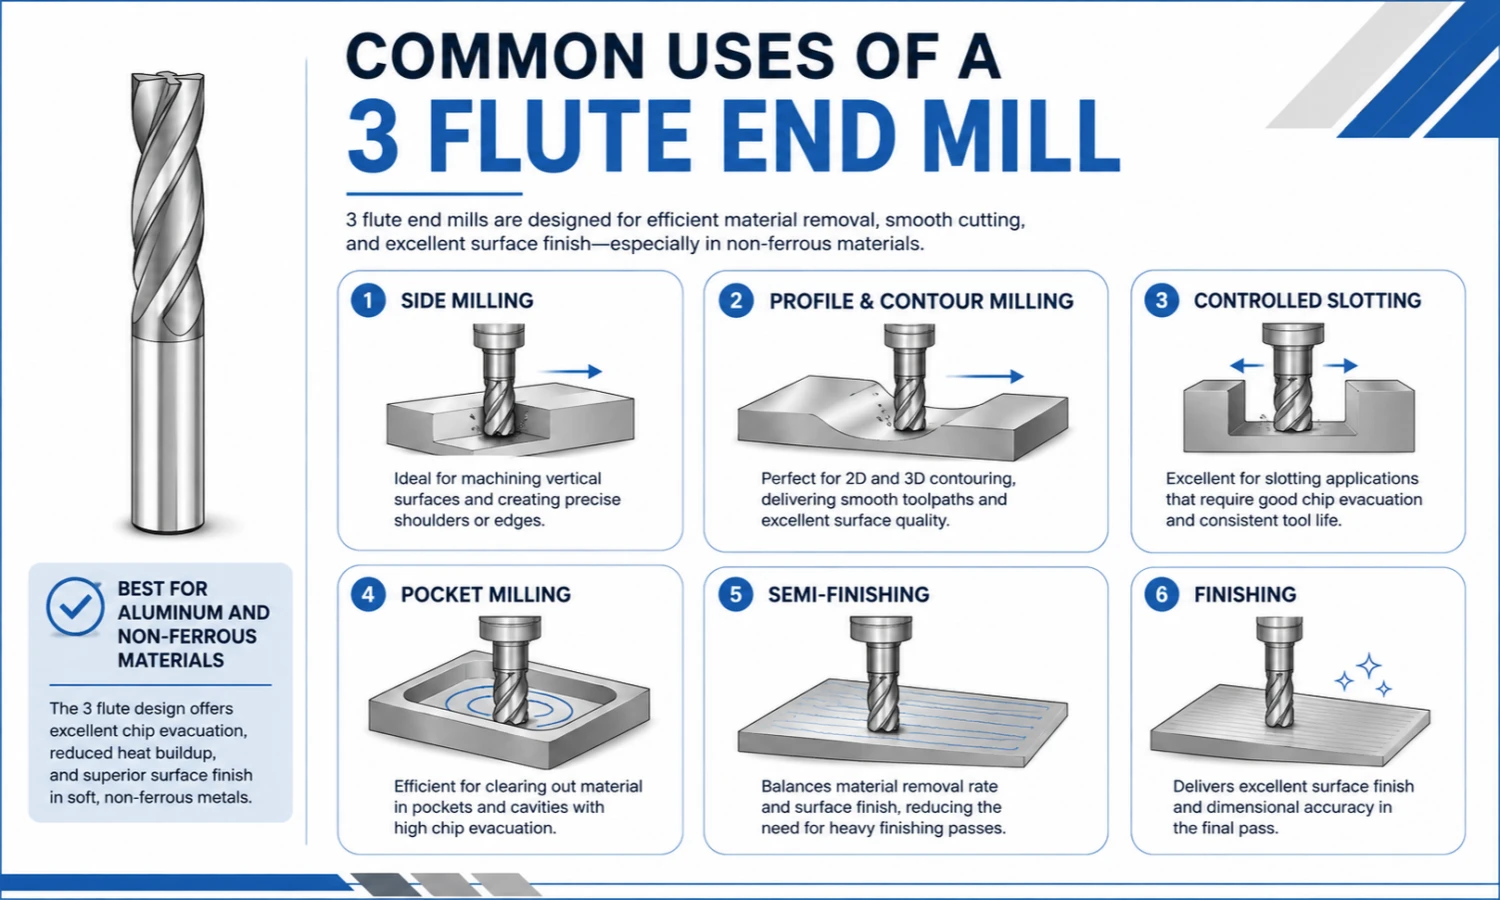
A 3 플루트 엔드밀은 주로 알루미늄 가공에 사용됩니다., 사이드 밀링, 프로파일 밀링, controlled slotting, 포켓 밀링, 준결승, 그리고 마무리. Its three cutting edges provide a practical balance between chip space, 커터 강성, and surface quality.
Compared with a 2 플루트 커터, the third cutting edge increases tool engagement and supports more stable side milling. 동시에, a three-flute design normally retains more chip space than many higher-flute tools.
This balance makes the cutter useful for aluminum parts that require clean walls and controlled chip removal. 하지만, the correct choice still depends on the operation, 절단 깊이, 도구 범위, 기계 설정, and coolant method.
빠른 답변: Common Uses of a 3 플루트 엔드밀
일반적인 응용 분야는 다음과 같습니다.:
- Aluminum and aluminum-alloy machining
- 사이드 밀링
- Profile and contour milling
- Controlled slotting
- 포켓 밀링
- Step and shoulder milling
- 준마무리
- 마무리 손질
A three-flute cutter works best when the machining process needs both chip evacuation and stable cutting. It is especially useful for profiling and finishing operations where wall quality matters.
깊은 전폭 슬롯 또는 심한 황삭용, 에이 2 플루트 도구는 더 큰 플루트 공간을 제공하므로 더 잘 작동할 수 있습니다..
세 개의 플루트가 알루미늄에 잘 작동하는 이유
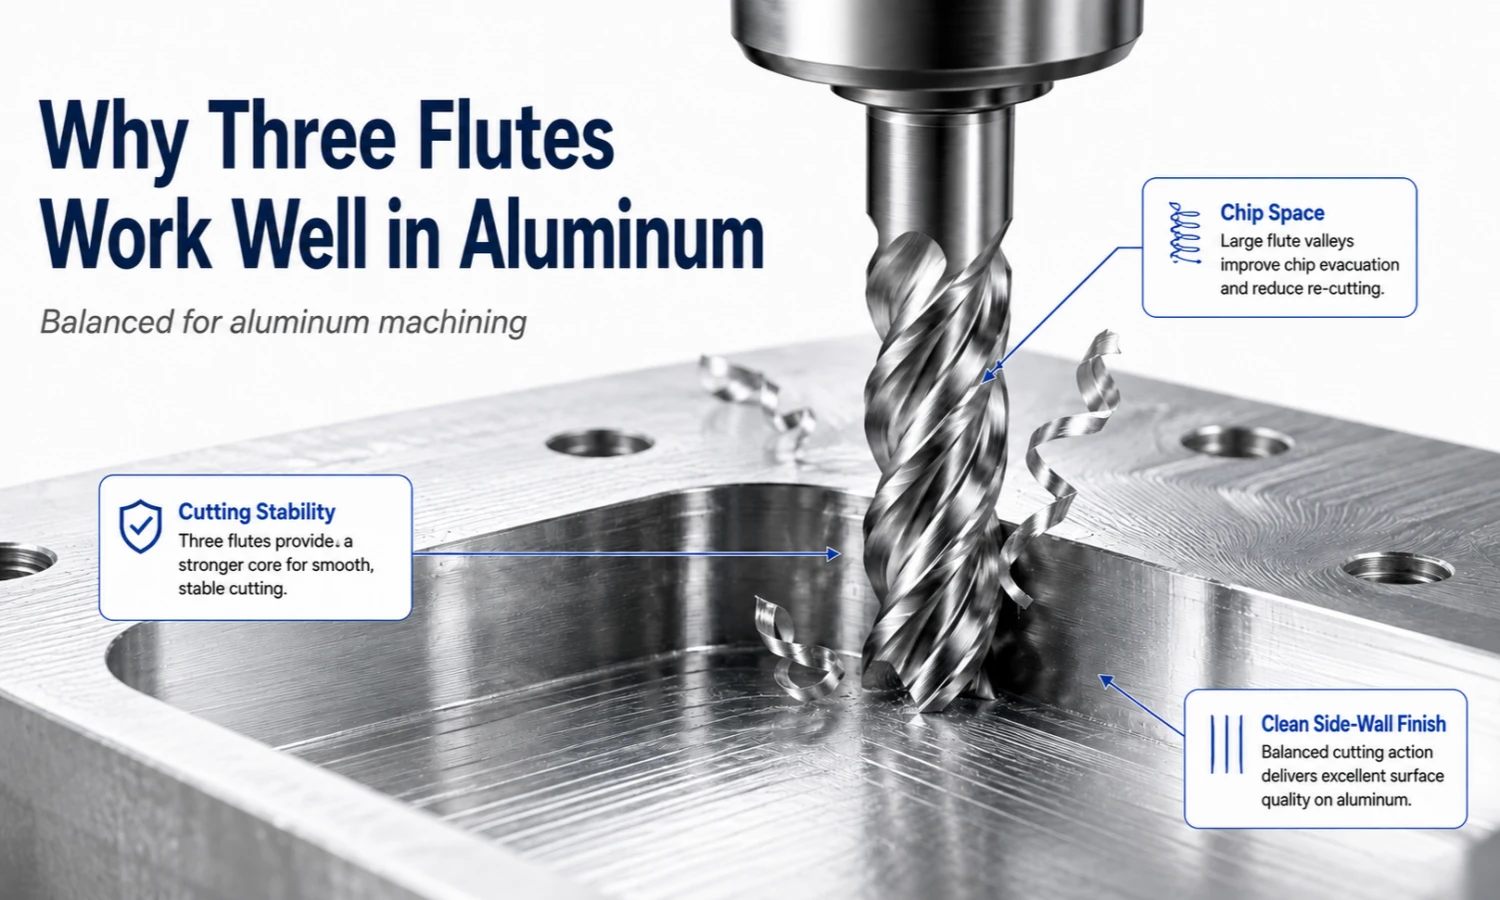
플루트 공간은 알루미늄 칩 제어에 도움이 됩니다.
알루미늄은 종종 크거나 연속적인 칩을 생성합니다.. 이러한 칩이 절삭 영역 내부에 남아 있는 경우, 다시 잘릴 수도 있다, 플루트에 모으다, 아니면 칼날에 달라붙거나.
3날 커터는 유용한 칩 공간을 유지하면서 절삭날을 추가합니다.. 그러므로, 공구 경로가 손상될 때 알루미늄을 효율적으로 제거할 수 있습니다., 냉각수, 공기 폭발, 속도, 및 이송으로 원활한 칩 배출 지원.
칩 컨트롤 불량은 커터 자체만으로는 해결되지 않습니다.. 깊은 참여, 과도한 공구 부하, 또는 약한 절삭유 공급으로 인해 여전히 칩 패킹이 발생할 수 있습니다..
더 강한 코어가 절단 안정성을 지원합니다.
비슷한 커터 디자인에서, 세 번째 플루트를 추가하면 일반적으로 두 플루트 도구에 비해 코어 섹션이 늘어납니다.. 코어가 더 강하면 도구 편향이 줄어들고 보다 안정적인 결합이 가능합니다..
이는 사이드 밀링 중에 중요합니다., 프로파일링, 그리고 마무리. 처짐이 적으면 벽 형상을 유지하고 보다 일관된 표면을 생성하는 데 도움이 될 수 있습니다..
하지만, 공구 길이도 중요합니다. 긴 플루트 길이나 과도한 오버행은 커터의 코어가 강하더라도 강성을 감소시킬 수 있습니다..
더 많은 최첨단 참여로 마무리가 향상될 수 있습니다.
절삭날이 추가되면 공구 회전당 절삭 맞물림 횟수가 늘어납니다.. 결과적으로, 이 도구는 적절한 조건에서 더욱 부드럽고 일관된 마감을 지원할 수 있습니다..
런아웃, 홀더 상태, 치아 당 공급, 가장자리 기하학, 기계 강성은 여전히 최종 결과에 영향을 미칩니다. 플룻 카운트가 중요해요, 하지만 이는 절단 시스템의 한 부분일 뿐입니다..
기본 3 플루트 엔드밀 애플리케이션
사이드 밀링 및 프로파일링
사이드 밀링과 프로파일 밀링은 3날 커터의 일반적인 용도입니다.. 이러한 작업에는 안정적인 접촉이 필요합니다, 정확한 벽 기하학, 칩 제거 제어.
세 번째 절삭날은 공작물과의 규칙적인 맞물림을 지원합니다.. 그 동안에, 플루트 공간에는 알루미늄 칩을 위한 공간이 남습니다..
이 조합은 직선 벽에 적합합니다., 외부 프로필, 내부 윤곽, 및 구성 요소 가장자리.
제어된 슬로팅
A 3 플루트 엔드밀은 슬롯 깊이와 칩 제어 조건이 적합한 경우 슬롯을 가공할 수 있습니다..
얕거나 제어된 슬로팅용, 재료 제거와 안정성 사이의 적절한 균형을 제공합니다.. 하지만, 전폭 슬롯은 3개의 절단 모서리가 모두 재료와 접촉하도록 배치하고 칩이 들어갈 공간을 줄입니다..
칩이 깊은 슬롯 내부에 쌓이기 시작하는 경우, 절단 부하를 줄이십시오, 냉각수 또는 공기 공급 개선, 아니면 2 플루트 커터.
포켓밀링
Pocket milling requires both stable cutting and an effective toolpath. The cutter must remove material while allowing chips to leave the pocket.
A ramping entry, 나선형 입구, or adaptive toolpath can reduce chip recutting. 대조적으로, aggressive full-width engagement may overload the cutter or trap chips.
Toolpath design therefore matters as much as flute count.
준마무리 및 마무리
Three-flute cutters also work well for semi-finishing and finishing aluminum parts.
The additional cutting edge can support cleaner walls and a more uniform surface than some two-flute tools. 그러므로, this flute count is useful when surface quality matters more than maximum chip volume.
What Materials Can a 3 Flute End Mill Cut?
Aluminum and Aluminum Alloys
Aluminum is the main application for many three-flute tools. The design combines chip space with the rigidity needed for side milling, 프로파일링, 주머니에 넣는, 그리고 마무리.
커터를 선택하기 전에, 알루미늄 등급을 검토하세요, 작업, 절단 깊이, 칩 형태, 냉각수 방식, 그리고 완료 요구 사항.
구리 및 황동
3날 초경 커터는 모서리 형상과 절삭 조건이 소재에 적합할 경우 구리와 황동도 가공할 수 있습니다..
날카로운 절삭날과 우수한 칩 컨트롤로 버(Burr) 감소 및 표면 품질 유지에 도움. 하지만, 구리와 황동은 알루미늄처럼 정확하게 작동하지 않습니다, 따라서 하나의 도구 디자인이 모든 등급에 적합하지 않을 수 있습니다..
플라스틱 및 기타 비철 재료
일부 플라스틱 및 기타 비철 재료도 3날 공구로 가공할 수 있습니다..
플라스틱용, 열 축적과 칩 용융이 중요해질 수 있습니다.. 그러므로, 절삭 영역을 깨끗하게 유지하는 공구 형상 및 절삭유 방법을 사용하십시오..
복합재료
3날 커터는 선택된 복합재에 적합할 수 있습니다., 그러나 복합 구조는 매우 다양합니다.. 섬유 방향, 수지 함량, 가장자리 품질, and delamination risk can change the required geometry.
For composite applications, confirm the material structure and cutting goal before choosing the tool.
Common Problems and Practical Checks
| 가공 문제 | Practical Check |
|---|---|
| Chips collect inside a slot | Reduce engagement, improve coolant or air blast, or consider a 2 플루트 커터 |
| Aluminum sticks to the edge | Check chip evacuation, lubrication, 가장자리 기하학, and surface treatment |
| Side walls look rough | Check runout, 도구 돌출부, 홀더 상태, 밥을 먹이다, and radial engagement |
| Chatter or vibration occurs | Shorten tool reach, 클램핑 개선, 불안정한 참여를 줄이고 |
| Tool life is inconsistent | Review runout, 칩 재절단, 절단 부하, 냉각수, and tool selection |
| Burrs remain on the part | 가장자리 선명도 확인, 도구 마모, cutting direction, and finishing parameters |
These symptoms do not always come from flute count. 예를 들어, changing from two flutes to three flutes will not correct excessive runout or a weak tool holder.
Start by checking the complete setup. 그런 다음 칩 공간이 있으면 플루트 수를 조정하십시오., 엄격, 또는 최첨단 참여가 여전히 주요 문제로 남아 있습니다..
언제인가? 3 플루트 엔드밀은 좋은 선택입니다?
다음과 같은 경우에는 3날 커터를 선택하십시오.:
- 공작물은 알루미늄 또는 기타 적합한 비철 재료입니다.
- 작업에는 사이드 밀링 또는 프로파일링이 포함됩니다.
- 벽 품질이 중요합니다
- 반마무리 또는 마무리가 필요합니다.
- A 2 플루트 도구는 충분한 안정성을 제공하지 않습니다
- 플루트가 높은 공구로 인해 칩 공간이 부족합니다.
- 툴패스와 절삭유 방식으로 칩 배출을 제어할 수 있습니다.
커터가 자동으로 모든 알루미늄 작업에 가장 적합한 옵션은 아닙니다.. 절단 깊이, 방사형 결합, 도구 범위, 기계 강성, 칩 형태가 최종 결정을 안내해야 합니다..
언제 다른 플루트 카운트를 선택해야 할까요??
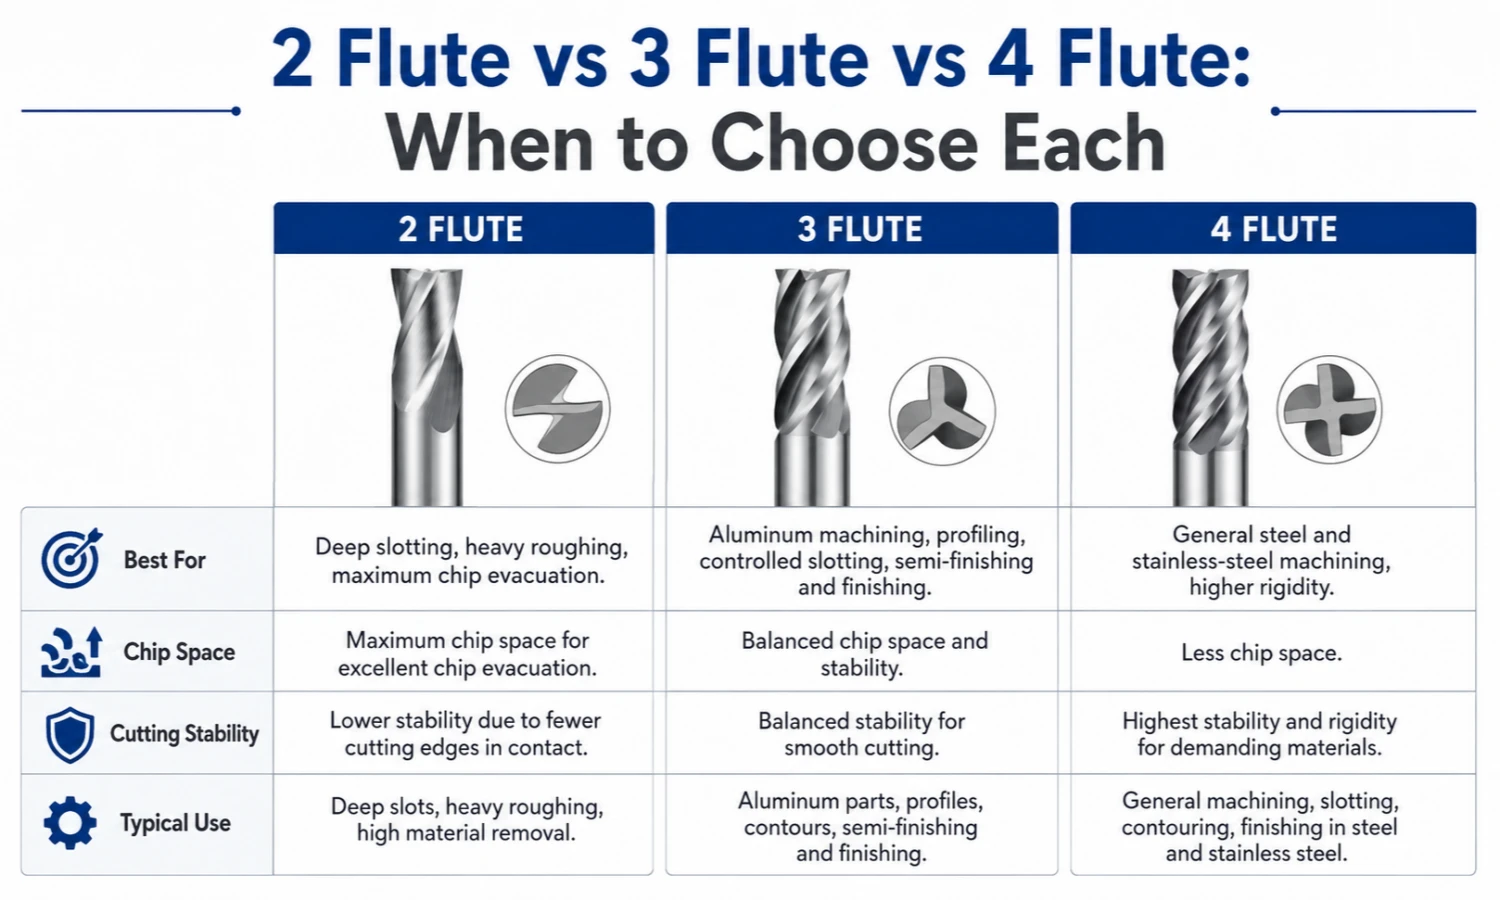
다양한 플루트 수는 다양한 재료에 적합합니다., 칩 제어 요구 사항, 및 가공 작업. 다음 비교는 빠른 선택 참조를 제공합니다..
선택하다 2 깊은 슬로팅 및 중황삭용 플루트
A 2 플루트 커터는 더 큰 플루트 공간을 제공합니다.. 종종 더 나은 선택입니다.:
- 깊은 전폭 슬롯팅
- 무거운 알루미늄 황삭
- 큰 칩 부하
- 최대 칩 배출이 주요 관심사인 작업
벽 품질과 절단 안정성이 더 중요한 경우 3날 커터가 더욱 매력적입니다..
자세한 비교를 위해, 우리의 글을 읽어보세요 2 플루트 대 3 알루미늄 가이드용 플루트 엔드밀.
당신은 또한 우리를 볼 수 있습니다 2 플루트 엔드밀 깊은 슬로팅 및 알루미늄 황삭용.
고려하다 4 강철 및 스테인레스강용 플루트
A 4 플루트 커터는 더 많은 절삭날을 제공하며 플루트가 낮은 공구보다 코어가 더 강한 경우가 많습니다.. 일반강 및 스테인레스강 가공에 일반적으로 선택됩니다., 칩량이 적고 강성이 중요한 경우.
하지만, 4개의 플루트가 자동으로 더 좋아지는 것은 아닙니다.. 올바른 선택은 재료에 따라 다릅니다., 칩 형태, 절단 깊이, 및 운영.
강철 및 스테인리스강 응용 분야용, 우리의 보기 4 플루트 엔드밀.
선택 방법 3 플루트 엔드밀
공작물 재료로 시작
첫 번째, 재료와 등급을 확인하세요. 알류미늄, 구리, 놋쇠, 플라스틱, 복합재는 서로 다른 칩과 절삭 온도를 생성합니다..
재료는 필요한 모서리 형상에 영향을 미칩니다., surface treatment, 및 칩 제어 방식.
작업에 도구를 매치하세요
다음, 주요 작업을 식별.
사이드 밀링에 사용되는 커터는 슬로팅에 사용되는 커터와 다른 플루트 길이와 엣지 디자인이 필요할 수 있습니다., 주머니에 넣는, 또는 마무리.
전폭 맞물림은 또한 가벼운 방사형 마무리에서 다양한 칩 제어 요구를 생성합니다..
적절한 크기와 도달범위를 선택하세요
중요한 측정기준은 다음과 같습니다.:
- 절단 직경
- 플루트 길이
- 전체 길이
- 생크 직경
- 목 길이, 필요할 때
실용성이 가장 짧은 플루트 길이와 전체 길이를 사용. 일반적으로 설정이 짧을수록 강성이 향상되고 진동이 줄어듭니다..
장거리 도구는 깊거나 제한된 기능에 액세스할 수 있습니다.. 하지만, 추가 오버행으로 인해 편향 위험이 증가합니다., 따라서 절단 전략은 설정과 일치해야 합니다..
모서리 형상 및 표면 처리 검토
가장자리 형상과 표면 처리가 재료와 일치해야 합니다., 작업, 냉각수 상태, 칩 부착 위험, 및 필요한 공구 수명.
알루미늄용, 날카로운 절삭날과 원활한 칩 흐름이 특히 중요합니다.. 코팅명만 보고 선택하기보다는 용도에 맞는 옵션을 선택해야 합니다..
실제 도구의 시작 매개변수 확인
단일 속도와 이송 값이 모든 3날 커터에 적합할 수는 없습니다..
공구 직경, 플루트 길이, 가장자리 디자인, 코팅, 공작물 등급, 기계 강성, 보유자, 냉각수, 축 깊이, 반경 방향 맞물림은 모두 시작 매개변수에 영향을 미칩니다..
그러므로, 확인된 도구 사양에 대해 제공된 매개변수를 사용하십시오.. 통제된 임상시험으로 시작하세요, 그런 다음 칩 양식을 검토하세요., 표면 마무리, 스핀들 부하, 소리, 그리고 커터 마모.
자주 묻는 질문
은 무엇입니까? 3 플루트 엔드밀에 사용됨?
칩 배출 제어가 필요한 알루미늄 작업에 주로 사용됩니다., 안정적인 절단, 그리고 깨끗한 측벽.
칩 배출과 안정적인 절삭이 동시에 필요한 작업에 선택됩니다..
3날 커터는 깊은 슬로팅에 적합합니까??
제어된 슬롯에서 작동할 수 있습니다., 그러나 일반적으로 매우 깊은 전폭 슬로팅에 대한 첫 번째 선택은 아닙니다..
깊은 슬롯은 칩이 빠져나갈 공간을 줄입니다.. 그 상황에서, 에이 2 플루트 커터, 가벼운 참여, 또는 다른 도구 경로가 더 나은 칩 제어를 제공할 수 있습니다..
알루미늄이 칼날에 달라붙는 이유?
칩을 빨리 제거하지 않으면 알루미늄이 달라붙을 수 있습니다., 윤활이 부족하다, 절단면이 마모되었습니다., 또는 도구 형상이 재료에 적합하지 않습니다..
냉각수 또는 공기 공급을 확인하십시오., 칩 재절단, 절단 부하, 가장자리 조건, and surface treatment.
3날 커터 기계 강철이 가능합니까??
3날 커터는 특정 강 작업에 맞게 설계할 수 있습니다.. 하지만, 많은 3날 공구는 주로 알루미늄 및 비철 재료에 사용됩니다..
일반강, 스테인리스강 가공용, 에이 4 플루트 도구는 강성과 최첨단 개수의 보다 적절한 균형을 제공할 수 있습니다..
필요 3 알루미늄용 플루트 엔드밀?
제품 사양에 대해서는, 맞춤 측정기준, 기하학, 코팅, 마킹, 및 포장 옵션, 우리의 보기 3 알루미늄용 플루트 카바이드 플랫 엔드밀.
공작물 재료 보내기, 가공 작업, 필수 치수, 수량, 사용 가능한 도면이나 현재 커터 정보.
그림을 이메일로 보내세요, 도구 사진, 또는 요구사항 sales@cutterbest.com.