 Cortadores de fresagem de precisão,Ferramentas de corte para usinagem CNC de todos os materiais

Passo lateral da fresa de topo de ponta esférica afeta diretamente a vieira teórica, ou cúspide, esquerda entre passes de acabamento adjacentes. Um passo menor reduz esta altura residual geométrica, enquanto um passo lateral maior reduz o número de passagens necessárias para cobrir a mesma área.
No entanto, não existe uma porcentagem universal de passo lateral que funcione para todas as operações de acabamento. Raio da ferramenta, altura alvo da vieira, geometria de superfície, Estratégia CAM, comportamento da máquina, e a superfície final necessária influenciam o ambiente prático.
Este guia se concentra na geometria por trás do passo lateral e na altura da vieira para que você possa calcular um ponto de partida útil sem confundir a geometria teórica da superfície com a rugosidade da superfície medida.
Resposta rápida: Passo do nariz esférico e altura da vieira
Para uma fresa de topo esférica completa com raio R e percursos adjacentes separados por passo lateral é, a altura geométrica ideal da vieira h em uma superfície plana é:
Altura exata da vieira:
h = R − √(R² − (s/2)²)
Se você já sabe a altura teórica máxima da vieira que deseja, reorganizar a fórmula para calcular o passo lateral:
Passo a passo da altura alvo da vieira:
s = 2√(2Rh-h²)
Para passos relativamente pequenos em comparação com o diâmetro da esfera, uma aproximação útil é:
Aproximação em pequenos passos:
h ≈ s² / (8R)
A equação exata descreve a vieira geométrica ideal entre passes paralelos nas extremidades esféricas em uma superfície plana. Não inclui dinâmica de corte ou curvatura da superfície da peça.
Portanto, esses cálculos fornecem um ponto de partida geométrico em vez de um acabamento superficial medido garantido.
O que é passo lateral no fresamento de ponta esférica?
Stepover é a distância lateral entre dois percursos adjacentes. Em acabamento ball nose, ele controla o quão próximo o cortador passa sobreposto à medida que a ferramenta se move pela superfície.
Um passo lateral maior deixa uma cúspide teórica maior entre caminhos adjacentes. Em contraste, reduzir o passo lateral diminui o recorte teórico, mas aumenta o número de passes necessários para cobrir a mesma área de usinagem.
Stepover é diferente de stepdown. Ele descreve o espaçamento lateral entre percursos vizinhos, enquanto o stepdown descreve a profundidade entre os níveis de usinagem.
Passo lateral como distância e como porcentagem
Os sistemas CAM e as discussões sobre usinagem geralmente expressam o passo lateral como uma distância absoluta ou como uma porcentagem do diâmetro da ferramenta.
Para uma fresa de topo esférica completa:
Passo lateral % = (é / D) × 100%
onde:
- é = distância de passo
- D = diâmetro de corte da ponta esférica
- R = raio da bola
- para uma extremidade esférica completa padrão, D = 2R
Por exemplo, um 0.5 passo de mm com uma fresa de ponta esférica de Ø10 mm é igual:
0.5 / 10 × 100% = 5%
No entanto, esta porcentagem é apenas outra maneira de descrever o espaçamento do percurso. Isso é não uma recomendação universal.
UM 5%, 10%, ou 20% o passo lateral pode produzir alturas teóricas de vieira muito diferentes quando o diâmetro da ferramenta muda.
O que são altura da vieira e altura da cúspide?
A altura da vieira é a altura residual geométrica teórica deixada entre passagens de corte adjacentes.
O termo altura da cúspide também é comumente usado para este recurso geométrico. Neste guia, a altura da vieira e a altura da cúspide descrevem a altura residual criada entre percursos de ponta esférica vizinhos.
Para finalizar cálculos, as variáveis importantes são:
- raio da ferramenta;
- passo lateral;
- geometria de superfície.
Uma vieira teórica menor normalmente cria um padrão de caminho geométrico mais fino. No entanto, a altura da vieira não informa diretamente a rugosidade superficial medida da peça acabada.
Essa distinção torna-se especialmente importante quando um desenho de engenharia especifica Ra.
Geometria de passo de ponta esférica
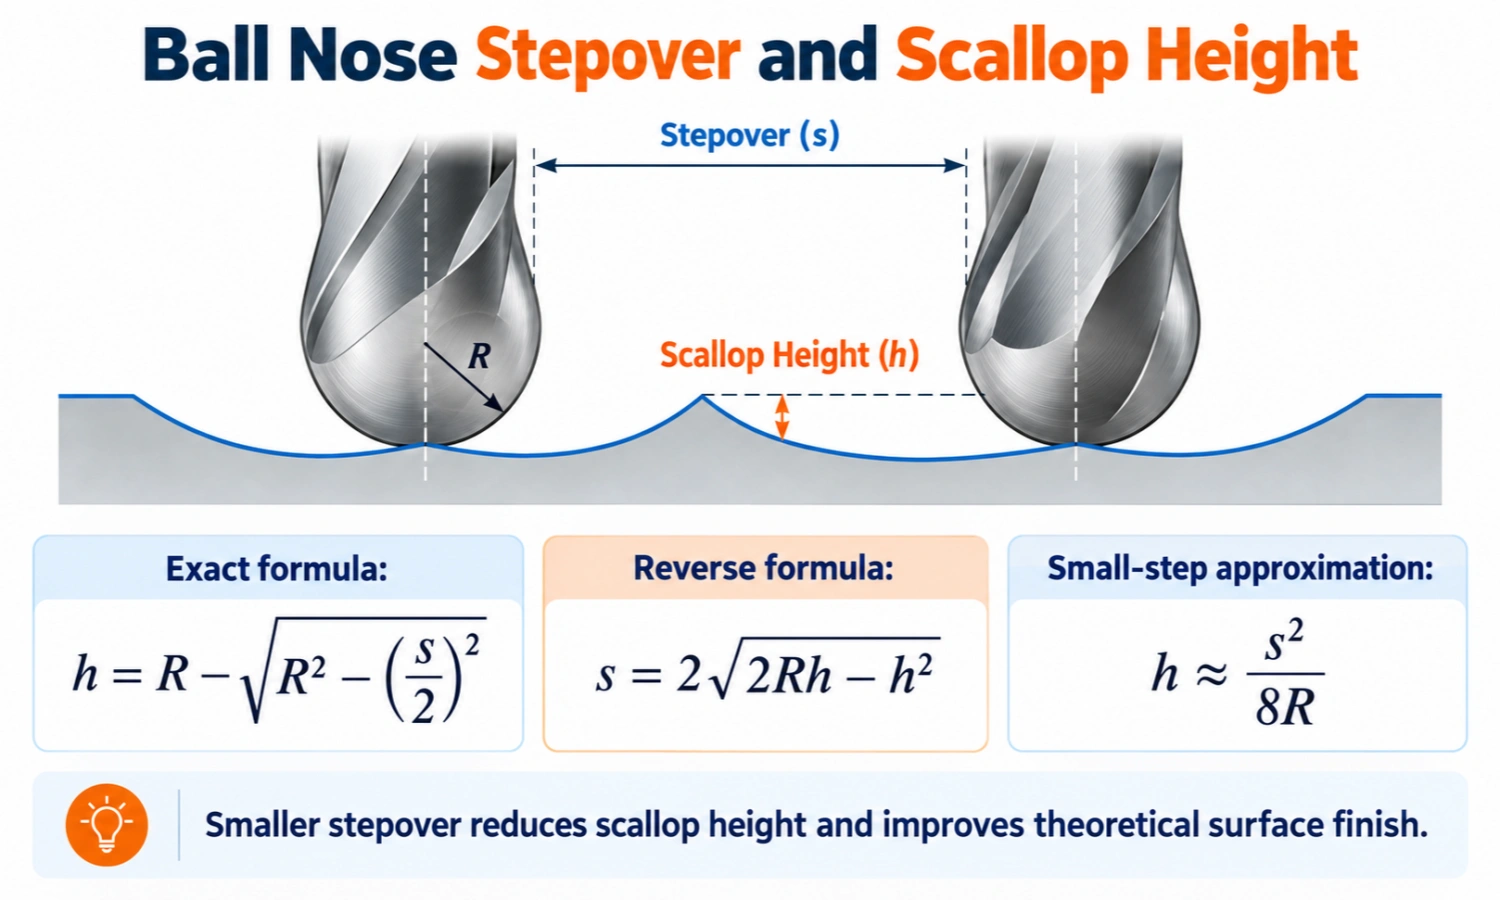
A fórmula básica de passo de ponta esférica vem de uma seção transversal através de dois caminhos de corte adjacentes em uma superfície plana ideal.
Cada perfil de cortador tem raio R. A distância entre os dois centros do caminho é é, então o ponto médio está s/2 de cada centro do caminho. A altura restante acima da superfície de referência é a altura da vieira h.
Fórmula exata da altura da vieira
Para a geometria ideal:
h = R − √(R² − (s/2)²)
onde:
- h = vieira teórica ou altura da cúspide;
- R = raio da ponta esférica;
- D = diâmetro total da ponta esférica, onde D = 2R;
- é = espaçamento lateral entre percursos paralelos adjacentes.
Todas as dimensões devem usar a mesma unidade.
Para este modelo geométrico:
- R > 0
- 0 ≤ s ≤ 2R
Esta fórmula é exata para a vieira geométrica ideal entre passes paralelos nas extremidades esféricas em uma superfície plana. Assume um perfil de esfera ideal e não inclui desvio da ferramenta, vestir, deflexão, deformação material, vibração, ou outros efeitos de corte.
Aproximação em pequenos passos
Quando o passo lateral é pequeno em relação ao diâmetro da esfera, a equação exata pode ser aproximada como:
h ≈ s² / (8R)
Este é um aproximação, não é um substituto para a fórmula exata.
Uma maneira útil de avaliar a aproximação é comparar o passo lateral com o diâmetro:
é / D ≪ 1
À medida que o passo lateral relativo aumenta, a aproximação subestima gradualmente a vieira geométrica exata.
Por exemplo, usando um Ø10 mm / Ponta esférica R5 mm:
| Taxa de passo lateral | Vieira Exata | Aproximação | Subestimação |
|---|---|---|---|
| 10% de D | 25.063 µm | 25.000 µm | sobre 0.25% |
| 20% de D | 101.021 µm | 100.000 µm | sobre 1.01% |
Essas porcentagens ilustram erro de aproximação matemática, passos de usinagem não recomendados.
Portanto, este guia usa a equação exata para cálculos trabalhados e tabelas de referência.
Uma limitação em superfícies 3D curvas
A equação da superfície plana não deve ser tratada como um resultado exato para cada contorno 3D.
Em uma superfície curva, um passo lateral fixo ou XY não produz necessariamente uma altura de vieira constante. A curvatura local da superfície e o espaçamento real dos percursos ao longo da superfície podem alterar a cúspide resultante.
As estratégias CAM de vieira constante podem controlar isso de forma mais eficaz ajustando o espaçamento do percurso de acordo com a superfície.
Este guia não tenta modelar matematicamente a curvatura completa da superfície 3D. Em vez de, usar a equação de superfície plana como ferramenta de planejamento geométrico e verificar a estratégia CAM final na geometria real da peça.
Como calcular o passo lateral a partir de uma altura alvo de vieira
No trabalho de acabamento, a pergunta inversa costuma ser mais útil:
Se eu souber a altura teórica da vieira que quero, que passo devo usar?
Reorganizando a equação exata dá:
s = 2√(2Rh-h²)
onde:
- é = passo lateral calculado;
- R = raio da bola;
- h = altura teórica alvo da vieira.
Para o modelo geométrico ideal:
0 ≤ h ≤ R
Se h representa um valor máximo de planejamento, o passo lateral calculado fornece o limite de espaçamento geométrico correspondente sob o modelo de superfície plana ideal. No entanto, não garante um determinado Ra medido ou aparência de superfície.
Exemplo de métrica trabalhada
Suponha que você esteja planejando uma passagem final com:
Diâmetro da ponta esférica: Ø10 mm
Raio da bola: R= 5 milímetros
Vieira teórica alvo: h = 0.01 milímetros = 10 µm
Usar:
s = 2√(2Rh-h²)
Substitua os valores:
s = 2√(2 × 5 × 0.01 −0,01²) = 2√0,0999 ≈ 0.632 milímetros
Portanto:
Passo lateral calculado ≈ 0.632 milímetros
Como porcentagem da fresa Ø10 mm:
0.632139 / 10 × 100 ≈ 6.32%
Portanto, o passo lateral calculado é aproximadamente:
0.632 milímetros, ou 6.32% do diâmetro da ferramenta.
Esse 6.32% valor é o resultado matemático para este exemplo. Isso é não é um passo lateral recomendado universal.
Da mesma maneira, uma altura teórica de vieira de 10 µm não significa que a superfície usinada terá Rá 10 µm.
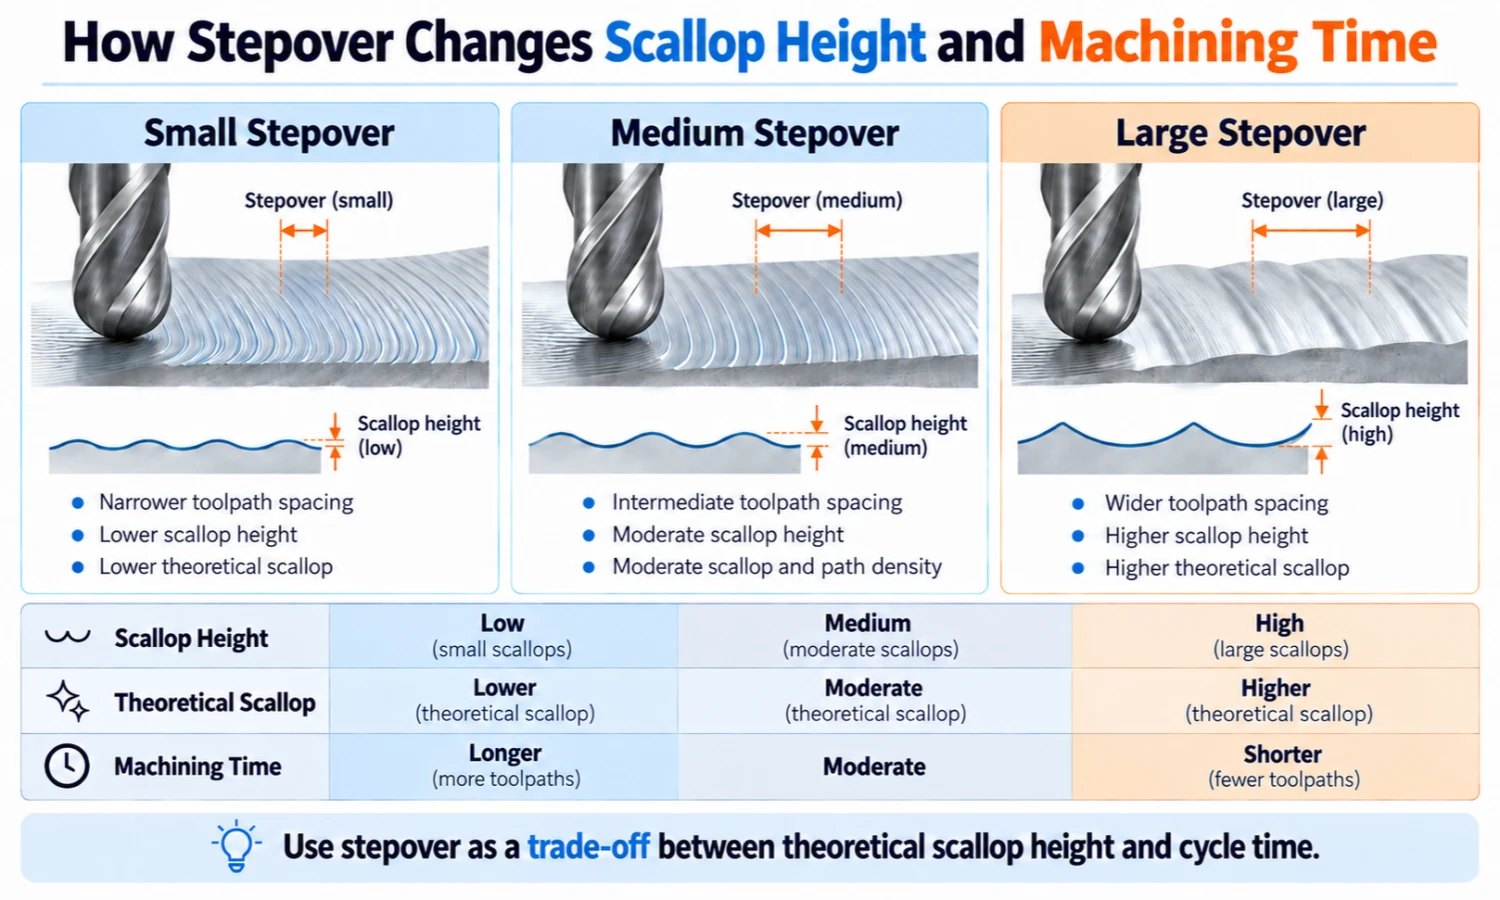
Tabela de referência de altura de passo métrico e de vieira
As tabelas a seguir usam o fórmula exata da altura da vieira.
São exemplos de cálculos geométricos e não recomendações universais de usinagem.
Mesmo tamanho de ferramenta, Passos diferentes
Esta primeira comparação mantém a ferramenta fixa em Ø10 mm / R5mm para que você possa ver o efeito direto da alteração do passo lateral.
| Diâmetro da ferramenta / Raio | Passo lateral | Passo lateral % de D | Altura exata da vieira |
|---|---|---|---|
| Ø10 / R5 | 0.25 milímetros | 2.50% | 1.563 µm |
| Ø10 / R5 | 0.50 milímetros | 5.00% | 6.254 µm |
| Ø10 / R5 | 0.75 milímetros | 7.50% | 14.082 µm |
| Ø10 / R5 | 1.00 milímetros | 10.00% | 25.063 µm |
1 μm = 0.001 milímetros.
Observe que a altura da vieira não aumenta linearmente com o passo lateral. Dobrar o passo lateral aumenta o resíduo geométrico em mais de duas vezes.
Portanto, mudanças relativamente pequenas no passo lateral de acabamento podem produzir mudanças significativas na altura teórica da cúspide.
Mesma passagem absoluta, Raios de bola diferentes
A próxima comparação contém passagem absoluta em 0.50 milímetros e altera o raio da ferramenta.
| Diâmetro da ferramenta / Raio | Passo lateral | Passo lateral % de D | Altura exata da vieira |
|---|---|---|---|
| Ø4 / R2 | 0.50 milímetros | 12.50% | 15.687 µm |
| Ø6 / R3 | 0.50 milímetros | 8.33% | 10.435 µm |
| Ø8 / R4 | 0.50 milímetros | 6.25% | 7.820 µm |
| Ø12 / R6 | 0.50 milímetros | 4.17% | 5.211 µm |
Esta comparação é intencionalmente baseada na mesma distância absoluta de passo.
Não interprete isso como uma comparação na mesma porcentagem de passo lateral.
Como o raio do nariz esférico afeta a altura da vieira
O raio da esfera altera a relação geométrica entre passes de acabamento adjacentes.
No mesma distância absoluta de passo, um raio de bola maior produz uma altura teórica de vieira mais baixa.
Por exemplo, a tabela acima usa o mesmo 0.50 passo de mm para R2, R3, R4, e ferramentas R6. À medida que o raio aumenta, a cúspide calculada torna-se progressivamente menor.
O inverso também é útil ao planejar um acabamento:
Para a mesma altura teórica da vieira alvo, um raio de esfera maior permite um passo lateral absoluto maior.
No entanto, isso não significa que o maior cortador disponível seja automaticamente a melhor escolha.
O diâmetro e o raio da ferramenta ainda precisam se ajustar à geometria da peça, cáries, curvatura local, condições de acesso, e outros requisitos de usinagem.
Para fatores mais amplos de seleção de ferramentas, ver Como escolher uma fresa de topo esférico.
Como o passo lateral da fresa de ponta esférica afeta a altura da vieira e o tempo de usinagem
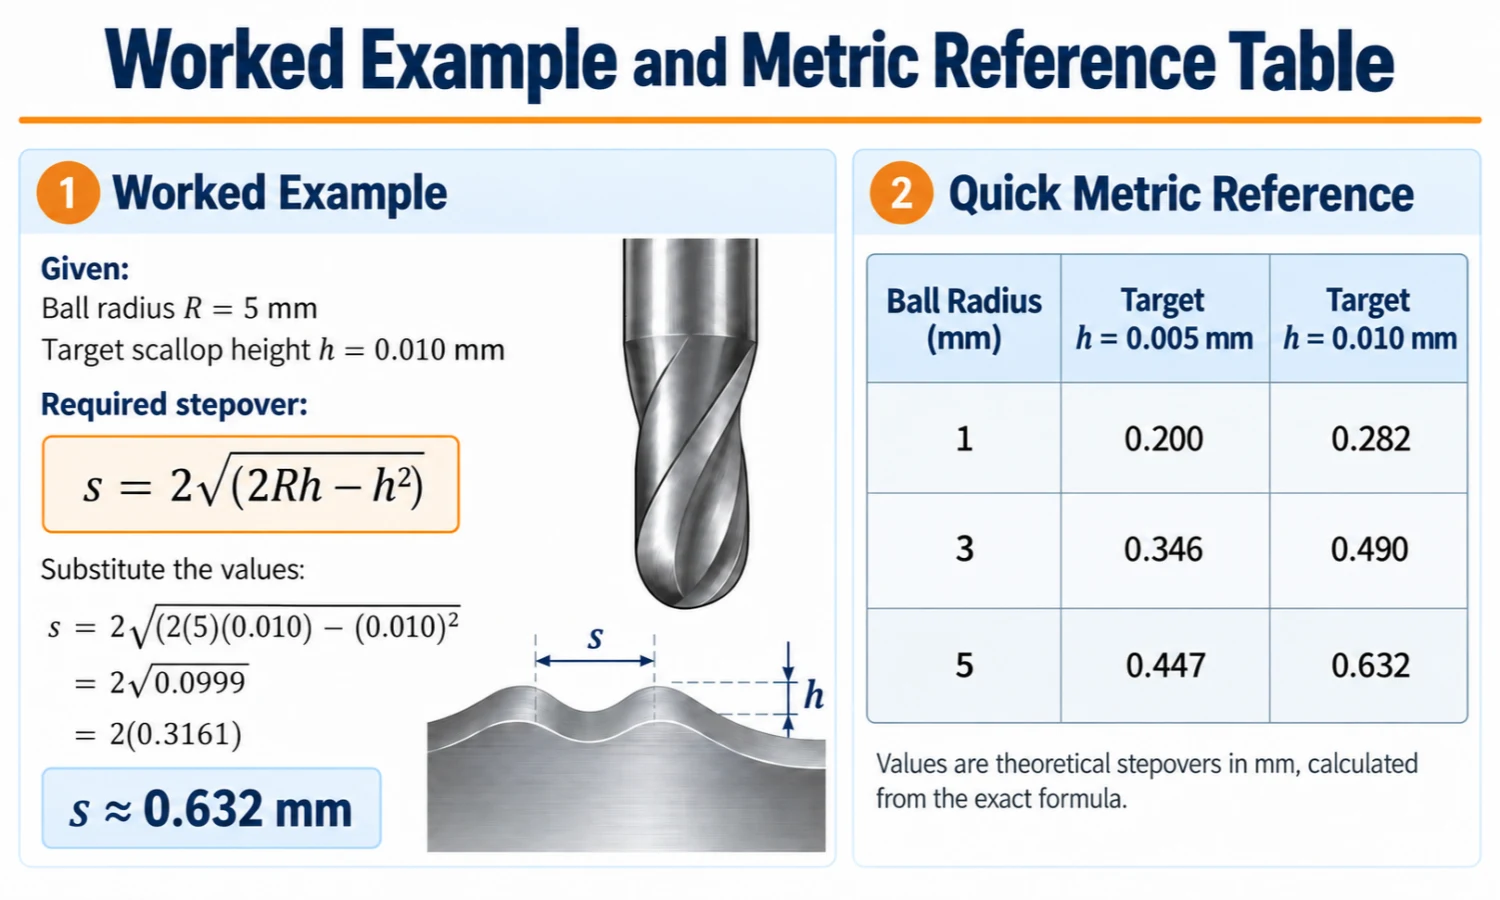
Reduzir o passo lateral reduz a altura teórica da vieira, mas também aumenta o número de percursos necessários para cobrir a mesma superfície.
Isso cria uma das principais compensações de acabamento.
Comparação de Stepover vs Scallop vs Machining Time
| Mudança lateral | Vieira Teórica | Passes de Finalização | Tendência do tempo de ciclo |
|---|---|---|---|
| Aumentar passo lateral | Mais alto | Menos | Geralmente mais curto |
| Diminuir passo lateral | Mais baixo | Mais | Geralmente mais longo |
Para a mesma área de usinagem e uma estratégia de percurso comparável, reduzir o passo lateral geralmente aumenta o número de passes de acabamento.
No entanto, não presuma que reduzir pela metade o passo lateral sempre dobrará o tempo do ciclo.
Por que o tempo de usinagem não é dimensionado perfeitamente com o passo lateral
O tempo real do ciclo depende de mais do que o número de passagens adjacentes.
Outros fatores incluem:
- geometria da área de usinagem;
- comprimento real do percurso;
- estratégia de percurso;
- ligando movimentos;
- aceleração e desaceleração;
- corte de limite;
- sobreposições de caminho;
- movimentos de retração e retorno;
- regiões de descanso-usinagem;
- movimento da máquina.
Portanto, cálculos de vieiras podem ajudá-lo a entender a compensação superfície-versus-percurso-densidade, mas a simulação CAM fornece uma estimativa melhor do tempo real do ciclo.
A altura da vieira não é a rugosidade da superfície Ra
Uma das distinções mais importantes no acabamento ball nose é:
A altura calculada da vieira não é igual à rugosidade superficial medida Ra.
A equação de vieira prevê um resíduo geométrico ideal entre percursos adjacentes.
Rá, por contraste, mede a média aritmética dos desvios em um perfil de superfície real sob condições de medição definidas.
Uma pequena cúspide calculada pode contribuir para um padrão de percurso geométrico mais suave, mas não garante um Ra medido específico.
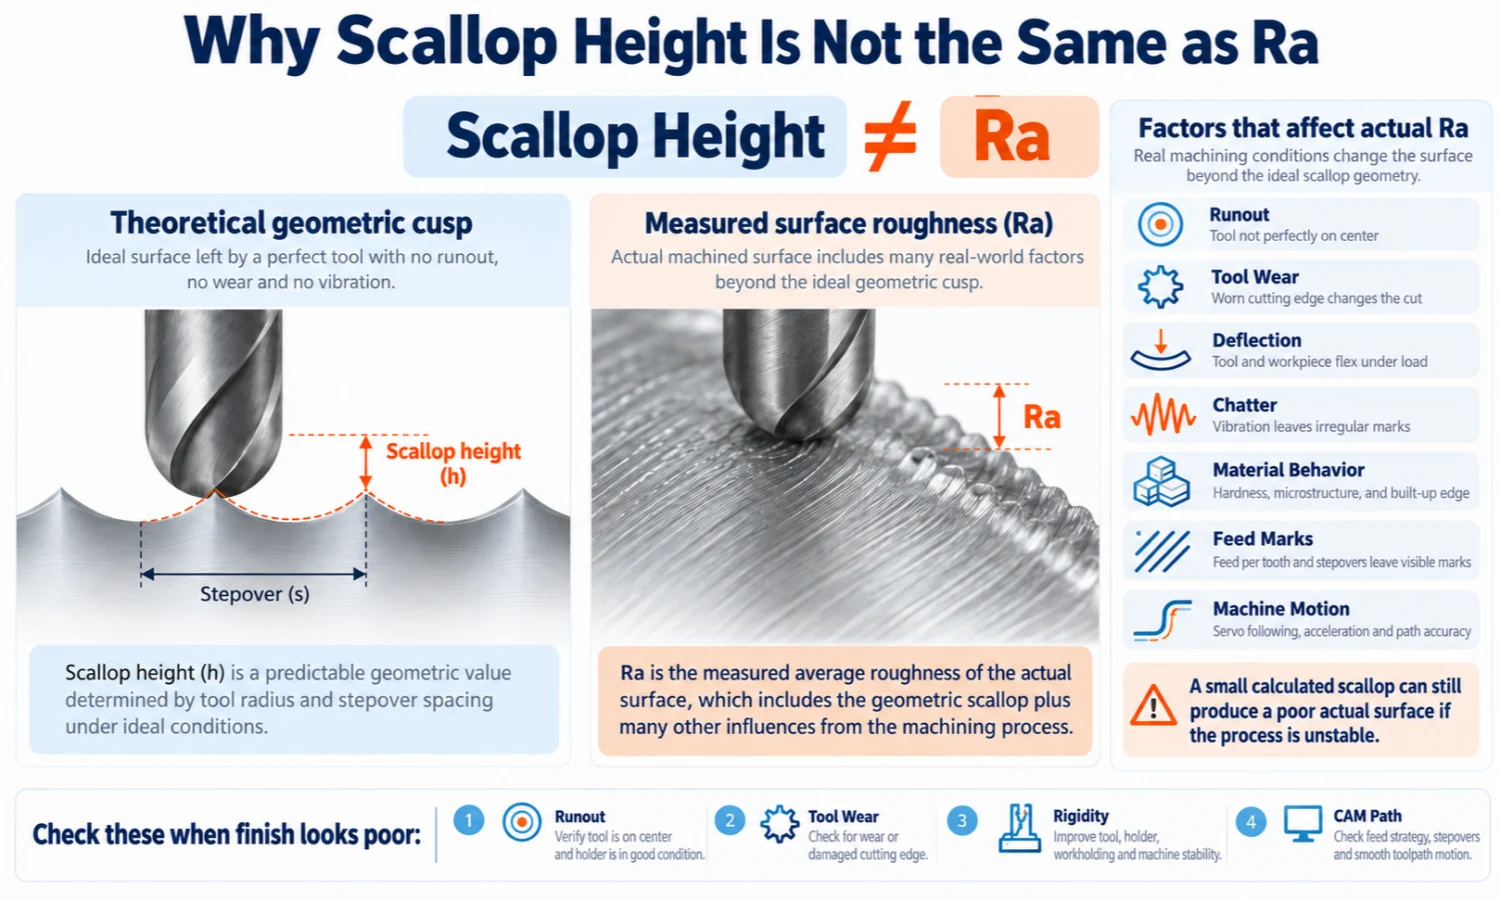
Altura geométrica da vieira versus Ra medido
A altura teórica da vieira depende principalmente de:
- raio da bola;
- passo a passo;
- a relação geométrica entre caminhos adjacentes;
- geometria de superfície local.
A rugosidade superficial medida também pode depender:
- esgotamento da ferramenta;
- desgaste da ferramenta;
- deflexão da ferramenta;
- vibração ou vibração estrutural;
- estabilidade de fixação;
- comportamento material;
- adesão do material ou borda postiça;
- recorte de cavacos;
- marcas de superfície relacionadas à alimentação;
- movimento da máquina;
- interpolação de percurso;
- curvatura da superfície local;
- direção de medição e método de medição.
Por esta razão, não existe uma regra universal como:
Ra = altura da vieira / 4
que pode converter de forma confiável uma vieira de ponta esférica teórica no valor Ra de uma superfície usinada real.
Perfis de superfície idealizados específicos podem ter relações matemáticas de rugosidade, mas essas relações não devem ser tratadas como conversões universais para usinagem real.
Por que a superfície ainda pode parecer ruim com uma pequena vieira calculada
Uma pequena cúspide calculada apenas informa que o geometria de caminho cruzado ideal está bem.
Se a superfície real ainda mostrar marcas visíveis ou textura inconsistente, o problema dominante pode estar em outro lugar.
| Observação de superfície | Possível causa | O que verificar |
|---|---|---|
| Cumes regulares entre passagens adjacentes | O passo lateral é grande em relação à cúspide geométrica alvo | Raio da ferramenta, passo a passo, e calculei h |
| Marcas irregulares apesar de um pequeno h calculado | Acabar, desgaste da ferramenta, deflexão, ou instabilidade de configuração | Ferramenta, titular, fixação de trabalho, e configuração |
| Repetindo marcas de vibração | Chatter ou instabilidade estrutural | Máquina, titular, balanço da ferramenta, e estabilidade de configuração |
| Manchando ou rasgando | Adesão de materiais, condição de borda, ou problema de condição de corte | Condição da ferramenta e resposta da peça |
| Marcas direcionais ao longo do percurso | Textura de superfície relacionada à alimentação | Distinguir marcas ao longo do caminho de vieiras cruzadas |
| Concluir alterações em uma superfície 3D | Curvatura local ou alterações reais no espaçamento do caminho | Geometria de superfície e estratégia de percurso CAM |
O objetivo desta tabela é identificar se o problema é primordialmente geométrico ou se outro fator de usinagem merece atenção.
RPM detalhado, velocidade de corte, alimentação por dente, carga de cavacos, diâmetro de corte efetivo, e compensação de velocidade pertencem a uma análise separada de avanços e velocidades.
Como escolher um passo prático de ponta esférica
Um passo prático da fresa de topo esférica começa com a geometria, mas a configuração final também depende das condições reais de usinagem.
Use o processo a seguir em vez de aplicar uma porcentagem universal.
Etapa 1: Identifique o requisito real de acabamento
Primeiro determine o que o desenho ou processo realmente requer.
Por exemplo, o requisito pode envolver:
- Ra medido;
- qualidade visual da superfície;
- cúspide visível permitida;
- material restante antes do polimento;
- requisitos dimensionais ou de forma.
Não trate automaticamente um valor Ra especificado como a altura alvo da vieira.
Eles descrevem coisas diferentes.
Etapa 2: Identifique o raio do nariz esférico
Confirme o diâmetro e o raio da esfera utilizados para a operação de acabamento.
Para um nariz esférico completo padrão:
R=D / 2
O raio afeta diretamente a relação entre o passo lateral e a altura teórica da cúspide.
Etapa 3: Selecione uma meta de planejamento para a altura teórica da vieira
Escolha um valor teórico de vieira que deseja usar como meta de planejamento geométrico.
Este valor não é automaticamente igual ao requisito final de Ra.
Em vez de, ajuda a estabelecer o espaçamento do caminho antes da validação da usinagem.
Etapa 4: Calcule o passo lateral
Usar:
s = 2√(2Rh-h²)
para calcular o passo lateral ideal correspondente em superfície plana.
Mantenha todos os valores na mesma unidade.
Etapa 5: Verifique a geometria da superfície e a estratégia CAM
Próximo, considere se a superfície é plana, suavemente curvado, côncavo, convexo, ou de outra forma complexa.
Um passo lateral plano fixo não garante altura de cúspide constante em uma superfície 3D.
Quando apropriado, revisar controles de percurso de ferramenta CAM constantes ou baseados em superfície em vez de depender apenas de um valor de espaçamento XY.
Etapa 6: Verifique a compensação do tempo de ciclo e valide a superfície
Finalmente, avaliar como o espaçamento selecionado afeta a densidade do caminho e o tempo de usinagem.
Em seguida, valide o resultado sob as condições reais de usinagem.
Dependendo do requisito, a validação pode incluir:
- um corte experimental;
- inspeção visual de superfície;
- inspeção dimensional;
- medição de rugosidade superficial.
O cálculo fornece um ponto de partida de engenharia consistente. A usinagem real confirma se o ponto inicial atende aos requisitos da peça.
Perguntas frequentes
Que passo lateral devo usar com uma fresa de topo esférica?
Não existe uma porcentagem única de passo lateral que se adapte a todas as operações de acabamento de ponta esférica. Comece com o raio da ferramenta e uma altura de vieira teórica alvo, calcular o passo lateral correspondente, então verifique a geometria da superfície, compensação de tempo de usinagem, e acabamento real.
Como calculo o passo lateral da fresa de topo esférico a partir de uma altura alvo de vieira?
Usar:
s = 2√(2Rh-h²)
onde R é o raio da bola e h é a altura teórica alvo da vieira. A fórmula se aplica ao modelo geométrico de superfície plana ideal e não garante por si só uma rugosidade superficial medida.
A altura da cúspide é igual à altura da vieira?
Em discussões de finalização de nariz esférico, ambos os termos geralmente descrevem a altura residual teórica entre percursos de ferramenta adjacentes. A terminologia pode variar entre sistemas CAM e referências técnicas, então o ponto importante é confirmar qual valor geométrico o software ou cálculo representa.
A altura da vieira pode ser convertida diretamente em Ra?
Nenhuma conversão universal se aplica a superfícies usinadas reais. A altura da vieira descreve a geometria ideal do percurso, enquanto o Ra medido também reflete a condição da ferramenta, acabar, vibração, resposta material, movimento da máquina, direção de medição, e outros fatores.
Um passo menor é sempre melhor?
Não necessariamente. Um passo lateral menor reduz a vieira teórica e aumenta a densidade do caminho, mas também tende a aumentar o tempo de usinagem. Uma vez que outros fatores dominam a condição real da superfície, reduzir ainda mais o passo lateral pode fornecer pouca melhoria prática.
Um passo lateral constante produz uma altura de vieira constante em uma superfície 3D??
Não necessariamente. Um passo lateral fixo planar ou XY pode produzir diferentes alturas de cúspide à medida que a curvatura da superfície local e o espaçamento real do caminho da superfície mudam. Uma estratégia CAM de vieira constante pode ajustar o espaçamento para controlar esse efeito mais diretamente.
Escolha a fresa de topo esférica certa para sua aplicação
Depois de identificar o raio da ferramenta necessário, dimensões, e estratégia teórica de acabamento, o próximo passo é selecionar uma fresa que se adapte à peça real e às condições de usinagem.
Ver CutterBest Fresas de ponta esférica para opções de ferramentas de ponta esférica padrão e personalizadas.
Para orientação mais ampla sobre seleção de ferramentas, ver Como escolher uma fresa de topo esférico.
Séries de produtos padrão relacionados também estão disponíveis:
2 Fresa de ponta esférica de flauta.
4 Fresa de ponta esférica de flauta.
Se precisar de ajuda para combinar o raio da bola, dimensões do cortador, ou configuração de ferramenta para sua aplicação, e-mail vendas@cutterbest.com ou entre em contato com CutterBest em WhatsApp para seleção técnica e suporte de cotação.