 Fraise de précision,Outils de coupe pour l’usinage CNC de chaque matériau
Passage de fraise à bout sphérique affecte directement le pétoncle théorique, ou cuspide, à gauche entre les passes de finition adjacentes. Un pas plus petit réduit cette hauteur géométrique résiduelle, tandis qu'un pas plus grand réduit le nombre de passes nécessaires pour couvrir la même zone.
Cependant, il n'existe pas de pourcentage de dépassement universel qui fonctionne pour chaque opération de finition. Rayon d'outil, hauteur cible du pétoncle, géométrie des surfaces, Stratégie de FAO, comportement de la machine, et la surface finale requise influencent tous le réglage pratique.
Ce guide se concentre sur la géométrie derrière l'enjambement et la hauteur de pétoncle afin que vous puissiez calculer un point de départ utile sans confondre la géométrie théorique de la surface avec la rugosité de la surface mesurée..
Réponse rapide: Enjambement du nez sphérique et hauteur du feston
Pour une fraise à bout sphérique complet avec rayon R. et parcours d'outils adjacents séparés par pas s, la hauteur de pétoncle géométrique idéale h sur une surface plane est:
Hauteur exacte du pétoncle:
h = R − √(R²− (s/2)²)
Si vous connaissez déjà la hauteur théorique maximale de pétoncle souhaitée, réorganiser la formule pour calculer le pas:
Passage à partir de la hauteur cible du pétoncle:
s = 2√(2Rh − h²)
Pour des pas relativement petits par rapport au diamètre de la bille, une approximation utile est:
approximation par petits pas:
h ≈ s² / (8R.)
L'équation exacte décrit le pétoncle géométrique idéal entre des passes parallèles à billes sur une surface plane. Cela n'inclut pas la dynamique de coupe ni la courbure de la surface de la pièce..
Donc, ces calculs fournissent un point de départ géométrique plutôt qu'un état de surface mesuré garanti.
Qu'est-ce que le pas dans le fraisage à nez sphérique?
Le pas est la distance latérale entre deux parcours d'outils adjacents. En finition boule, il contrôle la précision avec laquelle la fraise passe le chevauchement lorsque l'outil se déplace sur la surface.
Un pas plus grand laisse une plus grande cuspide théorique entre les chemins adjacents. En revanche, la réduction du pas réduit le feston théorique mais augmente le nombre de passes nécessaires pour couvrir la même zone d'usinage.
Le pas à pas est différent du pas à pas. Il décrit l'espacement latéral entre les parcours d'outils voisins, tandis que le stepdown décrit la profondeur entre les niveaux d'usinage.
Incrément en distance et en pourcentage
Les systèmes de FAO et les discussions sur l'usinage expriment souvent le pas soit en distance absolue, soit en pourcentage du diamètre de l'outil..
Pour une fraise à bout sphérique complet:
Passage % = (s / D) × 100%
où:
- s = distance de pas
- D = diamètre de coupe du nez sphérique
- R. = rayon de la balle
- pour une extrémité sphérique complète standard, D = 2R
Par exemple, un 0.5 Un pas de mm avec une fraise boule Ø10 mm est égal à:
0.5 / 10 × 100% = 5%
Cependant, ce pourcentage n'est qu'une autre façon de décrire l'espacement du parcours d'outil. C'est pas une recommandation universelle.
UN 5%, 10%, ou 20% le pas peut produire des hauteurs de feston théoriques très différentes lorsque le diamètre de l'outil change.
Que sont la hauteur du pétoncle et la hauteur des cuspides?
La hauteur du pétoncle est la hauteur résiduelle géométrique théorique laissée entre les passes de coupe adjacentes..
Le terme hauteur de la cuspide est également couramment utilisé pour cette caractéristique géométrique. Dans ce guide, La hauteur de feston et la hauteur de pointe décrivent la hauteur résiduelle créée entre les parcours d'outils à nez sphérique voisins..
Pour finir les calculs, les variables importantes sont:
- rayon d'outil;
- enjambement latéral;
- géométrie des surfaces.
Un pétoncle théorique plus petit crée normalement un motif de chemin géométrique plus fin. Cependant, la hauteur de pétoncle ne vous indique pas directement la rugosité de surface mesurée de la pièce finie.
Cette distinction devient particulièrement importante lorsqu'un dessin technique précise Ra.
Géométrie de pas à nez sphérique
La formule de base du pas à pas du nez sphérique provient d'une coupe transversale passant par deux trajectoires de coupe adjacentes sur une surface plane idéale..
Chaque profil de coupe a un rayon R.. La distance entre les deux centres du chemin est s, donc le point médian se trouve s/2 de chaque centre de chemin. La hauteur restante au-dessus de la surface de référence est la hauteur du pétoncle h.
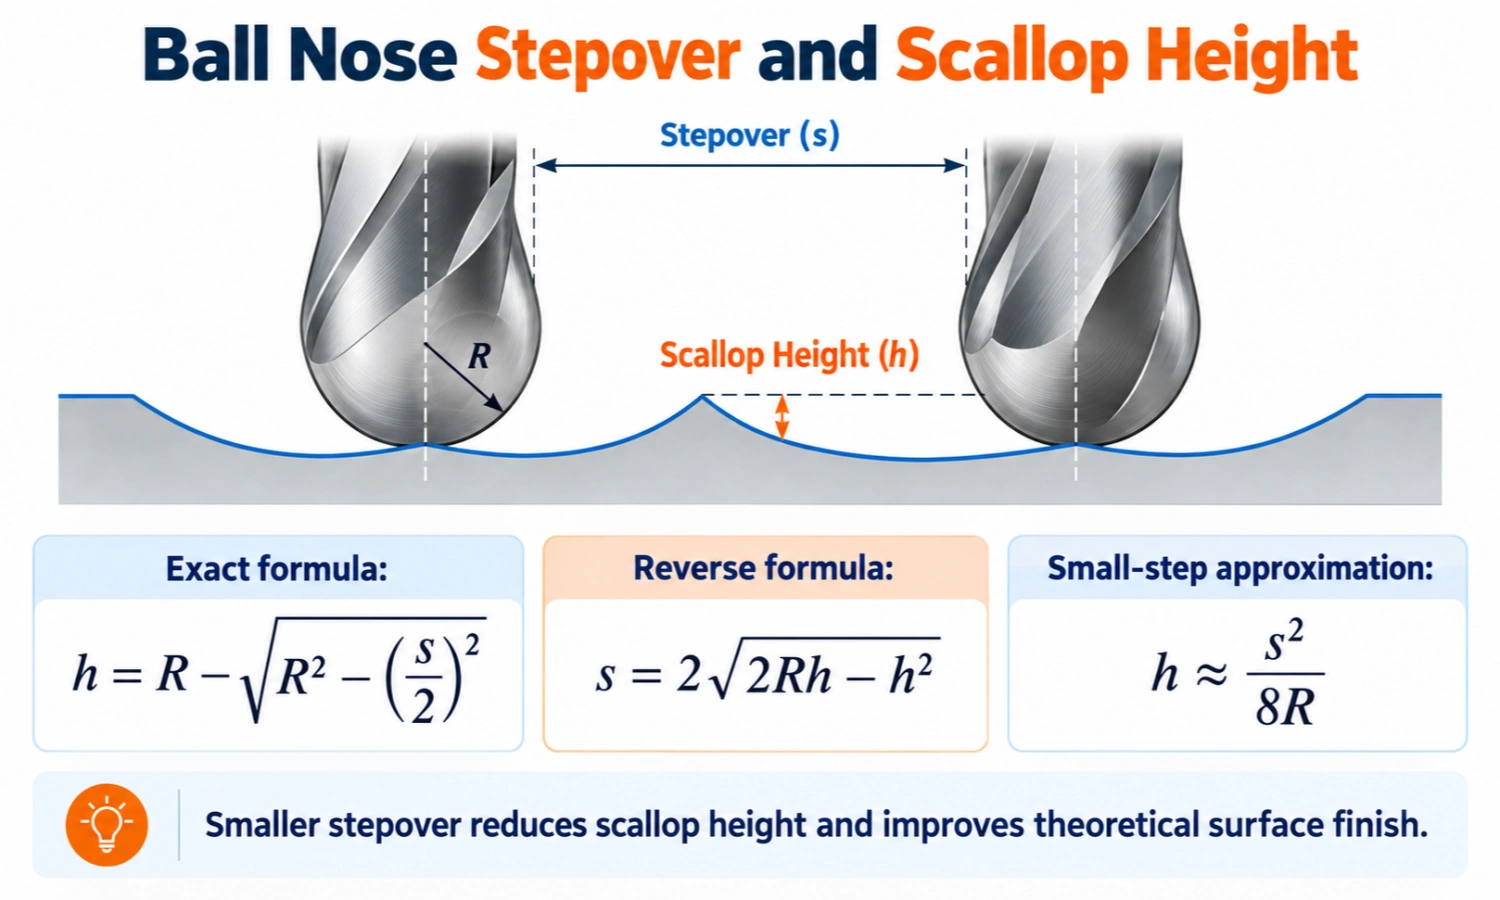
Formule exacte de la hauteur des pétoncles
Pour la géométrie idéale:
h = R − √(R²− (s/2)²)
où:
- h = hauteur théorique du pétoncle ou de la cuspide;
- R. = rayon du nez sphérique;
- D = diamètre du nez sphérique complet, où D = 2R;
- s = espacement latéral entre les parcours d'outils parallèles adjacents.
Toutes les dimensions doivent utiliser la même unité.
Pour ce modèle géométrique:
- R. > 0
- 0 ≤ s ≤ 2R
Cette formule est exacte pour le pétoncle géométrique idéal entre des passes parallèles à billes sur une surface plane. Il suppose un profil de bille idéal et n'inclut pas le faux-rond de l'outil, porter, déviation, déformation du matériau, vibration, ou d'autres effets de coupe.
Approximation en petits pas
Lorsque le pas est petit par rapport au diamètre de la bille, l'équation exacte peut être approchée comme:
h ≈ s² / (8R.)
C'est un approximation, ne remplace pas la formule exacte.
Un moyen utile de juger de l'approximation est de comparer le pas avec le diamètre:
s / ré ≪ 1
À mesure que le pas relatif augmente, l'approximation sous-estime progressivement la coquille géométrique exacte.
Par exemple, à l'aide d'un Ø10 mm / Nez sphérique R5 mm:
| Rapport de pas | Pétoncle exact | Approximation | Sous-estimation |
|---|---|---|---|
| 10% de D | 25.063 µm | 25.000 µm | à propos 0.25% |
| 20% de D | 101.021 µm | 100.000 µm | à propos 1.01% |
Ces pourcentages illustrent erreur d'approximation mathématique, pas d'usinage non recommandés.
Donc, ce guide utilise l'équation exacte pour les calculs travaillés et les tableaux de référence.
Une limitation sur les surfaces 3D courbes
L'équation d'une surface plane ne doit pas être traitée comme un résultat exact pour chaque contour 3D..
Sur une surface courbe, un pas fixe planaire ou XY ne produit pas nécessairement une hauteur de pétoncle constante. La courbure locale de la surface et l'espacement réel des parcours d'outils le long de la surface peuvent modifier la cuspide résultante..
Les stratégies CAM à feston constant peuvent contrôler cela plus efficacement en ajustant l'espacement des parcours d'outils en fonction de la surface..
Ce guide ne tente pas de modéliser mathématiquement la courbure d'une surface 3D complète.. Plutôt, utiliser l'équation de surface plane comme outil de planification géométrique et vérifier la stratégie de FAO finale sur la géométrie réelle de la pièce.
Comment calculer l'enjambement à partir d'une hauteur de pétoncle cible
En finition des travaux, la question inverse est souvent plus utile:
Si je connais la hauteur théorique des pétoncles que je veux, quel stepover dois-je utiliser?
Réorganiser l'équation exacte donne:
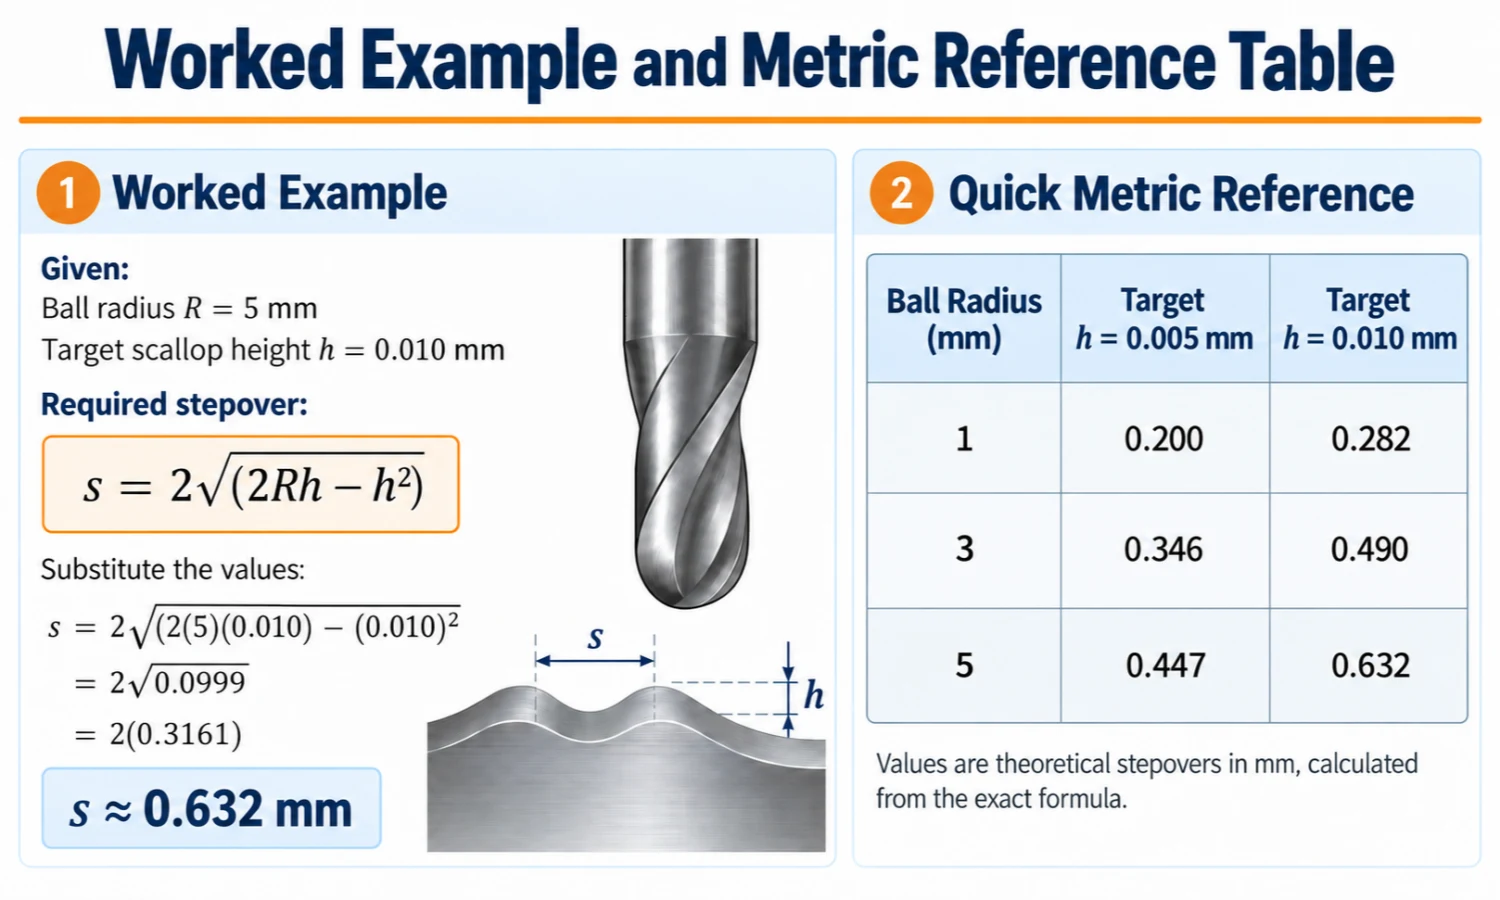
s = 2√(2Rh − h²)
où:
- s = enjambement calculé;
- R. = rayon de la balle;
- h = hauteur théorique cible du pétoncle.
Pour le modèle géométrique idéal:
0 ≤ h ≤ R
Si h représente une valeur de planification maximale, le pas calculé fournit la limite d'espacement géométrique correspondante dans le modèle de surface plane idéal. Cependant, il ne garantit pas un Ra mesuré ou un aspect de surface particulier.
Exemple de métrique travaillée
Supposons que vous planifiez une passe de finition avec:
Diamètre du nez sphérique: Ø10mm
Rayon de la balle: R = 5 mm
Cible théorique du pétoncle: h = 0.01 mm = 10 µm
Utiliser:
s = 2√(2Rh − h²)
Remplacer les valeurs:
s = 2√(2 × 5 × 0.01 − 0,01²) = 2√0,0999 ≈ 0.632 mm
Donc:
Enjambement calculé ≈ 0.632 mm
En pourcentage de la fraise Ø10 mm:
0.632139 / 10 × 100 ≈ 6.32%
Le pas calculé est donc d'environ:
0.632 mm, ou 6.32% du diamètre de l'outil.
Ce 6.32% la valeur est le résultat mathématique de cet exemple. C'est ce n'est pas un pas universel recommandé.
De même, une hauteur théorique de pétoncle de 10 µm ne signifie pas que la surface usinée aura Râ 10 µm.
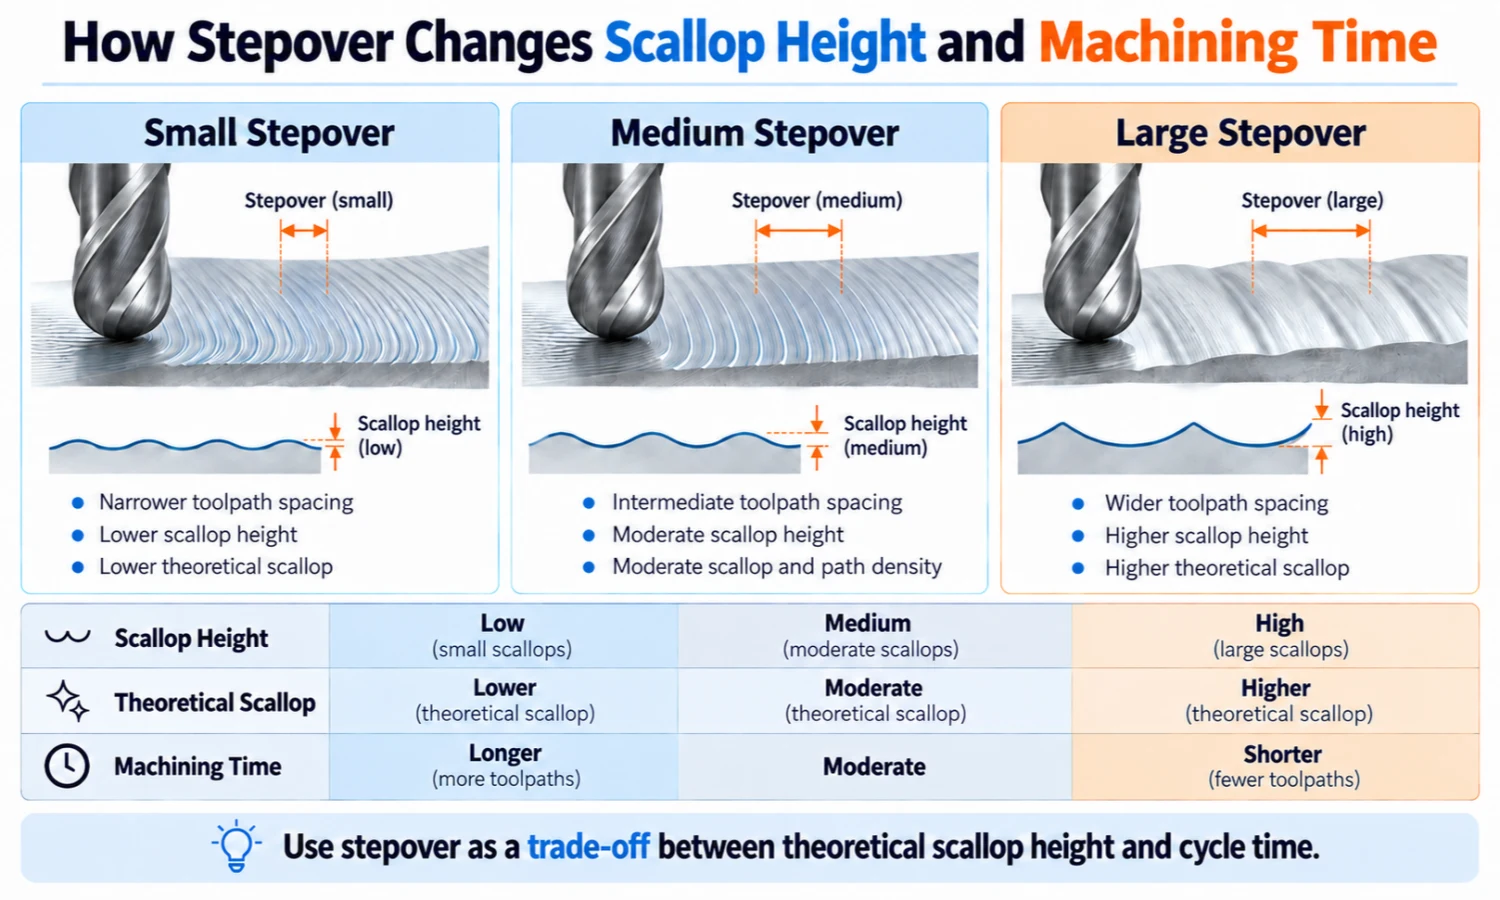
Tableau de référence des enjambements métriques et des hauteurs de feston
Les tableaux suivants utilisent le formule exacte de la hauteur des pétoncles.
Il s'agit d'exemples de calculs géométriques plutôt que de recommandations d'usinage universelles..
Même taille d'outil, Différents pas
Cette première comparaison maintient l'outil fixé à Ø10mm / R5mm afin que vous puissiez voir l'effet direct du changement de pas.
| Diamètre de l'outil / Rayon | Passage | Passage % de D | Hauteur exacte du pétoncle |
|---|---|---|---|
| Ø10 / R5 | 0.25 mm | 2.50% | 1.563 µm |
| Ø10 / R5 | 0.50 mm | 5.00% | 6.254 µm |
| Ø10 / R5 | 0.75 mm | 7.50% | 14.082 µm |
| Ø10 / R5 | 1.00 mm | 10.00% | 25.063 µm |
1 µm = 0.001 mm.
Notez que la hauteur du pétoncle n'augmente pas linéairement avec l'enjambement.. Doubler le pas augmente le résidu géométrique de plus de deux fois.
Donc, des changements relativement faibles dans l'enjambement de finition peuvent produire des changements significatifs dans la hauteur théorique de la cuspide.
Même pas absolu, Différents rayons de balle
La comparaison suivante tient passage absolu à 0.50 mm et modifie le rayon de l'outil.
| Diamètre de l'outil / Rayon | Passage | Passage % de D | Hauteur exacte du pétoncle |
|---|---|---|---|
| Ø4 / R2 | 0.50 mm | 12.50% | 15.687 µm |
| Ø6 / R3 | 0.50 mm | 8.33% | 10.435 µm |
| Ø8 / R4 | 0.50 mm | 6.25% | 7.820 µm |
| Ø12 / R6 | 0.50 mm | 4.17% | 5.211 µm |
Cette comparaison est intentionnellement basée sur même distance de passage absolue.
Ne l'interprétez pas comme une comparaison avec le même pourcentage de passage.
Comment le rayon du nez sphérique affecte la hauteur du pétoncle
Le rayon de la balle modifie la relation géométrique entre les passes de finition adjacentes.
Au même distance de passage absolue, un rayon de boule plus grand produit une hauteur théorique de pétoncle inférieure.
Par exemple, le tableau ci-dessus utilise le même 0.50 Pas de mm pour R2, R3, R4, et outils R6. À mesure que le rayon augmente, la cuspide calculée devient progressivement plus petite.
L'inverse est également utile lors de la planification d'une finition:
Pour une même hauteur théorique de pétoncle cible, un rayon de boule plus grand permet un pas absolu plus grand.
Cependant, cela ne signifie pas que le plus grand cutter disponible soit automatiquement le meilleur choix.
Le diamètre et le rayon de l'outil doivent toujours s'adapter à la géométrie de la pièce, cavités, courbure locale, conditions d'accès, et autres exigences d'usinage.
Pour des facteurs de sélection d'outils plus larges, voir Comment choisir une fraise à bout sphérique.
Comment le pas de fraise à bout sphérique affecte la hauteur des pétoncles et le temps d'usinage
La réduction du pas abaisse la hauteur théorique du pétoncle, mais cela augmente également le nombre de parcours d'outils nécessaires pour couvrir la même surface.
Cela crée l’un des principaux compromis en matière de finition.
Comparaison des temps d'enjambement, de pétoncle et d'usinage
| Changement d'étape | Pétoncle théorique | Passes de finition | Tendance du temps de cycle |
|---|---|---|---|
| Augmenter l'enjambement | Plus haut | Moins | Généralement plus court |
| Diminuer le pas | Inférieur | Plus | Généralement plus long |
Pour la même zone d'usinage et une stratégie de parcours d'outil comparable, la réduction du pas augmente généralement le nombre de passes de finition.
Cependant, ne présumez pas que la réduction de moitié du pas doublera toujours le temps de cycle.
Pourquoi le temps d'usinage ne s'adapte pas parfaitement avec le pas à pas
Le temps de cycle réel ne dépend pas seulement du nombre de passes adjacentes.
D'autres facteurs incluent:
- géométrie de la zone d'usinage;
- longueur réelle du parcours d'outil;
- stratégie de parcours d'outil;
- enchaîner les mouvements;
- accélération et décélération;
- découpage des limites;
- les chemins se chevauchent;
- mouvements de retrait et de retour;
- régions d'usinage restantes;
- mouvement de la machine.
Donc, les calculs de pétoncles peuvent vous aider à comprendre le compromis entre la densité de la surface et celle du chemin, mais la simulation CAM donne une meilleure estimation du temps de cycle réel.
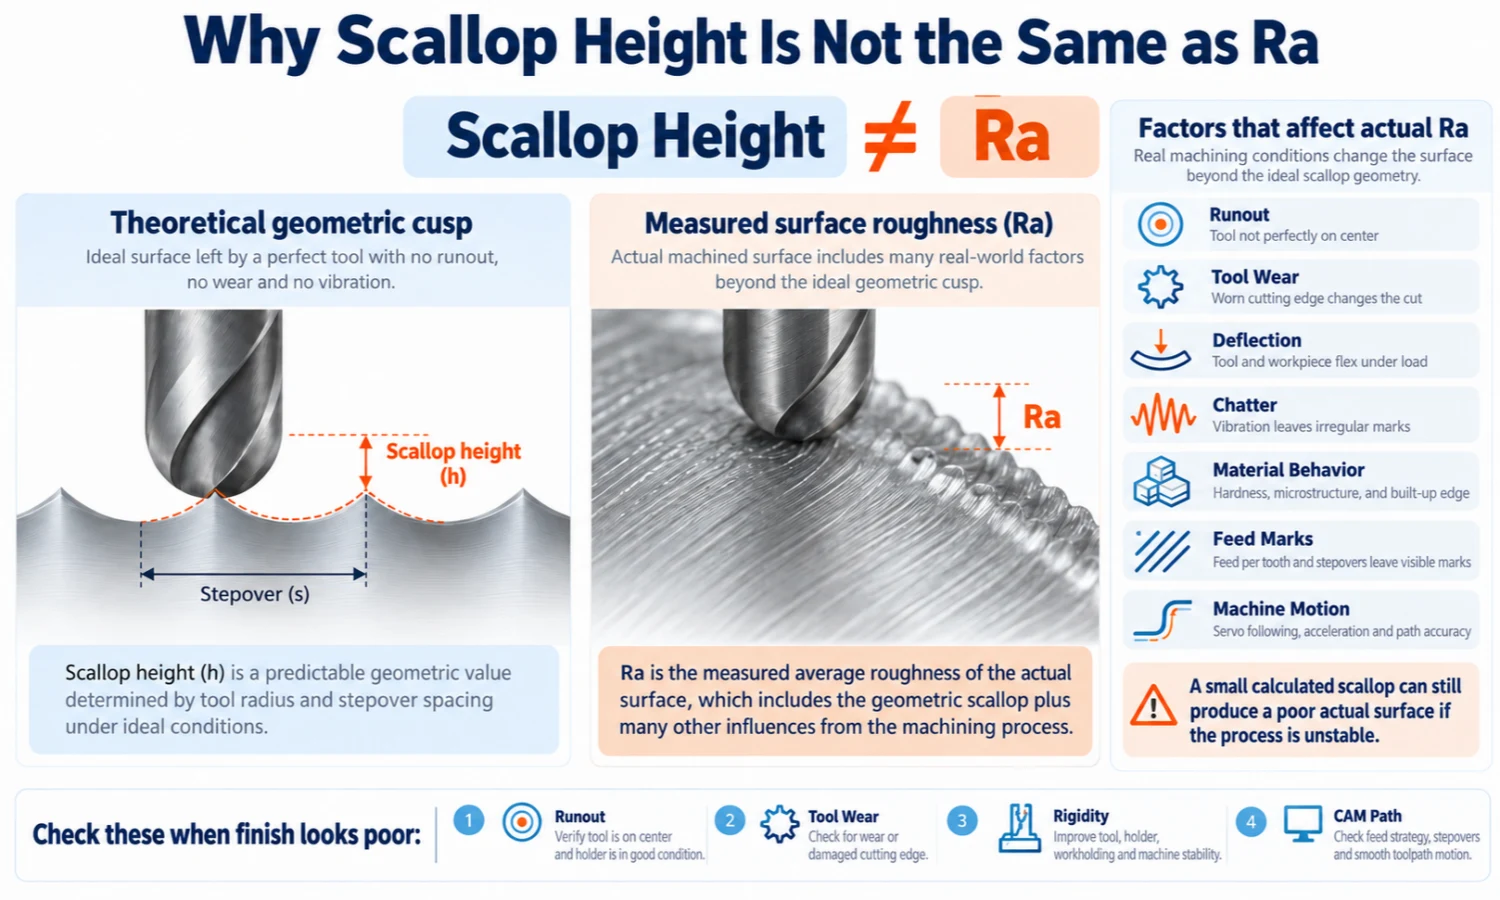
La hauteur des pétoncles n’est pas la rugosité de la surface Ra
L'une des distinctions les plus importantes en matière de finition à nez sphérique est:
La hauteur de pétoncle calculée n'est pas la même que la rugosité de surface mesurée Ra.
L'équation de pétoncle prédit un résidu géométrique idéal entre les parcours d'outils adjacents.
Râ, par contre, mesure la moyenne arithmétique des écarts dans un profil de surface réel dans des conditions de mesure définies.
Une petite pointe calculée peut contribuer à un modèle de parcours d'outil géométrique plus fluide, mais cela ne garantit pas un Ra mesuré spécifique.
Hauteur géométrique du pétoncle par rapport au Ra mesuré
La hauteur théorique des pétoncles dépend principalement de:
- rayon de balle;
- passage à niveau;
- la relation géométrique entre des chemins adjacents;
- géométrie de surface locale.
La rugosité de surface mesurée peut également dépendre de:
- faux-rond de l'outil;
- usure des outils;
- déviation de l'outil;
- bavardage ou vibration structurelle;
- stabilité de la fixation;
- comportement du matériau;
- adhérence du matériau ou bord rapporté;
- recoupe de copeaux;
- marques de surface liées à l'avance;
- mouvement de la machine;
- interpolation de parcours d'outil;
- courbure de la surface locale;
- direction de mesure et méthode de mesure.
Pour cette raison, il n'existe pas de règle universelle telle que:
Ra = hauteur du pétoncle / 4
qui peut convertir de manière fiable un pétoncle théorique à nez sphérique en la valeur Ra d'une surface usinée réelle.
Des profils de surface idéalisés spécifiques peuvent avoir des relations mathématiques de rugosité, mais ces relations ne doivent pas être traitées comme des conversions universelles pour l'usinage réel.
Pourquoi la surface peut encore paraître pauvre avec un petit pétoncle calculé
Une petite pointe calculée vous indique seulement que le géométrie idéale du chemin transversal c'est bien.
Si la surface réelle présente encore des marques visibles ou une texture incohérente, le problème dominant réside peut-être ailleurs.
| Observation de surface | Cause possible | Que vérifier |
|---|---|---|
| Crêtes régulières entre cols adjacents | Le pas est important par rapport à la cuspide géométrique cible | Rayon d'outil, passage à niveau, et calculé h |
| Des marques inégales malgré un petit h calculé | S'épuiser, usure des outils, déviation, ou instabilité de configuration | Outil, titulaire, porte-pièce, et configuration |
| Marques de vibrations répétées | Bavardage ou instabilité structurelle | Machine, titulaire, porte-à-faux de l'outil, et stabilité de l'installation |
| Maculage ou déchirure | Adhésion du matériau, état des bords, ou problème de condition de coupe | État de l'outil et réponse de la pièce |
| Marques directionnelles le long du parcours d'outil | Texture de surface liée à l'alimentation | Distinguer les marques le long du chemin des pétoncles traversant le chemin |
| Terminer les modifications sur une surface 3D | Modifications de la courbure locale ou de l'espacement réel des chemins | Géométrie de surface et stratégie de parcours d'outil CAM |
Le but de ce tableau est d'identifier si le problème est principalement géométrique ou si un autre facteur d'usinage mérite attention..
Régime détaillé, vitesse de coupe, alimentation par dent, charge de copeaux, diamètre de coupe effectif, et la compensation de vitesse appartiennent à une analyse distincte des avances et des vitesses.
Comment choisir un pas à pas à boule pratique
Un pas de fraise à bout sphérique pratique commence par la géométrie, mais le réglage final dépend aussi des conditions réelles d'usinage.
Utilisez le processus suivant au lieu d'appliquer un pourcentage universel.
Étape 1: Identifiez les exigences de finition réelles
Déterminez d’abord ce que le dessin ou le processus nécessite réellement.
Par exemple, l'exigence pourrait impliquer:
- Ra mesuré;
- qualité visuelle de la surface;
- cuspide visible admissible;
- matériau restant avant polissage;
- exigences dimensionnelles ou de forme.
Ne pas traiter automatiquement une valeur Ra spécifiée comme hauteur cible du pétoncle..
Ils décrivent différentes choses.
Étape 2: Identifiez le rayon du nez sphérique
Confirmer le diamètre et le rayon de la boule utilisés pour l'opération de finition.
Pour un nez sphérique complet standard:
R = D / 2
Le rayon affecte directement la relation entre le pas et la hauteur théorique de la cuspide.
Étape 3: Sélectionnez un objectif de planification pour la hauteur théorique du pétoncle
Choisissez une valeur théorique de pétoncle que vous souhaitez utiliser comme objectif de planification géométrique.
Cette valeur n'est pas automatiquement la même que l'exigence finale en Ra.
Plutôt, il permet d'établir l'espacement des trajectoires avant validation de l'usinage.
Étape 4: Calculer le pas
Utiliser:
s = 2√(2Rh − h²)
pour calculer l'enjambement idéal correspondant à une surface plane.
Gardez toutes les valeurs dans la même unité.
Étape 5: Vérifier la géométrie de la surface et la stratégie CAM
Suivant, déterminez si la surface est plane, légèrement courbé, concave, convexe, ou autrement complexe.
Un pas planaire fixe ne garantit pas une hauteur de cuspide constante sur une surface 3D.
Le cas échéant, examiner les contrôles de parcours d'outil CAM à feston constant ou basés sur la surface plutôt que de se fier uniquement à une seule valeur d'espacement XY.
Étape 6: Vérifiez le compromis temps de cycle et validez la surface
Enfin, évaluer comment l'espacement sélectionné affecte la densité du trajet et le temps d'usinage.
Then validate the result under the actual machining conditions.
Depending on the requirement, validation may include:
- a trial cut;
- visual surface inspection;
- dimensional inspection;
- surface-roughness measurement.
The calculation gives you a consistent engineering starting point. Actual machining confirms whether that starting point meets the part requirement.
Frequently Asked Questions
What stepover should I use with a ball nose end mill?
There is no single stepover percentage that suits every ball nose finishing operation. Start with the tool radius and a target theoretical scallop height, calculate the corresponding stepover, then check the surface geometry, machining-time trade-off, and actual finish.
How do I calculate ball nose end mill stepover from a target scallop height?
Utiliser:
s = 2√(2Rh − h²)
où R. is the ball radius and h is the target theoretical scallop height. La formule s'applique au modèle géométrique idéal de surface plane et ne garantit pas à elle seule une rugosité de surface mesurée..
La hauteur des cuspides est-elle la même que celle du pétoncle ??
Dans les discussions sur la finition du nez en boule, les deux termes décrivent généralement la hauteur résiduelle théorique entre des parcours d'outils adjacents. La terminologie peut varier entre les systèmes CAM et les références techniques, le point important est donc de confirmer quelle valeur géométrique représente le logiciel ou le calcul.
La hauteur du pétoncle peut-elle être convertie directement en Ra?
Aucune conversion universelle ne s'applique aux surfaces usinées réelles. La hauteur de feston décrit la géométrie idéale du parcours d'outil, tandis que le Ra mesuré reflète également l'état de l'outil, s'épuiser, vibration, réponse matérielle, mouvement de la machine, sens de mesure, et d'autres facteurs.
Un pas plus petit est-il toujours préférable?
Pas nécessairement. Un pas plus petit réduit le pétoncle théorique et augmente la densité du trajet, mais cela a aussi tendance à augmenter le temps d'usinage. Une fois que d'autres facteurs dominent l'état réel de la surface, réduire davantage le passage à niveau peut apporter peu d’amélioration pratique.
Un pas constant produit-il une hauteur de pétoncle constante sur une surface 3D?
Pas nécessairement. Un pas fixe planaire ou XY peut produire différentes hauteurs de cuspides en fonction de la courbure de la surface locale et de l'espacement réel du trajet de la surface.. Une stratégie CAM à pétoncle constant peut ajuster l'espacement pour contrôler cet effet plus directement.
Choisissez la fraise à bout sphérique adaptée à votre application
Une fois que vous avez identifié le rayon d'outil requis, dimensions, et stratégie de finition théorique, l'étape suivante consiste à sélectionner une fraise adaptée à la pièce réelle et aux conditions d'usinage..
Voir CutterBest Fraises à bout sphérique pour les options d'outils à rotule standard et personnalisés.
Pour des conseils plus larges sur la sélection des outils, voir Comment choisir une fraise à bout sphérique.
Des séries de produits standard connexes sont également disponibles:
2 Fraise à bout sphérique à flûte.
4 Fraise à bout sphérique à flûte.
Si vous avez besoin d'aide pour faire correspondre le rayon de la balle, dimensions de la fraise, ou configuration d'outil à votre application, e-mail sales@cutterbest.com ou contactez CutterBest au WhatsApp pour la sélection technique et l’assistance aux devis.