 Freze de precizie,Scule de tăiere pentru prelucrarea CNC a fiecărui material

Moara de capăt cu nas sferic pas afectează direct scoica teoretică, sau cuspid, stânga între trecerile de finisare adiacente. O treaptă mai mică reduce această înălțime geometrică reziduală, în timp ce un pas mai mare reduce numărul de treceri necesare pentru a acoperi aceeași zonă.
Cu toate acestea, nu există un procent de trecere universal care să funcționeze pentru fiecare operație de finisare. Raza sculei, înălțimea scoici țintă, geometria suprafeței, Strategia CAM, comportamentul mașinii, iar suprafața finală necesară influențează toate setarea practică.
Acest ghid se concentrează pe geometria din spatele înălțimii treptei și a înălțimii festonului, astfel încât să puteți calcula un punct de plecare util fără a confunda geometria teoretică a suprafeței cu rugozitatea suprafeței măsurată..
Răspuns rapid: Ball Nose Stepover și Înălțimea Scallop
Pentru o freză completă cu cap bilă cu rază R și trasee de scule adiacente separate prin stepover s, înălțimea ideală a scoicii geometrice h pe o suprafață plană este:
Înălțimea exactă a scoicii:
h = R − √(R² − (s/2)²)
Dacă știți deja înălțimea maximă teoretică de scoici pe care o doriți, rearanjați formula pentru a calcula stepover:
Treci de la înălțimea țintă a scoicilor:
s = 2√(2Rh − h²)
Pentru trepte relativ mici în comparație cu diametrul bilei, o aproximare utilă este:
Aproximare în trepte mici:
h ≈ s² / (8R)
Ecuația exactă descrie scoarța geometrică ideală între trecerile paralele cu capătul bilei pe o suprafață plană. Nu include dinamica de tăiere sau curbura suprafeței piesei de prelucrat.
Prin urmare, aceste calcule oferă un punct de plecare geometric mai degrabă decât un finisaj garantat al suprafeței măsurate.
Ce este Stepover în Ball Nose Milling?
Stepover este distanța laterală dintre două trasee de scule adiacente. În finisaj nas bilă, controlează cât de aproape trece freza peste suprapunere pe măsură ce instrumentul se deplasează pe suprafață.
Un pas mai mare lasă o cuspide teoretică mai mare între căile adiacente. În contrast, reducerea treptei scade cota teoretică, dar crește numărul de treceri necesare pentru a acoperi aceeași zonă de prelucrare.
Stepover este diferit de stepdown. Acesta descrie distanța laterală dintre traseele de scule învecinate, în timp ce stepdown descrie adâncimea dintre nivelurile de prelucrare.
Pasul ca distanță și ca procent
Sistemele CAM și discuțiile despre prelucrare exprimă adesea pasul fie ca distanță absolută, fie ca procent din diametrul sculei.
Pentru o freză cu cap plin:
Treptat % = (s / D) × 100%
unde:
- s = distanta de trecere
- D = diametrul de tăiere al bilei
- R = raza bilei
- pentru un capăt cu bilă complet standard, D = 2R
De exemplu, o 0.5 mm stepover cu un tăietor cu nas sferic de Ø10 mm egal:
0.5 / 10 × 100% = 5%
Cu toate acestea, acest procent este doar o altă modalitate de a descrie distanța dintre traseele uneltei. Este nu o recomandare universală.
O 5%, 10%, sau 20% Stepover poate produce înălțimi teoretice foarte diferite de scoici atunci când diametrul sculei se modifică.
Ce sunt înălțimea scoicii și înălțimea cuspidelor?
Înălțimea festonului este înălțimea reziduală geometrică teoretică rămasă între trecerile adiacente de tăiere.
Termenul înălțimea cuspidului este, de asemenea, utilizat în mod obișnuit pentru această caracteristică geometrică. În acest ghid, înălțimea scoicii și înălțimea cuspidului descriu înălțimea reziduală creată între traseele de scule vecine.
Pentru calculele de finisare, variabilele importante sunt:
- raza sculei;
- trecere laterală;
- geometria suprafeței.
Un scoici teoretic mai mic creează în mod normal un model de traseu geometric mai fin. Cu toate acestea, înălțimea scoicii nu vă spune în mod direct rugozitatea suprafeței măsurată a piesei finite.
Această distincție devine deosebit de importantă atunci când un desen ingineresc specifică Ra.
Ball Nose Stepover Geometrie
Formula de bază de trecere cu nasul sferic vine dintr-o secțiune transversală prin două căi de tăiere adiacente pe o suprafață plană ideală.
Fiecare profil de tăiere are rază R. Distanța dintre cele două centre ale căii este s, deci se află punctul de mijloc s/2 din centrul fiecărui drum. Înălțimea rămasă deasupra suprafeței de referință este înălțimea scoicii h.
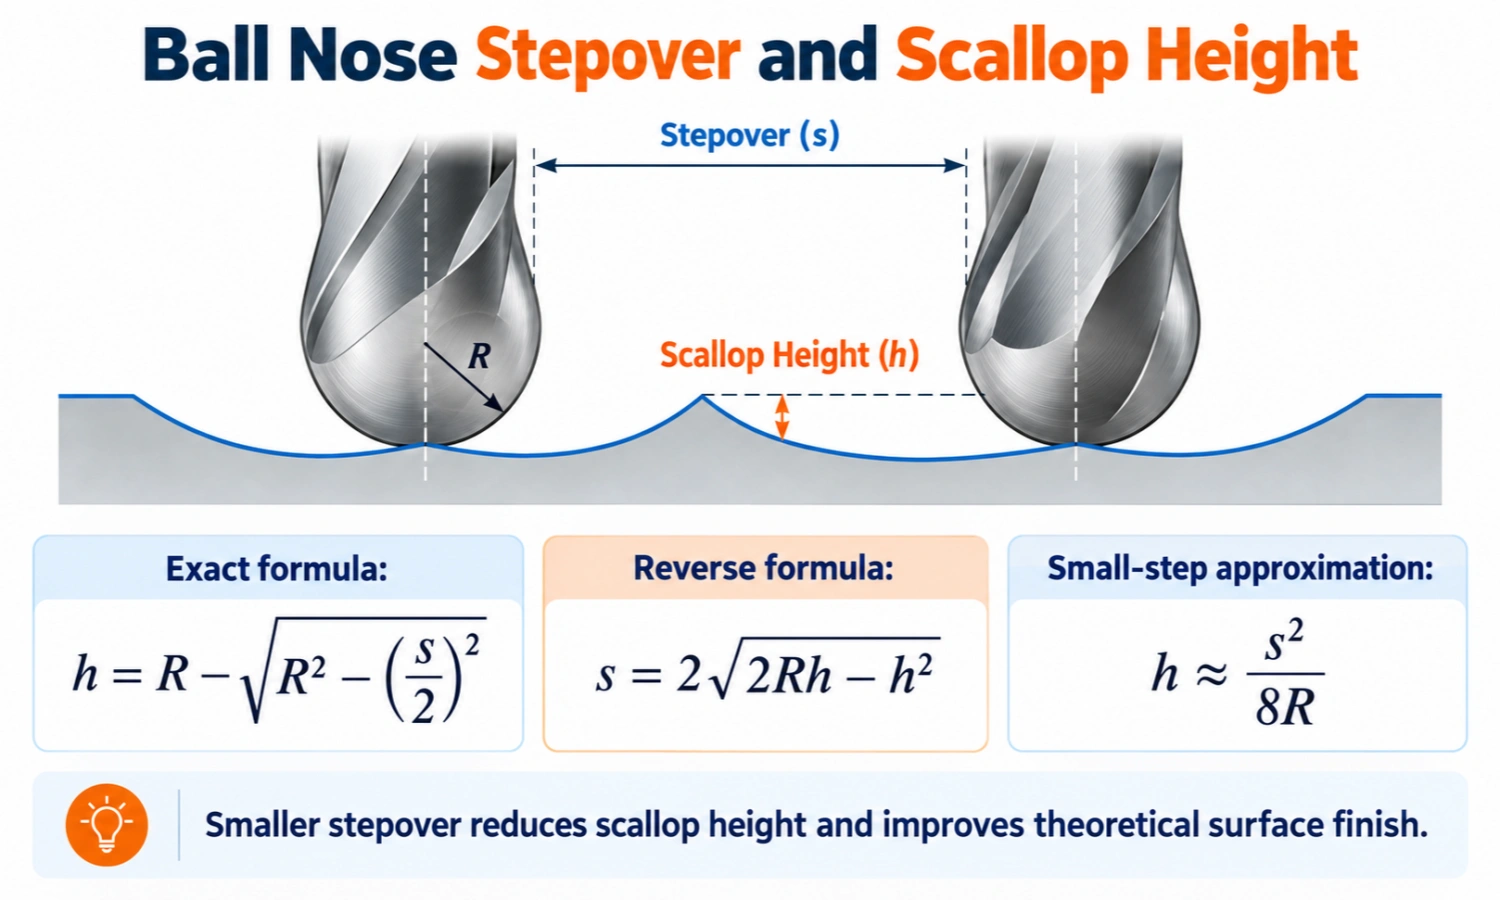
Formula exactă a înălțimii Scallop
Pentru geometria ideală:
h = R − √(R² − (s/2)²)
unde:
- h = înălțimea teoretică a scoicii sau cuspidului;
- R = raza bilei nasului;
- D = diametrul complet al bilei, unde D = 2R;
- s = distanța laterală dintre traseele de scule paralele adiacente.
Toate dimensiunile trebuie să utilizeze aceeași unitate.
Pentru acest model geometric:
- R > 0
- 0 ≤ s ≤ 2R
Această formulă este exactă pentru scoarta geometrică ideală între trecerile paralele cu bilă pe o suprafață plană. Acesta presupune un profil ideal al mingii și nu include deplasarea sculei, purta, abatere, deformarea materialului, vibratie, sau alte efecte de tăiere.
Aproximare în etape mici
Când pasul este mic în raport cu diametrul bilei, ecuația exactă poate fi aproximată ca:
h ≈ s² / (8R)
Acesta este un apropiere, nu este un înlocuitor pentru formula exactă.
O modalitate utilă de a aprecia aproximarea este de a compara treptele cu diametrul:
s / D ≪ 1
Pe măsură ce trecerea relativă crește, aproximarea subestimează treptat scoica geometrică exactă.
De exemplu, folosind un Ø10 mm / Nas sferic R5 mm:
| Rata de trecere | Scallop exact | Apropiere | Subestimare |
|---|---|---|---|
| 10% a lui D | 25.063 µm | 25.000 µm | despre 0.25% |
| 20% a lui D | 101.021 µm | 100.000 µm | despre 1.01% |
Aceste procente ilustrează eroare de aproximare matematică, trepte de prelucrare nu sunt recomandate.
Prin urmare, acest ghid folosește ecuația exactă pentru calculele prelucrate și tabele de referință.
O limitare a suprafețelor 3D curbate
Ecuația suprafeței plane nu trebuie tratată ca un rezultat exact pentru fiecare contur 3D.
Pe o suprafață curbată, o treaptă fixă plană sau XY nu produce neapărat o înălțime constantă a scoicii. Curbura locală a suprafeței și distanța reală a traseelor sculei de-a lungul suprafeței pot schimba cuspidul rezultat.
Strategiile CAM cu scalop constant pot controla acest lucru mai eficient prin ajustarea distanței traseului sculei în funcție de suprafață.
Acest ghid nu încearcă să modeleze matematic curbura completă a suprafeței 3D. În schimb, utilizați ecuația suprafeței plane ca instrument de planificare geometrică și verificați strategia finală CAM pe geometria reală a piesei.
Cum se calculează Stepover de la o înălțime țintă a Scallop
În lucrarea de finisare, întrebarea inversă este adesea mai utilă:
Dacă știu înălțimea teoretică a scoici pe care o vreau, ce treaptă ar trebui să folosesc?
Rearanjarea exactă a ecuației dă:
s = 2√(2Rh − h²)
unde:
- s = trecere calculată;
- R = raza bilei;
- h = înălțimea teoretică țintă a scoiței.
Pentru modelul geometric ideal:
0 ≤ h ≤ R
Dacă h reprezintă o valoare maximă de planificare, pasajul calculat furnizează limita de spațiere geometrică corespunzătoare în cadrul modelului ideal de suprafață plană. Cu toate acestea, nu garantează un anumit Ra măsurat sau aspectul suprafeței.
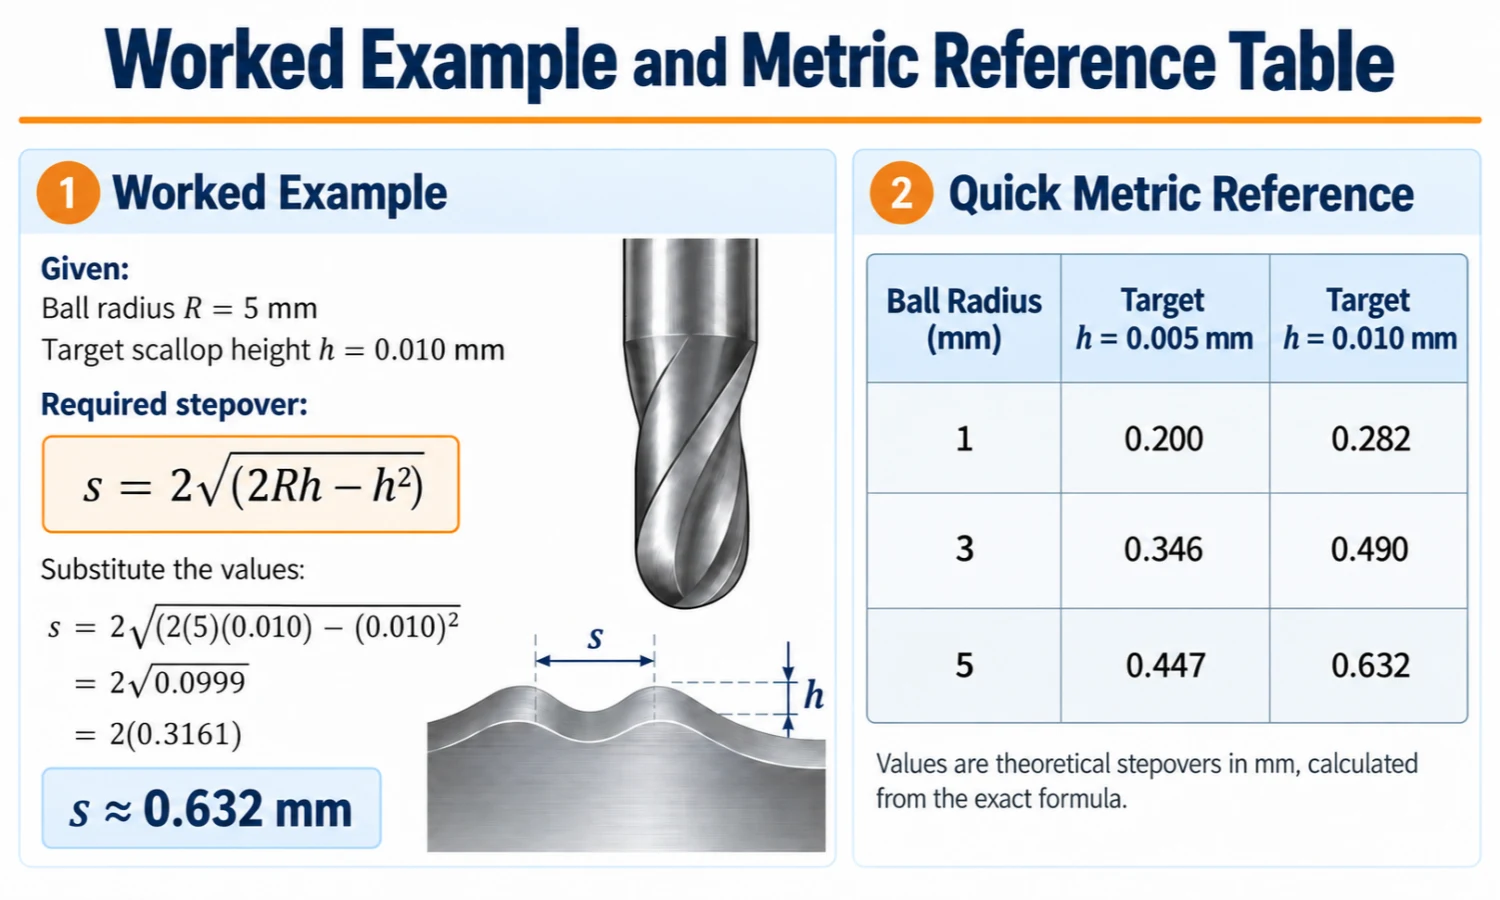
Exemplu de metrică lucrată
Să presupunem că plănuiești o trecere de finisare cu:
Diametrul bilei nasului: Ø10 mm
Raza bilei: R = 5 mm
Țintă scoici teoretic: h = 0.01 mm = 10 µm
Utilizare:
s = 2√(2Rh − h²)
Înlocuiți valorile:
s = 2√(2 × 5 × 0.01 − 0,01²) = 2√0,0999 ≈ 0.632 mm
Prin urmare:
Pasul calculat ≈ 0.632 mm
Ca procent din freza de Ø10 mm:
0.632139 / 10 × 100 ≈ 6.32%
Deci pasul calculat este de aproximativ:
0.632 mm, sau 6.32% de diametrul sculei.
Acest 6.32% valoarea este rezultatul matematic pentru acest exemplu. Este nu este un pas universal recomandat.
De asemenea, o înălțime teoretică de scoici de 10 µm nu înseamnă că suprafața prelucrată va avea Ra 10 µm.
Tabelul de referință al înălțimii Scallop-ului și a treptei metrice
Următoarele tabele folosesc formula exactă a înălțimii scoici.
Sunt mai degrabă exemple de calcul geometric decât recomandări universale de prelucrare.
Aceeași dimensiune a sculei, Trepte diferite
Această primă comparație menține instrumentul fix la Ø10 mm / R5 mm astfel încât să puteți vedea efectul direct al schimbării pasului.
| Diametrul sculei / Rază | Treptat | Treptat % a lui D | Înălțimea exactă a festonului |
|---|---|---|---|
| Ø10 / R5 | 0.25 mm | 2.50% | 1.563 µm |
| Ø10 / R5 | 0.50 mm | 5.00% | 6.254 µm |
| Ø10 / R5 | 0.75 mm | 7.50% | 14.082 µm |
| Ø10 / R5 | 1.00 mm | 10.00% | 25.063 µm |
1 µm = 0.001 mm.
Observați că înălțimea scoicii nu crește liniar cu pasul. Dublarea treptei crește reziduul geometric de mai mult de două ori.
Prin urmare, modificări relativ mici în pasul de finisare pot produce modificări semnificative în înălțimea teoretică a cuspidelor.
Același pas absolut, Raze diferite ale mingii
Următoarea comparație deține pas absolut la 0.50 mm și modifică raza sculei.
| Diametrul sculei / Rază | Treptat | Treptat % a lui D | Înălțimea exactă a festonului |
|---|---|---|---|
| Ø4 / R2 | 0.50 mm | 12.50% | 15.687 µm |
| Ø6 / R3 | 0.50 mm | 8.33% | 10.435 µm |
| Ø8 / R4 | 0.50 mm | 6.25% | 7.820 µm |
| Ø12 / R6 | 0.50 mm | 4.17% | 5.211 µm |
Această comparație se bazează în mod intenționat pe aceeași distanță de trecere absolută.
Nu o interpretați ca o comparație la același procentaj de trepte.
Cum afectează raza nasului bilei înălțimea scoicii
Raza bilei modifică relația geometrică dintre trecerile de finisare adiacente.
La aceeași distanță de trecere absolută, o rază mai mare a bilei produce o înălțime teoretică mai mică a scoicii.
De exemplu, tabelul de mai sus folosește același lucru 0.50 mm trepte pentru R2, R3, R4, și unelte R6. Pe măsură ce raza crește, cuspidul calculat devine progresiv mai mic.
Reversul este, de asemenea, util atunci când planificați un finisaj:
Pentru aceeași țintă înălțimea scoici teoretică, o rază mai mare a bilei permite un pas absolut mai mare.
Cu toate acestea, aceasta nu înseamnă că cea mai mare freză disponibilă este automat cea mai bună alegere.
Diametrul și raza sculei trebuie încă să se potrivească cu geometria piesei, carii, curbură locală, conditii de acces, și alte cerințe de prelucrare.
Pentru factori mai largi de selecție a sculei, vedea Cum să alegi o freză cu cap bilă.
Cum afectează înălțimea festonului și timpul de prelucrare a frezei cu vârf sferic
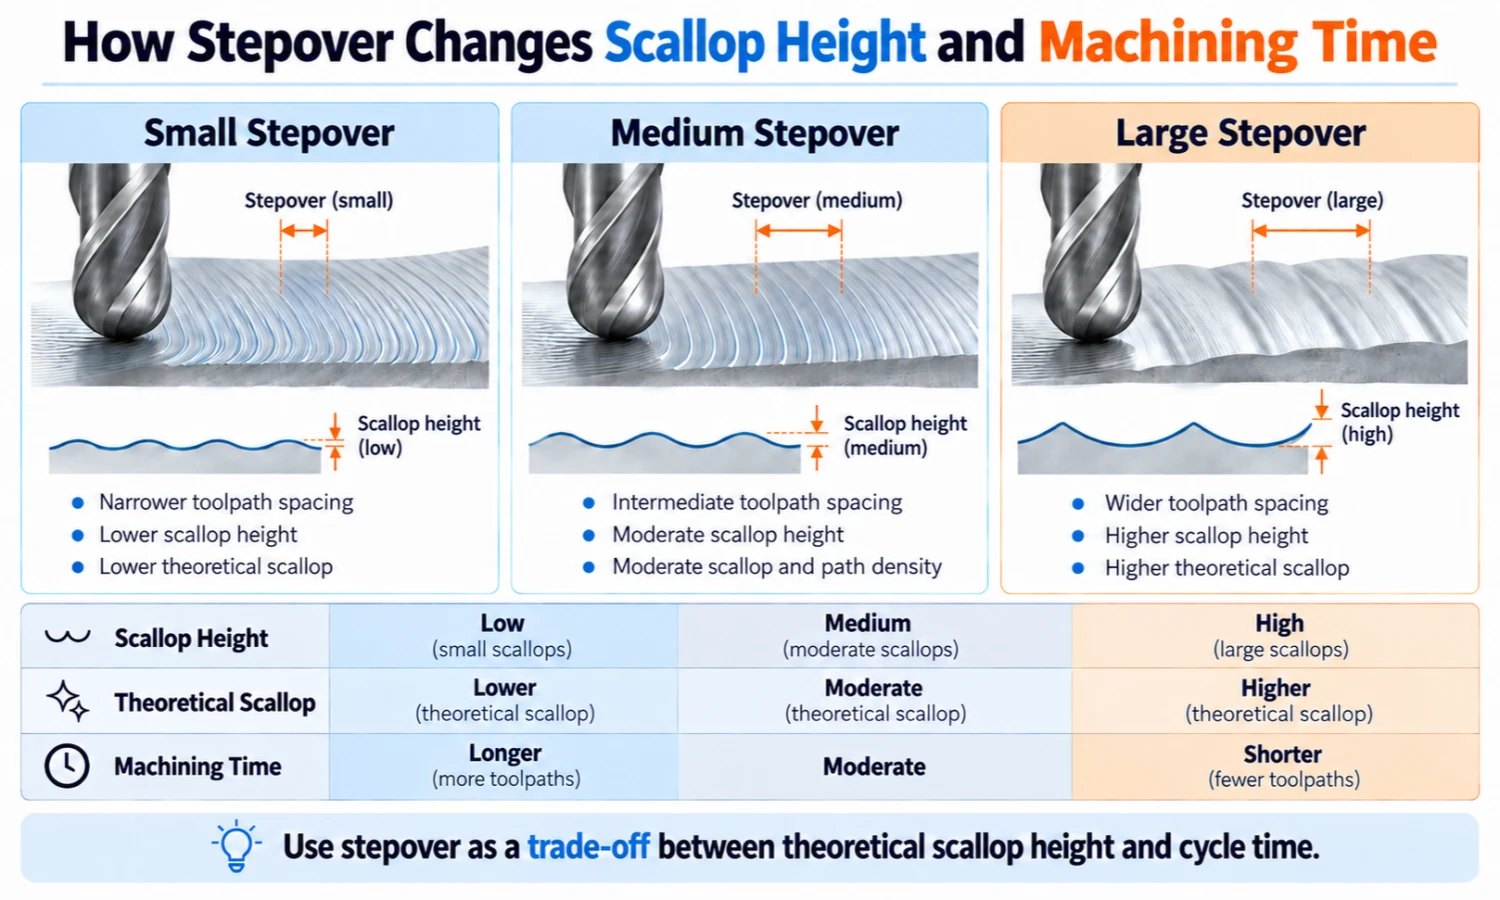
Reducerea treptei scade înălțimea teoretică a scoicii, dar crește și numărul de trasee de scule necesare pentru a acoperi aceeași suprafață.
Acest lucru creează unul dintre principalele compromisuri de finisare.
Stepover vs Scallop vs Comparație timp de prelucrare
| Schimbare de trecere | Scallop teoretic | Passe de finisare | Tendința ciclului-timp |
|---|---|---|---|
| Creșteți pasul | Superior | Mai puține | De obicei mai scurt |
| Reduceți pasul | Mai jos | Mai mult | De obicei mai lung |
Pentru aceeași zonă de prelucrare și o strategie comparabilă a traseului sculei, reducerea treptei crește în general numărul trecerilor de finisare.
Cu toate acestea, nu presupuneți că înjumătățirea treptei va dubla întotdeauna timpul de ciclu.
De ce timpul de prelucrare nu crește perfect cu Stepover
Durata reală a ciclului depinde de mai mult decât numărul de treceri adiacente.
Alți factori includ:
- geometria zonei de prelucrare;
- lungimea reală a traseului sculei;
- strategia traseului uneltei;
- mișcări de legătură;
- accelerare și decelerare;
- tăierea limitelor;
- calea se suprapune;
- mișcări de retragere și întoarcere;
- regiuni de odihnă-prelucrare;
- mișcarea mașinii.
Prin urmare, calculele de scoici vă pot ajuta să înțelegeți compromisul suprafață versus densitatea traseului, dar simularea CAM oferă o estimare mai bună a timpului real de ciclu.
Înălțimea festonei nu este rugozitatea suprafeței Ra
Una dintre cele mai importante distincții în finisarea bilei este:
Înălțimea scalpului calculată nu este aceeași cu rugozitatea suprafeței măsurată Ra.
Ecuația scalllop prezice un reziduu geometric ideal între traseele adiacente.
Ra, prin contrast, măsoară media aritmetică a abaterilor dintr-un profil real de suprafață în condiții de măsurare definite.
Un mic cuspid calculat poate contribui la un model geometric mai neted al traseului instrumentului, dar nu garantează un anumit Ra măsurat.
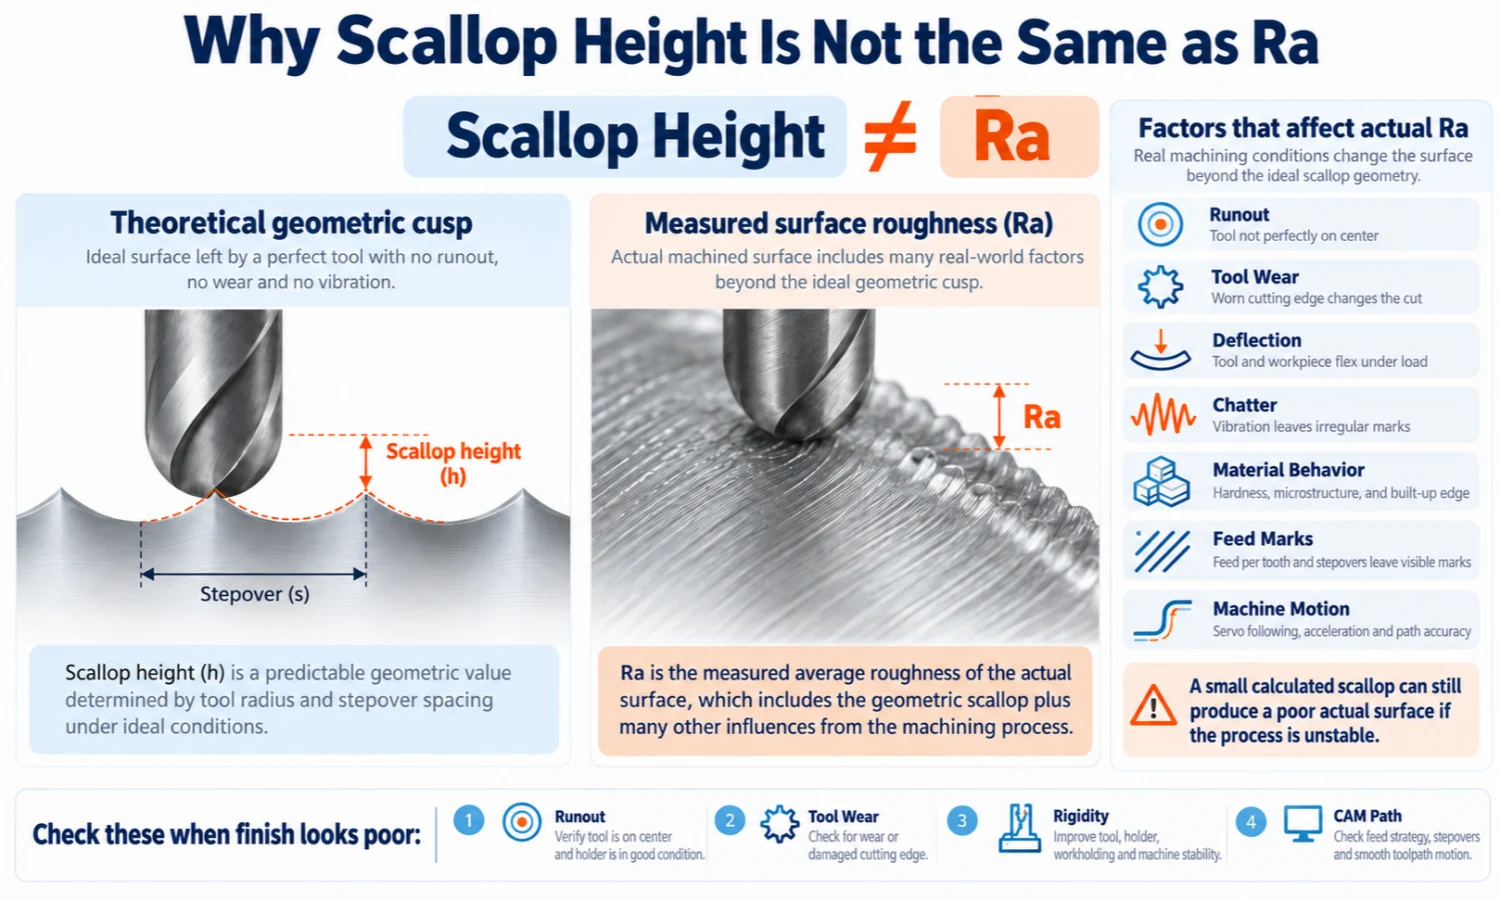
Înălțimea Scallop Geometrică vs Ra măsurată
Înălțimea teoretică a scoicilor depinde în principal de:
- raza bilei;
- pas peste;
- relația geometrică dintre traseele adiacente;
- geometria suprafeței locale.
De asemenea, poate depinde și rugozitatea suprafeței măsurată:
- epuizarea sculei;
- uzura sculei;
- devierea sculei;
- vibrații sau vibrații structurale;
- stabilitatea suportului de lucru;
- comportamentul material;
- aderența materialului sau marginea încorporată;
- re-tăierea așchiilor;
- urme de suprafață legate de furaj;
- mișcarea mașinii;
- interpolarea traseului sculei;
- curbură locală a suprafeței;
- direcția de măsurare și metoda de măsurare.
Din acest motiv, nu există o regulă universală precum:
Ra = înălțimea scoicii / 4
care poate converti în mod fiabil un scoici teoretic cu nas sferic în valoarea Ra a unei suprafețe reale prelucrate.
Profilele de suprafață idealizate specifice pot avea relații matematice de rugozitate, dar acele relații nu ar trebui tratate ca conversii universale pentru prelucrarea efectivă.
De ce suprafața poate arăta încă săracă cu o scalpă mică calculată
Un mic cuspid calculat vă spune doar că geometrie transversală ideală este bine.
Dacă suprafața reală prezintă în continuare urme vizibile sau textură inconsistentă, problema dominantă poate fi în altă parte.
| Observarea suprafeței | Cauza posibila | Ce trebuie verificat |
|---|---|---|
| Crestele regulate între trecerile adiacente | Stepover este mare în raport cu cuspida geometrică țintă | Raza sculei, pas peste, și a calculat h |
| Note neuniforme în ciuda unui h mic calculat | A alerga afară, uzura sculei, abatere, sau instabilitate de configurare | Instrument, titular, reţinere de muncă, și configurare |
| Se repetă semne de vibrații | Chatter sau instabilitate structurală | Maşină, titular, surplusul sculei, și stabilitatea setării |
| Ungerea sau sfâșierea | Aderența materialului, starea marginilor, sau problema stării de tăiere | Starea sculei și răspunsul piesei de prelucrat |
| Marcaje direcționale de-a lungul traseului sculei | Textura de suprafață legată de furaj | Distingeți marcajele de-a lungul căii de scoici |
| Finalizați modificările pe o suprafață 3D | Curbura locală sau spația reală a traiectoriei se modifică | Geometria suprafeței și strategia de traseu al sculei CAM |
Scopul acestui tabel este de a identifica dacă problema este în primul rând geometrică sau dacă un alt factor de prelucrare merită atenție.
RPM detaliat, viteza de taiere, hrana pe dinte, sarcina de cip, diametrul efectiv de tăiere, și compensarea vitezei aparțin unei analize separate de avans și viteze.
Cum să alegi un pas practic pentru nas cu minge
Un pas practic de freză cu vârf sferic începe cu geometrie, dar setarea finală depinde și de condițiile reale de prelucrare.
Utilizați următorul proces în loc să aplicați un procent universal.
Pas 1: Identificați cerința reală de finisare
Mai întâi determinați ce necesită de fapt desenul sau procesul.
De exemplu, cerința ar putea implica:
- măsurat Ra;
- calitatea suprafeței vizuale;
- cuspid vizibil admisibil;
- materialul rămas înainte de lustruire;
- cerințe dimensionale sau de formă.
Nu tratați automat o valoare Ra specificată ca înălțime țintă a scoicii.
Ei descriu lucruri diferite.
Pas 2: Identificați raza bilei nasului
Confirmați diametrul și raza bilei utilizate pentru operația de finisare.
Pentru un nas plin standard:
R = D / 2
Raza afectează direct relația dintre trepte și înălțimea cuspidului teoretic.
Pas 3: Selectați o țintă de planificare pentru înălțimea teoretică a festonului
Alegeți o valoare teoretică pe care doriți să o utilizați ca țintă de planificare geometrică.
Această valoare nu este automat aceeași cu cerința finală Ra.
În schimb, ajută la stabilirea distanței de drum înainte de validarea prelucrarii.
Pas 4: Calculați Stepover
Utilizare:
s = 2√(2Rh − h²)
pentru a calcula pasul ideal corespunzător pe suprafață plană.
Păstrați toate valorile în aceeași unitate.
Pas 5: Verificați Geometria suprafeței și strategia CAM
Următor, luați în considerare dacă suprafața este plană, curbat ușor, concav, convex, sau altfel complex.
O treaptă plană fixă nu garantează o înălțime constantă a cuspidelor pe o suprafață 3D.
Când este cazul, revizuiți controalele pentru traseul sculei bazate pe suprafață sau pe suprafață CAM, în loc să vă bazați doar pe o singură valoare a distanței XY.
Pas 6: Verificați compromisul ciclu-timp și validați suprafața
in sfarsit, evaluați modul în care distanța selectată afectează densitatea traseului și timpul de prelucrare.
Apoi validați rezultatul în condițiile reale de prelucrare.
În funcție de cerință, validarea poate include:
- o tăietură de probă;
- inspecția vizuală a suprafeței;
- inspecție dimensională;
- măsurarea rugozității suprafeței.
Calculul vă oferă un punct de pornire ingineresc consistent. Prelucrarea efectivă confirmă dacă acel punct de pornire îndeplinește cerințele piesei.
Întrebări frecvente
Ce treaptă ar trebui să folosesc cu o freză cu cap bilă?
Nu există un singur procentaj de trecere care să se potrivească fiecărei operațiuni de finisare a bilei. Începeți cu raza sculei și cu o înălțime teoretică țintă a scoicii, calculați treapta corespunzătoare, apoi verificați geometria suprafeței, schimbul de prelucrare-timp, și finisaj real.
Cum calculez pasul de freză cu vârf sferic de la o înălțime țintă a scoicii?
Utilizare:
s = 2√(2Rh − h²)
unde R este raza bilei și h este înălțimea țintă teoretică a scoicii. Formula se aplică modelului geometric ideal cu suprafață plană și nu garantează în sine o rugozitate măsurată a suprafeței.
Înălțimea cuspidului este aceeași cu înălțimea scoicii?
În discuțiile de sfârșit, ambii termeni descriu în mod obișnuit înălțimea reziduală teoretică dintre traseele sculei adiacente. Terminologia poate varia între sistemele CAM și referințele tehnice, deci punctul important este să confirmați ce valoare geometrică reprezintă software-ul sau calculul.
Înălțimea scoicilor poate fi convertită direct în Ra?
Nicio conversie universală nu se aplică suprafețelor prelucrate reale. Înălțimea festonului descrie geometria ideală a traseului sculei, în timp ce Ra măsurată reflectă și starea sculei, a alerga afară, vibratie, răspuns material, mișcarea mașinii, direcția de măsurare, și alți factori.
Este un pas mai mic întotdeauna mai bine?
Nu neapărat. O treaptă mai mică coboară scoarta teoretică și crește densitatea traseului, dar tinde să mărească și timpul de prelucrare. Odată ce alți factori domină starea reală a suprafeței, reducerea în continuare a pasului poate oferi puține îmbunătățiri practice.
Un pas constant produce o înălțime constantă a scoicii pe o suprafață 3D?
Nu neapărat. O trecere plană fixă sau XY poate produce diferite înălțimi ale cuspidelor pe măsură ce curbura suprafeței locale și distanța reală a traiectoriei suprafeței se modifică. O strategie CAM cu scalop constant poate ajusta spațierea pentru a controla acest efect mai direct.
Alegeți freza cu cap bilă potrivită pentru aplicația dvs
După ce ați identificat raza sculei necesară, dimensiuni, și strategie teoretică de finisare, următorul pas este să selectați o freză care se potrivește piesei reale și condițiilor de prelucrare.
Vizualizați CutterBest Freze cu cap bilă pentru opțiuni standard și personalizate de instrumente cu capăt sferic.
Pentru îndrumări mai ample de selecție a instrumentelor, vedea Cum să alegi o freză cu cap bilă.
Sunt disponibile și serii de produse standard înrudite:
Dacă aveți nevoie de ajutor pentru potrivirea razei mingii, dimensiunile tăietorului, sau configurarea instrumentului la aplicația dvs, E-mail sales@cutterbest.com sau contactați CutterBest la WhatsApp pentru selecția tehnică și asistență pentru cotație.