 Freze de precizie,Scule de tăiere pentru prelucrarea CNC a fiecărui material
Pentru ce se folosește o freză cu capăt plat? În prelucrarea CNC, este folosit în principal pentru a produce sloturi, buzunare cu fund plat, pereții laterali drepti, umerii patrati, canalele cheie, trepte, și alte caracteristici 2D sau 2.5D. Muchiile sale tăietoare de capăt îndepărtează materialul din partea de jos a unei caracteristici, în timp ce canelurile periferice prelucrează pereţii laterali.
Alegeți acest instrument atunci când desenul necesită un fund plat, un perete drept, sau o tranziție definită de jos la perete. Rezultatul final depinde încă de material, adâncime, volumul cipului, atingerea instrumentului, și metoda de intrare.
Un tăietor cu număr mai mic de caneluri se poate potrivi cu o fantă adâncă de aluminiu, deoarece așchiile au nevoie de spațiu pentru a scăpa, în timp ce o unealtă cu miez mai puternic poate fi potrivită pentru frezarea laterală ușoară sau finisarea în oțel.
Pentru o explicație detaliată a geometriei și structurii de tăiere, citire ce este o freza cu capat plat.
Dimensiuni disponibile, flaut numără, materiale, acoperiri, iar opțiunile personalizate sunt listate pe site-ul nostru moara plată pagina produsului.
Pentru ce este folosită o freză plată în prelucrarea CNC?
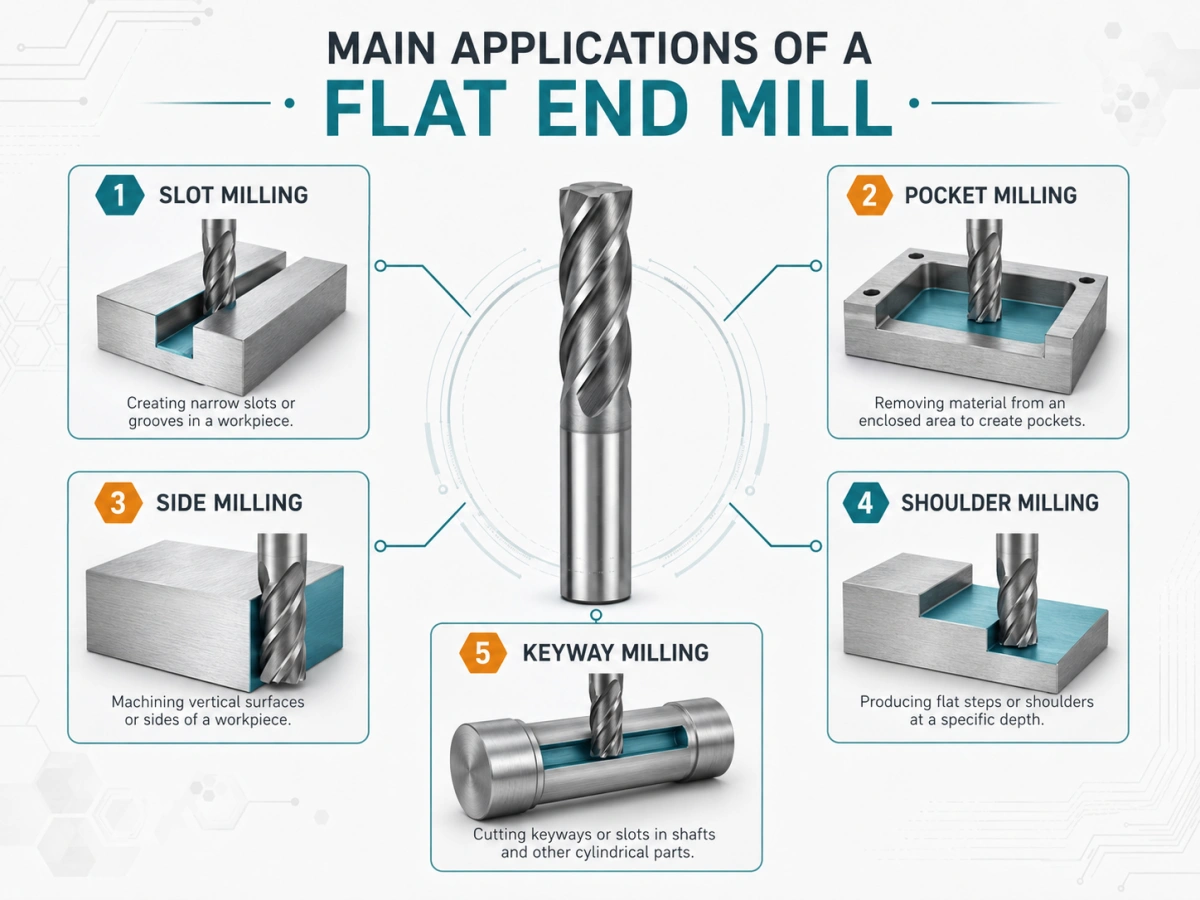
Următoarele operațiuni reprezintă cele mai comune utilizări ale frezei plate în prelucrarea CNC. Mașiniștii aleg freza atunci când piesa are nevoie de o suprafață plană, un perete drept, sau ambele.
Frezare cu caneluri
În timpul frezării cu fante, dispozitivul de tăiere îndepărtează materialul pe întregul diametru și produce o fantă cu fundul plat. Deoarece ambele părți ale instrumentului sunt cuplate, slotul pe toată lățimea creează un volum mare de cip. Evacuarea așchiilor trebuie planificată înainte de începerea tăierii.
Pentru aluminiu și alte materiale cu așchii lungi, un număr mai mic de flaut oferă adesea mai mult spațiu pentru flaut. În sloturi adânci, direcționați aerul sau lichidul de răcire în zona de tăiere. Dacă jetoanele tot nu pot scăpa, reduceți adâncimea pe trecere sau utilizați o cale de scule în etape.
Frezarea buzunarului
Frezele cu capăt plat pot degroșa și finisa buzunarele cu fundul plat. Mașiniștii pot intra în buzunar prin rampă, interpolare elicoidală, intrare laterală, plonjarea directă cu un tăietor adecvat, or through a pre-drilled hole.
Tool reach is critical in deep pockets. A cutter that is much longer than necessary is more likely to deflect under radial load. Prin urmare, the shortest practical cutting length and overhang should be used.
Side and Profile Milling
În frezarea laterală, the peripheral flutes cut straight walls, outside profiles, and steps. Lungimea de tăiere, angrenare radială, surplomba, deformare a suportului, and machine rigidity affect wall accuracy. Use a separate finishing pass when the operation requires tighter tolerances.
Shoulders, Keyways, and Steps
A flat end profile can machine a bottom and vertical wall in the same toolpath, which suits shoulders, canalele cheie, channels, recesses, and steps. For tight width tolerance, rough the feature first and finish both sides separately.
Finishing Flat Bottom Surfaces
A finishing pass can clean the bottom of a pocket or recess. Leave a small allowance after roughing and remove chips before the final pass to prevent scratches and edge damage.
A flat end mill can also machine a small open flat surface. For a large open face, cu toate acestea, a face mill may remove material more efficiently and provide a more productive cutting path.
Flat End Mill Application Guide
| Aplicație | Caracteristica tipică | Main Concern |
| Slot milling | Full or open slot | Evacuare cip |
| Frezare buzunar | Flat-bottom pocket | Entry and reach |
| Frezare laterală | Straight wall or profile | Rigidity |
| Frezarea umărului | Bottom with vertical wall | Corner accuracy |
| Keyway milling | Narrow groove | Width tolerance |
| Bottom finishing | Pocket bottom or recess | Recuparea așchiilor |
Can a Flat End Mill Plunge?
Some flat end mills can plunge directly into the workpiece, but this capability should not be assumed. Plonzarea directă depinde de tăierea de capăt și de geometria centrului. Un design de tăiere centrală poate îndepărta materialul din apropierea axei sculei, în timp ce un alt design poate să nu taie eficient în centru.
Plonzare directă
Plonzarea directă mută cuțitul pe verticală în material solid. Încarcă foarte mult marginile de capăt și îngreunează îndepărtarea așchiilor. Utilizați pătrunderea directă numai atunci când unealta acceptă intrarea axială și configurația este adecvată.
Ramping, Intrare elicoidală, și Preforaj
Rampingul și intrarea elicoidală distribuie sarcina mai treptat decât o plonjare dreaptă, deci sunt adesea preferate pentru intrarea de buzunar. O gaură pre-forată sau o intrare laterală poate fi mai potrivită pentru un buzunar adânc, o unealtă de tăiere fără centru, o configurație cu rigiditate scăzută, sau o caracteristică cu spațiu limitat pentru cip. Confirmați metoda de introducere recomandată înainte de producție.
Note de aplicare în funcție de materialul piesei de prelucrat
Aluminiu și materiale neferoase
Pentru aluminiu, spațiul așchiilor și aderența sunt preocupări majore. Flaut inferior numără, văi mari de flaut, iar marginile ascuțite sau lustruite ajută așchiile lungi să părăsească tăietura. Selectați un neacoperit, DLC, TiB2, sau o altă opțiune neferoasă adecvată în funcție de aliaj și proces.
Pentru unelte proiectate cu mai mult spațiu pentru cip, revizuiește-ne 2 Freză de capăt pentru caneluri opțiuni.
Oțel și oțel inoxidabil
Prelucrarea oțelului necesită un echilibru între spațiul așchiilor și rigiditate. Uneltele cu patru caneluri sunt comune pentru munca generală, în timp ce Luați în considerare TiAlN, Altin, sau un alt strat rezistent la căldură pentru gradul și procesul exact.
Oțelul inoxidabil reține căldura și se poate întări. Mențineți o încărcătură stabilă de cip, depășirea limită, și eliminați cipurile în mod fiabil, mai degrabă decât pur și simplu creșterea vitezei.
Pentru prelucrarea oțelului de uz general, revizuiește-ne 4 Freză de capăt pentru caneluri opțiuni.
Titan și aliaje rezistente la căldură
Aliajele de titan concentrează căldura la muchia de tăiere. Utilizați o configurație rigidă, geometrie stabilă, controlled radial engagement, și îndepărtarea fiabilă a așchiilor. Speed and feed must be based on the alloy, diametrul sculei, număr de flaut, acoperire, logodnă, și starea mașinii.
Cast Iron and Hardened Steel
Cast iron is abrasive, so wear resistance and edge strength are important. Hardened steel requires the actual hardness to be confirmed because HRC 45, HRC 55, și HRC 65 are different cutting conditions. A short overhang and stable toolpath are especially important for harder materials.
How Flute Count Changes the Application
Flute count changes chip space, puterea miezului, and the number of cutting edges. Select the flute count according to the operation rather than applying one fixed rule to every material.
| Cutting Condition | Typical Flute Count | Motivul principal |
| High chip volume | Lower flute count | Mai mult spațiu pentru cip |
| Frezare generală | Medium flute count | Balanced rigidity |
| Light engagement | Higher flute count | Mai multe muchii de tăiere |
| Finisare | Medium to higher count | Stable edge contact |
For controlled, higher-flute-count applications, revizuiește-ne 6 Freză de capăt pentru caneluri pagina produsului.
When Should You Use Another Cutter?
Curved or 3D Surfaces
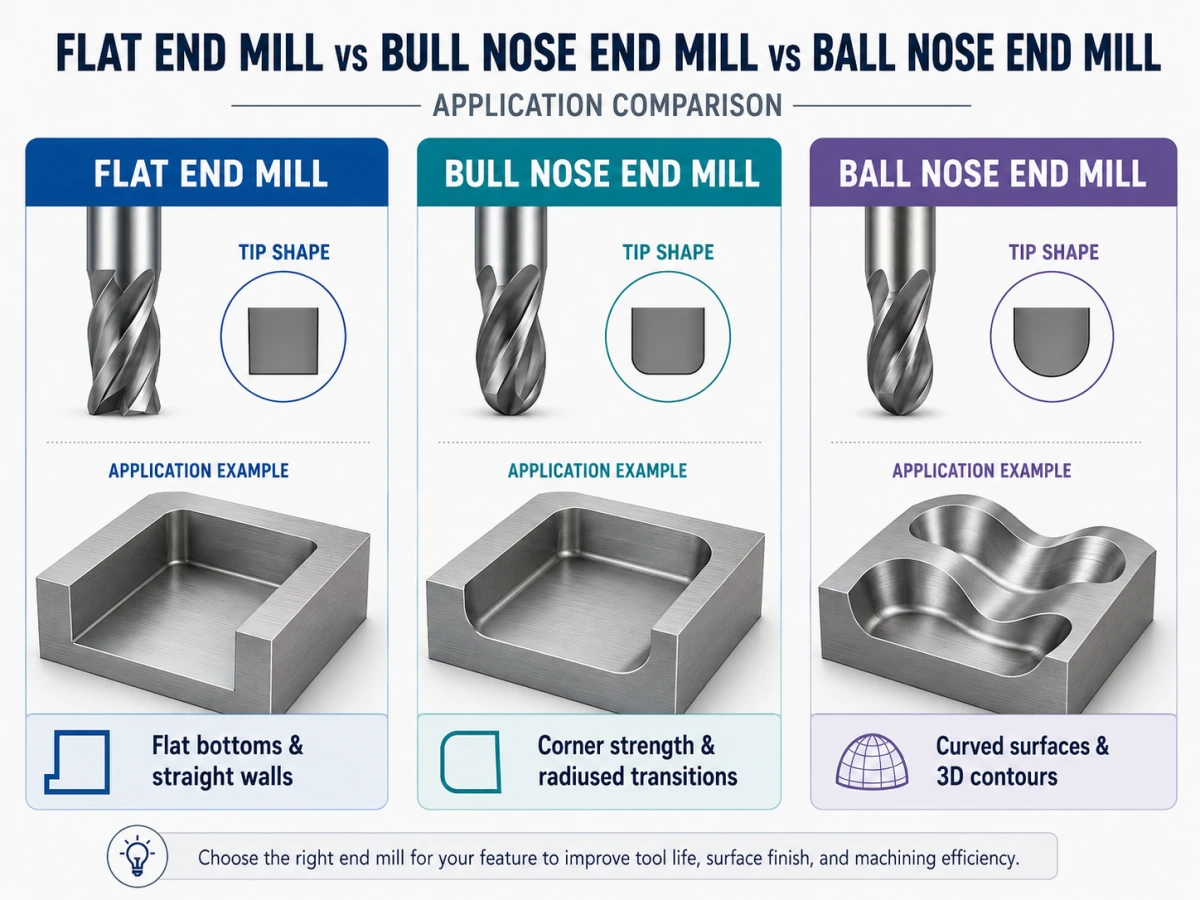
A ball nose end mill is generally more suitable for molds, moare, suprafete curbate, și contururi 3D. Its rounded end maintains gradual contact as the surface angle changes. A flat cutter may leave steps or visible tool marks on the same geometry.
For curved and 3D machining, revizuiește-ne freze cu cap bilă.
A Corner Radius Is Allowed or Required
A bull nose end mill keeps a flat center section but adds radiused outer corners. The radius strengthens the cutting corner and reduces stress concentration. It may therefore provide better tool life when the part drawing allows a fillet between the wall and bottom.
Pentru o comparație detaliată, citire bull nose vs flat end mill.
Controlled Chamfering or Deburring
A flat end mill can lightly break an edge through a programmed toolpath, but a chamfer mill normally provides more predictable angle control and deburring.
Very Deep or Non-Standard Features
Deep pockets may require a long-neck, reduced-neck, sau design personalizat. Because extra reach increases deflection, keep the cutting length no longer than necessary.
For non-standard reach, dimensiuni, or geometry, revizuiește-ne freze la comandă service.
Basic Flat End Mill Selection Checklist
- Machining feature: Confirm whether the operation involves a slot, buzunar, perete, umăr, keyway, pas, or flat-bottom surface.
- Required result: Confirm the bottom shape, wall accuracy, corner condition, toleranţă, and surface-finish requirement.
- Material piesa de prelucrat: Provide the exact material grade and hardness.
- Cutting depth: Use only the flute length and reach required by the feature.
- Chip volume: Full slotting needs more chip space than light side milling.
- Entry method: Confirm direct plunging, rampă, intrare elicoidală, intrare laterală, sau preforaj.
- Machine and holding condition: Check spindle condition, deformare a suportului, surplusul sculei, and workpiece rigidity.
Common Application Mistakes
- Using too many flutes in a deep slot, which reduces chip space and increases the risk of recutting.
- Using a tool that is much longer than necessary, which increases deflection and chatter.
- Assuming every flat end mill can plunge directly into solid material.
- Expecting a true zero-radius internal corner between two vertical walls. A rotating cutter always leaves a radius related to its diameter.
How to Improve the Machining Result
Reduce Burrs at the Slot or Pocket Edge
Check edge sharpness, a alerga afară, chip load, and the final toolpath. A light finishing pass and effective chip removal can reduce burrs.
Improve Pocket-Floor Flatness
Leave a controlled finishing allowance, remove chips before the final pass, and use the shortest practical tool. Runout or deflection can produce steps and an uneven pocket floor.
Control Chatter and Tapered Walls
Scurtați consolă, improve rigidity, reduce radial engagement, and avoid sudden full engagement in internal corners. Use a separate finishing pass when wall accuracy matters.
Prevent Cutting Overload and Chip Packing
Match flute space to chip volume, direct air or coolant into the cut, and reduce axial depth when chips cannot escape. Avoid feeds so low that the edge rubs.
Întrebări frecvente
Can a flat end mill cut a flat-bottom pocket?
Da. Flat-bottom pocketing is one of its main applications. Atingerea instrumentului, metoda de intrare, evacuare cip, and finishing allowance must still be considered.
Can a flat end mill make a square internal corner?
It can produce a defined transition between a bottom surface and a vertical wall. Cu toate acestea, the corner between two vertical walls will retain a radius based on the cutter diameter.
Can a flat end mill plunge directly into material?
Some designs can plunge directly, while others cannot. The correct method depends on the center and end-cutting geometry.
Which flute count is better for slot milling?
Lower flute counts are often preferred for high chip-volume slotting because they provide more flute space. The final choice still depends on material, adâncimea slotului, diametrul sculei, and coolant or air delivery.
When should a ball nose tool be used instead?
Use a ball nose end mill for curved surfaces, 3D contururi, and features with changing surface angles. Use a flat end profile when a flat bottom or defined shoulder is required.
Concluzie
A flat end mill is mainly used for slots, buzunare cu fund plat, ziduri drepte, umerii, canalele cheie, trepte, și alte caracteristici 2D sau 2.5D. Its end cutting edges machine the bottom, în timp ce canelurile periferice prelucrează pereţii laterali.
Successful cutting depends on the required shape, material, evacuare cip, ajunge, metoda de intrare, număr de flaut, and machine stability. Select a ball nose, nas de taur, face mill, chamfer mill, or custom cutter when the geometry falls outside the strengths of a standard flat end profile.
Discuss Your Flat End Mill Application
Examinați standardele noastre și personalizate moara plată options for different dimensions, flaut numără, tool materials, acoperiri, și cerințele de prelucrare.
Vă rugăm să trimiteți materialul piesei de prelucrat, duritate, dimensiunile necesare sculei, operatie de prelucrare, feature depth, required tolerance, cantitate, și desen dacă este disponibil.
E-mail: sales@cutterbest.com